Thermoformage & rotomoulage
Dans l’industrie de la plasturgie, deux procédés se distinguent par leur capacité à produire des pièces volumineuses ou creuses sans recourir à des moules sous haute pression : le thermoformage et le rotomoulage. Souvent confondus par les non-initiés, ils répondent en réalité à des besoins très différents, que ce soit en termes de volumes de production, de dimensions de pièces ou de coûts d’outillage. Ce contenu de référence a pour vocation de clarifier ces deux techniques, d’expliquer leur fonctionnement, leurs matériaux, leurs forces et leurs limites, afin d’aider chaque lecteur à mieux comprendre quel procédé correspond à quel besoin industriel.
Qu’est-ce que le thermoformage ?
Le thermoformage est un procédé qui consiste à chauffer une plaque ou une feuille de plastique jusqu’à ce qu’elle devienne souple, puis à la mettre en forme contre un moule grâce à une pression ou à un vide d’air. Une fois refroidie, la pièce conserve la forme du moule. C’est un peu comme poser un tissu mouillé sur un objet : il épouse parfaitement les reliefs, puis durcit en séchant.
Ce procédé est particulièrement répandu pour la fabrication d’emballages alimentaires (barquettes, gobelets, opercules), de plateaux techniques, de présentoirs, mais aussi de pièces de grande dimension comme des carénages, des baignoires ou des équipements pour les transports.
Les grandes étapes du thermoformage
- Sélection et découpe de la plaque ou de la feuille plastique (PVC, PET, PS, ABS, PC, PMMA, etc.).
- Chauffage de la matière dans un four jusqu’à sa température de ramollissement.
- Mise en forme par pression mécanique, dépression (sous-vide) ou pression d’air sur le moule.
- Refroidissement pour stabiliser la forme.
- Découpe des surplus et finitions (perçages, découpes de précision, etc.).
Les variantes du thermoformage
On distingue principalement le thermoformage de feuilles, souvent en rouleaux et à grande cadence, idéal pour l’emballage, du thermoformage de plaques, adapté aux pièces épaisses ou de grand format, produites en petites ou moyennes séries. Il existe aussi des techniques spécifiques comme le formage sous-vide, le formage par pression ou le formage par double coque pour les pièces creuses symétriques.
Qu’est-ce que le rotomoulage ?
Le rotomoulage, ou moulage par rotation, est un procédé destiné à la production de pièces creuses sans contrainte, c’est-à-dire sans joints ni soudures. Une quantité précise de poudre de plastique, généralement du polyéthylène (PE), est introduite dans un moule métallique fermé. Ce moule est ensuite chauffé dans un four tout en tournant simultanément sur deux axes perpendiculaires : la poudre fond et se répartit uniformément sur toutes les parois internes du moule.
L’image la plus parlante est celle d’une crêpière que l’on fait tourner pour répartir la pâte sur toute la surface : le principe est exactement le même, à une échelle industrielle.
Les étapes du rotomoulage
- Chargement de la poudre polymère dans le moule fermé.
- Rotation bi-axiale du moule et chauffage dans un four.
- Fusion et répartition homogène de la matière sur les parois.
- Refroidissement contrôlé du moule, toujours en rotation.
- Démoulage de la pièce creuse finie.
On retrouve les produits du rotomoulage dans de nombreux secteurs : cuves et réservoirs, jouets d’extérieur, pirogues et bateaux légers, conteneurs, mobilier urbain, abris techniques ou réservoirs de carburant pour l’automobile.
Thermoformage ou rotomoulage : quelles différences essentielles ?
Bien que les deux procédés transforment une matière plastique sans injection sous forte pression, leurs logiques de production diffèrent profondément.
- Forme de la matière de départ : le thermoformage part d’une feuille ou d’une plaque ; le rotomoulage part d’une poudre.
- Type de pièces : le thermoformage produit des pièces fines, souvent ouvertes ou à paroi unique ; le rotomoulage produit des pièces creuses fermées, à paroi régulière et sans contrainte interne.
- Coût d’outillage : les moules de thermoformage sont relativement économiques (parfois en aluminium usiné ou même imprimés) ; les moules de rotomoulage, en fonte ou en aluminium, représentent un investissement plus conséquent mais bien moindre que les moules d’injection.
- Cadence : le thermoformage convient aux grandes séries, notamment en emballage ; le rotomoulage est plus lent, avec des cycles pouvant durer de quelques dizaines de minutes à plus d’une heure, mais permet des productions souples et évolutives.
- Taille des pièces : le rotomoulage excelle sur les très grands volumes, car les moules peuvent être imposants sans surcoût prohibitif proportionnel.
Les matériaux utilisés dans ces deux procédés
Le choix du matériau conditionne la résistance, l’aspect et la durabilité de la pièce finale. Chaque procédé a ses polymères de prédilection.
Matériaux courants en thermoformage
- PS (polystyrène) et PET : très utilisés pour les barquettes et emballages alimentaires.
- PVC : bon compromis coût/transparence, présent dans de nombreux conditionnements.
- ABS : apprécié pour les pièces techniques rigides et esthétiques.
- PMMA et polycarbonate : réservés aux applications nécessitant transparence ou résistance aux chocs.
Matériaux courants en rotomoulage
- Polyéthylène (PEHD, PEBD) : dominant, pour sa résistance chimique, aux chocs et aux UV.
- Polymères techniques rotomoulables : polyamide (PA), polycarbonate (PC), pour des usages exigeants.
- Charges et additifs : pigments, stabilisants anti-UV, agents antimicrobiens ou mousses pour alourdir ou alléger les parois.
Avantages et limites de chaque procédé
Thermoformage
- Outil de formage peu coûteux et rapide à produire.
- Idéal pour les séries importantes et les emballages standards.
- Grande liberté sur les décors, textures et transparences.
- Limites : pièces à paroi mince, reprise de forme limitée, découpes générant des chutes à recycler.
Rotomoulage
- Pièces creuses monoblocs, sans soudure ni contraintes internes.
- Excellente durabilité, étanchéité et résistance aux intempéries.
- Souplesse sur les quantités : rentable dès la petite série.
- Limites : cycles longs, choix de matériaux plus restreint, tolérances dimensionnelles moins fines qu’en injection.
Comment choisir entre thermoformage et rotomoulage ?
Le bon choix dépend de plusieurs critères pratiques que tout décideur ou ingénieur devrait passer en revue avant de lancer un projet.
- Géométrie de la pièce : creuse et fermée (cuve, flotteur, réservoir) ou plane et fine (plateau, coque, emballage) ?
- Volume de production : quelques dizaines d’unités, des milliers ou des centaines de milliers ?
- Épaisseur de paroi souhaitée et régularité requise.
- Environnement d’usage : extérieur, contact alimentaire, produits chimiques, températures extrêmes.
- Budget outillage disponible et délai de mise en production.
- Exigences réglementaires, notamment la conformité au contact alimentaire (réglementation en vigueur).
Exemple concret
Imaginons une entreprise souhaitant lancer une gamme de récupérateurs d’eau de pluie de 500 litres destinés aux particuliers. La pièce est volumineuse, creuse, doit résister aux UV et aux gelées, et les volumes de vente prévus sont modérés. Le rotomoulage s’impose naturellement. À l’inverse, un laboratoire pharmaceutique cherchant des plateaux d’emballage à grande cadence, avec des parois fines et une découpe précise, se tournera vers le thermoformage.
Tendances actuelles et enjeux du secteur
Comme l’ensemble de la plasturgie, ces deux procédés évoluent sous l’effet de plusieurs dynamiques de fond.
- Écoconception : allègement des pièces, réduction des chutes, choix de polymères recyclés ou biosourcés.
- Recyclabilité : simplification des matériaux utilisés et conception facilitant la fin de vie des produits.
- Numérisation : prototypage rapide grâce à l’usinage numérique et à l’impression 3D des moules de thermoformage.
- Personnalisation : demande croissante de petites séries sur mesure, un terrain favorable au rotomoulage.
Ce qu’il faut retenir
Le thermoformage et le rotomoulage sont deux procédés complémentaires plutôt que concurrents. Le premier brille par sa vitesse, son coût d’outillage maîtrisé et son efficacité sur les séries importantes, notamment dans l’emballage. Le second offre une liberté remarquable pour les grandes pièces creuses, robustes et durables, même en faibles volumes. Comprendre les principes, les matériaux et les critères de choix de ces deux techniques permet de prendre des décisions industrielles éclairées, que l’on soit acheteur, chef de projet ou porteur d’un produit en développement.
Comment réduire vos cycles de chauffe de 30% sans créer de défauts de fusion ?
Réduire de 30 % un cycle de chauffe industriel ne consiste pas à augmenter systématiquement la température du four. Cette méthode risque de surchauffer la surface du polymère avant que son cœur n’atteigne la température nécessaire à la transformation. Les…
Lire la suite
Quelle technologie pour fabriquer des pièces plastiques de plus de 2 mètres sans moule de 200 k€ ?
Fabriquer une coque plastique de 3 mètres pour un équipement agricole, un bateau ou un engin de chantier ne nécessite pas systématiquement un moule à 200 000 €. Le rotomoulage, le thermoformage et la stratification permettent d’envisager des outillages moins…
Lire la suite
Comment produire des pièces à géométrie complexe quand l’injection atteint ses limites techniques ?
Une pièce plastique peut être parfaitement fonctionnelle en CAO et devenir difficile à fabriquer dès que son outillage est étudié. Contre-dépouilles orientées dans plusieurs directions, cavités profondes, parois passant de 2 à 15 mm ou géométries fermées : ces caractéristiques…
Lire la suite
Comment régler la vitesse et le ratio de rotation biaxiale pour une épaisseur uniforme en rotomoulage ?
Une épaisseur irrégulière sur une pièce rotomoulée ne signifie pas nécessairement que la vitesse de rotation est trop faible. Le problème provient souvent de la combinaison des deux axes, de la trajectoire suivie par la poudre ou de son comportement…
Lire la suite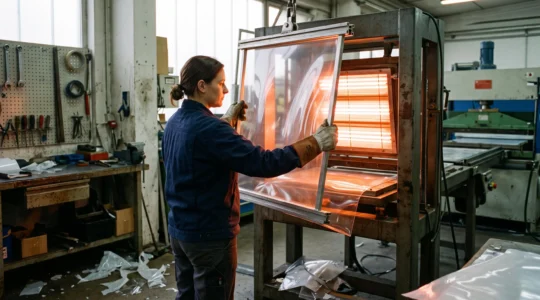
Quelle feuille thermoplastique choisir pour un thermoformage sans défaut de surface ni casse ?
Une feuille thermoplastique peut sembler parfaitement conforme à réception et provoquer pourtant des rebuts dès les premières opérations de thermoformage. Épaisseur irrégulière, retrait différentiel, contraintes internes ou humidité résiduelle : ces caractéristiques ne se révèlent pas toujours à température ambiante….
Lire la suite