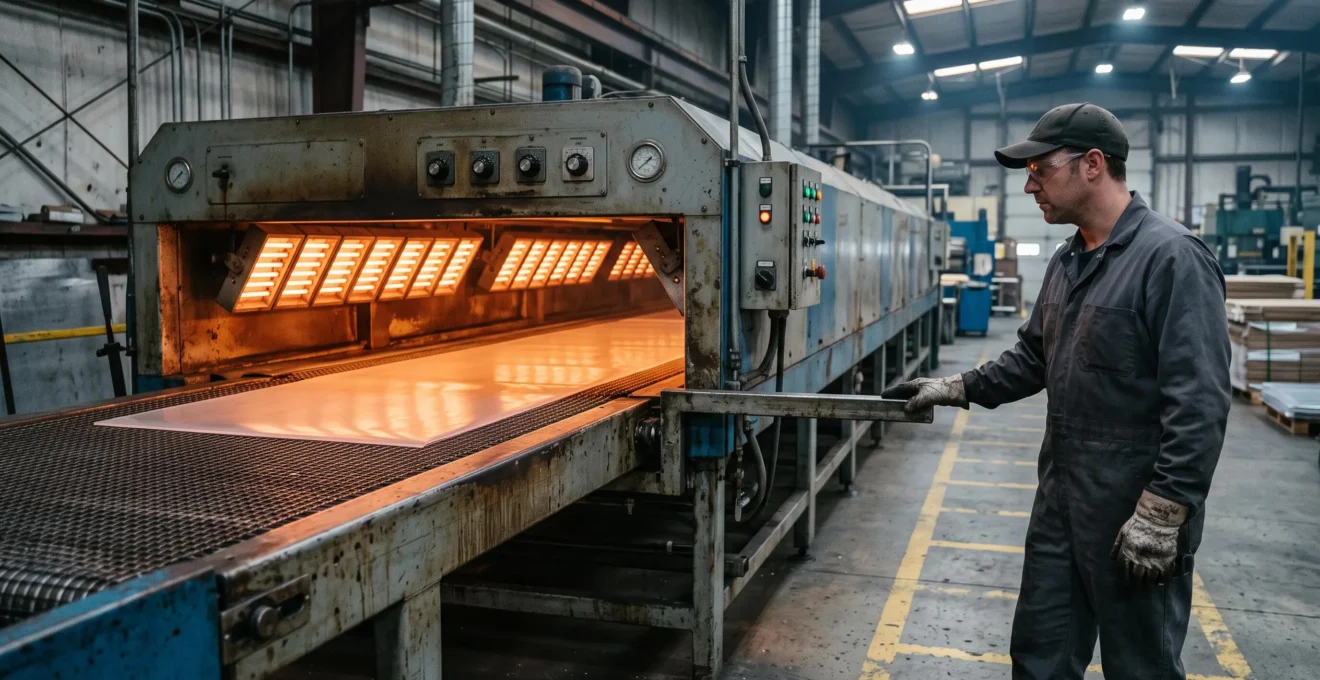
Réduire de 30 % un cycle de chauffe industriel ne consiste pas à augmenter systématiquement la température du four. Cette méthode risque de surchauffer la surface du polymère avant que son cœur n’atteigne la température nécessaire à la transformation. Les conséquences peuvent apparaître immédiatement, sous forme de défauts de surface, ou après démoulage, avec des déformations et des contraintes résiduelles.
La démarche efficace consiste à identifier le temps réellement utile au chauffage, à corriger les pertes thermiques et à synchroniser la chauffe avec le refroidissement. Les réglages doivent tenir compte du polymère, de son épaisseur, des équipements et des exigences dimensionnelles. En thermoformage, extrusion ou rotomoulage, les mécanismes diffèrent, mais une règle demeure : le temps le plus court n’est rentable que si la qualité des pièces reste maîtrisée.
L’objectif de 30 % constitue donc une cible d’amélioration à valider expérimentalement, et non un gain garanti. Une campagne de mesures sur les températures matière, les durées effectives et les rebuts permet de déterminer si cette réduction est réalisable sur une ligne donnée.
Les leviers essentiels pour raccourcir les cycles thermiques
- Mesurer la température réelle à cœur et en surface avant de réduire le temps de chauffe.
- Adapter les consignes, les paliers et les équipements aux propriétés du PMMA, du PET ou du PVC.
- Piloter le cycle complet, du chauffage au démoulage, en contrôlant la consommation par pièce conforme.
- Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
- Chauffage rapide à 180°C ou progressif par paliers : lequel choisir pour un PET sans dégradation ?
- Pourquoi chauffer votre PVC à 200°C le dégrade alors que 175°C peuvent suffire ?
- Comment récupérer la chaleur perdue de vos extrudeuses pour préchauffer la matière ?
- Pourquoi votre feuille met 8 minutes à chauffer au lieu des 5 minutes calculées ?
- Comment régler les paliers de température de vos fours pour chauffer plus vite avec moins d’énergie ?
- Comment déterminer le temps de refroidissement minimal pour démouler sans déformation ?
- Comment optimiser les échanges thermiques pour accélérer vos cycles sans défauts ?
Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
Le temps de chauffe d’une feuille PMMA de 4 mm dépend de la puissance thermique réellement absorbée, de la température initiale, de la température de formage et de l’homogénéité du chauffage. Un simple ratio en minutes par millimètre ne suffit pas. La méthode fiable combine une estimation énergétique, une mesure de la température à cœur et des essais de formage validés.
Le PMMA conduit relativement mal la chaleur : une surface rapidement portée à température ne garantit pas que le centre de l’épaisseur soit prêt à être déformé. Le risque augmente lorsque les émetteurs infrarouges apportent une forte densité de puissance d’un seul côté.
La documentation technique de thermoformage ACRYLITE distingue notamment des plages de formage de 145 à 160 °C pour certaines plaques premium et de 170 à 195 °C pour les plaques coulées de la gamme. Ces températures concernent les produits documentés : elles ne remplacent pas la fiche technique du PMMA effectivement utilisé.
Une estimation du temps minimal peut partir du bilan énergétique de la feuille. La masse surfacique, la capacité thermique et l’élévation de température permettent d’estimer l’énergie à fournir. Cette énergie est ensuite rapportée au flux thermique net absorbé, et non à la seule puissance nominale des résistances. Les pertes et la diffusion thermique interne doivent être prises en compte : ce calcul constitue une première approximation, pas une durée de cycle garantie.
La validation atelier consiste à mesurer séparément la surface et le cœur sur une feuille d’essai instrumentée. Un pyromètre renseigne la température superficielle, mais ne permet pas à lui seul d’attester l’homogénéité dans l’épaisseur.
Le relevé doit être répété pour plusieurs durées de chauffe. Chaque essai associe le profil thermique obtenu à la qualité de la pièce formée : précision dimensionnelle, absence de tensions visibles et stabilité après refroidissement.
Quatre paramètres méritent également d’être consignés : l’état des résistances, la propreté des réflecteurs, la température ambiante et les courants d’air près des ouvertures. Ils expliquent pourquoi deux fours identiques sur le papier peuvent présenter des performances différentes.
Cette approche transforme une durée estimée en consigne vérifiée. Elle sert aussi de référence pour comparer un chauffage direct à une montée progressive, particulièrement intéressante avec des matériaux sensibles comme le PET.
Chauffage rapide à 180°C ou progressif par paliers : lequel choisir pour un PET sans dégradation ?
Pour une feuille PET, le chauffage direct à 180 °C n’est pas systématiquement préférable à une montée par paliers. Le bon choix dépend du grade, de l’épaisseur, de l’état initial de la matière et de la qualité optique recherchée. Une feuille fine peut accepter une chauffe courte, tandis qu’une feuille épaisse exige souvent davantage d’homogénéisation thermique.
Il faut d’abord distinguer la température de consigne du four et celle effectivement atteinte par le PET. Une enceinte réglée à 180 °C ne signifie pas que la feuille se trouve uniformément à cette température. En chauffage infrarouge, la réponse dépend aussi des caractéristiques d’absorption et de l’épaisseur.
Certains grades de PET présentent un risque de cristallisation pendant le chauffage. Selon le matériau, son historique thermique et le temps de séjour, ce phénomène peut s’accompagner d’un blanchiment et d’une modification des propriétés optiques. Une montée progressive ne supprime pas automatiquement le risque : un séjour prolongé dans une plage favorable à la cristallisation peut également l’aggraver.
Le choix doit donc reposer sur une comparaison expérimentale des deux stratégies.
| Critère | Chauffage direct | Chauffage progressif |
|---|---|---|
| Durée de chauffe | Potentiellement plus courte | Peut augmenter avec les paliers |
| Homogénéité | Gradient à surveiller | Possibilité d’homogénéisation accrue |
| Qualité optique | À contrôler sur les zones exposées | À contrôler selon le temps de séjour |
| Consommation | Dépend de la puissance et de la durée | Dépend des paliers et des pertes du four |
| Application privilégiée | Feuille fine, grade compatible | Feuille épaisse ou besoin d’homogénéité |
Un lot pilote doit conserver la même matière, la même épaisseur et les mêmes critères d’acceptation. Le suivi inclut la durée de chauffage, la température de surface, la température interne lorsque sa mesure est possible, l’aspect et la stabilité dimensionnelle.
Le coût électrique demande une analyse séparée : réduire un pic de puissance ne garantit pas de diminuer les kilowattheures consommés. L’intérêt économique éventuel dépend aussi des modalités de facturation de la puissance et de l’énergie.
Le meilleur réglage est celui qui réduit la durée sans créer d’instabilité thermique ou optique. Cette même logique de validation devient indispensable avec le PVC, dont la dégradation chimique impose une vigilance particulière.
Pourquoi chauffer votre PVC à 200°C le dégrade alors que 175°C peuvent suffire ?
Une température de 200 °C peut accélérer la dégradation thermique de certaines formulations de PVC, tandis que 175 °C peuvent suffire à leur mise en forme. Cependant, aucun de ces seuils n’est universel. La stabilité dépend des stabilisants, des additifs et du temps d’exposition. La température réelle de la matière doit être contrôlée avant de choisir la consigne.
Le mécanisme chimique majeur est la déshydrochloration : le polymère perd progressivement du chlorure d’hydrogène lors de sa dégradation thermique. La revue scientifique sur la dégradation thermique du PVC, publiée dans Progress in Polymer Science, décrit notamment l’influence de certains défauts structuraux sur l’initiation de ce phénomène.
En production, une dégradation peut se traduire par des changements de teinte, une perte de propriétés mécaniques ou des émissions corrosives. La gravité dépend de l’exposition et de la formulation. Une matière déjà chimiquement altérée ne retrouve pas ses propriétés initiales par simple abaissement de la consigne.
Le responsable production doit surveiller trois niveaux :
- La consigne du four : elle représente une commande de régulation, non une mesure directe de la température du polymère.
- La température matière : elle varie avec l’exposition aux émetteurs, la couleur de la feuille, son épaisseur et le mode de transfert thermique.
- Les signes de dégradation : coloration anormale, évolution de l’aspect, odeurs inhabituelles et augmentation des rebuts.
Ces signes doivent déclencher un contrôle du procédé. En cas d’odeurs suspectes ou de fumées, l’exposition du personnel doit être évitée et les procédures de sécurité du site appliquées ; l’odorat ne constitue pas un instrument de mesure acceptable.
Pour comparer 175 et 200 °C, il faut relever la température réelle de la feuille, la durée d’exposition et les résultats qualité. La plage validée par le fournisseur reste prioritaire, qu’il s’agisse de PVC rigide, souple ou chargé.
Réduire la surchauffe peut améliorer simultanément la qualité et le bilan énergétique. Une fois les températures stabilisées, l’analyse des pertes de chaleur de l’installation offre une autre piste d’optimisation.
Comment récupérer la chaleur perdue de vos extrudeuses pour préchauffer la matière ?
La chaleur rejetée par une extrudeuse peut être récupérée au moyen d’un circuit thermique adapté, puis utilisée pour préchauffer certaines matières ou un fluide auxiliaire. La faisabilité dépend du niveau de température disponible, de la puissance récupérable et de la compatibilité du polymère. Une étude doit précéder toute modification afin de préserver la régulation du procédé.
Les gisements à examiner comprennent le circuit de refroidissement du fourreau, les rejets thermiques des équipements auxiliaires et certaines surfaces chaudes. La chaleur des moteurs peut également contribuer aux rejets du local, mais sa récupération directe est souvent moins simple.
Dans une extrusion industrielle, toute chaleur évacuée n’est pas une perte inutile : une partie du refroidissement sert à maintenir la température de procédé malgré l’énergie apportée par les résistances et le cisaillement de la matière. Récupérer la chaleur ne doit jamais perturber cette fonction de régulation.
Pour une application de préchauffage, il convient de distinguer les granulés destinés à l’alimentation de l’extrudeuse, les feuilles en amont du formage et les éventuels fluides intermédiaires. Les polymères sensibles à l’humidité nécessitent une maîtrise spécifique du séchage. Une chaleur récupérée de faible température ne convient pas nécessairement à tous les usages.
La sélection d’un projet suit une logique de bilan énergétique :
- Identifier les circuits et les rejets présentant une température exploitable.
- Mesurer les débits et les températures d’entrée et de sortie.
- Évaluer les périodes de fonctionnement simultané de la source et du besoin.
- Comparer les solutions d’échange thermique compatibles avec le procédé.
- Établir le coût d’installation, les besoins de maintenance et le retour économique prévisionnel.
En France, l’aide ADEME 2026 à la récupération de chaleur fatale couvre certains investissements sous conditions. Le dispositif mentionne notamment, pour la France métropolitaine, un volume de chaleur récupérée supérieur à 1 GWh par an et un temps de retour brut supérieur à trois ans. Une étude préalable et des conditions de performance s’appliquent également.
Ces critères ne signifient pas qu’une extrudeuse isolée est automatiquement éligible. Les entreprises implantées dans d’autres pays francophones doivent examiner les dispositifs correspondant à leur territoire.
Avant d’ajouter des équipements, il reste souvent plus simple de vérifier que l’installation de chauffe existante fonctionne à son rendement attendu.
Pourquoi votre feuille met 8 minutes à chauffer au lieu des 5 minutes calculées ?
Un écart entre cinq minutes théoriques et huit minutes réelles peut provenir d’une puissance absorbée insuffisante, de pertes thermiques, d’une géométrie de chauffage défavorable ou d’une hypothèse de calcul inadaptée. Le diagnostic doit mesurer la température réelle de la feuille et le fonctionnement du four avant toute augmentation de consigne.
La puissance nominale d’un système de chauffage ne correspond pas toujours à la puissance effectivement transmise à la matière. Le vieillissement des résistances, l’état des réflecteurs et les défauts de régulation modifient le flux thermique reçu.
La position de la feuille est tout aussi importante. Une distance excessive aux émetteurs, une différence d’absorption du rayonnement ou une mauvaise répartition entre les zones peuvent ralentir l’obtention d’une température uniforme.
Le calcul initial peut également reposer sur des conditions idéalisées : four stabilisé, matière à température connue, feuille correctement centrée et absence de perturbation par les entrées d’air. Ces hypothèses doivent être comparées à la réalité de l’atelier.
Un thermomètre infrarouge correctement paramétré permet de contrôler la température de surface lorsque les conditions de mesure sont adaptées. Son résultat dépend notamment de l’émissivité, des réflexions et de la zone observée. Pour les points à cœur, une instrumentation différente et un essai dédié sont nécessaires.
Audit thermique du four en cinq actions vérifiables
- Cartographier la température : relever les mesures accessibles et sûres sur plusieurs zones de passage de la feuille. Livrable : carte des écarts thermiques.
- Contrôler les émetteurs et réflecteurs : inspecter leur état selon les procédures de consignation et de maintenance. Livrable : fiche des anomalies constatées.
- Vérifier l’avancement : mesurer la vitesse du convoyeur et le temps réel dans les zones chauffantes. Livrable : relevé des temps de passage.
- Contrôler la régulation : comparer sondes, consignes et fonctionnement électrique avec l’aide du personnel habilité. Livrable : compte rendu de vérification.
- Valider le cycle : chronométrer plusieurs productions comparables et rapprocher les durées des résultats qualité. Livrable : recette de référence documentée.
L’écart de trois minutes entre les durées citées représente un dépassement important du temps de chauffe théorique. Son impact sur la cadence dépend toutefois de l’organisation de la ligne : chauffage en parallèle, attente au poste suivant et disponibilité du moule peuvent modifier le gain réellement récupérable.
Une fois les pertes et dysfonctionnements corrigés, l’optimisation des paliers devient plus fiable, car elle s’appuie enfin sur des performances mesurées.
Comment régler les paliers de température de vos fours pour chauffer plus vite avec moins d’énergie ?
Le réglage des paliers commence par la définition de la température matière à atteindre, puis par des essais de puissance et de durée sous contrôle thermique. Un apport plus intense en début de cycle peut accélérer la montée en température, mais il doit être réduit avant toute surchauffe. Les gains énergétiques se vérifient par mesure, pas uniquement par les consignes.
Le principe consiste à utiliser la réponse thermique du four plutôt qu’une programmation uniforme. L’inertie des émetteurs, la diffusion de chaleur dans le polymère et le décalage entre commande et température réelle influencent le moment auquel diminuer la puissance.
Dans certains équipements, la modulation de puissance est plus pertinente qu’une modification successive des températures de consigne. Un four à forte inertie peut continuer à transmettre beaucoup de chaleur après une baisse de consigne.
Une campagne de réglage peut suivre cette progression :
- Relever la recette actuellement validée et les limites thermiques du grade.
- Mesurer la montée en température matière avec la programmation de référence.
- Tester des modifications incrémentales de puissance ou de durée dans les limites du procédé.
- Contrôler l’écart entre surface et cœur ainsi que l’aspect de la pièce.
- Conserver uniquement les réglages qui améliorent la durée sans dégrader la consommation spécifique ni la conformité.
La performance doit être évaluée avec des conditions comparables : même polymère, même géométrie, même température initiale et cadence représentative. Modifier simultanément plusieurs paramètres empêche d’identifier celui qui produit l’amélioration.
Le réglage du convoyeur doit également être cohérent avec les paliers. Sur un four traversant, accélérer la vitesse change le temps d’exposition dans toutes les zones et peut annuler l’homogénéisation recherchée.
Pour apprécier l’efficacité, quatre indicateurs sont nécessaires : durée de montée, gradient thermique, taux de pièces rejetées et kilowattheures par pièce conforme. Il faut également surveiller la puissance appelée lorsque le contrat électrique rend ce facteur économiquement pertinent.
Un chauffage maîtrisé ouvre la possibilité de réduire le temps de refroidissement, à condition de préserver la stabilité de la pièce après sa sortie du moule.
Comment déterminer le temps de refroidissement minimal pour démouler sans déformation ?
Le temps minimal de refroidissement correspond au premier instant où la pièce peut être démoulée sans perdre sa géométrie ni développer de défauts ultérieurs. Il dépend du polymère, de l’épaisseur, du moule et des efforts subis au démoulage. Il doit être établi par essais progressifs et contrôles dimensionnels après stabilisation.
Le démoulage ne marque pas l’arrêt des évolutions thermiques. Une pièce encore chaude continue de se contracter et peut subir une reprise élastique, un affaissement ou un gauchissement. Une géométrie jugée correcte immédiatement après extraction peut donc devenir non conforme plusieurs heures plus tard.
Le protocole consiste à partir d’un refroidissement déjà validé puis à tester des durées plus courtes, sans modifier les autres conditions du cycle. Pour chaque palier d’essai, il faut relever la température aux zones pertinentes, vérifier l’extraction et mesurer les dimensions après une période de stabilisation définie.
Pour les plaques acryliques couvertes par la documentation ACRYLITE, le fabricant recommande un refroidissement sous 60 à 70 °C avant les opérations concernées, en insistant sur le refroidissement intérieur. Cette recommandation n’est pas une valeur universelle de démoulage pour le PET, le PVC ou tous les grades de PMMA.
L’accélération du refroidissement repose notamment sur la ventilation dirigée, l’amélioration des échanges au niveau du moule ou des circuits thermiques mieux régulés. Le refroidissement doit cependant rester suffisamment homogène pour éviter les contraintes résiduelles.
Les pièces transparentes ou sensibles aux écarts thermiques nécessitent une vigilance particulière. Une ventilation trop localisée peut créer une dissymétrie de retrait même lorsque la température moyenne semble acceptable.
Il faut enfin relier les résultats du refroidissement aux réglages du four. Une feuille initialement chauffée de manière hétérogène peut nécessiter des corrections supplémentaires au démoulage, ce qui réduit le bénéfice du raccourcissement de la chauffe.
Lorsque les limites de chauffe et de refroidissement sont connues, le pilotage global des échanges thermiques permet de déterminer le véritable potentiel de réduction du cycle.
À retenir avant d’optimiser le cycle complet
- Un gain obtenu sur le chauffage peut être annulé par un refroidissement plus long ou des rebuts supplémentaires.
- Les températures mesurées sur la matière sont plus déterminantes que les consignes affichées.
- La performance finale se mesure sur la cadence des pièces conformes et la consommation par unité produite.
Comment optimiser les échanges thermiques pour accélérer vos cycles sans défauts ?
Pour accélérer un cycle thermique sans défaut, il faut optimiser ensemble les transferts par rayonnement, convection et conduction, puis vérifier leurs effets sur le chauffage, le formage et le refroidissement. La réduction visée de 30 % doit être démontrée sur le cycle réel, avec des pièces conformes et une consommation énergétique mesurée.
Chaque mode de transfert présente des avantages et des limites. Le rayonnement infrarouge permet un chauffage rapide, mais sa distribution dépend de la géométrie, des distances et de l’absorption par le polymère. La convection favorise les échanges avec l’air circulant et peut contribuer à une montée plus homogène. La conduction devient essentielle lorsque la matière ou la pièce est en contact avec une surface chauffante ou refroidissante.
Les recommandations du Department of Energy sur le chauffage industriel privilégient une approche systémique, tenant compte des interactions entre équipements, des pertes et des possibilités de récupération thermique. Cette approche est applicable au diagnostic énergétique, sans fournir pour autant une recette universelle pour les plastiques.
Sur une ligne réelle, il faut distinguer la durée de chauffage du temps de cycle total. Le déplacement des feuilles, la mise en forme, le refroidissement et les éventuelles attentes peuvent limiter la cadence. Réduire un poste non contraignant ne produit pas nécessairement davantage de pièces.
Le tableau de bord thermique doit donc relier les performances des différentes étapes :
| Indicateur | Mesure recommandée | Décision associée |
|---|---|---|
| Temps de montée thermique | Durée jusqu’à la température matière validée | Ajuster chauffage et exposition |
| Homogénéité thermique | Écarts entre zones et dans l’épaisseur | Corriger la distribution de chaleur |
| Température de démoulage | Mesure aux zones critiques | Déterminer la fin utile du refroidissement |
| Durée de cycle complet | Mesure entre deux pièces conformes successives | Identifier le poste limitant |
| Consommation spécifique | kWh par pièce conforme | Vérifier le gain énergétique réel |
| Taux de rebut | Pièces non conformes sur production totale | Arrêter ou corriger un réglage dégradant |
Un scénario pédagogique illustre l’enjeu : lorsqu’une ligne comporte un chauffage long mais que le moule reste occupé davantage de temps, raccourcir uniquement le passage au four peut ne pas augmenter la cadence. Inversement, améliorer simultanément le chauffage et la disponibilité du moule peut apporter un gain réellement exploitable.
Il faut conserver une référence de production avant modification, puis comparer les résultats après stabilisation des nouvelles recettes. Le taux de rebut, les retouches et les arrêts doivent entrer dans le bilan économique au même titre que le temps gagné.
La prochaine action consiste à sélectionner une recette représentative, enregistrer ses performances de référence et conduire des essais contrôlés. L’objectif de 30 % ne sera retenu que si les mesures confirment une réduction effective du cycle, sans déplacement des pertes vers les rebuts ou les opérations de reprise.
Une réduction de 30 % du temps de chauffe garantit-elle 30 % de production supplémentaire ?
Non. Le chauffage n’est qu’une étape du processus. Si le refroidissement, le formage ou la manutention impose une durée supérieure, raccourcir la chauffe ne modifie pas nécessairement la cadence globale. Il faut mesurer le temps entre deux pièces conformes produites et identifier le poste limitant.
Peut-on augmenter la puissance infrarouge sans modifier la température de consigne ?
Cela dépend des fonctions du four et de sa régulation. Une modulation de puissance peut modifier la vitesse de montée en température même lorsque la consigne finale reste identique. Le risque de surchauffe locale doit être contrôlé par des mesures sur la matière et par validation des pièces obtenues.
Comment savoir si les économies d’énergie sont réelles après modification du cycle ?
Il faut comparer les kilowattheures consommés par pièce conforme avant et après modification, sur des périodes et productions représentatives. Une durée plus courte ne garantit pas une baisse de consommation si la puissance appelée augmente fortement, si les pertes persistent ou si le taux de rebut se dégrade.
La même recette de chauffe peut-elle servir pour le thermoformage et le rotomoulage ?
Non. Le thermoformage chauffe généralement une feuille avant déformation, tandis que le rotomoulage repose sur le chauffage d’un moule en rotation et la formation progressive de la pièce. Les transferts thermiques et les critères de fin de chauffe diffèrent. Les principes de mesure et de validation restent utiles, mais les recettes ne sont pas directement transférables.