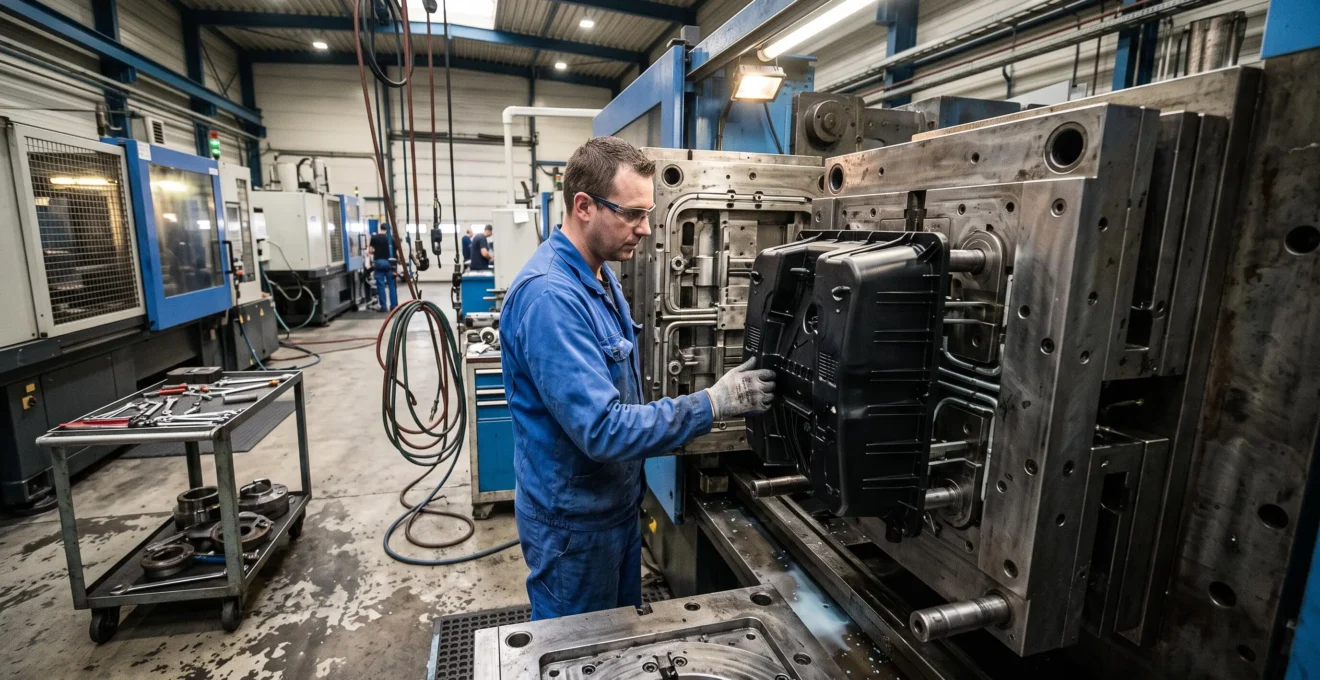
Une pièce plastique peut être parfaitement fonctionnelle en CAO et devenir difficile à fabriquer dès que son outillage est étudié. Contre-dépouilles orientées dans plusieurs directions, cavités profondes, parois passant de 2 à 15 mm ou géométries fermées : ces caractéristiques compliquent le remplissage, le refroidissement et surtout le démoulage en injection classique.
Pour un bureau d’études ou un responsable industrialisation, la solution n’est pas nécessairement de simplifier la pièce au détriment de sa fonction. Elle consiste à comparer plusieurs architectures de fabrication : injection avec tiroirs, thermoformage, rotomoulage, surmoulage ou procédés hybrides. Certains permettent de conserver une géométrie difficile à injecter en modifiant la manière de former, assembler ou démouler la pièce.
Le bon choix dépend de cinq paramètres indissociables : géométrie, matière, tolérances, quantité à produire et coût total sur la durée du projet. Une pièce techniquement injectable n’est pas forcément économiquement pertinente en injection, particulièrement lorsque l’outillage devient complexe et que les séries restent limitées.
Produire une pièce plastique complexe : les décisions essentielles
- Une contre-dépouille ne rend pas automatiquement l’injection impossible, mais peut nécessiter des tiroirs, noyaux mobiles ou modifications de conception coûteux.
- Le thermoformage, le rotomoulage et les procédés hybrides répondent à des familles de géométries différentes, avec leurs propres limites dimensionnelles et de démoulage.
- La sélection doit intégrer le coût de l’outillage, les reprises, les rebuts, la maintenance, la cadence et l’évolution prévisible des volumes.
- Comment produire des contre-dépouilles multiples sans faire exploser le coût de l’outillage ?
- Thermoformage, rotomoulage ou injection : lequel choisir pour une pièce de géométrie irrégulière ?
- Pourquoi l’injection échoue sur les pièces à parois variables de 2 à 15 mm ?
- L’erreur fatale en conception pièce plastique : dessiner sans connaître les angles de dépouille
- Comment réduire significativement le coût de l’outillage en changeant de procédé sans dégrader la qualité ?
- Pourquoi forcer l’injection pour une série de 500 pièces/an peut coûter trois fois trop cher ?
- Épaisseur uniforme de 3 mm ou variable de 2 à 5 mm : laquelle pour éviter retassures et gauchissement ?
- Quel procédé de transformation pour votre pièce : injection, extrusion, soufflage, thermoformage ou rotomoulage ?
Comment produire des contre-dépouilles multiples sans faire exploser le coût de l’outillage ?
Pour produire plusieurs contre-dépouilles sans multiplier les mécanismes d’outillage, il faut d’abord identifier celles qui sont réellement indispensables à la fonction. Les tiroirs et noyaux mobiles permettent de conserver l’injection, mais un changement de plan de joint, une conception en plusieurs éléments ou un procédé alternatif peut simplifier considérablement le démoulage. L’arbitrage dépend des tolérances, des volumes et des opérations d’assemblage acceptables.
En injection, une contre-dépouille est une géométrie empêchant l’extraction directe de la pièce suivant la direction principale d’ouverture du moule. Un crochet intérieur, une gorge latérale ou un retour orienté transversalement peut bloquer l’éjection.
Pour dégager ces formes, le mouliste dispose de plusieurs solutions : tiroirs actionnés mécaniquement ou hydrauliquement, noyaux rétractables, éléments démontables, dévissage pour certains filetages ou démoulage forcé lorsque la souplesse de la matière et la géométrie le permettent. Les systèmes d’alimentation à canaux chauds répondent à d’autres contraintes et ne constituent pas, à eux seuls, un dispositif de libération des contre-dépouilles.
Chaque mouvement supplémentaire ajoute potentiellement des surfaces de guidage, des ajustements, des éléments d’usure et des opérations de maintenance. Le nombre de contre-dépouilles ne suffit donc pas à estimer le coût : leur orientation et leur accessibilité comptent davantage.
Plusieurs voies de contournement méritent une étude de faisabilité. Une pièce peut être divisée en composants assemblés, certains retours peuvent être obtenus par déformation contrôlée après moulage et des géométries creuses peuvent être confiées au rotomoulage. Le thermoformage peut convenir aux pièces ouvertes, sous réserve de dépouilles suffisantes et, éventuellement, d’un moule segmenté. L’impression 3D permet de produire certaines formes impossibles à démouler avec un outillage conventionnel, mais son coût et ses performances doivent être examinés avant une utilisation en série.
La comparaison doit ensuite intégrer le coût total de fabrication : conception et réalisation du moule, entretien préventif, réparations, immobilisation de la presse, coût par pièce et rebuts. L’usure d’une came de tiroir ou la défaillance d’un composant de guidage peut provoquer un arrêt de production dont le coût dépasse celui de la pièce mécanique à remplacer.
L’objectif n’est pas de supprimer systématiquement les mouvements du moule, mais de réserver leur complexité aux fonctions qui justifient réellement leur coût sur la durée de vie du produit.
Thermoformage, rotomoulage ou injection : lequel choisir pour une pièce de géométrie irrégulière ?
L’injection convient généralement aux pièces détaillées nécessitant une bonne répétabilité dimensionnelle et produites en volumes suffisants. Le thermoformage est pertinent pour des enveloppes ouvertes obtenues à partir d’une feuille, tandis que le rotomoulage convient particulièrement aux corps creux de grandes dimensions. Pour une géométrie irrégulière, le choix dépend moins de sa complexité visuelle que de son accessibilité au démoulage, de la matière et des exigences fonctionnelles.
Avant de solliciter un fabricant, il faut déterminer si la pièce peut être formée à partir d’une feuille, si elle doit comporter un volume intérieur fermé ou si elle exige des détails tridimensionnels localisés et précis. Ces trois besoins conduisent souvent vers des procédés différents.
| Critère | Injection | Thermoformage | Rotomoulage |
|---|---|---|---|
| Géométrie privilégiée | Pièces 3D détaillées, nervures, bossages et assemblages | Coques ouvertes, habillages, grandes surfaces | Corps creux et volumes enveloppants |
| Matière de départ | Granulés thermoplastiques | Feuilles ou plaques thermoplastiques | Principalement poudres polymères adaptées |
| Outillage | Potentiellement complexe et coûteux | Souvent plus simple, selon la géométrie | Sans noyau intérieur permanent pour les corps creux usuels |
| Cadence | Généralement élevée | Dépend du chauffage, du formage et du détourage | Souvent limitée par les cycles thermiques |
| Précision | Adaptée à de nombreuses exigences serrées | Épaisseur et précision influencées par l’étirage | Variabilité de retrait et de répartition matière à maîtriser |
| Finition | Liée notamment à l’empreinte et aux conditions d’injection | Une face reproduit davantage la surface du moule | État de surface dépendant de la matière et du procédé |
La compatibilité matière est un filtre éliminatoire. Une résine disponible pour l’injection n’existe pas nécessairement sous forme de feuille thermoformable ou de poudre adaptée au rotomoulage. Il faut également vérifier la résistance chimique, la tenue thermique, le comportement mécanique et les conditions de certification propres à l’application.
Pour comparer économiquement deux solutions, une méthode simple consiste à calculer le coût total sur un même horizon :
Coût total = investissement initial + coût variable par pièce × quantité + maintenance + non-qualité + frais de reprise ou d’assemblage.
Le point de bascule correspond à la quantité pour laquelle deux scénarios atteignent un coût total identique. Il doit être recalculé avec les offres fournisseurs et les volumes réels, car un outillage moins coûteux peut nécessiter davantage de main-d’œuvre ou de détourage.
Enfin, le choix n’est pas toujours limité à trois procédés. Le surmoulage d’un insert, la conception bi-matière, l’association d’une coque thermoformée avec des composants injectés ou un outillage de thermoformage imprimé en 3D peuvent répondre à des exigences contradictoires. Un thermolaquage éventuel relève, quant à lui, de la finition et non d’un procédé de mise en forme.
Cette première sélection gagne à être confrontée à une étude de refroidissement lorsque les variations d’épaisseur restent importantes, notamment si l’injection demeure une option.
Pourquoi l’injection échoue sur les pièces à parois variables de 2 à 15 mm ?
Une pièce dont les parois varient de 2 à 15 mm peut poser de sérieux problèmes en injection parce que ses zones minces et massives ne se remplissent, ne se compactent et ne se refroidissent pas de manière identique. Les sections épaisses favorisent notamment les retassures et les cycles longs. Cette variation ne rend toutefois pas l’injection systématiquement impossible : la géométrie, la matière et les solutions d’assistance au moulage restent déterminantes.
Pendant le refroidissement, le polymère se contracte. Dans une section massive, le cœur reste chaud plus longtemps que la peau déjà solidifiée. Si le compactage ne compense plus suffisamment le retrait volumique, une dépression peut apparaître en surface ou une cavité interne se former.
À l’inverse, une zone très mince peut figer prématurément et empêcher le remplissage ou la transmission de la pression vers les régions éloignées du point d’injection. Les variations thermiques engendrent également des contraintes résiduelles susceptibles de déformer la pièce après éjection.
La documentation de Protolabs sur l’épaisseur des parois injectées recommande de privilégier des épaisseurs régulières et des renforts géométriques plutôt que des masses de matière importantes. Elle évoque notamment des nervures représentant environ 40 à 60 % de l’épaisseur de la paroi adjacente, selon les conditions de conception.
Avant d’abandonner l’injection, plusieurs modifications peuvent être évaluées :
- Évider les sections massives pour conserver une épaisseur de paroi plus régulière.
- Créer des transitions progressives entre zones d’épaisseurs différentes.
- Remplacer certaines surépaisseurs par des nervures et bossages correctement proportionnés.
- Examiner une injection assistée gaz ou eau pour des géométries compatibles, notamment certains volumes creux.
- Étudier une injection à mousse structurale ou à expansion physique, si l’aspect de surface et les propriétés mécaniques l’autorisent.
Le rotomoulage constitue une autre possibilité pour certaines pièces creuses à parois relativement épaisses. Il n’est cependant pas conçu pour reproduire librement des écarts locaux de 2 à 15 mm avec une précision comparable à celle d’une empreinte injectée. Le surmoulage peut également répartir les fonctions sur plusieurs opérations, au prix d’une interface matière et d’un cycle de fabrication supplémentaire.
La simulation de remplissage, de compactage, de refroidissement et de déformation permet de comparer plusieurs géométries avant de fabriquer le moule. La documentation Autodesk Moldflow sur la profondeur des retassures décrit notamment la localisation et l’estimation de ces défauts ainsi que certaines corrections possibles, sous des conditions de calcul définies.
La simulation ne remplace ni la validation matière ni les essais physiques. Les tolérances et états de surface atteignables avec les procédés assistés doivent être confirmés sur la configuration réelle, et non présumés à partir du seul principe de fabrication.
Une fois les épaisseurs optimisées, la faisabilité reste conditionnée à un autre paramètre souvent sous-estimé : le sens d’ouverture du moule et les angles de dépouille.
L’erreur fatale en conception pièce plastique : dessiner sans connaître les angles de dépouille
Concevoir une pièce injectée sans vérifier ses angles de dépouille peut rendre son extraction difficile, provoquer des rayures ou imposer une modification tardive du moule. Des valeurs de 0,5 à 2 ° sont couramment évoquées pour certaines surfaces, mais elles ne constituent pas une règle universelle. La matière, la profondeur, la texture et le sens de démoulage déterminent les angles réellement nécessaires.
Après solidification, la pièce se rétracte autour des parties saillantes de l’outillage. Une face insuffisamment dépouillée peut exercer une forte pression de contact sur le noyau. Lors de l’éjection, le frottement peut alors engendrer marques, déformations ou blocage.
La dépouille doit être analysée dans le repère réel du moule, et non seulement sur une vue isolée de la pièce. Une surface qui semble inclinée favorablement peut rester bloquante si le plan de joint ou le sens d’ouverture diffère de l’hypothèse initiale.
1° à 2°
Plage fréquemment recommandée par Protolabs pour de nombreuses configurations de surfaces injectées. Certaines textures et fermetures d’outillage exigent davantage de dépouille. Il ne s’agit ni d’une norme universelle ni d’une valeur suffisante dans tous les cas.
Données techniques : Protolabs, recommandations relatives aux angles de dépouille.
Les recommandations techniques de Protolabs sur les angles de dépouille mentionnent une dépouille de 0,5° fortement recommandée pour les faces verticales, ainsi que des valeurs supérieures selon les textures et certaines configurations d’outillage. Le document cite notamment 3° pour une texture PM-T1 et au moins 5° pour une texture PM-T2.
Une surface polie et une surface fortement grainée n’ont donc pas les mêmes besoins. La profondeur de la pièce, le retrait du polymère, sa rigidité et la direction des efforts d’éjection modifient également le dimensionnement.
La revue de conception pour fabrication doit intervenir avant le gel de la définition CAO. Elle implique une analyse de dépouille, le repérage des faces négatives, la validation du plan de joint et une confrontation avec la stratégie de démoulage proposée par le mouliste.
Checklist de validation du démoulage avant consultation outillage
- Définir le sens principal d’ouverture du moule et enregistrer une vue CAO annotée.
- Exécuter une analyse de dépouille et exporter une carte des surfaces insuffisamment inclinées.
- Répertorier les contre-dépouilles et produire un tableau indiquant leur orientation et leur fonction.
- Soumettre les zones critiques au mouliste et obtenir une proposition de plan de joint et de mouvements d’outillage.
- Valider les modifications par prototype ou outillage rapide et conserver un compte rendu de démoulage avec les anomalies constatées.
Les pièces comportant des surfaces de démoulage opposées nécessitent une vigilance particulière. Une contre-dépouille oubliée peut imposer un tiroir supplémentaire alors que l’usinage du moule est déjà engagé.
Lorsque les fonctions et les tolérances sont validées, cette analyse permet également d’évaluer si une architecture de fabrication moins coûteuse reste envisageable.
Comment réduire significativement le coût de l’outillage en changeant de procédé sans dégrader la qualité ?
Réduire le coût d’outillage sans dégrader la qualité consiste à supprimer les dépenses qui ne contribuent pas aux fonctions exigées. Un moule aluminium, un outillage rapide de thermoformage ou un moule de rotomoulage peuvent être pertinents selon la pièce. Mais le gain doit être validé au regard des tolérances, de la finition, de la répétabilité et du coût des reprises, plutôt que sur le seul devis initial.
Dans l’injection, le coût de l’outillage comprend la conception, le choix des aciers, l’usinage, l’électroérosion éventuelle, les traitements, les mécanismes mobiles, le polissage, l’assemblage et les essais. Le nombre d’empreintes influence aussi fortement l’investissement et la productivité.
Il faut donc commencer par distinguer les exigences non négociables des préférences de fabrication. Une face d’aspect peut nécessiter un polissage exigeant alors qu’une face intérieure non visible peut accepter une finition différente. De même, toutes les cotes d’une pièce ne requièrent pas la même tolérance.
Pour les prototypes et les petites séries, les moules aluminium, les inserts simplifiés et les outillages imprimés en 3D peuvent réduire l’investissement initial, sous réserve de conditions d’utilisation compatibles. Leur durée de vie dépend de la matière de l’outil, de la température, des pressions, de la géométrie et du cycle de fabrication.
La documentation technique Formlabs sur les moules de thermoformage imprimés en 3D présente des applications expérimentales correspondant à environ 20 à 50 cycles dans certaines conditions, avec des recommandations de conception et de choix de résine.
20 à 50 cycles
Ordre de grandeur documenté par Formlabs pour certaines applications de thermoformage avec outillages imprimés en 3D. Cette observation ne garantit pas la durée de vie d’un moule dans une autre configuration industrielle.
Documentation fabricant : Formlabs, Thermoforming.
Pour une production pérenne, un outillage métallique adapté peut devenir nécessaire. Les moules de rotomoulage réalisés en tôle travaillée ou par fonderie doivent, de leur côté, être étudiés selon les dimensions, la qualité de surface et les volumes prévus. Aucune de ces familles d’outillages ne possède une durée de vie universelle.
Un changement de procédé exige un nouveau plan de validation qualité. Il faut comparer les dispersions dimensionnelles, le retrait, les états de surface, l’anisotropie éventuelle, les propriétés mécaniques, les reprises et les opérations d’assemblage. Une réduction de l’investissement peut être annulée par des retouches ou un taux de rebut excessif.
Une démarche progressive limite cette incertitude : prototype pour vérifier la fonction, pré-série représentative pour caractériser le procédé, puis qualification d’un outillage définitif lorsque les volumes et les exigences sont stabilisés.
Ce raisonnement devient particulièrement important lorsque les volumes annuels ne permettent pas d’amortir rapidement un outillage d’injection complexe.
Pourquoi forcer l’injection pour une série de 500 pièces/an peut coûter trois fois trop cher ?
À 500 pièces par an, une injection avec outillage complexe peut revenir beaucoup plus cher qu’un procédé alternatif, car l’investissement initial est réparti sur un nombre limité de pièces. Un surcoût de facteur trois est possible dans certains scénarios, mais ne constitue pas une règle générale. Il faut comparer les coûts cumulés sur la durée de vie du produit, les frais de lancement, les reprises et les besoins de stock.
Le prix du moule n’est qu’une partie du problème. Une petite série peut subir des coûts fixes de lancement, de réglage, de contrôle ou d’approvisionnement relativement importants par rapport aux quantités produites.
Pour une production annuelle limitée, la durée commerciale devient une variable déterminante. Une pièce de rechange maintenue pendant plusieurs années, un produit nouveau susceptible de monter en cadence et une fabrication ponctuelle ne justifient pas la même stratégie d’investissement.
Simulation pédagogique : l’effet d’un outillage sur 500 pièces par an
Hypothèse fictive sur trois ans, soit 1 500 pièces produites : une solution d’injection nécessite un investissement initial de 30 000 € et un coût variable de 8 € par pièce. Une solution alternative nécessite un investissement initial de 4 000 € et un coût variable de 16 € par pièce.
Dans ce scénario purement illustratif, l’injection totalise 42 000 €, contre 28 000 € pour l’alternative, avant maintenance, logistique et non-qualité. L’injection coûte ici 1,5 fois le scénario alternatif, et non trois fois. Les montants sont des hypothèses de calcul, pas des devis ni des moyennes de marché.
La méthode permet de tester différents niveaux d’investissement et de coût variable sans présumer du résultat. Pour chaque option, il convient aussi d’intégrer les quantités minimales de commande, les immobilisations de stock, les coûts de changement de série, la maintenance et le risque d’obsolescence.
Une fabrication par usinage ou impression 3D peut convenir à des besoins ponctuels, sous réserve des propriétés requises. Pour une coque ou un corps creux, le thermoformage ou le rotomoulage peuvent également être examinés. Mais les géométries, matières et caractéristiques mécaniques obtenues doivent rester comparables aux besoins définis.
Un risque moins visible apparaît lorsque les volumes augmentent. Une pièce optimisée exclusivement pour un procédé de petite série peut nécessiter une reconception complète pour l’injection future.
Il est donc pertinent d’adopter, lorsque le potentiel commercial le justifie, une conception compatible avec plusieurs procédés : fonctions séparables, épaisseurs anticipées, zones de dépouille étudiées et tolérances hiérarchisées. Cette démarche ne garantit pas une conversion sans modification, mais facilite l’évolution industrielle.
Après l’analyse économique, la définition des parois reste un levier majeur pour maîtriser les défauts et stabiliser les performances du procédé retenu.
Épaisseur uniforme de 3 mm ou variable de 2 à 5 mm : laquelle pour éviter retassures et gauchissement ?
Pour une pièce injectée, une épaisseur uniforme de 3 mm facilite généralement la maîtrise du refroidissement par rapport à des variations brusques de 2 à 5 mm. Mais elle n’est pas systématiquement optimale : certaines zones fonctionnelles nécessitent des épaisseurs différentes. La priorité consiste à éviter les masses localisées, à organiser des transitions progressives et à valider les déformations selon la matière et les conditions d’injection.
Une paroi de 3 mm relativement régulière permet de limiter les différences de solidification entre régions proches. À l’inverse, une jonction brutale entre 2 et 5 mm peut créer un déséquilibre entre le refroidissement, le retrait et l’alimentation matière.
Les retassures apparaissent notamment lorsque le cœur d’une zone massive continue à se contracter après la solidification de la surface. Le gauchissement peut provenir de gradients thermiques, de retraits différenciés ou de contraintes internes.
Les matières semi-cristallines comme le polypropylène, les polyamides et le POM exigent une attention particulière au retrait et à la cristallisation. Cependant, la sensibilité réelle dépend de la formulation, des charges, de la géométrie et des paramètres de transformation.
Uniformiser les épaisseurs ne signifie pas épaissir toute la pièce. Une zone massive destinée à améliorer la rigidité peut souvent être remplacée par une paroi plus mince associée à des nervures. Cela évite de consommer davantage de polymère et de prolonger inutilement le refroidissement.
Les repères de conception à examiner sont les suivants :
- Privilégier des changements progressifs d’épaisseur plutôt que des ruptures abruptes entre zones adjacentes.
- Adapter les rayons de raccordement pour limiter les concentrations de contraintes et faciliter l’écoulement.
- Dimensionner les nervures proportionnellement à la paroi principale afin de réduire les surépaisseurs à leur base.
- Vérifier que les sections minces situées sur le trajet d’écoulement ne figent pas avant le remplissage des zones éloignées.
- Analyser le retrait différentiel et les déformations avec les caractéristiques de la matière réellement choisie.
Aucun rapport maximal entre épaisseurs adjacentes ne peut être retenu indépendamment du polymère, du flux matière et de la fonction de la pièce. Les transitions et les dimensions des renforts doivent être déterminées par étude de fabricabilité, puis validées en simulation et par essais.
Une grande surface plane peut par ailleurs gauchir malgré une épaisseur uniforme. Avec certaines matières renforcées de fibres de verre, l’orientation des fibres influence le retrait selon les directions. La position des points d’injection, le dessin des nervures et les conditions de refroidissement deviennent alors déterminants. Une contre-flèche calculée ou un traitement de stabilisation peuvent être étudiés pour des applications particulières, avec validation des effets secondaires.
Une fois les contraintes de démoulage, d’épaisseur et de coût établies, le choix final du procédé peut être structuré à l’échelle complète du projet industriel.
À retenir avant de sélectionner le procédé de fabrication
- Qualifier la géométrie par sa fonction industrielle : coque ouverte, corps creux, profil continu ou pièce tridimensionnelle détaillée.
- Hiérarchiser les exigences de matière, précision et aspect avant toute comparaison d’investissement.
- Conserver plusieurs procédés candidats jusqu’à validation du coût total et des performances sur une pièce représentative.
Quel procédé de transformation pour votre pièce : injection, extrusion, soufflage, thermoformage ou rotomoulage ?
Le procédé de transformation se choisit d’abord selon la famille de géométrie à produire. L’injection répond à de nombreuses pièces tridimensionnelles détaillées, l’extrusion aux sections continues, le soufflage et le rotomoulage aux corps creux, et le thermoformage aux coques façonnées à partir de feuilles. La décision finale doit ensuite intégrer les tolérances, la matière, le volume annuel et le coût total d’industrialisation.
La classification géométrique sert de premier filtre. Elle évite, par exemple, de solliciter un mouliste injection pour une grande enveloppe ouverte dont les exigences pourraient être satisfaites par thermoformage, ou de retenir l’extrusion pour une pièce dont la section varie fortement suivant sa longueur.
| Procédé | Géométrie adaptée | Point fort | Limite à vérifier |
|---|---|---|---|
| Injection | Pièces 3D détaillées, nervurées ou assemblables | Précision et répétabilité sur des volumes adaptés | Démoulage, surépaisseurs et investissement d’outillage |
| Extrusion | Profilés, tubes et sections continues | Production continue | Formes principalement définies par une section |
| Soufflage | Flacons, réservoirs et corps creux adaptés | Fabrication de volumes creux | Répartition d’épaisseur, détails et précision locale |
| Thermoformage | Coques, capots et habillages ouverts | Outillage potentiellement simple et grandes surfaces | Étirement de la feuille, dépouilles et détourage |
| Rotomoulage | Réservoirs, enveloppes et grandes pièces creuses | Volumes creux sans noyau intérieur classique | Cadence, retrait, finesse des détails et tenue dimensionnelle |
Ces procédés ne se substituent pas librement les uns aux autres. Le soufflage par extrusion commence par la formation d’une paraison, tandis que l’injection-soufflage utilise une préforme injectée. Le rotomoulage répartit la matière dans un moule soumis à une rotation et à un cycle thermique. Les conséquences sur le col d’une pièce, l’épaisseur de paroi et les moyens de production sont donc différentes.
De même, le thermoformage part d’une feuille : une petite pièce dotée de bossages complexes, de logements de vis précis et de détails intérieurs peut être plus adaptée à l’injection, même si son apparence extérieure évoque une coque thermoformable.
Pour retenir un procédé sans se limiter aux habitudes de fabrication, une sélection en trois phases est pertinente.
- Qualifier le besoin. Définir les fonctions, la géométrie, les propriétés matière, les tolérances critiques, la finition, les contraintes réglementaires applicables et les quantités prévues.
- Retenir deux ou trois procédés candidats. Faire évaluer leur faisabilité et demander des estimations comparables comprenant les outillages, le coût pièce, les reprises, la maintenance et les contrôles qualité.
- Valider avant investissement définitif. Réaliser une simulation, un prototype représentatif ou une pré-série afin de vérifier les dimensions, la tenue fonctionnelle et la répétabilité du procédé.
La taille maximale réalisable, les épaisseurs accessibles et les niveaux de tolérance doivent être confirmés auprès des transformateurs consultés. Ils dépendent non seulement du procédé, mais aussi du parc machines, des matières et des dimensions de l’outillage.
Pour une pièce combinant plusieurs fonctions incompatibles avec un seul procédé, une architecture assemblée peut être plus robuste. Une coque thermoformée peut notamment recevoir des supports injectés, tandis qu’un corps creux rotomoulé peut intégrer des inserts ou des composants rapportés. Ces solutions doivent toutefois être évaluées sur la fiabilité des interfaces et le coût d’assemblage.
La prochaine étape consiste à établir une fiche de définition commune et à soumettre la même pièce à plusieurs spécialistes des procédés retenus. Des propositions comparables, associées à une validation technique représentative, permettent de décider sans surinvestir dans un outillage inadapté.
Peut-on fabriquer une pièce avec des contre-dépouilles sans utiliser de tiroirs ?
Oui, dans certaines conditions. Un changement de plan de joint, un élément démontable, un démoulage forcé compatible avec la matière ou une fabrication en plusieurs composants peut éviter des tiroirs. L’impression 3D permet également certaines géométries sans contrainte classique d’ouverture de moule. Chaque option nécessite cependant une validation mécanique, dimensionnelle et économique.
Le thermoformage permet-il de produire des contre-dépouilles complexes ?
Le thermoformage peut produire certaines formes complexes, mais une contre-dépouille reste un obstacle potentiel au démoulage. Des moules segmentés, des éléments mobiles ou une conception adaptée peuvent être nécessaires. L’étirage de la feuille et les variations d’épaisseur doivent également être maîtrisés.
Comment déterminer si un moule aluminium convient à une pré-série ?
Il faut examiner le nombre de cycles prévu, la matière injectée, les températures, les pressions, les détails de géométrie et les tolérances exigées. Le fournisseur doit confirmer la faisabilité de l’outillage et ses conditions de maintenance. La qualification passe par des essais et des contrôles sur des pièces représentatives.
Une simulation Moldflow suffit-elle à valider une pièce plastique complexe ?
Non. Une simulation peut anticiper des difficultés de remplissage, de compactage, de retrait ou de déformation selon les modules et modèles utilisés. Ses résultats dépendent des données matière, du maillage et des paramètres simulés. Une validation sur pièces physiques reste nécessaire pour confirmer les performances et la conformité.
Quand faut-il envisager une conception en plusieurs pièces plutôt qu’une pièce monobloc ?
Une architecture assemblée mérite d’être étudiée lorsque le monobloc impose des mécanismes de démoulage particulièrement complexes, des parois difficiles à remplir ou des exigences contradictoires. Il faut alors vérifier la résistance des assemblages, l’étanchéité éventuelle, les tolérances cumulées et le coût complet des opérations supplémentaires.