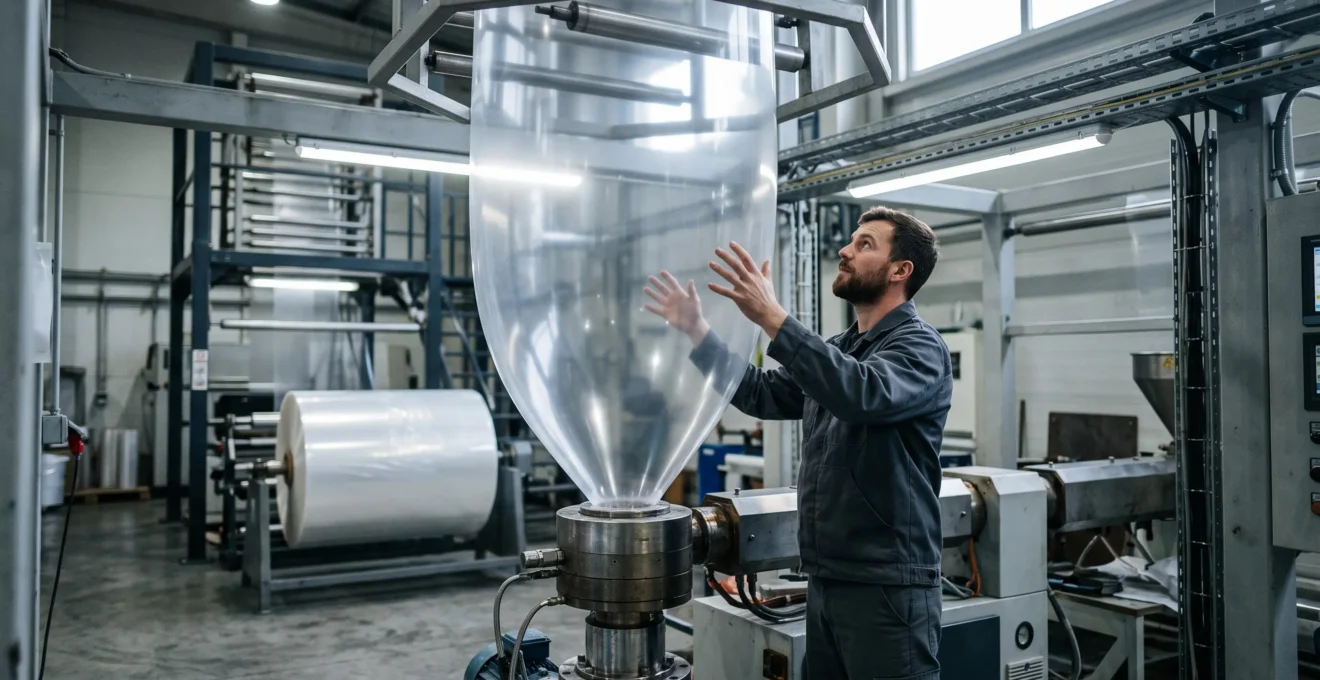
Réduire de 30 % l’épaisseur d’un emballage plastique sans compromettre sa protection exige bien davantage qu’un simple ajustement de l’extrusion. Un film plus mince dispose de moins de matière pour absorber les sollicitations mécaniques, résister à la perforation et limiter la transmission des gaz. Sa tenue sur les lignes de conditionnement peut également devenir plus sensible aux variations de tension et de température.
Pour un responsable R&D ou industrialisation packaging, l’enjeu consiste à retirer la matière excédentaire sans supprimer les marges de sécurité indispensables. Cette démarche repose sur la caractérisation des contraintes réelles, l’optimisation des structures polymères, la maîtrise du profil d’épaisseur et une validation représentative de la production comme de la distribution.
Un objectif de réduction de 30 % doit donc être considéré comme une cible de développement, et non comme une performance automatiquement accessible. Selon le produit emballé, les résines utilisées et les contraintes de conservation, la solution pourra être un film monocouche optimisé, une structure coextrudée ou une réduction plus modérée accompagnée d’une amélioration du rendement industriel.
Les principes essentiels pour alléger un emballage plastique
- Raisonner par fonction et par zone : préserver les marges mécaniques aux points critiques plutôt que réduire uniformément l’épaisseur.
- Valider le système complet : associer essais de perforation, contrôles d’étanchéité, mesures de barrière et campagnes sur machine.
- Mesurer le gain réel : intégrer consommation de résine, rebuts, productivité, protection produit et compatibilité avec le recyclage.
- Comment passer de 80 à 50 microns d’épaisseur sans augmenter le taux de perforation ?
- Comment valider la résistance d’un emballage allégé sans multiplier les tests destructifs ?
- Pourquoi réduire uniformément l’épaisseur de votre emballage crée des zones de faiblesse critiques ?
- Film monocouche 60 µm ou multicouche 45 µm : lequel pour un allègement sans perte de barrière ?
- Pourquoi vos films allégés déchirent sur les machines de conditionnement rapide ?
- Comment diminuer la consommation de résine de 12% sans dégrader la résistance mécanique du film ?
- Comment mesurer la perméabilité à l’oxygène de votre film selon ASTM D3985 ?
- Comment améliorer l’effet barrière de vos emballages pour doubler la durée de conservation ?
Comment passer de 80 à 50 microns d’épaisseur sans augmenter le taux de perforation ?
Pour passer de 80 à 50 µm sans augmenter le taux de perforation, il faut compenser la perte de matière par une formulation adaptée, un profil d’épaisseur régulier et une meilleure répartition des contraintes. La résistance doit être vérifiée sur les zones les plus sollicitées, au moyen d’essais comparatifs et de campagnes pilotes progressives.
La perforation survient lorsqu’une sollicitation localisée dépasse la capacité du film à se déformer et à absorber de l’énergie avant rupture. Elle dépend notamment de l’épaisseur, du module élastique, de la géométrie de l’objet en contact et de la vitesse de pénétration.
Une réduction d’épaisseur peut donc entraîner une dégradation disproportionnée de la résistance dans certaines configurations. Il serait cependant incorrect d’affirmer qu’une diminution de 30 % provoque systématiquement une perte mécanique supérieure à 30 % : cette relation doit être établie expérimentalement pour chaque structure.
La norme ASTM F1306 sur la résistance à la perforation des films souples caractérise la pénétration lente à l’aide d’une sonde appliquant une sollicitation biaxiale. Elle permet notamment de déterminer la force, l’énergie et la pénétration à la rupture. Ces mesures constituent une base de comparaison entre films, sans reproduire toutes les agressions rencontrées en utilisation.
Avant de modifier la formulation, il convient de cartographier les risques : arêtes des produits, angles rigides, charges ponctuelles, zones comprimées pendant l’empilement et surfaces soumises aux frottements. L’objectif est de distinguer les parties réellement critiques de celles qui disposent d’une marge mécanique excédentaire.
Le profil transversal d’épaisseur mérite une attention particulière. Deux bobines présentant la même épaisseur moyenne peuvent posséder des zones minimales très différentes. Lorsque le film est allégé, ces zones fines deviennent particulièrement sensibles aux défauts et aux contraintes concentrées.
Une méthode prudente consiste à organiser une campagne de développement par paliers de 80, 70, 60 puis 50 µm. Cette séquence est un exemple de plan d’essais, non une progression garantissant la faisabilité. À chaque étape, les critères de rejet sont définis avant la production : perforation, déchirure, étanchéité, stabilité de bobine et comportement au conditionnement.
Les formulations à résistance renforcée peuvent être étudiées en parallèle, mais elles doivent rester compatibles avec la soudabilité et les exigences barrières. Une amélioration d’une propriété isolée ne suffit pas à qualifier le film.
Une fois les limites mécaniques identifiées, la priorité devient de sélectionner les essais les plus informatifs afin de réduire le nombre de prototypes détruits pendant la qualification.
Comment valider la résistance d’un emballage allégé sans multiplier les tests destructifs ?
La validation d’un emballage allégé peut limiter les essais destructifs en combinant contrôles non destructifs, plans d’expériences et campagnes pilotes instrumentées. Les mesures d’épaisseur, les inspections visuelles ou optiques et certaines méthodes de détection de fuite servent au suivi, tandis que les essais destructifs restent nécessaires pour caractériser les limites mécaniques et qualifier les configurations critiques.
Une validation efficace commence par la séparation des paramètres de fabrication et des propriétés à démontrer. L’épaisseur moyenne et sa dispersion renseignent sur la régularité de l’extrusion, mais ne prouvent pas à elles seules la résistance du film. De même, une inspection optique peut identifier certains défauts sans garantir l’absence de microperforations.
Les contrôles de fuite sous vide ou par pression peuvent être non destructifs selon la méthode, le dispositif et le produit. Leur sensibilité doit être adaptée au type de fuite recherché. Ils complètent les mesures de résistance des soudures et de perforation, sans les remplacer.
Les plans d’expériences (DOE) permettent de sélectionner des combinaisons représentatives de variables : formulation, épaisseur, température de soudage, tension du film et cadence de production. Cette approche vise à identifier les effets principaux et les interactions avec un nombre d’essais maîtrisé. Le nombre d’échantillons et la répétabilité nécessaires doivent néanmoins être définis en fonction du risque et de la variabilité observée.
La ligne de conditionnement constitue ensuite un banc d’essai indispensable. Les campagnes pilotes doivent documenter les arrêts, les déchirures, les pertes d’étanchéité, les rebuts et les observations des opérateurs. Une configuration qui réussit en laboratoire mais se dégrade à cadence nominale ne peut pas être considérée comme industrialisée.
Enfin, la validation doit couvrir le parcours logistique. Les procédures ISTA de simulation des conditions de transport comprennent, selon les protocoles, des sollicitations telles que chutes, vibrations et conditionnements atmosphériques. La procédure retenue doit correspondre au circuit de distribution réel : ISTA 3A, par exemple, n’est pas automatiquement adaptée à tous les emballages industriels.
Checklist de qualification d’un film plastique allégé
- Cartographier les contraintes : établir une fiche localisant les zones de perforation, de déchirure et de sollicitation des soudures.
- Définir les critères d’acceptation : produire une matrice de qualification précisant les performances à maintenir et les méthodes de mesure.
- Construire le plan d’expériences : formaliser un tableau des formulations, épaisseurs et conditions de ligne à comparer.
- Exécuter les campagnes pilotes : constituer un relevé de production indiquant incidents, rebuts, paramètres de réglage et résultats de contrôle.
- Valider la distribution : établir un rapport final reliant essais de transport représentatifs, intégrité des emballages et décision de qualification.
Les résultats de qualification gagnent ensuite à être analysés spatialement : les défaillances ne surviennent pas nécessairement là où l’épaisseur moyenne semble la plus défavorable.
Pourquoi réduire uniformément l’épaisseur de votre emballage crée des zones de faiblesse critiques ?
Une réduction uniforme de l’épaisseur fragilise les zones qui supportent déjà les contraintes les plus élevées : angles, soudures, points de préhension ou contacts avec des pièces rigides. Pour préserver la protection, l’allègement doit tenir compte des marges mécaniques locales et des défauts de fabrication, plutôt que se limiter à une épaisseur nominale moyenne.
Dans un emballage souple, les efforts mécaniques ne se répartissent pas de manière homogène. Un angle de produit peut concentrer une charge pendant la manutention, tandis qu’une zone de soudure subit des contraintes de pelage ou de cisaillement. Les parties peu sollicitées peuvent donc posséder des marges importantes alors que d’autres travaillent déjà près de leur limite admissible.
La cartographie des marges mécaniques consiste à confronter, zone par zone, les sollicitations attendues et les résistances disponibles. Lorsque ces grandeurs sont mesurées de manière comparable, un rapport entre résistance disponible et sollicitation permet d’identifier les secteurs où l’allègement est envisageable.
Cette démarche n’implique pas nécessairement de fabriquer un film d’épaisseur variable. Sur une structure extrudée à épaisseur constante, elle peut conduire à renforcer localement l’emballage, modifier sa géométrie, revoir le positionnement des soudures ou réduire les contacts agressifs avec le produit.
Les défauts locaux deviennent également plus pénalisants lorsque la marge mécanique diminue. Une inclusion, une microperforation ou une zone présentant une orientation moléculaire défavorable peut amorcer une rupture. Leur effet exact dépend de la formulation, de la géométrie du défaut et du mode de sollicitation ; un contrôle de la dispersion d’épaisseur ne suffit donc pas à caractériser toutes ces vulnérabilités.
Les soudures méritent un traitement spécifique. L’amincissement modifie le comportement thermique du film et peut déplacer la fenêtre de soudage. Une température, une pression ou un temps de contact auparavant satisfaisant peut conduire à une soudure insuffisante, une déformation excessive ou un canal de fuite.
Il est donc nécessaire de qualifier simultanément la résistance du film et celle de l’assemblage. Un matériau performant en traction ou en perforation peut donner un emballage défaillant lorsque les conditions de soudage ne sont pas recalées.
Lorsque les zones critiques sont connues, le choix de l’architecture polymère devient déterminant : une structure multicouche peut redistribuer les fonctions sans nécessairement augmenter l’épaisseur totale.
Film monocouche 60 µm ou multicouche 45 µm : lequel pour un allègement sans perte de barrière ?
Un film multicouche de 45 µm peut être préférable à un monocouche de 60 µm lorsque plusieurs fonctions, notamment la résistance mécanique et la barrière aux gaz, exigent des polymères complémentaires. Le monocouche conserve toutefois des avantages de simplicité industrielle et de compatibilité potentielle avec le recyclage. Le choix dépend de performances mesurées à fonction équivalente.
Une structure monocouche remplit ses fonctions à partir d’un même matériau ou mélange de polymères. Elle peut être pertinente lorsque les contraintes dominantes concernent la résistance mécanique, la soudabilité ou une protection ne nécessitant pas de barrière élevée à l’oxygène.
La coextrusion multicouche permet de répartir les fonctions : une couche pour la soudabilité, une autre pour la résistance et, si nécessaire, une couche spécifiquement dédiée à la barrière. Cette spécialisation peut autoriser une réduction d’épaisseur totale, sans toutefois garantir que 45 µm suffisent pour une application donnée.
Pour comparer les deux architectures, il faut mesurer la perméabilité à l’oxygène et à la vapeur d’eau lorsque ces propriétés sont pertinentes, ainsi que la perforation, la déchirure, la tenue des soudures et le comportement sur machine.
La grille suivante présente les critères d’arbitrage à examiner avant de sélectionner une structure.
| Critère | Monocouche 60 µm | Multicouche 45 µm |
|---|---|---|
| Fonction mécanique | Dépend de la résine, de la formulation et de l’orientation | Dépend de chaque couche et de leur association |
| Barrière oxygène | Limitée ou adaptée selon le polymère choisi | Possibilité d’intégrer une couche barrière spécifique |
| Étanchéité des soudures | Fenêtre de soudage à qualifier | Couche de soudage optimisable, mais validation indispensable |
| Fabrication | Architecture généralement plus simple | Gestion de plusieurs couches et réglages associés |
| Recyclabilité | Dépend de la composition et de la filière | Dépend des polymères, des couches barrières et des compatibilisants |
| Coût industriel | À établir selon résine, cadence et taux de rebut | À établir en incluant coextrusion, démarrages et changements de série |
| Décision | À retenir si toutes les performances requises sont atteintes | À retenir si les fonctions supplémentaires compensent sa complexité |
La recyclabilité doit entrer dans l’arbitrage dès la conception. Les recommandations RecyClass pour les films souples en polyéthylène distinguent plusieurs niveaux de compatibilité selon les associations de polymères, les couches barrières et les autres composants.
Dans les recommandations considérées, certaines structures intégrant de l’EVOH peuvent être compatibles avec le recyclage des films PE si leur composition respecte notamment les exigences relatives aux couches de liaison. Ces conditions ne constituent ni une autorisation générale pour toutes les structures multicouches ni une garantie de recyclage effectif.
Les coûts cachés doivent également être quantifiés. Une structure plus complexe peut demander des ajustements de process, générer des pertes au démarrage ou mobiliser davantage de temps lors des changements de série. Une économie de résine ne devient une économie industrielle que si ces effets restent maîtrisés.
Après la sélection du matériau, il reste à vérifier un point souvent sous-estimé : sa capacité à fonctionner durablement sur une machine de conditionnement rapide.
Pourquoi vos films allégés déchirent sur les machines de conditionnement rapide ?
Les films allégés peuvent déchirer sur les lignes rapides parce que les accélérations, variations de tension, frottements et cycles de soudage sollicitent le matériau différemment des essais statiques. La réduction d’épaisseur modifie aussi la rigidité du film et son comportement dans le chemin machine. Le diagnostic doit examiner conjointement les propriétés du film et les réglages de l’équipement.
À cadence élevée, le film subit des mises en tension successives, notamment pendant le déroulement, l’entraînement, le formage et la soudure. Les pics de sollicitation peuvent provoquer une rupture même lorsque les mesures statiques répondent aux critères de qualification.
La rigidité en flexion et la stabilité dimensionnelle jouent également un rôle. Un film plus mince peut devenir plus sensible aux ondulations, aux faux plis et aux défauts de guidage. Cette instabilité peut entraîner des déchirures à l’amorce, des défauts de positionnement ou des arrêts répétés.
Avant d’attribuer ces incidents à une résistance insuffisante de la matière, il convient d’examiner les éléments du parcours film : rouleaux, lames, guides, éléments de traction et surfaces susceptibles de créer des points d’accrochage. Une bavure ou un désalignement qui restait sans conséquence sur un film épais peut devenir problématique après allègement.
Les paramètres de conduite doivent être étudiés ensemble :
- Tension et accélération : identifier les pics au démarrage, pendant les changements de cadence et lors des phases de traction.
- Guidage : vérifier l’alignement, le centrage et l’absence de frottements localisés.
- Soudage : adapter la combinaison température, pression et temps de contact à la nouvelle structure.
- Qualité de coupe : contrôler les lames et les amorces de déchirure créées aux bords.
- Propriétés du film : comparer la résistance à l’initiation et à la propagation des déchirures.
Cette dernière distinction est déterminante. Un film peut présenter une bonne résistance au démarrage d’une déchirure mais se rompre rapidement une fois celle-ci initiée. Les essais de propagation, notamment de type Elmendorf lorsqu’ils sont adaptés au matériau, apportent une information différente des mesures de traction ou de perforation.
Une campagne pilote doit enregistrer les défauts en fonction de la cadence et des réglages. Elle permet de distinguer un problème de formulation d’un défaut de conduite ou d’une incompatibilité entre le matériau et l’architecture de la ligne.
Lorsque les paramètres machine sont stabilisés, les économies de matière peuvent être mesurées à l’échelle de la production réelle, plutôt qu’à partir du seul poids théorique du film.
Comment diminuer la consommation de résine de 12% sans dégrader la résistance mécanique du film ?
Pour viser une réduction de 12 % de la consommation de résine, il faut d’abord mesurer les surépaisseurs, les dispersions de fabrication et les rebuts. L’optimisation peut ensuite combiner un meilleur contrôle d’épaisseur, une formulation plus performante et une réduction des pertes industrielles. Le gain n’est validé que si la résistance et la productivité restent conformes.
Le potentiel réel dépend fortement du point de départ. Une ligne produisant un film surdimensionné pour compenser des variations d’épaisseur ne présente pas les mêmes possibilités qu’une installation dont le profil est déjà maîtrisé.
L’audit initial doit donc établir une consommation de référence en séparant la matière incorporée dans les emballages conformes, les surépaisseurs et les pertes de production. Les rebuts de démarrage, de changement de série et de conditionnement doivent être comptabilisés de manière cohérente pour éviter de surestimer les économies.
Plusieurs leviers peuvent être combinés.
- Stabiliser le profil d’épaisseur : réduire les écarts qui conduisent à produire volontairement au-dessus de la valeur cible.
- Optimiser les résines : étudier des copolymères ou formulations permettant d’obtenir la résistance requise avec moins de matière.
- Maîtriser l’orientation : adapter les conditions d’étirage lorsque le procédé et la structure s’y prêtent.
- Réduire les rebuts : améliorer la stabilité des démarrages et la répétabilité des changements de série.
- Évaluer les additifs et charges : mesurer leurs effets mécaniques, économiques et sur la recyclabilité.
Les résines techniques ou certains renforts peuvent améliorer des propriétés particulières, mais les compromis doivent être examinés. Une formulation plus rigide n’est pas nécessairement plus résistante à la perforation ou à la déchirure. De même, une charge minérale peut réduire la proportion de résine polymère sans réduire la masse totale de matière ni préserver toutes les propriétés fonctionnelles.
Exemple hypothétique : construire un objectif de réduction de 12 %
Une équipe d’industrialisation constate que le profil d’épaisseur impose une marge de fabrication élevée sur certaines références. Elle décide de tester une amélioration de la régulation, une nouvelle formulation et une diminution des rebuts de démarrage.
L’objectif de 12 % est inscrit dans le plan de développement, mais aucun gain n’est considéré comme acquis avant la comparaison des consommations réelles, des emballages conformes produits, des arrêts et des résultats mécaniques. Ce scénario illustre une méthode de pilotage et non un résultat industriel observé.
Le bon indicateur économique est le coût total d’emballage conforme produit. Il intègre les achats de résine et d’additifs, les pertes, les arrêts de ligne, les contrôles supplémentaires et les conséquences éventuelles de la non-qualité.
Une réduction de consommation obtenue au prix d’une hausse des défaillances peut dégrader ce coût total. Le suivi doit également prendre en compte les conséquences d’une protection insuffisante sur le produit emballé.
Cette performance industrielle doit enfin être confrontée aux fonctions de conservation, en particulier lorsque la diminution d’épaisseur risque d’accroître la transmission d’oxygène.
Comment mesurer la perméabilité à l’oxygène de votre film selon ASTM D3985 ?
La norme ASTM D3985 permet de mesurer le taux de transmission d’oxygène (OTR) à travers un film plastique grâce à un capteur coulométrique. Le matériau est placé dans une cellule de perméation et le flux d’oxygène traversant l’échantillon est mesuré en régime stationnaire. Les comparaisons exigent des conditions d’essai cohérentes et documentées.
L’OTR caractérise la quantité d’oxygène traversant une surface de matériau pendant une durée donnée, dans les conditions de mesure retenues. Il ne faut pas le confondre avec le coefficient de perméabilité intrinsèque d’un matériau homogène : les deux grandeurs sont liées, mais leur interprétation dépend notamment de la structure et de l’épaisseur.
La méthode ASTM D3985-24 s’applique à différents films, feuilles, stratifiés et structures coextrudées. Le capteur coulométrique permet de quantifier l’oxygène transmis à travers l’échantillon. Pour comparer des résultats entre laboratoires ou fournisseurs, il est indispensable d’accorder les modalités d’échantillonnage, les conditions d’essai et les critères d’acceptation.
La température et l’humidité doivent être précisées dans le rapport de mesure. Ces paramètres peuvent affecter la transmission d’oxygène, particulièrement pour certaines couches barrières sensibles à l’humidité, comme l’EVOH. Sans conditions comparables, deux valeurs OTR ne permettent pas de classer correctement les matériaux.
Dans un projet d’allègement, chaque palier de réduction doit être confronté à une valeur OTR de référence obtenue sur le film initial. La décision de poursuivre dépend de la marge autorisée par le produit emballé, et non d’une règle universelle liant une épaisseur donnée à un niveau de barrière.
Il faut également distinguer la perméabilité du film plat de la performance de l’emballage terminé. Une soudure imparfaite, une pliure endommagée ou une microfuite peut compromettre l’intégrité globale sans être révélée par la mesure sur un échantillon plan. Des contrôles complémentaires sur l’emballage fini sont donc nécessaires, avec des méthodes adaptées à l’intégrité recherchée.
Le rapport de qualification doit relier les valeurs OTR aux formulations, épaisseurs, conditions de mesure et résultats des contrôles d’étanchéité. Cette traçabilité permet de justifier une décision de non-régression et d’identifier les modifications de structure ayant réellement amélioré la barrière.
Une fois l’OTR maîtrisé, l’étape suivante consiste à établir si l’oxygène constitue réellement le facteur limitant de la conservation du produit.
À retenir avant d’optimiser la durée de conservation
- Identifier le mécanisme de dégradation dominant : une meilleure barrière à l’oxygène n’apportera pas nécessairement de bénéfice si l’humidité ou la lumière limite déjà la conservation.
- Définir une performance suffisante : choisir la structure barrière la moins consommatrice de ressources répondant aux exigences du produit, plutôt que maximiser une propriété isolée.
- Valider sur le produit réel : relier les mesures de laboratoire, l’intégrité de l’emballage et les observations de stabilité avant toute modification de durée de conservation.
Comment améliorer l’effet barrière de vos emballages pour doubler la durée de conservation ?
Pour envisager un doublement de la durée de conservation, il faut identifier le facteur qui provoque en premier la dégradation du produit, puis améliorer spécifiquement la protection correspondante. Une barrière renforcée à l’oxygène peut être décisive pour un produit sensible à l’oxydation, mais ne suffit pas si l’humidité, la lumière ou les microfuites limitent sa stabilité.
La première étape est un diagnostic des mécanismes de dégradation. Selon le produit, la conservation peut dépendre de l’oxydation, des échanges d’humidité, des réactions photochimiques, de l’intégrité microbiologique ou d’autres phénomènes. Ces mécanismes peuvent agir simultanément et leurs effets doivent être évalués dans les conditions de stockage pertinentes.
Pour les matériaux homogènes régis par un transport diffusif stationnaire, la transmission gazeuse dépend notamment du coefficient de perméabilité et de l’épaisseur traversée. Augmenter l’épaisseur d’une couche barrière peut donc diminuer la transmission à conditions constantes. Dans une structure multicouche réelle, les couches, les interfaces, l’humidité et les éventuels défauts doivent être pris en compte.
L’objectif n’est pas de maximiser systématiquement cette épaisseur. Chaque ajout de matière doit être confronté à son bénéfice de conservation, à son coût et à son effet potentiel sur la recyclabilité.
Plusieurs solutions peuvent être étudiées selon l’application :
- Couches barrières spécialisées : ajuster la nature et l’épaisseur des matériaux qui limitent les transferts gazeux.
- Revêtements minces : évaluer les dépôts de type SiOx ou AlOx lorsque le procédé, la flexibilité et les filières de fin de vie le permettent.
- Barrières actives : utiliser, lorsque l’application s’y prête, des systèmes capables de consommer une partie de l’oxygène présent dans l’emballage.
- Protection contre la lumière : adapter l’opacité ou la protection optique si les réactions photo-induites sont déterminantes.
- Intégrité de fermeture : limiter les défauts de soudure et les microfuites susceptibles d’annuler l’intérêt d’une couche barrière performante.
Une amélioration de la barrière à l’oxygène peut déplacer le mécanisme limitant sans augmenter proportionnellement la durée de conservation. Par exemple, si les échanges d’humidité deviennent prédominants, poursuivre l’optimisation de l’OTR pourrait apporter un bénéfice marginal.
Il convient également d’examiner les conséquences environnementales. Les recommandations de recyclabilité applicables aux films PE montrent que certaines couches et associations de matériaux sont compatibles sous conditions, alors que d’autres peuvent perturber les filières. Un gain sur la conservation doit donc être évalué conjointement avec la masse, la composition et la fin de vie de l’emballage.
Le doublement de la durée de conservation demeure une hypothèse jusqu’à sa démonstration. Les essais de stabilité doivent porter sur le produit réel, dans son emballage fini et sous des conditions représentatives. Selon l’application, ils peuvent nécessiter le suivi de critères physicochimiques, sensoriels ou microbiologiques pertinents. Les résultats doivent permettre de justifier la durée de conservation retenue sans extrapolation non validée.
Pour engager un projet d’emballage ultra-fin, la prochaine étape consiste à sélectionner une référence industrielle, documenter ses contraintes mécaniques et barrières, puis comparer plusieurs prototypes allégés avec des critères de qualification définis avant les essais. Cette approche permet de rechercher des économies de matière tout en conservant la protection produit comme condition préalable à l’industrialisation.
Peut-on réduire de 30 % l’épaisseur de tous les emballages plastiques ?
Non. La faisabilité dépend notamment de la formulation, de la géométrie du produit, des efforts mécaniques, de la tenue des soudures et des besoins de conservation. Un objectif de 30 % doit être confirmé par des essais représentatifs. Dans certaines applications, une réduction plus limitée peut offrir un meilleur compromis entre économie de matière et protection.
Une épaisseur moyenne conforme suffit-elle à garantir la qualité d’une bobine ?
Non. Le profil transversal, les zones minimales d’épaisseur et les défauts locaux doivent également être maîtrisés. Une moyenne satisfaisante peut masquer des zones fragiles susceptibles de provoquer des perforations, déchirures ou défauts de soudage.
Un film multicouche est-il nécessairement moins recyclable qu’un monocouche ?
Non. La recyclabilité dépend de la composition complète du film et de sa compatibilité avec les filières considérées. Certaines structures multicouches à dominante polyoléfine peuvent être compatibles avec le recyclage sous conditions. Cette compatibilité technique ne garantit toutefois pas leur collecte et leur recyclage effectifs dans chaque pays francophone.
Quels indicateurs suivre pour mesurer la réussite d’un projet d’allègement ?
Les indicateurs doivent couvrir la consommation réelle de résine par emballage conforme, les dispersions d’épaisseur, les résultats de perforation et de déchirure, l’étanchéité des soudures, les performances barrières, les rebuts et les arrêts de production. Le taux de réclamation et l’intégrité des produits après distribution permettent également d’évaluer la protection en conditions réelles.
Un film présentant un excellent OTR garantit-il une longue conservation ?
Non. L’OTR caractérise la transmission d’oxygène à travers le matériau dans des conditions définies. La durée de conservation dépend aussi de l’étanchéité de l’emballage fini, du produit, de l’humidité, de la lumière et des conditions de stockage. Des essais de stabilité adaptés sont indispensables pour justifier une durée de conservation.