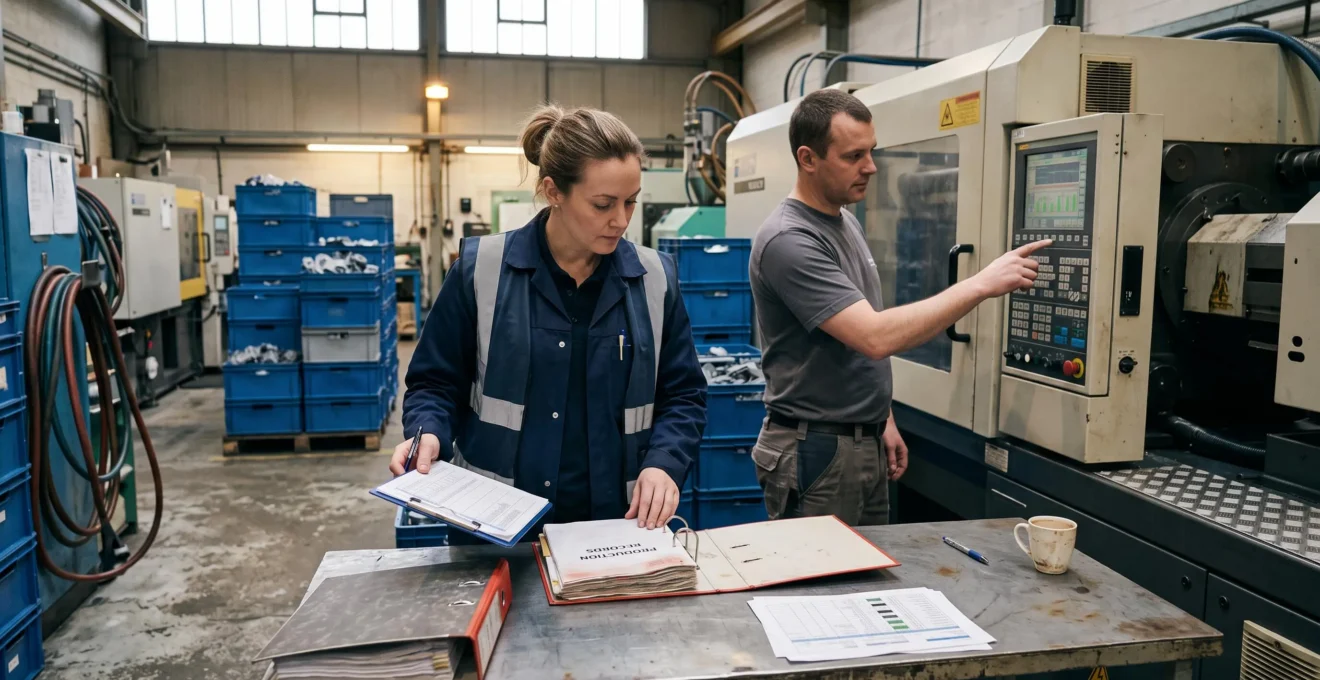
Un donneur d’ordre industriel réclame un certificat ISO 9001 avant de référencer votre PME de plasturgie. Le budget d’accompagnement est limité, le responsable qualité connaît déjà les ateliers et la direction souhaite obtenir la certification en huit mois. Ce calendrier est envisageable, à condition de construire un système de management de la qualité réellement appliqué, et non une documentation préparée uniquement pour l’audit.
Depuis le 16 septembre 2026, ISO 9001:2026 constitue la nouvelle édition de référence. Elle conserve l’approche processus et l’amélioration continue, tout en clarifiant les exigences liées au leadership, à la culture qualité et à la gestion des risques et opportunités. Une entreprise démarrant sa démarche doit donc vérifier avec son organisme certificateur l’édition applicable à son audit initial.
La réussite repose sur trois décisions : limiter la documentation à ce qui permet de maîtriser les activités, conserver des preuves datées du fonctionnement réel et réserver suffisamment de temps aux audits internes et aux corrections. Dans une PME industrielle, les enregistrements de production, les contrôles et la traçabilité constituent souvent le meilleur point de départ.
Certification ISO 9001 en autonomie : l’essentiel
- Huit mois peuvent suffire si les processus existent déjà, si la direction participe et si les écarts sont traités progressivement.
- Un système qualité efficace privilégie les preuves opérationnelles aux procédures volumineuses. Trente pages peuvent constituer un objectif documentaire, jamais une garantie de conformité.
- La certification exige une démonstration concrète : maîtrise des processus, audit interne, revue de direction, traitement des non-conformités et amélioration documentée.
- Pourquoi vos clients industriels exigent-ils la certification ISO 9001 de leurs fournisseurs ?
- Comment documenter votre système qualité en 30 pages au lieu de 300 ?
- Pourquoi les auditeurs ISO rejettent votre système : l’écart entre procédures et pratiques réelles
- Quelle feuille de route sur 8 mois pour obtenir votre certification ISO 9001 du premier coup ?
- Comment optimiser le coût de votre certification ISO 9001 en mutualisant certains frais ?
- Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
- Quelles données de traçabilité sont obligatoires pour le médical vs l’alimentaire vs l’automobile ?
- Comment garantir la traçabilité complète de vos matières premières plastiques de la résine au produit fini ?
Pourquoi vos clients industriels exigent-ils la certification ISO 9001 de leurs fournisseurs ?
Les clients industriels demandent ISO 9001 pour disposer d’une assurance raisonnable sur la maîtrise des processus de leurs fournisseurs. Le certificat ne garantit pas qu’une pièce sera toujours conforme, mais atteste qu’un système de management de la qualité a été évalué selon un référentiel reconnu. L’exigence dépend du secteur, du contrat et de la politique d’achats du donneur d’ordre.
Pour un acheteur industriel, une pièce conforme à la réception ne démontre pas à elle seule que le fournisseur saura reproduire le même résultat sur des séries successives. Il faut également maîtriser les achats, les réglages, les contrôles, les compétences, les modifications techniques et les réclamations.
La certification facilite ainsi la qualification d’un fournisseur, sans remplacer les essais produits, les audits spécifiques ou les procédures d’homologation imposées par certains clients.
Trois situations se rencontrent couramment :
- Un critère commercial : le certificat contribue à rassurer l’acheteur ou à compléter un questionnaire fournisseur, sans être nécessairement éliminatoire.
- Une condition de référencement : le client exige une certification valide avant l’inscription au panel de fournisseurs autorisés.
- Une exigence sectorielle supplémentaire : le donneur d’ordre impose également un référentiel spécialisé, comme IATF 16949 dans certaines chaînes automobiles ou ISO 13485 pour certaines activités liées aux dispositifs médicaux.
La certification ISO 9001 reste volontaire au regard de la norme elle-même. Elle peut néanmoins devenir une obligation contractuelle. Ce point est important : une entreprise non certifiée peut parfois négocier une période transitoire accompagnée d’un audit client, d’engagements de progrès et d’une date cible. Cette possibilité dépend exclusivement de l’acceptation du donneur d’ordre.
Avant d’engager le projet, le dirigeant peut établir un tableau commercial indiquant les consultations refusées, les clients exigeant une certification et les contrats potentiellement accessibles. Le montant des affaires concernées sera distingué des revenus réellement susceptibles d’être obtenus : un certificat ouvre une possibilité de qualification, pas une commande garantie.
Il est également utile de vérifier si le client reconnaît l’organisme de certification envisagé, notamment lorsqu’il intervient dans plusieurs pays ou dans une filière réglementée.
Cette analyse permet de concentrer l’effort sur les activités réellement décisives pour les clients, plutôt que d’élargir inutilement la documentation à l’ensemble des pratiques administratives.
Comment documenter votre système qualité en 30 pages au lieu de 300 ?
Pour documenter un système qualité en une trentaine de pages, commencez par décrire les processus essentiels, puis conservez séparément les enregistrements nécessaires pour prouver leur fonctionnement. ISO 9001 ne fixe pas de volume documentaire universel. Un dossier court peut convenir à une organisation simple, mais il doit couvrir les exigences applicables et les risques réels.
La logique documentaire de l’édition 2015 avait déjà abandonné l’obligation générale d’un manuel qualité et d’un ensemble figé de procédures. Avec l’édition 2026, l’enjeu reste de disposer d’informations documentées adaptées au système de management, conformément aux exigences précises de la version applicable.
L’objectif de trente pages représente donc une cible de simplification interne, non une limite à imposer si l’activité nécessite davantage d’instructions ou de preuves.
Une méthode consiste à cartographier les grands processus : relation commerciale, conception lorsque celle-ci relève de l’entreprise, achats, production, contrôle qualité, expédition, traitement des réclamations et pilotage du système.
Chaque fiche processus peut préciser :
- Le responsable et les activités couvertes.
- Les données d’entrée, les opérations principales et les résultats attendus.
- Les risques significatifs et les moyens de maîtrise.
- Les enregistrements permettant de vérifier les résultats.
- Les indicateurs suivis et les modalités de traitement des écarts.
Dans une PME de plasturgie, il n’est pas nécessaire de répéter sur papier toutes les consignes déjà maîtrisées dans un système informatique fiable. Un ERP peut conserver les mouvements de lots, tandis qu’un logiciel MES ou les équipements de production enregistrent les paramètres des presses. Encore faut-il assurer l’intégrité, la disponibilité, l’identification et la conservation de ces données.
Une instruction spécifique reste justifiée pour une opération sensible : modification d’un réglage validé, libération d’une première pièce, introduction de matière régénérée ou isolement d’un lot non conforme.
Un test simple aide à éliminer la documentation inutile : demander ce qui serait perdu si une page disparaissait. Si aucune information nécessaire à la maîtrise d’un processus ne manque, une simplification peut être envisagée. À l’inverse, une fiche indispensable à la formation ou à la preuve de conformité doit être conservée.
La documentation minimale n’est pas une documentation absente. Les éléments requis par le référentiel et par les engagements clients doivent rester accessibles, même lorsque le nombre de pages du dossier de présentation est réduit.
La qualité du système se mesurera finalement à son utilisation : une fiche comprise et appliquée par les opérateurs a davantage de valeur opérationnelle qu’une procédure exhaustive jamais consultée. C’est précisément cette différence que les audits cherchent à établir.
Pourquoi les auditeurs ISO rejettent votre système : l’écart entre procédures et pratiques réelles
Un système qualité risque une non-conformité lorsque les pratiques constatées ne correspondent pas aux dispositions annoncées ou aux exigences applicables. L’auditeur confronte les procédures, les enregistrements et les observations sur le terrain. Les écarts deviennent particulièrement problématiques lorsqu’ils révèlent une défaillance systémique ou une incapacité à maîtriser un processus critique.
Une procédure indiquant que chaque démarrage de série fait l’objet d’un contrôle ne suffit pas. L’auditeur peut sélectionner un ordre de fabrication terminé, demander la fiche de contrôle initiale, puis interroger l’opérateur qui a lancé la machine.
Si le contrôle n’a pas été effectué, si aucun résultat n’a été conservé ou si l’opérateur ignore l’instruction applicable, la documentation ne démontre plus la maîtrise annoncée.
En plasturgie, les vérifications peuvent notamment concerner la validation des réglages, la maîtrise des paramètres machine, la maintenance des moules, la gestion des rebuts, les retouches et la réaction aux réclamations. Ces contrôles sont choisis selon le périmètre certifié et les risques de l’activité ; ils ne constituent pas tous des prescriptions textuelles identiques pour chaque entreprise.
Il faut également distinguer la gravité des constats. Une non-conformité mineure concerne un écart limité dont la portée ne remet pas globalement en cause l’efficacité du système. Une non-conformité majeure révèle une défaillance plus importante, susceptible d’empêcher une décision favorable tant que les actions requises ne sont pas vérifiées. Les règles de traitement et les délais dépendent du dispositif de certification applicable.
La meilleure préparation consiste à réaliser un audit blanc sur des dossiers tirés au hasard. Le vérificateur, suffisamment indépendant des activités examinées, sélectionne des fabrications, rapproche les données des instructions et questionne les personnes concernées.
Pour chaque écart, l’équipe identifie la cause, décide d’une correction immédiate si nécessaire, puis définit une action corrective et vérifie son efficacité. Une méthode 8D peut aider à structurer ce traitement, sans être imposée indistinctement par ISO 9001.
Une entreprise qui découvre ses écarts quelques jours avant l’audit dispose de peu de temps pour accumuler de nouvelles preuves. Réaliser les audits internes plusieurs semaines auparavant permet de démontrer non seulement la détection des problèmes, mais aussi leur traitement effectif.
Le but n’est pas d’entraîner les salariés à réciter des réponses. Il s’agit de vérifier qu’ils connaissent leurs responsabilités, disposent des moyens nécessaires et appliquent réellement les dispositions du système qualité.
Quelle feuille de route sur 8 mois pour obtenir votre certification ISO 9001 du premier coup ?
Une préparation ISO 9001 sur huit mois peut suivre cinq phases : diagnostic initial, construction documentaire, déploiement opérationnel, production de preuves et audits de certification. Cette durée n’est pas garantie par la norme. Elle suppose des processus déjà relativement structurés, des responsables disponibles et un organisme certificateur capable d’intervenir au calendrier prévu.
Le point critique est d’éviter une mise en service tardive. Un système qualité doit avoir suffisamment fonctionné pour permettre l’audit interne, la revue de direction, la mesure des résultats et le traitement d’écarts réels.
Voici un calendrier de travail indicatif pour une PME industrielle.
| Période | Travaux prioritaires | Preuves d’avancement |
|---|---|---|
| Mois 1 | Diagnostic initial, périmètre, exigences clients et analyse des écarts | Rapport d’écarts et plan d’action validé |
| Mois 2 et 3 | Cartographie des processus, responsabilités et informations documentées | Fiches processus et règles opérationnelles disponibles |
| Mois 4 et 5 | Formation, déploiement des contrôles et appropriation terrain | Enregistrements de production et preuves de compétences |
| Mois 5 à 7 | Suivi des indicateurs, audit interne, revue de direction et actions correctives | Résultats datés, écarts analysés et actions suivies |
| Mois 8 | Audits de certification selon le programme confirmé avec l’organisme | Rapports d’audit et traitement des éventuels constats |
Ce calendrier doit également intégrer l’évolution normative. La nouvelle édition ISO 9001:2026 a été publiée le 16 septembre 2026. Selon le calendrier de transition ISO 9001:2026 du comité ISO/TC 176/SC 2, les nouvelles certifications initiales accréditées devront être délivrées exclusivement selon cette édition à partir du 31 mars 2028. Les organismes déjà certifiés selon l’édition 2015 disposent d’un délai de transition jusqu’au 30 septembre 2029.
Pour un projet lancé en octobre 2026, il est donc indispensable de confirmer auprès de l’organisme choisi son calendrier d’évaluation selon l’édition 2026, sa disponibilité et les modalités de l’audit initial. Les dispositions de transition ne garantissent pas qu’un certificateur donné sera immédiatement opérationnel sur la nouvelle édition.
Les 5 actions pour piloter votre préparation ISO 9001
- Réaliser le diagnostic initial : comparer les pratiques existantes aux exigences applicables et produire une matrice d’écarts priorisée.
- Formaliser les processus essentiels : désigner leurs responsables et valider une cartographie accompagnée des informations documentées nécessaires.
- Déployer les pratiques en atelier : former les équipes et constituer un premier échantillon vérifiable de dossiers de production et de contrôle.
- Vérifier le fonctionnement : réaliser l’audit interne et la revue de direction, puis tenir un registre des actions correctives avec contrôle de leur efficacité.
- Autoriser le passage en certification : vérifier la résolution des écarts bloquants, confirmer l’édition normative et formaliser une décision de maintien ou de report de l’audit.
Le choix du certificateur doit porter sur la reconnaissance de son accréditation, sa compétence dans le secteur concerné, les conditions de son offre et la disponibilité des auditeurs. En France, le COFRAC est une référence pour vérifier l’accréditation ; dans les autres pays francophones, il faut identifier l’organisme d’accréditation compétent et les accords de reconnaissance applicables.
Le cycle habituel de certification prévoit un audit initial, des audits de surveillance et un renouvellement. Il faut confirmer les échéances précises dans le contrat, plutôt que de supposer que la réussite de l’audit initial met fin au travail qualité.
Si les contrôles ne sont pas suffisamment stabilisés au septième mois, reporter l’audit peut être préférable à présenter un système dont le fonctionnement ne peut pas encore être démontré.
Comment optimiser le coût de votre certification ISO 9001 en mutualisant certains frais ?
Pour réduire le coût de la certification ISO 9001, mutualisez d’abord la préparation : formations, modèles documentaires et outils communs. Les audits de certification restent soumis aux règles de l’organisme accrédité et au périmètre de chaque entreprise. Un audit commun ou multi-site ne produit pas automatiquement une économie ni un certificat individuel pour chaque participant.
La principale distinction budgétaire concerne les dépenses nécessaires à la certification et celles qui dépendent de l’organisation interne.
| Poste | Nature de la dépense | Piste d’optimisation |
|---|---|---|
| Audit initial | Évaluation par un organisme certificateur | Comparer des devis à périmètre identique |
| Surveillance et renouvellement | Maintien du cycle de certification | Anticiper le calendrier et les coûts contractuels |
| Conseil externe | Accompagnement facultatif | Mobiliser les compétences internes |
| Formation | Développement des compétences | Organiser des sessions collectives adaptées |
| Documentation et outils | Création et maintien du système | Réutiliser les outils existants et des gabarits adaptés |
| Temps des équipes | Charge de travail interne | Planifier les tâches et éviter les reprises inutiles |
Une fédération professionnelle ou un cluster régional peut faciliter le partage de formations, de supports ou de méthodes d’audit interne. Plusieurs entités d’un même groupe peuvent également examiner avec leur certificateur les conditions d’une organisation multi-site, mais l’éligibilité dépend de leur structure et des règles de certification applicables.
Le budget doit prendre en compte le coût complet de la démarche, et non le seul audit initial. Il comprend les temps consacrés à la préparation, les formations éventuelles, les coûts de certification, les surveillances et les travaux liés au renouvellement.
Pour comparer des offres, établir un tableau sur le premier cycle complet de certification est plus utile que comparer uniquement le prix d’entrée. Les postes récurrents doivent être distingués des dépenses ponctuelles. Le renouvellement ouvre ensuite un nouveau cycle et doit être identifié comme tel.
Il convient aussi d’évaluer les offres promettant une certification immédiate. Un tarif réduit ou un délai court ne dit rien, à lui seul, de la reconnaissance du certificat. Il faut vérifier l’identité de l’organisme, son statut d’accréditation, le périmètre couvert et les exigences des clients.
L’objectif n’est pas nécessairement de diviser la facture par deux, résultat qui ne peut pas être présumé. Il s’agit de supprimer les achats inutiles tout en préservant les évaluations et les compétences réellement nécessaires.
Cette discipline financière devient particulièrement efficace lorsque le système qualité réutilise les contrôles déjà présents dans l’atelier, notamment ceux qui permettent de suivre chaque lot de matière.
Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
Pour tracer un lot de granulés, reliez son identification fournisseur à sa réception, aux ordres de fabrication qui l’utilisent, puis aux lots de pièces expédiés. La méthode doit aussi enregistrer les mélanges, les matières broyées réincorporées et les changements de matière. Sans cette continuité, une réclamation client peut rendre impossible l’identification précise des productions concernées.
La difficulté apparaît souvent au moment de l’alimentation des presses. Un sac possède un numéro de lot fournisseur, mais plusieurs sacs peuvent être utilisés sur une même fabrication. Une matière peut également recevoir un colorant, un additif ou une proportion de broyé interne.
Le registre de réception ne suffit donc pas. Le système doit établir une relation fiable entre les matières consommées et les pièces produites.
Une chaîne documentaire simple peut prendre la forme suivante :
- Enregistrer le lot fournisseur, la référence matière et les documents de réception.
- Attribuer un identifiant interne lorsqu’il est nécessaire pour éviter les ambiguïtés.
- Associer les lots consommés à chaque ordre de fabrication.
- Conserver les références du moule, de la presse, des réglages et des contrôles pertinents.
- Relier le lot produit à son identification d’expédition et au client destinataire.
Les certificats matière et déclarations reçus du fournisseur doivent être associés au bon lot. Leur nature varie selon les matériaux et les exigences contractuelles : un certificat d’analyse n’est pas systématiquement exigé pour tous les granulés.
La gestion du rebroyé demande une attention particulière. Lorsque des rebuts de plusieurs fabrications sont mélangés, il peut devenir difficile de limiter le périmètre d’un rappel. Une règle interne doit définir les matières autorisées, les conditions de réincorporation et la manière d’identifier les lots contributeurs.
Les paramètres d’injection enregistrés peuvent renforcer la démonstration de maîtrise : températures, pressions ou autres données pertinentes permettent de rapprocher une production de ses conditions validées. Leur enregistrement détaillé dépend toutefois du procédé, des risques et des engagements clients.
Cas pratique hypothétique : recherche d’un lot matière défectueux
Une PME découvre qu’un lot de résine présente une anomalie. Le responsable qualité recherche les réceptions correspondantes, identifie les ordres de fabrication consommateurs, puis recoupe leurs lots de production avec les expéditions.
Si une partie de la résine a été mélangée à du broyé non identifié, le périmètre des fabrications potentiellement concernées doit être élargi. Cet exemple montre pourquoi la traçabilité des mélanges conditionne la précision d’une décision de blocage ou de rappel.
Un exercice de traçabilité inverse permet de vérifier la robustesse de la méthode. Il consiste à sélectionner un lot client, à remonter jusqu’aux matières consommées, puis à contrôler que toutes les pièces issues de ces matières peuvent être retrouvées. La durée de recherche et le taux de dossiers complets constituent des indicateurs internes utiles.
La précision nécessaire doit rester proportionnée aux produits fabriqués et aux engagements pris. Les exigences augmentent notamment lorsque les pièces sont destinées à des applications réglementées ou critiques.
Quelles données de traçabilité sont obligatoires pour le médical vs l’alimentaire vs l’automobile ?
Les obligations de traçabilité diffèrent selon l’utilisation finale des pièces plastiques. Dans l’automobile, elles dépendent notamment des référentiels applicables et des exigences clients. Dans le médical, elles sont liées au rôle du composant dans le dispositif et aux obligations réglementaires. Pour le contact alimentaire européen, des règlements spécifiques imposent l’identification des flux et la maîtrise de la conformité.
Il serait donc incorrect d’appliquer un dossier de traçabilité identique à toutes les fabrications. Le niveau de détail doit être établi à partir des exigences applicables au produit, du contrat et du risque associé.
Dans l’automobile, les exigences particulières du donneur d’ordre peuvent prévoir une identification renforcée des matières critiques, une documentation de validation produit-process et des modalités spécifiques de conservation des données. IATF 16949 et les procédures d’approbation comme le PPAP peuvent intervenir selon la relation contractuelle et le périmètre concerné.
Dans le médical, ISO 13485 peut s’appliquer au système qualité d’organisations intervenant dans la chaîne des dispositifs médicaux. Les obligations exactes d’un fabricant de composants dépendent toutefois de son rôle, des caractéristiques de la pièce, des exigences du fabricant du dispositif et de la réglementation applicable. Un composant plastique n’est pas automatiquement soumis à toutes les obligations d’un dispositif médical fini.
Pour les matériaux au contact alimentaire relevant du droit européen, l’article 17 du règlement européen n° 1935/2004 sur les matériaux au contact alimentaire prévoit une traçabilité permettant notamment d’identifier les entreprises situées en amont et en aval de la chaîne d’approvisionnement.
Le règlement européen n° 10/2011 relatif aux plastiques au contact alimentaire complète ce cadre avec des exigences spécifiques portant notamment sur la composition, les restrictions applicables aux substances, la migration et les documents de conformité. Pour une application concrète, sa version consolidée applicable doit être consultée.
Une comparaison opérationnelle aide à déterminer quelles informations conserver.
| Données | Automobile | Médical | Contact alimentaire européen |
|---|---|---|---|
| Identification des matières | Selon référentiel et exigences clients | Selon rôle du composant et exigences applicables | Traçabilité exigée pour les matériaux concernés |
| Contrôles et paramètres de fabrication | Selon plan de surveillance et spécifications | Selon risques, validation et exigences applicables | Selon maîtrise du procédé et démonstration de conformité |
| Documents matière et conformité | Certificats et validations selon contrat | Preuves adaptées à la destination du composant | Déclaration de conformité et justificatifs lorsque requis |
| Retouches et rebuts | Maîtrise selon exigences produit-process | Gestion selon risques et dispositions applicables | Maîtrise des matières et procédés affectant la conformité |
| Conservation des données | Durée selon exigences applicables et clients | Durée selon réglementation, rôle et contrats | Durée adaptée aux obligations applicables et à la démonstration de conformité |
Cette grille ne remplace pas une analyse juridique et contractuelle. En particulier, aucune durée universelle d’archivage ne peut être déduite du seul intitulé d’un secteur. Les exigences doivent être vérifiées pour les produits et marchés concernés.
Le fournisseur de résine peut transmettre des documents attestant certaines caractéristiques du matériau. Cela ne décharge pas le transformateur de ses propres responsabilités : une substitution, une modification du procédé ou des conditions d’utilisation différentes peuvent affecter la conformité de la pièce finie.
Cette approche évite de multiplier les systèmes parallèles. Une architecture de traçabilité commune peut accueillir des exigences supplémentaires lorsque les risques ou les obligations du produit le justifient.
À retenir avant de consolider votre système de traçabilité
- Un enregistrement matière isolé ne suffit pas : les liens avec la fabrication et l’expédition doivent rester vérifiables.
- Les mélanges, les matières régénérées et les retouches nécessitent des règles d’identification explicites.
- Un exercice de rappel fictif permet d’évaluer concrètement la capacité à retrouver les lots concernés et à limiter les incertitudes.
Comment garantir la traçabilité complète de vos matières premières plastiques de la résine au produit fini ?
Une traçabilité complète relie les matières reçues, les opérations de transformation et les lots expédiés dans les deux sens. Elle doit permettre de remonter d’une pièce vers ses matières et de retrouver toutes les fabrications concernées par un lot de résine. Sa fiabilité dépend surtout des règles d’identification, des enregistrements disponibles et du traitement des mélanges.
Une PME peut organiser ce suivi autour de trois niveaux : réception, fabrication et expédition. Chacun doit posséder des informations identifiables et des liens documentés avec les autres.
À la réception, le magasinier relève les références du fournisseur, le numéro de lot et les documents associés. Un identifiant interne peut simplifier la gestion lorsqu’une même référence arrive sous plusieurs numéros de lots.
En fabrication, chaque ordre de production doit permettre de retrouver les lots réellement consommés. L’association avec la presse, le moule, les contrôles et les paramètres significatifs dépend des besoins de maîtrise établis. Lorsqu’une matière est remplacée pendant une série, le changement doit être enregistré avec une précision suffisante pour identifier les produits potentiellement concernés.
À l’expédition, les lots de produits finis sont associés aux documents de livraison et aux destinataires. L’objectif est de retrouver la destination des fabrications affectées sans devoir reconstruire manuellement l’historique à partir de données incompatibles.
Le système peut reposer sur un ERP, des fichiers structurés ou des registres contrôlés. Un logiciel sophistiqué n’est pas indispensable en soi, mais les données doivent rester cohérentes, protégées contre les modifications incontrôlées et accessibles pendant la durée de conservation requise.
Les difficultés apparaissent surtout dans les flux secondaires. Le broyage interne, les mélanges de colorants ou d’additifs et les retouches peuvent créer de nouvelles relations entre lots. Ces opérations doivent être encadrées par des règles simples, connues des équipes et enregistrées au moment de leur réalisation.
Pour vérifier l’efficacité du dispositif, le responsable qualité peut organiser un rappel fictif sur un lot de matière sélectionné. L’exercice consiste à retrouver tous les ordres de fabrication concernés, les produits associés, les quantités pertinentes et les expéditions réalisées.
Deux mesures sont particulièrement utiles : le temps nécessaire pour reconstituer la chaîne et le pourcentage de dossiers présentant toutes les correspondances attendues. Les résultats doivent conduire à des corrections lorsque certaines données sont absentes ou ambiguës.
La direction peut ensuite examiner ces indicateurs lors de la revue du système qualité. Une amélioration démontrée de la traçabilité constitue une preuve opérationnelle de la capacité de l’entreprise à détecter un risque, à décider d’une action et à en vérifier le résultat.
Avant l’audit de certification, choisissez un lot récemment expédié et réalisez un parcours complet dans les deux sens. Conservez le compte rendu, corrigez les ruptures de traçabilité constatées et utilisez ce résultat pour décider si le système est suffisamment maîtrisé pour être présenté à l’auditeur.
Peut-on réellement obtenir ISO 9001 en huit mois sans consultant ?
Oui, ce délai peut être envisageable pour une PME disposant déjà de processus structurés, d’une direction engagée et de ressources internes compétentes. Il ne constitue toutefois aucune garantie. La maturité initiale du système, les écarts à traiter et la disponibilité de l’organisme certificateur déterminent la faisabilité du calendrier.
Un responsable qualité doit-il posséder une certification personnelle pour piloter le projet ?
ISO 9001 ne conditionne pas généralement le pilotage du système qualité à la possession d’un certificat individuel de consultant. L’entreprise doit en revanche déterminer les compétences nécessaires, s’assurer qu’elles sont disponibles et conserver les preuves appropriées. Des formations ciblées peuvent être utiles lorsque les compétences internes ne couvrent pas toutes les exigences.
Quelle version d’ISO 9001 faut-il appliquer à un projet commencé en 2026 ?
ISO 9001:2026 est la nouvelle édition publiée en septembre 2026. Pour une certification initiale, le choix de l’édition évaluée doit être confirmé avec l’organisme certificateur en fonction du calendrier de transition et de ses capacités d’audit. À partir du 31 mars 2028, les nouvelles certifications initiales accréditées devront relever de l’édition 2026.
Faut-il acheter un logiciel qualité pour réussir la certification ?
Un logiciel dédié n’est pas une condition générale de certification. Des outils existants peuvent convenir s’ils permettent de maîtriser les informations documentées, de conserver les enregistrements nécessaires et de retrouver les preuves attendues. Le choix doit dépendre des risques, du volume de données et de la complexité des processus.
Que se passe-t-il si l’audit initial révèle une non-conformité majeure ?
Une non-conformité majeure nécessite un traitement adapté avant qu’une décision favorable de certification puisse être prise, selon les règles applicables à l’organisme certificateur. L’entreprise doit analyser la cause, engager les corrections et actions correctives nécessaires, puis fournir les éléments permettant d’en vérifier l’efficacité. La réussite de l’audit initial n’est donc pas automatiquement acquise à la date prévue.