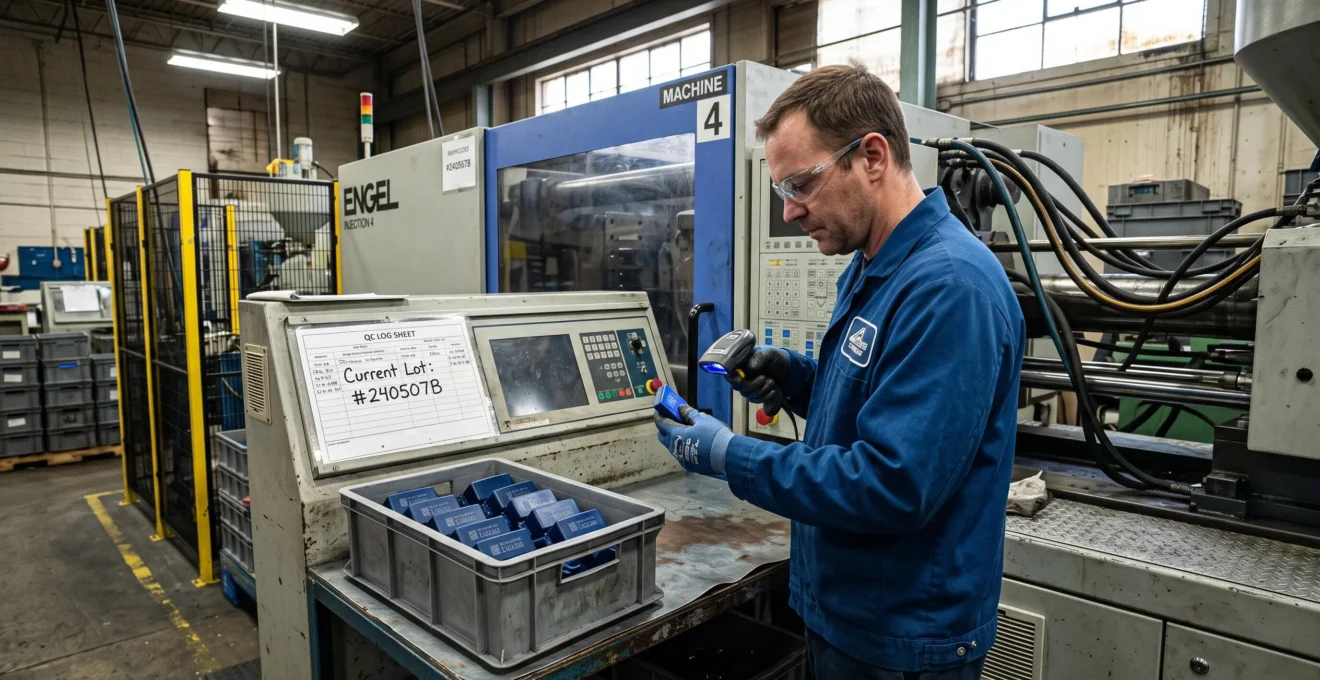
Un lot de pièces plastiques présente une anomalie après livraison. Pour déterminer les produits concernés, le responsable qualité doit retrouver la matière utilisée, les paramètres de fabrication, les opérations de conditionnement et les clients destinataires. Lorsque ces informations sont dispersées entre registres papier, tableurs et dossiers fournisseurs, la recherche peut mobiliser plusieurs services sans garantir un résultat exhaustif.
La solution ne consiste pas à enregistrer davantage de données, mais à maintenir un lien vérifiable entre les matières entrantes, les opérations réalisées et les pièces expédiées. Ce lien peut reposer sur une organisation documentaire simple ou sur des outils numériques, selon les volumes, les risques et les exigences applicables.
Dans les secteurs médical, alimentaire et automobile, la granularité attendue varie. Une architecture de traçabilité adaptée doit donc couvrir les obligations réglementaires pertinentes, les exigences contractuelles et les situations à risque, notamment les mélanges de matières, les changements de lots et le reconditionnement.
Traçabilité des pièces plastiques : les principes essentiels
- Associer chaque lot de matière aux ordres de fabrication, aux opérations de transformation et aux lots de produits livrés.
- Définir le niveau d’identification nécessaire selon le secteur, le produit et les engagements contractuels, sans imposer systématiquement un marquage unitaire.
- Centraliser les enregistrements indispensables, tester régulièrement les recherches de lots et automatiser en priorité les saisies présentant le plus de risques d’erreur.
- 13 : Comment garantir la traçabilité complète de vos matières premières plastiques, de la résine au produit fini ?
- 13.1 : Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
- 28.1 : Quelles données de traçabilité sont obligatoires pour le médical, l’alimentaire et l’automobile ?
- 29.1 : ISO, EN, DIN, ASTM : quelle norme s’applique à votre produit selon le marché de destination ?
- 28.2 : Comment coder vos lots pour retrouver en quelques minutes toutes les pièces d’un même batch ?
- 28.3 : Pourquoi les auditeurs rejettent votre traçabilité : le chaînon manquant entre pièce et granulé
- 28.4 : Pourquoi reconditionner vos pièces peut rompre la chaîne de traçabilité ?
- 28.5 : Traçabilité manuelle ou digitale : à partir de quel volume investir dans un MES ?
13 : Comment garantir la traçabilité complète de vos matières premières plastiques, de la résine au produit fini ?
Pour garantir une traçabilité complète des matières plastiques, chaque transformation doit conserver une relation documentée entre les lots entrants et les produits obtenus. La résine, les granulés, les pièces moulées et les conditionnements successifs doivent pouvoir être reliés sans interruption. Le niveau de précision dépend ensuite des risques du produit et des exigences applicables.
Le principe fondamental est celui de la filiation entre lots parents et lots enfants. Lorsqu’une matière est réceptionnée, son identifiant fournisseur est associé à un identifiant interne. Ce dernier est repris dans les ordres de fabrication (OF), puis lié aux lots de pièces produites. Lorsqu’un lot est divisé, mélangé ou reconditionné, les relations correspondantes doivent être enregistrées.
Le standard mondial de traçabilité de GS1 distingue notamment l’identification par catégorie de produit, par lot et par unité individuelle. Il prévoit l’enregistrement des relations entre les intrants et les extrants lors des transformations. Cette approche fournit un cadre méthodologique utilisable en plasturgie, sans constituer à elle seule une obligation réglementaire sectorielle.
Trois niveaux d’identification peuvent être envisagés :
- Traçabilité par lot : plusieurs pièces partagent un identifiant de production et les mêmes enregistrements associés.
- Traçabilité unitaire : chaque pièce reçoit un identifiant distinct, pertinent lorsque son historique individuel doit pouvoir être reconstitué.
- Traçabilité par outillage : les fabrications sont associées à une presse, un moule ou une empreinte afin de faciliter la recherche de défauts liés aux équipements.
Ces dimensions sont complémentaires. Une pièce identifiée individuellement peut nécessiter une traçabilité matière et outillage, tandis qu’une traçabilité par lot peut suffire dans d’autres applications.
À la réception, le certificat matière ou certificat d’analyse constitue une pièce documentaire importante. Le contrôle doit rapprocher la désignation exacte du polymère, la référence commerciale, le numéro de lot et, lorsque cela est nécessaire, les caractéristiques et additifs déclarés. Une fiche technique générale décrit habituellement une matière ou une gamme ; elle ne remplace pas automatiquement un document attestant les caractéristiques du lot livré.
Les flux de regranulés, de matières recyclées et de rebuts internes réintroduits exigent une attention particulière. Leur origine, les quantités incorporées et les lots de destination doivent être enregistrés. Une organisation fondée sur des contenants identifiés, des règles de ségrégation et des autorisations de réintroduction limite les mélanges non maîtrisés.
Cette architecture constitue le socle du système. Son efficacité dépend toutefois de sa traduction en gestes et enregistrements concrets, depuis le quai de réception jusqu’à l’expédition.
13.1 : Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
La traçabilité des granulés repose sur un chaînage documentaire continu : réception fournisseur, identification interne, stockage, préparation matière, fabrication et expédition. À chaque étape, un identifiant doit permettre de retrouver le lot précédent et le lot suivant. Les changements de matière, les mélanges et les rebuts réintroduits doivent être enregistrés pour préserver cette continuité.
À la réception, le magasinier rapproche le bon de livraison, le certificat fournisseur et l’identification apposée sur les sacs, big bags ou palettes. L’entreprise attribue ensuite un identifiant interne qui reste associé au numéro de lot fournisseur, sans le remplacer dans l’historique.
Le dossier de fabrication reprend ensuite l’identifiant matière et le relie à l’OF, au poste utilisé, au moule concerné et au lot de pièces produites. La fiche de moulage fournit les informations de procédé nécessaires selon les exigences retenues. Au stade de l’expédition, le lot de produits finis est rapproché des quantités préparées, des documents de livraison et du destinataire.
Une difficulté opérationnelle apparaît lorsqu’une trémie ou un sécheur contient encore des granulés du lot précédent. Il ne suffit pas d’enregistrer le nouveau sac chargé : la quantité résiduelle peut compromettre l’attribution exclusive de la fabrication au nouveau lot.
Une procédure de changement de matière doit donc préciser les conditions de vidange, de purge, de nettoyage si nécessaire et de libération de l’équipement. Si un résidu est admis par les spécifications applicables, cette situation doit être documentée et les lots potentiellement concernés doivent rester identifiables.
Pour vérifier la continuité du chaînage, cinq points méritent un contrôle : correspondance des documents à réception, identification des contenants en stockage, suivi des transferts et du séchage, enregistrement des consommations dans les OF, puis association des fabrications aux expéditions. Les éventuelles opérations de décoration ou d’assemblage doivent également conserver ces relations.
Exemple hypothétique : deux lots dans une même trémie
Un atelier termine une fabrication avec le lot matière A. Le lot B est ensuite chargé avant la vidange complète de la trémie. Les premières pièces de la nouvelle série peuvent donc contenir une matière issue des deux lots.
La traçabilité doit conserver la relation avec A et B pour la période potentiellement concernée. En l’absence de preuve permettant de délimiter cette période, le périmètre d’investigation devra être élargi plutôt que réduit arbitrairement.
Le dispositif doit ensuite être évalué au regard des obligations réellement applicables au produit : le même dossier documentaire ne répond pas nécessairement aux attentes des secteurs médical, alimentaire et automobile.
28.1 : Quelles données de traçabilité sont obligatoires pour le médical, l’alimentaire et l’automobile ?
Les données de traçabilité exigées varient selon le secteur, la nature du produit et le rôle de l’entreprise. Dans le médical, les obligations concernent notamment l’identification des dispositifs et la maîtrise de leur fabrication. L’alimentaire impose une traçabilité des matériaux concernés. Dans l’automobile, les référentiels qualité et les exigences des constructeurs complètent les obligations réglementaires applicables.
Il faut distinguer trois catégories : les obligations légales, les exigences des systèmes de management de la qualité et les prescriptions contractuelles. Ces dernières peuvent imposer une granularité plus fine que celle expressément prévue par la réglementation.
Le tableau suivant présente les informations à examiner pour définir le dossier de traçabilité. Il s’agit d’un socle de vérification et non d’une liste réglementaire universelle.
| Critère | Médical | Alimentaire | Automobile |
|---|---|---|---|
| Cadre principal à examiner | Règlement applicable aux dispositifs médicaux, ISO 13485 si applicable, exigences du fabricant | Réglementation des matériaux au contact des aliments, mesures particulières aux plastiques | Exigences réglementaires du produit, IATF 16949 selon le contexte, exigences constructeur |
| Identification | Dispositif, lot ou unité selon les exigences applicables ; composants suivis selon leur criticité | Identification des matériaux, fournisseurs et destinataires selon les dispositions applicables | Références et lots de fabrication, identification des composants selon les exigences du client |
| Documents à examiner | Dossiers de fabrication et de contrôle, documents matière et identification réglementaire pertinente | Documents de traçabilité, déclarations de conformité lorsqu’exigées et justificatifs associés | Dossiers matière et production, éléments PPAP et déclarations IMDS lorsqu’exigés |
| Risque d’une rupture | Difficulté à délimiter les dispositifs concernés par une anomalie | Extension du périmètre d’un retrait et difficulté à démontrer la conformité | Extension potentielle des investigations, tris et rappels |
Dans l’Union européenne, le règlement européen relatif aux dispositifs médicaux prévoit un système d’identification unique pour les dispositifs concernés. Il distingue notamment l’identifiant de dispositif et l’identifiant de production. Cela ne signifie pas que chaque composant plastique fourni par un sous-traitant doit systématiquement recevoir un identifiant individuel.
Pour le contact alimentaire, l’article 17 du règlement européen sur les matériaux au contact des aliments impose la traçabilité des matériaux et objets concernés à tous les stades. Les opérateurs doivent notamment pouvoir identifier les entreprises fournisseurs et destinataires dans les conditions prévues. Les exigences spécifiques aux plastiques nécessitent aussi l’examen du règlement (UE) n° 10/2011 et de ses modifications applicables.
Dans l’automobile, les démarches PPAP et IMDS peuvent faire partie du dossier attendu par un constructeur ou un équipementier. Elles ne doivent cependant pas être présentées comme des obligations légales uniformes pour toutes les pièces automobiles.
Pour les marchés francophones hors de l’Union européenne, les textes et mécanismes de reconnaissance applicables doivent être examinés séparément. La réglementation européenne ne s’y applique pas automatiquement.
Le niveau de preuve à conserver doit finalement être établi à partir de la classification du dispositif médical, du type de contact alimentaire, de la fonction automobile de la pièce et des engagements pris envers le donneur d’ordres.
Cette matrice évite de traiter toutes les pièces de manière identique : chaque donnée collectée doit répondre à une exigence, à un risque identifié ou à un besoin opérationnel démontrable.
29.1 : ISO, EN, DIN, ASTM : quelle norme s’applique à votre produit selon le marché de destination ?
La norme applicable à une pièce plastique dépend de son usage, de son marché de destination, de la réglementation qui l’encadre et des exigences contractuelles. ISO, EN, DIN et ASTM désignent des familles ou organismes de normalisation, pas des obligations interchangeables. La bonne démarche consiste à identifier d’abord les règles applicables au produit, puis les normes permettant de démontrer sa conformité.
Une norme internationale ISO peut être reprise dans un référentiel européen ou national. Une norme DIN relève du système allemand de normalisation, tandis qu’une norme ASTM peut être utilisée pour définir des méthodes d’essai ou des spécifications techniques, notamment dans des relations commerciales internationales.
La distinction entre norme de système et norme de produit est essentielle. ISO 9001, ISO 13485 et IATF 16949 concernent des systèmes de management et des exigences organisationnelles dans leurs champs respectifs. Elles ne constituent pas, à elles seules, la preuve qu’une matière plastique satisfait une spécification produit ou qu’un essai particulier a été réalisé.
Au sein de l’Union européenne, une norme EN n’est pas automatiquement harmonisée. La page de la Commission européenne consacrée aux normes harmonisées explique que leur utilisation reste en principe volontaire. Lorsque les conditions juridiques sont réunies, leur application peut conférer une présomption de conformité aux exigences réglementaires qu’elles couvrent.
Quatre questions structurent la sélection des références :
- Quel marché est visé ? Identifier le pays de commercialisation et le cadre juridique pertinent.
- À quoi sert la pièce ? Définir sa fonction, ses conditions d’utilisation et les risques associés.
- Quelle réglementation sectorielle s’applique ? Examiner les obligations portant sur le produit fini, les matériaux et les essais.
- Qu’exige le contrat ? Vérifier les normes, méthodes d’essai, versions et critères d’acceptation prescrits par le client ou le certificateur.
La veille documentaire doit couvrir les évolutions réglementaires, les nouvelles éditions de normes et les exigences contractuelles. Le registre documentaire peut mentionner la référence utilisée, son édition, le domaine couvert, la justification de son application et la date de vérification.
Un changement de version n’invalide pas automatiquement un dossier existant : son impact dépend du cadre applicable, des dispositions transitoires éventuelles et des obligations contractuelles. Il doit néanmoins déclencher une analyse documentée.
Une fois les exigences clarifiées, elles doivent être traduites en règles d’identification utilisables quotidiennement sur les postes de fabrication.
28.2 : Comment coder vos lots pour retrouver en quelques minutes toutes les pièces d’un même batch ?
Un code lot efficace doit être unique, stable et relié à un dossier de fabrication consultable rapidement. Il peut intégrer la date, le poste, la machine ou une séquence de production, mais sa structure seule ne garantit pas la traçabilité. La rapidité de recherche dépend surtout de la fiabilité des relations entre ce code, les matières consommées et les expéditions.
Une convention de codification doit préciser la composition de l’identifiant, son mode d’attribution et ses règles de gestion. Elle doit notamment empêcher la réutilisation d’un ancien code, limiter les caractères difficiles à distinguer et prévoir les changements de poste, de moule ou de matière qui nécessitent la création d’un nouveau lot.
Un code court peut fonctionner s’il renvoie à une base contenant les informations détaillées. À l’inverse, un identifiant très descriptif devient difficile à gérer lorsque chaque changement de fabrication oblige à modifier sa structure.
Le support d’identification dépend des contraintes de production et d’utilisation :
| Solution | Atout principal | Point de vigilance |
|---|---|---|
| Marquage au moule | Identification intégrée à la pièce | Informations variables plus difficiles à modifier selon l’outillage |
| Code Data Matrix gravé | Lecture automatisée d’un identifiant compact | Lisibilité à valider selon la surface, le contraste et les traitements |
| Étiquette | Déploiement flexible sur pièce ou conditionnement | Tenue aux lavages, frottements et manipulations |
| RFID | Lecture électronique sans visibilité directe dans certaines configurations | Coût, intégration et compatibilité avec l’environnement |
Le choix doit être validé dans les conditions réelles d’utilisation, notamment en présence de stérilisation, de lavage, d’abrasion ou de contraintes dimensionnelles.
Pour retrouver les pièces d’un lot, la base documentaire doit permettre une recherche bidirectionnelle : partir d’un lot de matière pour retrouver ses fabrications et destinataires, ou partir d’une pièce livrée pour remonter à ses matières et paramètres de fabrication.
La cible opérationnelle de cinq minutes peut être retenue comme objectif interne d’un exercice, mais elle ne constitue pas un délai réglementaire universel. Un test périodique consiste à sélectionner un lot, rechercher ses destinations et chronométrer la reconstitution du périmètre. Les documents manquants et interventions manuelles sont enregistrés pour correction.
Cette fiabilité se mesure notamment lors des audits, où les écarts entre identification physique et enregistrements documentaires deviennent visibles.
28.3 : Pourquoi les auditeurs rejettent votre traçabilité : le chaînon manquant entre pièce et granulé
Une traçabilité peut être jugée insuffisante lorsqu’il est impossible de démontrer la correspondance entre une pièce fabriquée et les matières réellement consommées. Le problème apparaît fréquemment aux interfaces entre services ou opérations : réception, préparation matière, séchage, injection et expédition. Des documents présents séparément ne prouvent pas nécessairement une chaîne continue.
Lors d’un audit, la question décisive n’est pas seulement de savoir si chaque service conserve ses registres. Il faut pouvoir reconstituer un parcours complet, dans les deux sens, sans déductions non documentées.
Parmi les écarts typiques à rechercher figurent :
- Un numéro de lot fournisseur différent de celui enregistré dans le dossier de fabrication, sans table de correspondance.
- Un ordre de fabrication ne mentionnant pas les lots matière effectivement utilisés.
- Une opération de séchage ou un transfert de contenant réalisé sans enregistrement du changement de lot.
- Des rebuts réintroduits sans identification de leur origine.
- Un dossier incomplet après un changement d’équipe, une opération d’assemblage ou une préparation d’expédition.
Une distinction utile doit être faite entre les écarts empêchant de prouver la généalogie du produit et les défauts de présentation documentaire. Leur classification formelle dépend toutefois du référentiel et des règles d’audit concernés : un classement générique ne doit pas remplacer l’appréciation de l’auditeur.
Pour préparer une évaluation, le responsable qualité peut sélectionner trois dossiers de fabrication au hasard et tenter de reconstruire chaque chaîne. Cette méthode d’échantillonnage constitue un exercice interne ; elle ne remplace pas un plan d’audit complet.
Auto-audit de traçabilité : cinq actions et leurs preuves
- Sélectionner trois lots de pièces expédiées. Livrable : liste des lots et des documents d’expédition correspondants.
- Retrouver les ordres de fabrication et les consommations matière. Livrable : tableau de correspondance entre lots finis, OF et lots entrants.
- Contrôler les certificats et les identifiants à réception. Livrable : rapprochement documenté des références fournisseur et des identifiants internes.
- Examiner les changements de matière, transferts et réintroductions de rebuts. Livrable : registre des opérations vérifiées et des éventuelles ruptures.
- Tester le parcours inverse, de la matière aux expéditions. Livrable : périmètre des lots et destinataires retrouvés, anomalies et plan d’actions associé.
Chaque anomalie constatée doit être décrite précisément : identifiant concerné, opération, pièce justificative manquante, conséquence possible et mesure corrective. Une action efficace vise à rendre l’enregistrement fiable au moment de l’opération, plutôt qu’à multiplier les contrôles a posteriori.
Même une chaîne correctement tenue jusqu’à la sortie d’atelier peut ensuite se rompre lors d’une intervention apparemment simple : le remplacement ou la division du conditionnement.
28.4 : Pourquoi reconditionner vos pièces peut rompre la chaîne de traçabilité ?
Le reconditionnement peut rompre la traçabilité lorsque l’identification d’origine est retirée, remplacée ou dissociée des pièces. Les opérations de division, de regroupement et de transfert entre emballages modifient les relations entre lots physiques et documents. Pour préserver l’historique, chaque nouveau conditionnement doit rester relié aux lots dont proviennent ses pièces.
Le risque est particulièrement important lorsque l’identifiant n’apparaît que sur l’emballage initial. Des pièces placées dans de nouveaux sachets peuvent alors devenir indiscernables de celles provenant d’autres productions.
Les opérations qui nécessitent une règle d’identification explicite comprennent le passage en sachets individuels, la constitution de kits, le regroupement de plusieurs lots dans un emballage commun, l’ajout d’une notice, la mise sous blister et les changements de présentation demandés par un distributeur.
Une organisation robuste repose sur l’héritage des identifiants entre conditionnements parents et enfants. Le nouveau code peut être différent de celui d’origine, à condition que son dossier permette de retrouver tous les lots contributeurs et les quantités concernées.
Exemple hypothétique : création de kits à partir de plusieurs lots
Un atelier constitue des kits commerciaux contenant des pièces issues de deux lots de fabrication distincts. Un identifiant est attribué au lot de kits préparés, puis associé aux deux lots sources et aux quantités effectivement incorporées.
Si une anomalie est détectée sur l’un des lots sources, cette relation permet de rechercher les kits potentiellement concernés. Sans l’enregistrement, la recherche doit être élargie aux ensembles dont l’origine ne peut pas être démontrée.
Une procédure de reconditionnement doit prévoir l’identification des lots entrants, l’enregistrement des quantités traitées, l’attribution des codes de sortie et le traitement documenté des écarts. Le rapprochement matière doit intégrer les pièces conformes, les rebuts, les échantillons et les éventuels écarts justifiés.
Le marquage directement porté par la pièce peut réduire le risque de perte d’identification lorsque les emballages changent. Son intérêt reste à apprécier au regard des contraintes techniques, esthétiques, sanitaires et économiques.
Lorsque ces règles sont définies, le dernier enjeu est de choisir un outil de gestion proportionné : suffisamment fiable pour les contrôles et les rappels, sans imposer une charge administrative inutile.
À retenir avant de choisir votre système de traçabilité
- Un logiciel ne compense pas des règles de codification incohérentes ni des changements de matière non enregistrés.
- La priorité est de sécuriser les points où la donnée risque de disparaître, puis de mesurer le temps consacré à son traitement.
- Le choix entre papier, outils intermédiaires et MES doit découler des contraintes opérationnelles, des exigences de preuve et du coût total du dispositif.
28.5 : Traçabilité manuelle ou digitale : à partir de quel volume investir dans un MES ?
Il n’existe pas de volume universel à partir duquel un système MES devient indispensable. L’investissement dépend de la complexité des flux, de la fréquence des changements de fabrication, des exigences clients et du coût des erreurs documentaires. Un MES devient pertinent lorsque l’automatisation apporte un gain démontrable de fiabilité, de réactivité ou de productivité.
Le nombre de pièces produites ne suffit pas à lui seul pour décider. Un atelier produisant de grandes séries stables peut avoir des besoins documentaires relativement simples, alors qu’une production de petites séries avec de nombreux changements de matière peut imposer un suivi beaucoup plus exigeant.
Les principaux indicateurs à analyser sont le nombre de presses et de postes, le volume d’OF quotidiens, la fréquence des changements de matière et d’outillage, le nombre d’opérateurs intervenant sur une même fabrication et les délais attendus pour retrouver les informations lors d’une réclamation.
Le coût de la traçabilité manuelle ne se limite pas au remplissage des fiches. Il comprend également le classement, la correction des erreurs, la recherche de dossiers, la préparation des audits et la reconstitution des informations manquantes.
| Solution | Situations favorables | Limites à surveiller |
|---|---|---|
| Registres papier et procédures | Flux simples, équipes limitées, opérations bien maîtrisées | Recherche manuelle, saisies répétitives, risque de documents incomplets |
| Tableurs et dossiers centralisés | Structure documentaire définie, besoin limité d’automatisation | Erreurs de saisie, gestion des versions, intégrité et droits d’accès |
| ERP avec scanners et saisie d’atelier | Besoin de relier réception, production, stocks et expédition | Couverture variable des paramètres procédé et des événements machines |
| MES intégré à la production | Opérations complexes, changements fréquents, besoin de collecte automatisée | Intégration, maintenance, validation et accompagnement des équipes |
Un MES destiné à l’injection plastique peut notamment rapprocher automatiquement les OF et les lots matière, horodater les changements de moule, enregistrer des paramètres procédé et consolider les dossiers de fabrication. Ces fonctionnalités doivent être sélectionnées selon les besoins réels, car toutes ne sont pas nécessaires à chaque atelier.
Une approche progressive permet souvent de réduire le risque d’investissement. Elle consiste à fiabiliser d’abord les identifiants, puis à généraliser la lecture par codes-barres ou Data Matrix, avant d’intégrer les événements des machines lorsque leur capture automatisée présente un intérêt démontrable.
Pour préparer l’arbitrage, l’entreprise peut comparer le coût total de chaque option : acquisition, intégration, formation, maintenance, temps administratif résiduel et interventions nécessaires en cas d’incident. Les bénéfices attendus doivent être distingués des gains réellement observés lors d’un pilote.
Le retour sur investissement peut ensuite être apprécié en rapprochant les dépenses supplémentaires des économies documentées et de la réduction des risques retenus dans l’analyse. Aucune économie ne doit être présumée sans mesure.
La prochaine action consiste à réaliser un test de traçabilité sur un lot représentatif, mesurer les délais et les ruptures documentaires, puis chiffrer les améliorations nécessaires. Cette évaluation fournit une base concrète pour choisir entre optimisation des procédures, numérisation ciblée et déploiement d’un MES.
Une petite entreprise de plasturgie doit-elle obligatoirement disposer d’un logiciel de traçabilité ?
Non, il n’existe pas d’obligation générale imposant un logiciel spécifique à toutes les entreprises de plasturgie. Les obligations dépendent du produit, du secteur, du marché et des engagements contractuels. Un système documentaire manuel peut convenir s’il garantit la disponibilité, l’intégrité et la continuité des informations exigées.
Peut-on mélanger deux lots de granulés tout en conservant leur traçabilité ?
Oui, sous réserve que le mélange soit autorisé par les spécifications applicables et que les lots entrants soient identifiés et associés au lot obtenu. Les quantités et opérations pertinentes doivent être enregistrées. La traçabilité documentaire d’un mélange ne garantit cependant pas à elle seule sa conformité technique ou réglementaire.
Combien de temps faut-il conserver les dossiers de traçabilité des pièces plastiques ?
Il n’existe pas de durée unique applicable à toutes les pièces plastiques. Elle dépend de la réglementation sectorielle, du rôle de l’entreprise, du cycle de vie du produit et des engagements contractuels. Une matrice de conservation documentaire doit préciser les catégories d’enregistrements, leurs durées applicables et les références justifiant ces choix.
Une certification ISO 9001 suffit-elle à prouver la traçabilité de chaque pièce ?
Non. La certification d’un système de management ne démontre pas automatiquement la généalogie d’une pièce particulière. Celle-ci doit pouvoir être établie à partir des identifiants, des dossiers de fabrication, des enregistrements matière et des documents d’expédition correspondants.
Comment vérifier qu’un système de traçabilité fonctionnera lors d’un rappel de produits ?
Un exercice de rappel simulé permet de tester le dispositif. Il consiste à sélectionner un lot, retrouver les matières et fabrications associées, identifier les produits et destinataires concernés, puis vérifier les quantités et les justificatifs. Le délai nécessaire, les informations manquantes et les écarts constatés servent à établir un plan d’amélioration.