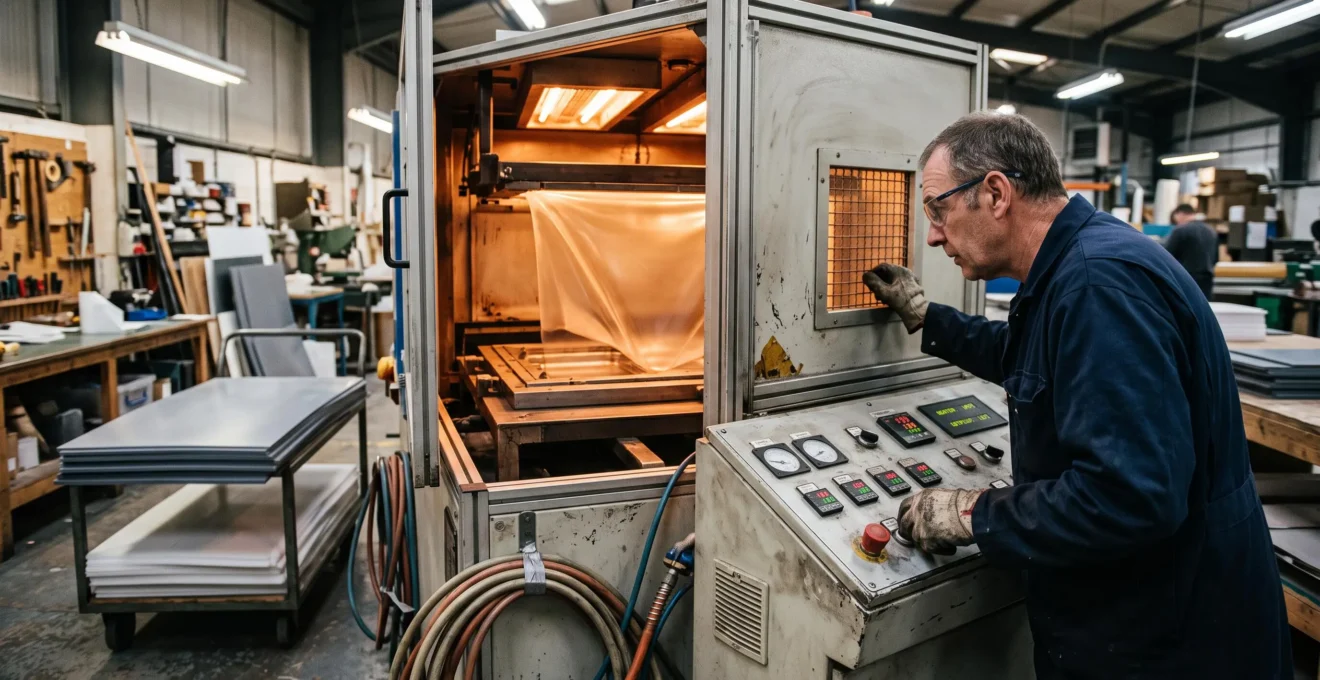
Réduire de 30 % la consommation énergétique des fours de chauffe sans ralentir la production constitue un objectif ambitieux, mais dont la faisabilité dépend de l’état initial des installations. Dans un atelier de thermoformage ou de rotomoulage, les économies ne proviennent pas nécessairement du remplacement des équipements. Elles peuvent commencer par des températures mieux maîtrisées, des périodes de veille raccourcies et des pertes thermiques identifiées.
Le véritable indicateur de performance n’est pas seulement la consommation électrique du four : c’est l’énergie nécessaire pour produire une pièce conforme. Une baisse de consommation accompagnée d’un allongement des cycles ou d’une augmentation du rebut peut dégrader le coût de production au lieu de l’améliorer.
La démarche consiste donc à mesurer les consommations réelles, isoler les causes de gaspillage, tester les réglages dans des conditions représentatives et valider simultanément l’énergie consommée, la cadence et la qualité. L’objectif de 30 % devient alors une cible à vérifier par des mesures, et non une économie garantie.
Réduire l’énergie des fours sans compromettre la production
- Mesurer les kWh par kilogramme ou par pièce conforme avant de modifier les réglages.
- Prioriser les consignes de température, les pertes thermiques, les veilles et la maintenance avant tout investissement lourd.
- Comparer les économies avec le temps de cycle, les rebuts et les coûts de remise en température.
- Évaluer les 30 % d’économie comme un objectif conditionnel dépendant du gisement réel de chaque installation.
- Quels équipements consomment 80% de votre énergie en plasturgie ?
- Comment réduire votre facture énergétique de 30% sans investissement majeur dans de nouveaux équipements ?
- Comment régler les paliers de température de vos fours pour chauffer plus vite avec moins d’énergie ?
- Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
- Four à résistances à 25 k€ ou infrarouge à 45 k€ : lequel pour réduire le temps de cycle de 30% ?
- Comment améliorer l’isolation de vos fours de thermoformage pour économiser 12 k€/an ?
- Pourquoi laisser vos fours en veille coûte 8 k€/an en énergie gaspillée ?
- Pourquoi vos pièces thermoformées présentent des zones sous-chauffées ou brûlées ?
Quels équipements consomment 80% de votre énergie en plasturgie ?
Les principaux consommateurs d’énergie d’un atelier de plasturgie sont généralement les équipements de transformation et de chauffe, les moteurs, les systèmes hydrauliques et les utilités comme l’air comprimé ou le refroidissement. Toutefois, affirmer que certains équipements absorbent systématiquement 80 % de l’énergie serait trompeur : leur poids réel dépend des procédés, des cadences et du fonctionnement de chaque usine.
Dans un atelier de thermoformage, les fours de chauffe peuvent constituer un poste majeur en raison des températures nécessaires au ramollissement des feuilles thermoplastiques. En rotomoulage, la chauffe des moules et leur refroidissement mobilisent également des ressources importantes. À l’échelle d’une usine comportant des lignes d’extrusion, d’injection et plusieurs utilités, la hiérarchie des consommations peut cependant être très différente.
Le premier diagnostic consiste à associer trois informations : puissance électrique réellement appelée, durée de fonctionnement et quantité de production conforme. Une machine très puissante utilisée occasionnellement peut consommer moins qu’un four de puissance inférieure maintenu chaud pendant plusieurs équipes.
Le Department of Energy américain rassemble des ressources sur l’évaluation énergétique des systèmes de chauffe industriels, notamment les outils PHAST et MEASUR. Ces références documentent l’intérêt d’analyser les pertes thermiques, les conditions d’exploitation et l’état des équipements, sans établir de proportion universelle propre à la plasturgie.
Une cartographie initiale peut être construite à partir des relevés disponibles, sans installation immédiate d’une instrumentation coûteuse.
| Indicateur | Méthode de relevé | Utilité opérationnelle |
|---|---|---|
| Puissance de fonctionnement | Compteur machine ou mesure électrique adaptée | Identifier la charge réellement appelée |
| Heures de chauffe productive | Historique machine ou relevé d’équipe | Évaluer l’énergie associée à la production |
| Heures de veille | Journal des arrêts et des attentes | Repérer les consommations sans production |
| Production conforme | Nombre de pièces ou masse nette acceptée | Calculer un indicateur énergétique comparable |
| Coût énergétique | Tarif contractuel et consommation mesurée | Prioriser les économies financières |
Le calcul des kWh/kg s’obtient en divisant l’énergie consommée sur une période par la masse de produits conformes fabriqués pendant la même période. Une comparaison entre équipes n’a de sens que pour des références, épaisseurs et conditions de production comparables.
Il faut également distinguer la puissance nominale inscrite sur la plaque signalétique de la consommation effective. Les résistances ne fonctionnent pas nécessairement à leur puissance maximale en permanence, tandis qu’une installation moins puissante peut accumuler des pertes considérables lorsqu’elle reste chaude sans produire.
Une fois les postes dominants identifiés, les gains les plus accessibles doivent être recherchés dans les conditions réelles d’exploitation plutôt que dans la seule puissance installée.
Comment réduire votre facture énergétique de 30% sans investissement majeur dans de nouveaux équipements ?
Pour réduire la facture énergétique sans remplacer les fours, trois familles d’actions sont prioritaires : optimiser les consignes et les cycles, supprimer les périodes de chauffe inutiles et restaurer les performances thermiques par la maintenance. Une réduction de 30 % reste possible uniquement si les pertes et les dérives initiales sont suffisamment importantes pour justifier cet objectif.
Les réglages constituent un premier levier : températures excessives, durées de préchauffage trop longues, zones chauffées inutilement ou séquences de production mal organisées peuvent augmenter l’énergie consommée par pièce. Toute modification doit cependant préserver la fenêtre de transformation du polymère.
Les habitudes d’exploitation représentent un deuxième gisement. Maintenir un four à sa consigne de production pendant une attente d’approvisionnement ou une interruption prolongée peut générer une consommation sans valeur ajoutée. Regrouper certaines fabrications et adapter les consignes pendant les arrêts permet d’étudier ce potentiel sans modifier l’architecture de la ligne.
Enfin, la maintenance peut corriger des dérives invisibles : joints dégradés, émetteurs vieillissants, sondes désétalonnées ou isolants détériorés. Augmenter les températures pour compenser ces défauts masque le problème et peut aggraver la consommation.
Les interventions peuvent être classées selon leur coût, leur facilité d’exécution et leur impact attendu sur la production.
| Action | Effort de mise en œuvre | Priorité indicative |
|---|---|---|
| Supprimer les maintiens inutiles à pleine température | Faible si le procédé autorise l’abaissement | Gain rapide potentiel |
| Revoir les consignes et les durées de chauffe | Essais et validation qualité | Gain rapide sous conditions |
| Contrôler les sondes et nettoyer les émetteurs | Maintenance planifiée | Action prioritaire en présence de dérives |
| Réparer les joints et limiter les ouvertures | Variable selon la conception | Prioritaire si les pertes sont mesurables |
| Remplacer un système de chauffe complet | Investissement et qualification importants | À étudier après diagnostic |
Pour déterminer si une baisse de 30 % est crédible, il faut établir la consommation de référence puis chiffrer chaque économie réalisable, en évitant de compter deux fois les mêmes pertes. Une amélioration des joints peut, par exemple, réduire la puissance nécessaire en veille : les deux bénéfices ne sont donc pas entièrement indépendants.
10 à 20 %
Ordre de grandeur moyen des économies à l’échelle d’un site évoqué par l’ADEME dans sa présentation des démarches d’audit énergétique. Il ne s’agit ni d’une garantie ni d’une performance spécifique aux fours de plasturgie.
ADEME, dispositif français d’audit énergétique volontaire en industrie, 2026.
En France, le dispositif ADEME 2026 d’audit énergétique volontaire en industrie prévoit un accompagnement sous conditions d’éligibilité. Les audits peuvent porter sur un site, un atelier ou un procédé et visent à hiérarchiser les actions selon leur rentabilité. Dans les autres pays francophones, les dispositifs doivent être vérifiés auprès des organismes compétents localement.
Checklist : lancer un diagnostic énergétique opérationnel en cinq étapes
- Relever les consommations et volumes conformes sur une période représentative : produire un tableau de référence en kWh/kg ou kWh/pièce.
- Identifier les horaires de chauffe, de veille et d’arrêt : constituer un registre des états réels du four.
- Inspecter les émetteurs, capteurs, joints et parois : établir une fiche d’anomalies avec leur localisation.
- Tester une seule modification de réglage à la fois : conserver une fiche d’essai incluant consommation, cadence et qualité.
- Classer les actions par économies nettes, coût et impact industriel : valider un plan d’action avec responsable et date de contrôle.
Les consignes de température constituent ensuite un terrain d’optimisation particulièrement intéressant, à condition de ne pas déplacer le coût énergétique vers les rebuts ou les reprises de chauffe.
Comment régler les paliers de température de vos fours pour chauffer plus vite avec moins d’énergie ?
Pour optimiser les paliers de température, il faut ajuster chaque zone du four au besoin réel de la matière, plutôt que conserver des marges de sécurité excessives. La réduction des consignes doit être progressive et validée par la température effective de la pièce, son homogénéité et sa conformité. Une consigne plus basse ne signifie pas automatiquement un cycle plus court.
Dans de nombreux ateliers, les recettes de chauffe ont évolué au fil des changements de matière, d’épaisseur ou d’outillage. Les opérateurs peuvent avoir augmenté certaines consignes pour éliminer des défauts ponctuels, puis conservé ces réglages pour toutes les productions. Cette accumulation de marges peut entraîner une surchauffe localisée et augmenter les pertes thermiques.
Le paramètre déterminant reste la température réellement atteinte par le polymère. Elle dépend notamment de l’énergie absorbée, de l’épaisseur de la feuille, du temps d’exposition, de la distance entre émetteurs et matière et de la répartition des flux entre zones.
La démarche de réglage consiste à partir d’une recette qualifiée, identifier les zones potentiellement surchauffées et réduire une consigne par incréments prudents, déterminés selon le matériau et les limites du constructeur. Chaque essai doit être associé à des mesures de température et à un contrôle des pièces obtenues.
Un thermomètre infrarouge ou une caméra thermique peut aider à repérer les écarts de température, à condition de tenir compte de l’émissivité des surfaces, des réflexions et de la méthode de mesure. Sur une feuille thermoplastique, ces paramètres influencent l’interprétation des valeurs relevées. Sur la paroi externe d’un four, les mêmes précautions s’appliquent au diagnostic des déperditions.
Les températures des émetteurs, de l’air et de la pièce ne doivent pas être confondues. Deux réglages affichant une consigne identique peuvent transmettre des quantités d’énergie différentes selon la géométrie et les caractéristiques du four.
La validation d’un nouveau palier nécessite au minimum un temps de chauffe stabilisé, une cadence non dégradée, une qualité conforme et une consommation spécifique réellement réduite. Il faut également contrôler plusieurs cycles représentatifs pour éviter de retenir un résultat isolé.
Une baisse excessive peut provoquer des zones insuffisamment ramollies, des difficultés de formage ou des reprises qui annulent le gain initial. Le réglage optimal correspond donc au minimum d’énergie compatible avec une production stable et conforme, et non à la consigne la plus basse possible.
Lorsque les réglages ne suffisent plus, le mode de transfert thermique et la conception du système de chauffe doivent être examinés pour comprendre les limites physiques du procédé.
Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
Le meilleur mode de chauffe dépend du matériau, de son épaisseur, de la géométrie de la pièce et de la cadence recherchée. La conduction privilégie le transfert par contact, la convection transfère la chaleur par mouvement d’un fluide et l’infrarouge utilise le rayonnement. Aucun mode n’est systématiquement plus économique : le choix doit intégrer l’énergie consommée, la qualité et le temps de cycle.
La conduction est particulièrement intéressante lorsqu’un contact thermique maîtrisé peut être établi entre une surface chauffante et la matière. Son efficacité dépend de la qualité de ce contact et des résistances thermiques en présence. Elle convient à certaines applications de chauffage de plaques ou de surfaces, sans constituer la solution habituelle pour toutes les géométries de thermoformage.
La convection assure un transfert de chaleur à travers l’air ou un autre fluide en mouvement. Elle peut faciliter le chauffage de surfaces difficiles à exposer directement à des émetteurs radiants. En rotomoulage, les échanges entre l’atmosphère chaude du four et le moule jouent un rôle important, avant que la chaleur ne traverse la paroi du moule pour atteindre le polymère.
Le rayonnement infrarouge présente un intérêt pour le chauffage des feuilles thermoplastiques, notamment lorsqu’une montée rapide et une répartition contrôlée de l’énergie sont recherchées. Ses performances dépendent toutefois de l’absorption du rayonnement par la matière, de la géométrie des émetteurs, des distances et des éventuelles zones d’ombre.
Le tableau suivant synthétise les critères techniques à considérer avant de sélectionner une technologie.
| Critère | Conduction | Convection | Infrarouge |
|---|---|---|---|
| Principe | Transfert par contact thermique | Transfert par mouvement d’un fluide | Transfert par rayonnement |
| Application pertinente | Surfaces accessibles au contact | Moules et géométries nécessitant des échanges avec l’air | Feuilles exposées à des émetteurs radiants |
| Facteur déterminant | Qualité du contact | Circulation et température de l’air | Absorption, distance et répartition du flux |
| Risque de qualité | Chauffage inégal aux zones de contact | Gradients et temps de montée en température | Points chauds et zones insuffisamment irradiées |
| Critère énergétique | Pertes et efficacité du contact | Pertes du four et efficacité des échanges | Fraction du rayonnement absorbée utilement |
Le rendement énergétique ne peut pas être évalué à partir de la seule vitesse de chauffe. Une technologie qui réduit le temps d’exposition, mais augmente le taux de pièces rebutées, peut entraîner un coût global supérieur à celui d’une installation plus lente.
Les configurations hybrides constituent également une possibilité. Une phase de préchauffage peut être assurée par un mécanisme de transfert et la finition thermique par un autre, lorsque le procédé et les équipements le permettent. Cette combinaison doit être étudiée comme une configuration technique à qualifier, non comme une garantie d’économie.
Une étude expérimentale sur la distance des émetteurs infrarouges en injection plastique, publiée en 2023, illustre l’influence de la géométrie du chauffage sur les performances thermiques. Dans les conditions expérimentales étudiées, la vitesse de chauffe mesurée passe de 30,9 °C/min à 5 mm de distance à 17,7 °C/min à 30 mm. Ces valeurs concernent un moule métallique d’injection et ne doivent pas être appliquées directement aux feuilles thermoformées ou aux fours de rotomoulage.
Une fois les contraintes thermiques établies, la décision d’investissement doit intégrer les économies réellement mesurables, la maintenance et les possibilités d’augmentation de cadence.
Four à résistances à 25 k€ ou infrarouge à 45 k€ : lequel pour réduire le temps de cycle de 30% ?
Entre un four à résistances de 25 000 € et une installation infrarouge de 45 000 €, le meilleur choix dépend du gain de productivité réellement obtenu, de la consommation par pièce conforme et des coûts de maintenance. L’infrarouge peut présenter un avantage pour certaines productions à forte cadence, mais une réduction de 30 % du cycle total doit être démontrée par des essais avant de justifier le surcoût.
Les deux montants constituent ici des hypothèses de comparaison, et non des prix de marché vérifiés. Le surcoût d’investissement est de 20 000 € dans ce scénario. Pour déterminer si cette différence est rentable, il faut considérer la totalité des dépenses et des économies pendant la durée d’utilisation des équipements.
Une installation à résistances utilisant principalement la convection peut rester pertinente pour des géométries complexes, des productions variées ou des configurations dans lesquelles l’homogénéité thermique prime sur la vitesse. Un système infrarouge peut, de son côté, apporter une capacité de chauffage rapide et zoné lorsque la matière et sa disposition permettent une absorption efficace du rayonnement.
Le critère décisif n’est donc pas la technologie prise isolément, mais le coût total de possession rapporté aux pièces conformes produites.
| Critère | Four à résistances | Four infrarouge |
|---|---|---|
| Investissement initial supposé | 25 000 € | 45 000 € |
| Consommation énergétique | À mesurer par cycle et par pièce conforme | À mesurer dans des conditions identiques |
| Temps de chauffe | Référence à établir | Gain potentiel à confirmer |
| Homogénéité thermique | Dépend de la circulation et du réglage | Dépend des émetteurs et de leur disposition |
| Maintenance | Contrôle des résistances, sondes et isolation | Contrôle des émetteurs, sondes et régulation |
| Rentabilité | Dépend des coûts d’exploitation | Dépend du surcoût et des gains annuels nets |
Le calcul du retour sur investissement différentiel peut être exprimé simplement :
Temps de retour simple = surcoût d’investissement / économies annuelles nettes.
Les économies annuelles nettes doivent comprendre les dépenses énergétiques évitées et les éventuels gains économiques réellement valorisables, diminués des surcoûts de maintenance, des consommables et des autres charges associées à la nouvelle installation.
Cas pratique hypothétique : rentabiliser le surcoût d’un four infrarouge
Dans un scénario purement pédagogique, deux équipements sont proposés à 25 000 € et 45 000 €. Si les essais et le prévisionnel d’exploitation démontrent ensuite 5 000 € d’économies annuelles nettes avec le second équipement, le temps de retour simple du surcoût de 20 000 € est de quatre ans.
Ce résultat arithmétique n’est pas une performance constatée sur une installation réelle. Il ne tient pas compte de l’actualisation des flux financiers, de la valeur résiduelle, de la fiscalité ni du risque lié aux variations de charge de production.
Avant de retenir l’hypothèse d’un cycle réduit de 30 %, il faut chronométrer séparément les phases de chargement, de chauffe, de formage, de refroidissement et de déchargement. Si la chauffe ne représente qu’une partie du cycle total, une accélération importante de cette phase ne se traduira pas nécessairement par le même pourcentage de gain sur la cadence globale.
Les essais doivent utiliser une pièce de référence, une matière et une épaisseur identiques, des conditions comparables et des critères de qualité communs. Les résultats devront intégrer les consommations des auxiliaires et la stabilité de production sur plusieurs cycles.
La durée d’utilisation annuelle change également l’équation : un gain mesuré sur une machine fortement sollicitée peut devenir peu significatif pour un équipement exploité de manière intermittente.
Avant d’engager un remplacement, l’analyse des déperditions du four existant permet parfois d’identifier des corrections moins coûteuses et compatibles avec la productivité actuelle.
Comment améliorer l’isolation de vos fours de thermoformage pour économiser 12 k€/an ?
Améliorer l’isolation d’un four consiste à limiter les pertes à travers les parois, les ouvertures et les traversées métalliques, en ciblant les défauts réellement observés. Une économie de 12 000 € par an est envisageable dans certains scénarios, mais elle ne peut pas être généralisée. Sa validation nécessite de mesurer les déperditions, la durée d’exploitation et le coût de l’énergie.
Les pertes thermiques se manifestent principalement par trois mécanismes. La chaleur traverse les parois et leurs matériaux isolants, s’échappe avec l’air chaud lors des ouvertures et se propage à travers certains éléments conducteurs qui relient l’intérieur du four à son environnement.
Des joints détériorés ou des fermetures mal ajustées favorisent les échanges d’air non souhaités. Une isolation tassée, humide ou dégradée peut également perdre une partie de ses propriétés thermiques. Les traversées d’axes, les fixations et les supports métalliques créent parfois des ponts thermiques qu’un simple renforcement général de l’isolant ne suffit pas à supprimer.
Le premier diagnostic repose sur une inspection visuelle, l’observation des ouvertures et la mesure des températures externes. Une caméra thermique peut aider à localiser les zones anormalement chaudes, sous réserve d’une interprétation correcte des émissivités et des réflexions.
La mesure de température de paroi constitue un indice utile, mais ne fournit pas à elle seule la puissance thermique perdue. Pour établir une estimation suffisamment robuste, il faut également considérer la surface concernée, les échanges avec l’air ambiant, le rayonnement et les conditions de fonctionnement.
La priorité des interventions dépend ensuite de leur coût et de leur compatibilité avec le planning industriel.
| Défaut constaté | Intervention envisageable | Précaution opérationnelle |
|---|---|---|
| Joints dégradés | Réparation ou remplacement adapté aux températures | Vérifier l’étanchéité après intervention |
| Ouvertures prolongées | Réduction des temps d’ouverture et adaptation des séquences | Préserver l’accessibilité et la sécurité |
| Ponts thermiques | Traitement ciblé des traversées | Respecter les contraintes mécaniques |
| Isolant dégradé | Réfection localisée ou remplacement du calorifugeage | Prévoir une intervention qualifiée et l’arrêt nécessaire |
| Parois fortement dissipatives | Étude d’un renforcement thermique adapté | Contrôler températures admissibles et ventilation |
Certaines actions, comme la réduction des durées d’ouverture, peuvent être mises en œuvre pendant l’exploitation. D’autres, notamment la réparation de joints ou la modification de l’isolation, nécessitent une mise en sécurité et potentiellement l’arrêt de l’installation. Les caractéristiques thermiques et les exigences du constructeur doivent être respectées.
Pour calculer le potentiel financier, il convient de mesurer ou d’estimer la diminution de puissance perdue, de la multiplier par les heures pertinentes et de la valoriser avec le tarif énergétique applicable. Cette estimation doit être corrigée des changements de conditions d’exploitation, puis confrontée aux consommations constatées.
La réduction des pertes peut aussi stabiliser les températures internes et diminuer la sollicitation des éléments chauffants. Ces bénéfices doivent toutefois être distingués de la baisse mesurée de consommation électrique afin d’éviter les doubles comptages.
Un four mieux isolé réduit potentiellement ses besoins de maintien en température. L’analyse des heures de veille permet ensuite de déterminer combien d’énergie reste consommée lorsque la production est interrompue.
Pourquoi laisser vos fours en veille coûte 8 k€/an en énergie gaspillée ?
Un four maintenu en température pendant une période sans production consomme de l’énergie pour compenser ses pertes thermiques. Le coût annuel dépend de sa puissance moyenne de maintien, du nombre d’heures de veille et du tarif de l’énergie. Le montant de 8 000 € par an constitue une illustration possible, pas une dépense systématique applicable à tous les fours.
Contrairement à une machine totalement arrêtée, un four en veille à température élevée continue généralement à solliciter ses éléments chauffants. Cette énergie ne contribue pas directement à la fabrication de pièces et représente donc un poste à examiner dans le diagnostic.
Les périodes concernées sont souvent dispersées sur une journée : pauses, changements d’outillage, attentes de matière, interruptions de maintenance, arrêts imprévus ou décalages entre deux ordres de fabrication. Leur accumulation peut devenir importante sans apparaître clairement dans les indicateurs de production.
Un registre tenu pendant une ou deux semaines permet d’identifier les arrêts récurrents. Pour chaque période, il est utile de noter son origine, sa durée, la consigne maintenue, l’état du four et, si possible, la consommation relevée.
La formule de calcul est directe :
Coût annuel de maintien = puissance moyenne de veille × heures annuelles de veille × prix du kWh.
Cas pratique hypothétique : comprendre un coût de veille de 8 000 €
À titre purement illustratif, un four présentant une puissance moyenne de maintien de 10 kW pendant 4 000 heures de veille annuelle consommerait 40 000 kWh durant ces périodes. Avec un prix d’énergie supposé de 0,20 €/kWh, la dépense correspondante atteindrait 8 000 €.
Ce montant ne représente pas automatiquement une économie récupérable en totalité. L’arrêt du four entraîne potentiellement une consommation de redémarrage, un délai de remise en température et des contraintes de qualité qui doivent être intégrés au calcul.
La décision d’arrêter complètement un four plutôt que d’utiliser une veille réduite dépend de la durée prévisible de l’interruption. Pour une pause courte, maintenir une température abaissée peut être préférable si le redémarrage complet exige une énergie et un temps importants. Pour un arrêt prolongé, l’extinction peut devenir économiquement avantageuse.
Le seuil de rentabilité doit être déterminé sur l’équipement concerné. Il correspond à la durée à partir de laquelle l’énergie évitée pendant l’arrêt compense la consommation supplémentaire nécessaire au redémarrage, tout en respectant les contraintes de disponibilité et de qualité.
Une procédure d’atelier peut définir les états de fonctionnement autorisés selon les situations : production, attente courte, veille réduite et arrêt prolongé. L’affectation d’un responsable par équipe facilite le respect de ces consignes et limite les maintiens inutiles.
Il est également pertinent de regrouper les fabrications compatibles pour diminuer les changements de réglages et les temps morts, sans créer de stocks ou de contraintes de production disproportionnés.
La suppression des veilles inutiles améliore les performances économiques, mais les économies ne doivent jamais conduire à des redémarrages instables générant des défauts thermiques sur les premières pièces produites.
À retenir avant de valider les économies
- La consommation énergétique doit être suivie avec le nombre de pièces conformes, pas uniquement avec les heures de fonctionnement.
- Un écart de température ou un défaut récurrent peut révéler un problème de répartition thermique plutôt qu’un manque global de puissance.
- La qualification finale des réglages doit confirmer simultanément les économies, la stabilité du cycle et l’absence de dégradation de la qualité.
Pourquoi vos pièces thermoformées présentent des zones sous-chauffées ou brûlées ?
Les zones sous-chauffées ou brûlées apparaissent lorsque l’énergie thermique n’est pas répartie correctement sur la feuille ou lorsque les paramètres de chauffe ne correspondent plus aux caractéristiques de la matière. Les causes possibles comprennent des émetteurs dégradés, des distances inadaptées, des gradients entre zones, des capteurs défaillants ou des consignes excessives. Le diagnostic doit distinguer un défaut de réglage d’une défaillance matérielle.
Une feuille thermoformée peut recevoir des flux thermiques différents selon sa position dans le four. Certaines zones sont davantage exposées aux émetteurs, tandis que d’autres se trouvent partiellement masquées ou soumises à des conditions de chauffe différentes. La répartition de l’énergie est aussi influencée par la nature du polymère, son épaisseur et ses propriétés d’absorption.
Des zones insuffisamment chauffées peuvent présenter une déformation incomplète, une mauvaise reproduction des détails du moule ou des contraintes localisées. À l’inverse, une surchauffe peut entraîner une dégradation visuelle ou matérielle, une perte de maîtrise de l’affaissement de la feuille ou d’autres défauts selon le polymère utilisé.
Le diagnostic commence par la localisation des anomalies sur les pièces. Un défaut toujours présent au même endroit peut orienter les vérifications vers une zone de chauffe ou une configuration géométrique précise. Un défaut apparu après une modification de recette ou une opération de maintenance nécessite d’examiner prioritairement les changements effectués.
Les contrôles doivent ensuite porter sur l’état des émetteurs, leurs caractéristiques électriques, les sondes, les systèmes de régulation et les écarts de température relevés sur la matière. Les mesures électriques et les interventions sur les équipements chauds doivent être réalisées dans des conditions sécurisées par du personnel habilité.
Une étude universitaire sur la répartition infrarouge en thermoformage de l’ABS, publiée en 2018 et déposée à l’Université du Québec à Chicoutimi, examine l’optimisation de l’uniformité du rayonnement reçu par une feuille thermoplastique. Cette recherche méthodologique confirme l’intérêt d’analyser la distribution spatiale du flux, sans démontrer à elle seule une économie industrielle de 30 %.
La correction ne consiste donc pas nécessairement à augmenter toutes les températures. Une telle décision peut masquer le vieillissement d’un émetteur, accentuer les points chauds et augmenter les pertes énergétiques sans éliminer la cause première.
Il est préférable de restaurer les conditions normales de fonctionnement, de contrôler la cohérence des températures par zone et de qualifier une nouvelle recette si les caractéristiques de la matière ou de la pièce ont changé.
La maintenance préventive joue ici un rôle économique direct : un équipement propre, correctement régulé et dont les éléments chauffants fonctionnent conformément aux spécifications limite le recours à des marges thermiques excessives. Les gains éventuels doivent ensuite être confirmés sur la consommation spécifique et le taux de rebut.
Le contrôle final repose sur trois observations conjointes : la pièce obtenue est conforme, le cycle reste stable et l’énergie nécessaire par pièce conforme diminue réellement. Une optimisation ne respectant pas ces trois conditions ne peut pas être considérée comme durablement validée.
La prochaine action consiste à sélectionner une ligne représentative, enregistrer sa consommation et son taux de conformité, puis réaliser une campagne de réglages contrôlés. Les gains constatés pourront alors être comparés à l’objectif de 30 %, sans sacrifier la cadence ni la qualité.
Combien de temps faut-il mesurer un four avant d’évaluer ses économies potentielles ?
La période de référence doit être suffisamment représentative pour couvrir les principales matières, les cycles de production, les changements d’équipe et les périodes de veille. Une première observation peut identifier des anomalies, mais un calcul fiable des économies annuelles nécessite de tenir compte de la variabilité réelle de l’activité et des conditions d’exploitation.
Comment comparer deux fours qui produisent des pièces différentes ?
Le kWh/kg ou le kWh/pièce conforme constitue un point de départ, mais les comparaisons doivent intégrer la matière, l’épaisseur, la géométrie et les exigences de qualité. Une comparaison directe entre deux références très différentes peut conduire à un mauvais diagnostic. Il faut privilégier des fabrications équivalentes ou interpréter les écarts selon les caractéristiques des produits.
Une baisse des consignes de température réduit-elle toujours la consommation ?
Non. Une consigne plus basse peut limiter certaines pertes, mais elle peut aussi allonger la chauffe ou provoquer des pièces insuffisamment formées. Le bénéfice énergétique doit être confirmé par une mesure de consommation sur des cycles comparables, en vérifiant la température utile atteinte par le matériau et la qualité finale.
Quels indicateurs permettent de vérifier que les économies ne réduisent pas la productivité ?
Les principaux indicateurs à suivre ensemble sont la consommation énergétique par pièce conforme, la durée totale du cycle, le nombre de pièces acceptées, le taux de rebut et les arrêts liés au procédé thermique. Une réduction de la facture ne représente une amélioration réelle que si les économies ne sont pas annulées par une baisse de cadence ou des coûts supplémentaires de non-qualité.
Faut-il obligatoirement installer des compteurs sur chaque four pour commencer un diagnostic ?
Non. Les historiques de fonctionnement, les relevés existants et la comparaison entre périodes de production peuvent permettre un premier repérage. Toutefois, lorsqu’un atelier comporte plusieurs consommateurs fonctionnant simultanément, l’absence de sous-comptage limite la précision des résultats. Une mesure électrique temporaire ou un sous-comptage ciblé peut devenir nécessaire pour confirmer les économies d’un équipement particulier.