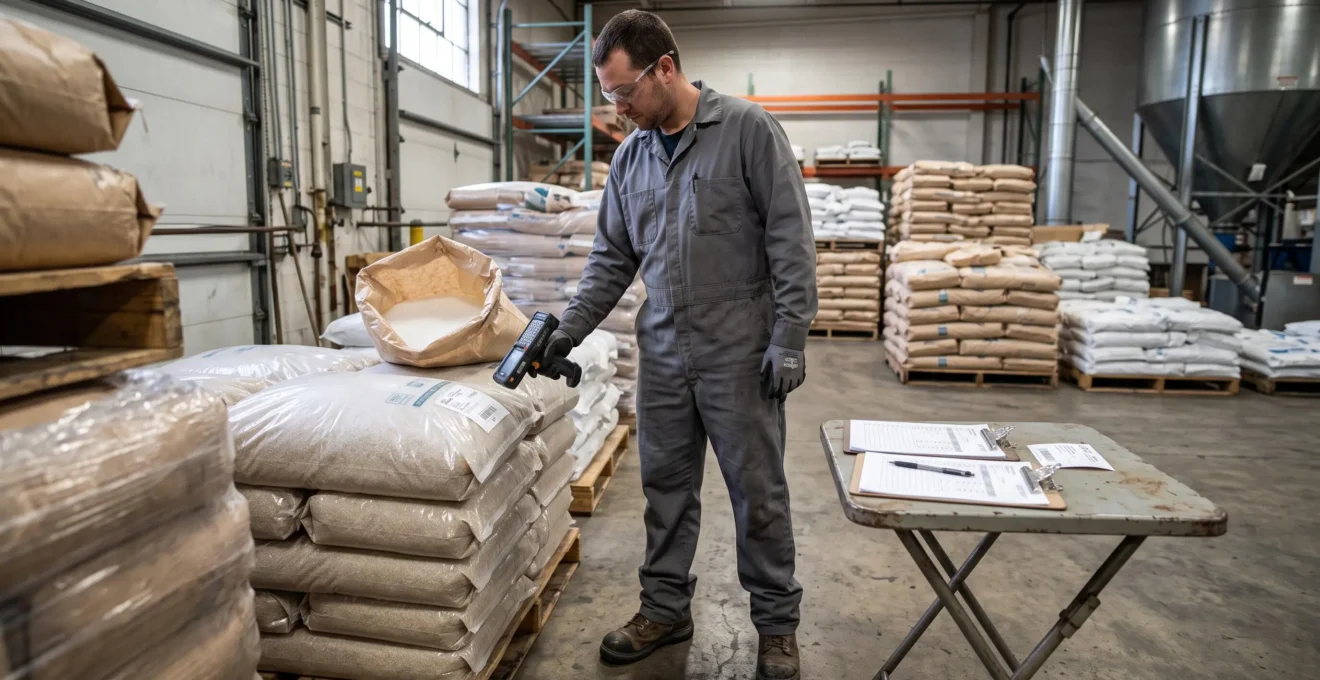
Un lot de résine peut traverser plusieurs opérations avant de devenir une pièce plastique livrée au client : réception, stockage, séchage, mélange, transformation, contrôle et expédition. À chaque transfert, une information mal reportée ou une identification perdue peut rendre impossible la détermination des pièces fabriquées avec une matière donnée.
Pour garantir la traçabilité des matières premières plastiques, il faut construire une chaîne d’identification continue reliant le lot fournisseur aux lots internes, aux paramètres de production, aux contrôles qualité et aux destinations des produits finis. Cette organisation doit permettre de retrouver rapidement l’origine d’une pièce et, inversement, toutes les pièces susceptibles d’être concernées par un défaut matière.
L’enjeu dépasse la gestion des stocks. Dans les secteurs automobile, médical et alimentaire, la traçabilité soutient la démonstration de conformité, le traitement des non-conformités et la maîtrise des rappels. Son niveau de détail dépend toutefois des obligations applicables, de la criticité du produit et des exigences contractuelles. Une procédure proportionnée au risque, accompagnée d’enregistrements exploitables, constitue donc le point de départ.
Traçabilité des polymères : les trois principes essentiels
- Conserver une correspondance vérifiable entre les lots fournisseurs, les lots internes, les fabrications et les livraisons.
- Adapter les certificats, contrôles à réception et documents réglementaires à la matière, au secteur et à l’utilisation finale.
- Centraliser les identifiants et les résultats qualité pour circonscrire rapidement les lots suspects sans multiplier les saisies administratives.
- Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
- Pourquoi un défaut matière sur un lot peut contaminer des milliers de pièces sans traçabilité rigoureuse ?
- Certificat matière 2.2, 3.1 ou 3.2 : lequel exiger de votre fournisseur de granulés ?
- À quelle fréquence contrôler vos réceptions de granulés sans exploser les coûts laboratoire ?
- Comment organiser votre stockage matières premières pour éviter les contaminations croisées ?
- Quelles données de traçabilité sont obligatoires pour le médical vs l’alimentaire vs l’automobile ?
- Quels documents REACH demander à vos fournisseurs pour sécuriser votre chaîne d’approvisionnement ?
- Comment garantir une traçabilité totale de vos pièces plastiques sans multiplier les coûts administratifs ?
Comment tracer chaque lot de granulés depuis le fournisseur jusqu’à la pièce livrée au client ?
Pour tracer un lot de granulés jusqu’à la pièce livrée, chaque mouvement de matière doit conserver un lien avec son identité d’origine. La méthode repose sur deux identifiants complémentaires : le lot du fournisseur et le lot interne utilisé en fabrication. Les ordres de fabrication, les contrôles et les expéditions doivent ensuite permettre de reconstituer leur correspondance dans les deux sens.
La traçabilité amont retrace le parcours fournisseur → réception → stockage → alimentation machine. La traçabilité aval établit le lien lot matière → fabrication → produit fini → client. La première permet d’identifier l’origine d’une anomalie ; la seconde détermine les productions et livraisons potentiellement concernées.
À la réception, le lot fournisseur doit être enregistré avec la référence matière, la quantité, la date, le fournisseur et les documents associés. Lorsqu’une matière est fractionnée, séchée ou mélangée, un lot interne peut être créé afin d’enregistrer précisément les lots entrants et leurs quantités respectives.
Un mélange de plusieurs lots fournisseurs ne doit jamais perdre la généalogie de ses composants. Un identifiant interne sans correspondance documentée avec les lots d’origine donne une illusion de traçabilité sans permettre de retrouver les résines réellement utilisées.
En production, le registre doit associer le lot interne à l’ordre de fabrication, à la machine, au moule, aux horaires et aux lots de pièces produits. Les purges, démarrages de série et changements de matière nécessitent une attention particulière : la présence éventuelle de résidus peut élargir le périmètre des pièces suspectes.
Le choix de l’outil dépend de la complexité industrielle :
| Niveau | Organisation possible | Condition de fiabilité |
|---|---|---|
| Initial | Registre papier ou tableur structuré | Identifiants uniques, contrôles de saisie et archivage maîtrisé |
| Intermédiaire | Scans de codes-barres et base de données centralisée | Enregistrement des mouvements et des changements de lots |
| Avancé | ERP connecté au MES et aux postes de production | Association vérifiée entre consommation réelle et fabrication |
La numérisation réduit les reports manuels, mais elle ne compense pas une procédure incapable de définir le moment exact où un nouveau lot entre dans le processus.
Une traçabilité bidirectionnelle vérifiée permet alors de traiter un défaut sans devoir considérer automatiquement toutes les fabrications comme suspectes. C’est cette capacité de délimitation qui devient déterminante lorsque le problème matière se propage sur plusieurs séries.
Pourquoi un défaut matière sur un lot peut contaminer des milliers de pièces sans traçabilité rigoureuse ?
Un défaut de matière première peut affecter des milliers de pièces lorsqu’un même lot alimente plusieurs machines, moules ou références au cours d’une période de fabrication. Sans enregistrement fiable des consommations et des transitions, le transformateur ne peut pas déterminer précisément quelles pièces ont été exposées. Le périmètre de précaution s’étend alors bien au-delà des pièces effectivement défectueuses.
Une humidité excessive peut provoquer des défauts de transformation et, selon le polymère et ses conditions de mise en œuvre, une dégradation de ses propriétés. Une contamination par une autre résine ou un additif inadapté peut également altérer l’aspect, les performances ou la conformité d’une production.
Le phénomène s’amplifie lorsque plusieurs références partagent une alimentation matière ou lorsqu’une même résine est distribuée successivement à différentes presses.
Scénario pédagogique : un lot matière utilisé sur plusieurs productions
Dans cet exemple fictif, un lot de granulés présentant une contamination est utilisé sur plusieurs postes au cours de différentes équipes. Certaines pièces restent en stock, tandis que d’autres sont déjà expédiées ou assemblées chez les clients.
Avec un historique de consommation précis, le responsable qualité peut identifier les ordres de fabrication et les expéditions associés. Sans cet historique, il doit élargir le blocage aux productions pour lesquelles l’absence d’exposition ne peut pas être démontrée. Cet exemple illustre un mécanisme de propagation, et non un rappel industriel réellement documenté.
Le coût d’une telle situation ne se limite pas au remplacement de la matière. Il dépend du stade auquel l’anomalie est identifiée et des actions nécessaires pour protéger le client.
| Poste | Conséquence potentielle |
|---|---|
| Stock interne | Blocage, prélèvements, tri ou rebut |
| Transport et distribution | Identification des lots et récupération éventuelle |
| Stock chez le client | Tri externe et désorganisation logistique |
| Pièces assemblées | Démontage, remplacement ou opération de rappel selon le risque |
| Traitement qualité | Analyse des causes, rapport 8D et actions correctives |
| Relations contractuelles | Retards, réclamations et pénalités éventuelles |
Plus la détection intervient tard, plus les opérations de confinement risquent d’impliquer d’acteurs et d’étapes logistiques. Aucun montant universel ne permet toutefois de chiffrer ces conséquences sans connaître le produit, les quantités, les contrats et les lieux de distribution.
Dans les secteurs réglementés, l’existence d’un certificat fournisseur ne transfère pas automatiquement au fournisseur toutes les obligations du transformateur. Celui-ci doit analyser les conséquences de la non-conformité et prendre les mesures exigées pour les produits qu’il fabrique ou commercialise.
Le meilleur moyen de limiter le périmètre d’un incident consiste à conserver, avant toute anomalie, une preuve de l’affectation réelle des matières aux fabrications. Encore faut-il que les informations fournies avec chaque lot soient suffisamment fiables pour détecter les écarts dès sa réception.
Certificat matière 2.2, 3.1 ou 3.2 : lequel exiger de votre fournisseur de granulés ?
Le certificat matière doit être choisi selon la criticité de la pièce, les caractéristiques à démontrer et les exigences du client. Un document de type 2.2 peut convenir à des applications non critiques, tandis qu’un 3.1 apporte des résultats de contrôle spécifiques. Le type 3.2 se justifie lorsqu’une validation supplémentaire est contractuellement ou réglementairement requise. Aucun de ces niveaux n’est automatiquement obligatoire pour tous les granulés plastiques.
La norme EN 10204:2004 définit plusieurs catégories de documents de contrôle. Initialement consacrée aux produits métalliques, elle peut également être utilisée pour des produits non métalliques selon les spécifications applicables, comme l’indique le texte de la norme EN 10204:2004 sur les documents de contrôle.
| Type | Nature du document | Portée du contrôle |
|---|---|---|
| 2.2 | Rapport d’essai comportant une déclaration de conformité du fabricant | Résultats issus de contrôles non spécifiques, qui ne portent pas nécessairement sur les produits livrés |
| 3.1 | Certificat validé par un représentant autorisé du fabricant indépendant de la fabrication | Résultats de contrôles spécifiques aux produits livrés ou à leur unité de contrôle |
| 3.2 | Certificat impliquant également un représentant autorisé de l’acheteur ou un inspecteur désigné par la réglementation officielle | Contrôles spécifiques avec validation supplémentaire selon les modalités prévues |
Pour une application technique non critique, un rapport 2.2 peut constituer une réponse proportionnée. En automobile ou en médical, le 3.1 peut être retenu lorsque le cahier des charges exige des résultats rattachés à la matière livrée. Il ne constitue cependant pas une obligation générale de ces secteurs. Le 3.2 doit répondre à un besoin identifié plutôt qu’à une exigence documentaire systématique.
Le numéro du certificat importe moins que la pertinence des propriétés effectivement contrôlées. Selon la résine et son usage, le plan de contrôle peut porter sur l’indice de fluidité à chaud (MFI/MFR), l’humidité, les caractéristiques de composition ou certains additifs. Ces essais ne sont pas automatiquement inclus dans un document 3.1.
Le responsable qualité doit vérifier la référence matière, le numéro de lot ou l’unité de contrôle couverte, les résultats, les limites d’acceptation et l’identification de l’émetteur. Un certificat générique établi pour une référence commerciale ne démontre pas, à lui seul, la conformité du lot livré.
Cette distinction concerne également les documents réglementaires : un certificat matière EN 10204 ne remplace ni une déclaration de conformité au contact alimentaire ni les informations relatives aux substances chimiques applicables.
Le contrôle documentaire constitue ainsi un premier filtre, mais il doit être complété par un programme de vérification adapté au risque fournisseur et à la sensibilité de la fabrication.
À quelle fréquence contrôler vos réceptions de granulés sans exploser les coûts laboratoire ?
La fréquence des contrôles à réception doit dépendre du risque associé à la matière, au fournisseur et au produit fini. Les nouvelles références, les fournisseurs non qualifiés et les applications critiques justifient une surveillance renforcée. À l’inverse, un historique stable peut permettre de réduire certains essais, à condition de définir des critères documentés de réduction et de rétablissement des contrôles.
Le plan de contrôle doit distinguer les vérifications documentaires systématiques, les essais rapides réalisables sur site et les analyses spécialisées confiées à un laboratoire. Le niveau retenu doit également respecter les prescriptions du client et les obligations applicables, qui peuvent limiter les possibilités d’allègement.
La vérification documentaire peut être réalisée à chaque livraison : comparaison du bon de livraison, de la référence, du numéro de lot, de la quantité et du certificat demandé. Cette étape mobilise relativement peu de moyens analytiques et permet d’identifier des incohérences avant la mise à disposition de la matière.
| Contrôle | Modalité possible | Objectif |
|---|---|---|
| Identification et documents | À chaque réception | Vérifier l’identité et les justificatifs du lot |
| Aspect et couleur | Inspection visuelle selon le plan défini | Repérer les écarts apparents |
| Humidité | Mesure interne avec méthode adaptée | Évaluer un risque lié à l’eau dans la matière |
| MFI/MFR | Essai interne selon les équipements disponibles | Contrôler une propriété de transformation |
| Composition et pureté | Analyse spécialisée lorsque nécessaire | Investiguer ou confirmer une caractéristique critique |
Pour un fournisseur récemment qualifié, une phase de surveillance renforcée peut être définie. Le passage à un contrôle réduit doit ensuite s’appuyer sur des critères préétablis, notamment une succession de lots conformes, l’absence de réclamations significatives et la stabilité des procédés fournisseurs. Aucun nombre universel de lots conformes ne convient à toutes les applications.
Le suivi ne doit pas s’arrêter à la réception. Une contamination dans une trémie, une erreur de dosage ou un séchage insuffisant peuvent survenir après l’entrée en stock. Les mesures en production doivent donc compléter les essais matière, et non les remplacer sans justification.
Checklist de mise en place d’un contrôle à réception proportionné
- Classer chaque référence matière selon son usage et sa criticité ; produire une matrice de risques matières.
- Identifier les paramètres et documents exigés pour chaque référence ; établir une fiche de spécification d’achat.
- Définir les essais, méthodes et critères d’acceptation ; valider un plan de contrôle à réception.
- Fixer les conditions d’intensification et de réduction des vérifications ; rédiger une règle de changement de fréquence approuvée.
- Relier les résultats aux lots réceptionnés et enregistrer leur décision de libération ; conserver un registre de réception auditable.
La réduction des analyses ne doit jamais entraîner la disparition des preuves de conformité. Une matière correctement vérifiée peut néanmoins se dégrader si ses conditions de conservation et de manutention ne sont pas maîtrisées.
Comment organiser votre stockage matières premières pour éviter les contaminations croisées ?
Un stockage fiable repose sur la séparation des familles de matières, la maîtrise des contenants ouverts et l’identification permanente de chaque unité de stock. Les matières vierges, recyclées, additifs et polymères sensibles à l’humidité doivent être gérés selon leurs risques propres. Tout transvasement doit préserver l’origine du lot afin d’éviter simultanément une contamination physique et une rupture de traçabilité.
Les contaminations croisées proviennent souvent d’opérations ordinaires : granulés résiduels dans un contenant, accessoires de manutention partagés, big bags imparfaitement vidés, silos utilisés successivement ou manipulation de poudres et de masterbatch à proximité de matières sensibles.
Le zonage doit tenir compte des compatibilités et des risques identifiés. Il peut prévoir des emplacements distincts pour les résines vierges, les matières recyclées, les colorants, les additifs et les références soumises à des exigences de propreté renforcées.
Les limites de chaque zone doivent être visibles et leurs règles documentées. Le principe FIFO, premier entré, premier sorti, peut faciliter la rotation du stock, sous réserve de respecter les conditions spécifiques de durée de conservation et de péremption lorsqu’elles existent.
Pour les matières hygroscopiques, notamment certaines formulations de PA, PC ou ABS, les conditions d’humidité et les instructions de préparation doivent être vérifiées auprès du fournisseur. Les sacs ouverts doivent être protégés conformément aux prescriptions applicables, et le séchage doit être effectué selon les paramètres validés pour la résine.
Un séchage insuffisant peut provoquer des défauts visuels et, pour certains polymères, une dégradation hydrolytique susceptible d’altérer les propriétés mécaniques. Les durées d’exposition admissibles ne doivent donc pas être généralisées d’une matière à une autre.
Toute unité de stockage doit rester reliée à son lot d’origine. Lors d’un reconditionnement, l’étiquette ou l’enregistrement associé doit conserver au minimum la référence, le lot fournisseur, l’identifiant interne applicable et le statut qualité. La quantité et la date du transfert complètent utilement cet historique.
Les matières d’identité incertaine doivent être isolées et faire l’objet d’une décision qualité documentée, plutôt que réintégrées directement au stock disponible.
Cette organisation préserve la fiabilité des enregistrements et limite les contaminations évitables. Elle doit ensuite être adaptée aux obligations particulières de traçabilité et de conformité imposées par le marché final.
Quelles données de traçabilité sont obligatoires pour le médical vs l’alimentaire vs l’automobile ?
Les données à conserver varient selon le secteur, le produit et les exigences applicables. Le contact alimentaire impose notamment une traçabilité des matériaux à tous les stades dans le cadre européen. Le médical requiert une documentation adaptée au dispositif et à son système qualité. L’automobile repose largement sur les exigences de maîtrise des procédés, les référentiels qualité et les demandes spécifiques des clients.
Dans l’Union européenne, l’article 17 du règlement européen sur les matériaux au contact des aliments impose la traçabilité des matériaux et objets concernés à tous les stades. Les entreprises doivent notamment pouvoir identifier les opérateurs leur ayant fourni les matériaux ainsi que ceux auxquels elles les ont fournis, afin de faciliter les contrôles, retraits et déterminations de responsabilité.
Ce cadre ne fixe toutefois pas un identifiant individuel universel pour chaque pièce ni un logiciel de traçabilité obligatoire.
Dans les trois secteurs, une structure documentaire commune peut servir de base, mais elle ne suffit pas à définir toutes les preuves attendues.
| Critère | Automobile | Médical | Contact alimentaire dans l’UE |
|---|---|---|---|
| Cadres de référence | IATF 16949, exigences clients et processus de qualification | Réglementation applicable au dispositif, ISO 13485 et exigences du système qualité | Règlements (CE) n° 1935/2004, (CE) n° 2023/2006 et (UE) n° 10/2011 selon le produit |
| Traçabilité matière | Lot matière et lien avec la fabrication selon exigences applicables | Identification adaptée au dispositif, aux composants critiques et aux dossiers de fabrication | Identification des matériaux et des opérateurs fournisseurs et destinataires |
| Documentation associée | Données produit, contrôles, PPAP et déclarations IMDS lorsqu’exigés | Dossiers de fabrication, contrôles, libération et documentation réglementaire pertinente | Déclarations de conformité et justificatifs prévus selon les matériaux et étapes concernés |
| Finalité principale | Confinement des non-conformités et gestion des réclamations | Maîtrise du dispositif et actions correctives ou rappels ciblés | Conformité des matériaux, contrôles et retraits |
| Granularité | Déterminée par le risque et les exigences spécifiques du client | Déterminée par les obligations applicables et la criticité du dispositif | Déterminée par le cadre réglementaire, l’activité et les besoins de démonstration |
En automobile, l’IMDS permet de déclarer la composition des matières et substances des composants dans la chaîne d’approvisionnement, conformément aux exigences des clients concernés. Il ne constitue pas un système de suivi physique des lots de granulés. De même, le PPAP relève du processus d’approbation des pièces de production lorsqu’il est applicable.
Dans le médical, les obligations varient notamment selon la nature du dispositif, sa classe de risque, son utilisation et les exigences réglementaires du marché. La norme ISO 13485 contribue à structurer les enregistrements, mais le niveau de traçabilité doit être défini à partir des dispositions réellement applicables.
Pour le contact alimentaire, le règlement (UE) n° 10/2011 prévoit, dans son champ d’application, une déclaration écrite de conformité et une documentation justificative. Les conditions d’utilisation prévues, dont la durée, la température et le type d’aliment, doivent être prises en compte dans l’évaluation de conformité. Les bonnes pratiques de fabrication du règlement (CE) n° 2023/2006 complètent ce dispositif.
Ces prescriptions européennes concernent notamment la France, la Belgique et le Luxembourg. Leur application ne doit pas être présumée identique en Suisse, au Canada ou dans les pays francophones extérieurs à l’Union européenne, où les règles pertinentes doivent être déterminées séparément.
Une matrice de conformité par famille de produits permet de distinguer les exigences réglementaires des demandes contractuelles. Cette distinction facilite également la collecte des documents relatifs aux substances chimiques, notamment ceux relevant de REACH.
Quels documents REACH demander à vos fournisseurs pour sécuriser votre chaîne d’approvisionnement ?
Pour sécuriser l’approvisionnement en polymères, il faut obtenir des informations REACH adaptées à la nature de la matière et à son usage : statut des substances concernées, présence éventuelle de substances extrêmement préoccupantes, restrictions applicables et documents de sécurité lorsqu’ils sont requis. Les déclarations doivent identifier précisément les références couvertes et rester actualisées. Une simple mention « conforme REACH » peut être insuffisante pour évaluer les risques documentaires.
Le règlement REACH distingue les substances, les mélanges et les articles. Cette qualification est essentielle : les règles d’information, d’enregistrement et de transmission documentaire ne s’appliquent pas de manière identique à tous les produits de la chaîne de transformation.
Lors de la qualification d’un fournisseur, le responsable qualité ou réglementaire doit demander les informations pertinentes pour la matière achetée :
- Une identification précise des références et qualités de polymères couvertes par la déclaration.
- Les informations relatives aux substances soumises aux restrictions ou autorisations applicables, lorsqu’elles sont pertinentes.
- Les renseignements sur les substances extrêmement préoccupantes (SVHC) de la liste candidate, adaptés au statut réglementaire du produit.
- Une fiche de données de sécurité lorsque sa fourniture est requise, ou les informations de sécurité applicables selon les circonstances.
- La date de publication, l’identité de l’émetteur et les conditions de mise à jour du document.
Le seuil de 0,1 % en masse associé à certaines obligations relatives aux SVHC concerne notamment les articles. Il ne doit pas être appliqué indistinctement aux granulés considérés comme substances ou mélanges ni à l’ensemble des obligations REACH.
L’article 33 du règlement REACH encadre certaines informations à transmettre lorsqu’un article contient une substance de la liste candidate au-dessus du seuil applicable. Le dispositif SCIP, quant à lui, concerne des notifications prévues dans le cadre européen des déchets et doit être distingué des obligations propres à l’article 33.
L’ECHA met à disposition sa base SCIP sur les substances préoccupantes présentes dans les articles. Cette ressource contribue à la transparence documentaire mais ne constitue pas une certification générale des granulés ni une preuve suffisante de conformité de chaque lot.
Le registre fournisseur doit préciser la référence matière, la version de la déclaration, sa date, son périmètre et son responsable de validation. Une modification de composition, une évolution réglementaire ou une actualisation de la liste candidate peuvent justifier une nouvelle vérification.
En parallèle, les matériaux plastiques destinés au contact alimentaire doivent disposer des documents spécifiques exigés par la réglementation correspondante. La déclaration de conformité alimentaire et la documentation REACH répondent à des objectifs différents : l’une ne remplace pas l’autre.
Lorsqu’une déclaration se limite à une formule générale, il convient de demander les précisions nécessaires à l’évaluation : substances ou catégories concernées, références couvertes, périmètre géographique et version réglementaire prise en compte. L’absence de détail ne démontre pas automatiquement une non-conformité, mais elle peut empêcher de justifier correctement une décision qualité.
Une documentation chimique pertinente, actualisée et reliée aux références matière complète la traçabilité physique. Elle permet de construire un dossier cohérent sans reproduire inutilement les mêmes informations dans plusieurs systèmes.
À retenir pour dimensionner votre système de traçabilité
- Choisir la granularité d’enregistrement en fonction du risque produit et des exigences applicables, plutôt que rechercher systématiquement une identification individuelle.
- Garantir la correspondance entre les identifiants matière, fabrication, résultats qualité et expédition.
- Vérifier périodiquement qu’une recherche documentaire permet réellement de retrouver les lots concernés dans les deux sens.
Comment garantir une traçabilité totale de vos pièces plastiques sans multiplier les coûts administratifs ?
Pour obtenir une traçabilité complète et économiquement maîtrisée, il faut définir la précision d’identification nécessaire, utiliser des identifiants communs entre les services et automatiser les enregistrements répétitifs lorsque cela apporte un gain réel. L’objectif n’est pas de multiplier les documents, mais de pouvoir reconstituer rapidement, de manière fiable et vérifiable, le parcours de chaque lot concerné par un contrôle ou une réclamation.
Le premier arbitrage concerne la granularité. Une identification par lot de fabrication peut être suffisante pour certaines pièces, tandis que d’autres applications nécessitent un suivi par machine, équipe, plage horaire ou unité. Le choix doit reposer sur l’analyse des risques, les exigences du client et les obligations applicables.
| Niveau | Applications envisageables | Impact organisationnel |
|---|---|---|
| Lot de fabrication | Productions pour lesquelles une identification groupée est acceptée | Nombre limité d’enregistrements, périmètre de rappel potentiellement plus large |
| Lot et machine ou équipe | Productions nécessitant une délimitation plus fine | Suivi renforcé des affectations et changements de lots |
| Plage horaire ou unité | Applications critiques nécessitant une identification détaillée | Enregistrements plus nombreux et infrastructure éventuellement spécifique |
Une architecture légère peut fonctionner autour de deux identifiants fondamentaux : le lot matière et le lot de production. Ils doivent être repris, directement ou par référence croisée, dans les ordres de fabrication, les enregistrements de contrôle, les étiquettes et les documents d’expédition.
Lorsque plusieurs lots fournisseurs alimentent un lot interne, la correspondance doit être conservée dans une table de généalogie. Le système doit également enregistrer les transitions, substitutions et quantités nécessaires à une reconstitution fiable.
Les résultats de contrôle gagnent à être intégrés à cette chaîne : une mesure d’humidité, un essai MFI ou un contrôle dimensionnel doit pouvoir être retrouvé à partir du lot concerné. L’association entre données matière, données de fabrication et résultats d’essais donne une valeur opérationnelle aux enregistrements déjà produits par le service qualité.
Les durées d’archivage doivent être fixées selon les règles applicables, les exigences contractuelles, la durée de vie des produits et les besoins de preuve. Il n’existe pas de durée unique convenant à toutes les pièces plastiques. Pour certaines applications médicales ou automobiles, les exigences spécifiques peuvent justifier une conservation prolongée.
Une traçabilité qui existe mais ne peut pas être consultée rapidement n’offre qu’une maîtrise limitée en situation de crise. Les fichiers doivent rester lisibles, les correspondances conservées et les droits d’accès maîtrisés, y compris après un changement de logiciel ou de fournisseur informatique.
Enfin, un exercice périodique de traçabilité permet de tester la chaîne dans les deux sens : retrouver le fournisseur et les documents d’un lot de pièces, puis retrouver toutes les fabrications et livraisons associées à un lot de résine. Les écarts constatés doivent donner lieu à des actions correctives enregistrées.
La prochaine action consiste à sélectionner une référence matière représentative, reconstituer son parcours complet jusqu’aux livraisons et mesurer les informations manquantes. Cet exercice fournit une base concrète pour améliorer les procédures, répartir les responsabilités et investir uniquement dans les outils nécessaires à la maîtrise des risques.
Un tableur suffit-il pour assurer la traçabilité des lots de granulés plastiques ?
Un tableur structuré peut convenir à une organisation peu complexe s’il permet d’identifier les lots, de préserver les correspondances, de contrôler les modifications et d’archiver durablement les données. Sa pertinence doit être démontrée au regard des volumes, des risques, de la fréquence des changements de matière et des exigences applicables. Un logiciel spécialisé n’est pas systématiquement obligatoire.
Que faire lorsqu’un sac de granulés a perdu son étiquette de lot ?
Le contenant doit être isolé tant que son identité n’est pas établie avec un niveau de confiance acceptable. Les documents de réception, les mouvements de stock et les historiques de manutention peuvent être examinés. La remise à disposition ne doit intervenir qu’après une décision qualité documentée. Une identification supposée ne suffit pas à rétablir une traçabilité démontrable.
Faut-il attribuer un nouveau numéro de lot après chaque opération de séchage ?
Pas nécessairement. Un enregistrement de séchage relié au lot matière peut suffire si la généalogie est préservée et si le niveau de traçabilité requis est respecté. Un nouveau lot interne devient particulièrement utile lorsqu’il existe un mélange, un fractionnement complexe ou une transformation nécessitant l’identification d’une nouvelle unité de suivi.
Une déclaration REACH suffit-elle pour fabriquer des emballages plastiques alimentaires ?
Non. Pour les produits relevant du cadre européen des matériaux plastiques au contact alimentaire, les obligations applicables comprennent notamment les dispositions des règlements (CE) n° 1935/2004 et (UE) n° 10/2011, ainsi que les bonnes pratiques de fabrication. La déclaration REACH ne remplace pas la déclaration de conformité alimentaire ni les justificatifs spécifiques exigés.
Comment vérifier qu’un système de traçabilité est réellement opérationnel ?
Un test bidirectionnel constitue une méthode pratique : sélectionner un lot de pièces pour retrouver ses matières, fournisseurs et contrôles, puis choisir un lot de résine pour identifier toutes les fabrications et destinations concernées. Le test doit documenter les informations retrouvées, les incertitudes, le temps nécessaire et les éventuelles actions correctives.