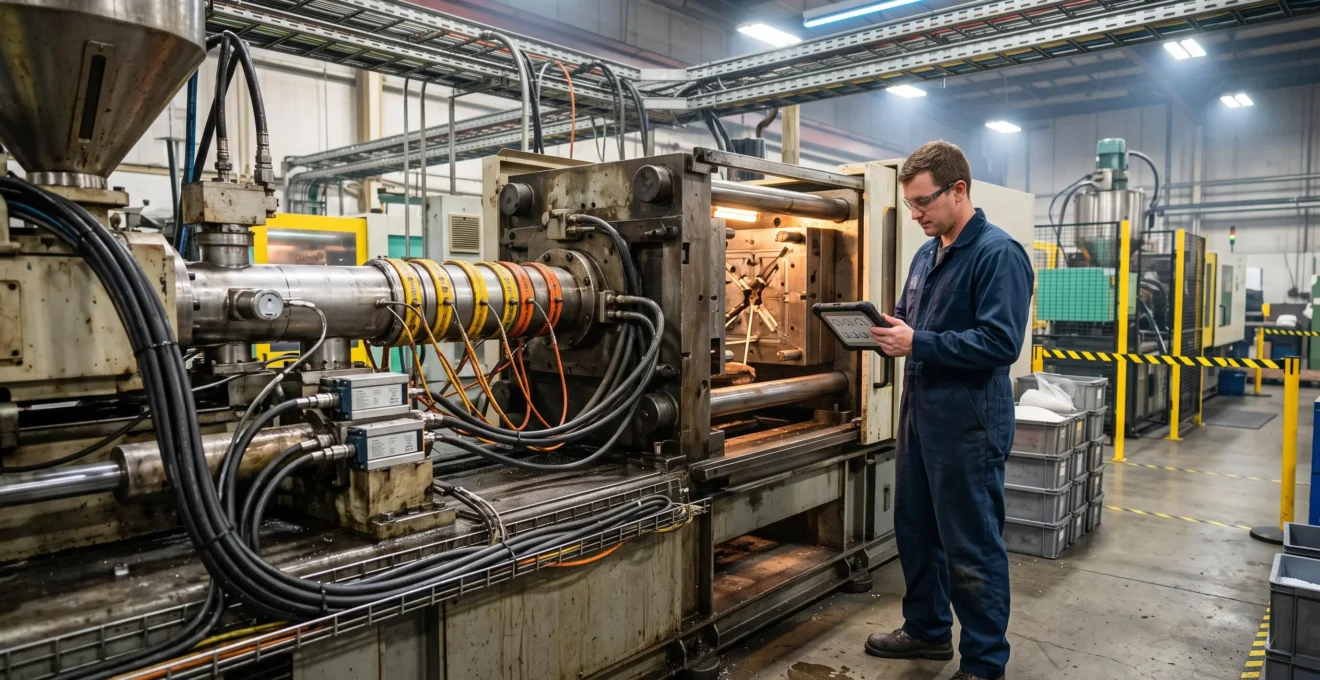
Une presse à injecter peut produire plusieurs cycles apparemment conformes alors que ses conditions de fabrication s’éloignent progressivement des réglages validés. Une bande chauffante qui perd en efficacité, une variation de pression en cavité ou un refroidissement irrégulier peuvent préparer l’apparition de retassures, de bavures et de défauts dimensionnels. Lorsque le contrôle qualité identifie les premières pièces non conformes, la dérive est parfois déjà installée.
Les capteurs intelligents permettent de suivre les paramètres critiques du procédé, de confronter leurs mesures à une fenêtre de fonctionnement validée et de déclencher une intervention avant que les défauts ne se multiplient. Leur efficacité dépend toutefois du choix des points de mesure, de la qualité des données et de la pertinence des seuils d’alerte.
Détecter 80 % des dérives avant la fabrication de rebuts constitue un objectif de performance à vérifier expérimentalement, et non un taux garanti par la seule installation de capteurs IoT. La démarche consiste à identifier les dérives réellement détectables, instrumenter les équipements prioritaires, puis mesurer les résultats sur des cycles de production représentatifs.
Installer des capteurs IoT pour prévenir les défauts d’injection
- Surveiller en priorité les températures, les pressions et les caractéristiques du cycle qui influencent directement la conformité des pièces.
- Comparer les signaux à une fenêtre procédé qualifiée et relier chaque alerte à une intervention concrète.
- Déployer progressivement l’instrumentation et calculer sa rentabilité sur les rebuts réellement évités, sans supposer un taux de détection universel.
- Quels paramètres surveiller en temps réel pour prévenir la majorité des défauts de production ?
- Comment équiper vos moules existants de capteurs thermiques sans les refaire ?
- Capteurs IoT sans fil ou filaires : que choisir pour une ligne d’injection à haute température ?
- Pourquoi vos capteurs connectés produisent des données que personne n’exploite ?
- Comment programmer des seuils d’alerte qui stoppent la dérive avant le rebut ?
- Comment éliminer les bavures et retassures en corrigeant les paramètres critiques du cycle ?
- Pourquoi équiper vos presses de capteurs connectés peut être rentable dès la première année ?
- Quels signaux surveiller sur vos équipements pour prédire une panne à l’avance ?
Quels paramètres surveiller en temps réel pour prévenir la majorité des défauts de production ?
Les paramètres prioritaires sont la température de plastification, la pression d’injection et de maintien, la température du moule, la durée des phases du cycle et la contre-pression. Leur surveillance doit être adaptée à chaque couple matière-moule-presse. Aucun paramètre isolé ne garantit la prévention de la majorité des défauts : l’intérêt des capteurs vient de la relation entre leurs signaux et la qualité réelle des pièces.
La documentation technique de RJG sur la surveillance de la pression en cavité rappelle que les réglages affichés par une presse ne décrivent pas nécessairement le comportement de la matière à l’intérieur du moule. Une mesure en cavité peut donc compléter utilement les informations du contrôleur machine, notamment pendant le remplissage et le compactage.
Une grille d’analyse permet de relier les signaux surveillés aux anomalies possibles. Les alertes du tableau ne sont pas des consignes universelles : elles doivent être établies à partir de cycles conformes et des spécifications du procédé.
| Paramètre | Défauts possibles | Critère d’alerte indicatif |
|---|---|---|
| Température du fût et de la buse | Variation de viscosité, remplissage incomplet, dégradation de matière | Écart persistant à la plage de température qualifiée |
| Pression d’injection et de maintien | Bavures, retassures, sous-remplissage | Modification de la courbe de pression de référence |
| Température du moule | Retrait irrégulier, déformations, défauts d’aspect | Déséquilibre entre zones ou dérive thermique prolongée |
| Temps de cycle et de refroidissement | Variations dimensionnelles, déformations | Allongement ou raccourcissement inexpliqué d’une phase |
| Contre-pression | Variabilité de plastification et d’homogénéité matière | Écart répété par rapport au profil validé |
Il faut distinguer une dérive progressive d’un événement ponctuel. Une perte d’efficacité du chauffage peut provoquer une modification lente du comportement de la matière, alors qu’une obstruction temporaire peut perturber brusquement un cycle. Les premières justifient un suivi de tendance ; les seconds nécessitent des contrôles suffisamment réactifs.
La mesure continue est particulièrement pertinente pour les paramètres dynamiques ou susceptibles de varier entre deux prélèvements. Le contrôle dimensionnel, visuel ou destructif reste cependant nécessaire lorsque les capteurs ne permettent pas de constater directement une non-conformité.
Pour choisir les premiers points de mesure, classer les références produites selon le coût matière, le temps machine perdu, la fréquence des défauts et leur criticité. Instrumenter d’abord une famille de pièces dont les défauts sont récurrents et associés à des paramètres mesurables. Ce ciblage évite de multiplier les sondes sans effet sur les rebuts.
Cette cartographie constitue la base de l’instrumentation : elle précise ce qui doit être mesuré, à quel endroit et pour prévenir quel défaut, plutôt que de laisser la technologie dicter le projet.
Comment équiper vos moules existants de capteurs thermiques sans les refaire ?
Un moule existant peut être instrumenté par des sondes placées dans des logements compatibles, par des perçages additionnels validés ou par une mesure thermique sans contact lorsque sa configuration le permet. Le choix dépend de l’accès aux zones critiques, de la précision nécessaire et des risques de modification de l’outillage. Toute intervention mécanique doit être examinée avec le mouliste avant installation.
Trois approches répondent à des contraintes différentes. Une sonde intégrée au moule permet de suivre localement la température. Un thermocouple ajouté dans un logement usiné peut cibler une zone sensible. Un pyromètre peut observer une surface accessible, mais sa mesure dépend notamment de la ligne de visée, de l’émissivité et des conditions d’observation.
| Solution | Avantage | Limite principale |
|---|---|---|
| Capteur intégré dans un logement compatible | Mesure localisée dans l’outillage | Compatibilité géométrique et mécanique à confirmer |
| Thermocouple dans un perçage additionnel | Positionnement ciblé sur une zone sensible | Usinage et validation du moule nécessaires |
| Pyromètre sans contact | Absence de perçage pour la mesure d’une surface visible | Mesure dépendante de l’accès optique et de l’état de surface |
La réutilisation d’un évent ou d’un passage existant ne doit jamais être présumée possible : ces éléments remplissent déjà une fonction mécanique ou de procédé. Leur modification peut perturber l’évacuation des gaz, l’éjection ou la qualité des pièces. Les contraintes de montage, de pression et de résistance thermique doivent être vérifiées individuellement.
Une publication du NIST a décrit la mesure du retrait de pièces injectées à l’aide d’un dispositif optique intégré dans le canal d’une broche d’éjection. Cette étude du NIST sur la mesure optique du retrait en injection plastique illustre la possibilité d’intégrer un capteur au moule, sans démontrer que toutes les géométries d’outillages ou tous les emplacements existants sont compatibles.
Le budget doit être établi par opération. Il comprend le capteur et son conditionnement, les éventuels travaux d’usinage, les câbles et protections, l’acquisition des signaux, l’intégration informatique et la qualification après intervention. Un prix forfaitaire de 3 000 € par moule ne peut donc pas être généralisé sans spécification technique et devis.
La décision doit également tenir compte de l’équilibre thermique, des circuits de refroidissement et des conditions contractuelles applicables à l’outillage. Un nouveau perçage peut modifier les caractéristiques du moule ; il faut donc faire valider son implantation, documenter l’intervention et requalifier les pièces concernées.
Un déploiement raisonnable commence par le moule le plus pénalisant en rebuts, puis par une cavité ou une zone dont les défauts sont bien identifiés. Comparer ensuite les mesures aux contrôles qualité permet de déterminer si le capteur apporte une information exploitable avant de généraliser l’installation.
La bonne solution n’est pas nécessairement celle qui fournit le signal le plus détaillé : c’est celle dont la mesure est suffisamment fiable, pertinente et accessible pour soutenir une décision qualité.
Capteurs IoT sans fil ou filaires : que choisir pour une ligne d’injection à haute température ?
Les capteurs filaires sont généralement à privilégier pour les mesures rapides et critiques proches du procédé, lorsque leur câblage peut être protégé. Les capteurs sans fil sont intéressants sur les points éloignés, difficiles d’accès ou instrumentés après installation. La température admissible, les interférences, la continuité de transmission et les exigences de maintenance doivent déterminer le choix, plutôt que la seule simplicité de pose.
Sur une ligne d’injection à haute température, la consigne de matière pouvant atteindre 250 °C ne représente pas automatiquement la température subie par l’électronique du capteur. Il faut distinguer la température du point mesuré de celle de son boîtier, de son transmetteur et de son alimentation.
Une sonde adaptée peut être exposée à une température de procédé élevée alors que son électronique doit rester dans une zone moins chaude. À l’inverse, un dispositif sans fil placé trop près du fût peut dépasser les limites thermiques de sa batterie ou de son module radio. Les plages acceptables doivent provenir des fiches techniques des équipements sélectionnés.
Les presses, les armoires électriques, les structures métalliques et les équipements de puissance compliquent parfois la transmission radio. La publication du NIST sur le déploiement des réseaux sans fil industriels souligne l’importance des contraintes électromagnétiques et de l’évaluation des performances en conditions réelles.
| Critère | Filaire | Sans fil |
|---|---|---|
| Zone très chaude | Sonde et câbles sélectionnés pour la température | Électronique et batterie à maintenir dans leur plage admissible |
| Obstacles métalliques | Transmission indépendante de la couverture radio | Qualité de liaison à vérifier sur site |
| Mouvement mécanique | Risque de fatigue ou d’accrochage du câble | Moins de câbles, mais fixation et alimentation à surveiller |
| Maintenance | Inspection du câblage et des connecteurs | Gestion de l’énergie, du réseau et des transmissions manquantes |
| Installation après mise en service | Cheminement des câbles à prévoir | Installation parfois plus souple si la couverture est suffisante |
La latence acceptable dépend de l’usage : un suivi de température évoluant lentement ne présente pas les mêmes exigences qu’une analyse de courbe de pression à chaque cycle. Il faut tester la fréquence de transmission, les pertes de paquets, le comportement lors des coupures et la possibilité de reconstituer les mesures manquantes.
Un capteur silencieux doit être considéré comme indisponible, jamais comme la preuve que le procédé reste stable. Prévoir une surveillance de l’état de charge, de la dernière communication valide et de la qualité du signal évite de masquer les dérives par une panne du système de mesure.
Les fonctions de surveillance IoT ne doivent pas se substituer aux dispositifs de sécurité de la presse. Les arrêts de sécurité demeurent du ressort de systèmes dédiés, conçus et validés pour cette fonction.
Pourquoi vos capteurs connectés produisent des données que personne n’exploite ?
Les données des capteurs restent souvent inutilisées parce qu’elles ne sont reliées ni à un contexte de fabrication, ni à un défaut identifié, ni à une responsabilité d’intervention. Une mesure isolée ne permet pas toujours de prendre une décision. Pour produire une information exploitable, chaque signal doit être associé à la presse, au moule, à la matière, à la recette, au cycle et au résultat qualité correspondant.
Une courbe de température enregistrée sans référence de production peut sembler normale alors que les conditions ont changé après un réglage ou un changement de matière. L’absence d’horodatage cohérent entre l’acquisition et le contrôle qualité rend également difficile l’identification des cycles ayant précédé un défaut.
Il faut donc organiser les données autour des questions à résoudre : quelle dérive annonce une retassure ? Quel changement de pression précède un sous-remplissage ? Quelle évolution thermique justifie une vérification du refroidissement ? Les signaux qui ne répondent à aucune question identifiée peuvent être conservés de manière limitée ou archivés selon leur utilité, au lieu d’encombrer les écrans opérationnels.
La mise en contexte des mesures constitue le lien entre collecte et décision. L’échange structuré de données avec un MES peut faciliter cette mise en relation. La spécification OPC 40077 définit notamment des informations échangeables entre presses à injecter et systèmes de gestion de production, dont les configurations, les travaux et les paramètres de cycle. Elle ne garantit toutefois ni la présence de tous les capteurs ni l’existence d’un modèle prédictif.
Pour rendre les informations actionnables, chaque alerte doit disposer d’une définition claire : paramètre concerné, contexte de production, niveau de gravité, personne destinataire et action attendue. Un tableau de bord affichant des centaines de courbes n’améliore pas la qualité si personne ne sait lesquelles nécessitent une intervention.
La confiance des équipes compte autant que l’architecture informatique. Si les mesures sont utilisées exclusivement pour comparer les performances individuelles ou rechercher des responsabilités, leur adoption peut être compromise. Les opérateurs doivent pouvoir qualifier les alertes, renseigner les événements de production et signaler les fausses détections.
Une gouvernance simple précise qui valide les seuils, qui peut modifier les recettes, qui analyse les défauts et comment les données sont conservées. Elle rend les résultats interprétables et évite que le système repose sur une seule personne maîtrisant ses réglages.
Une infrastructure modeste dont les alertes sont comprises et utilisées vaut mieux qu’une collecte exhaustive sans traçabilité des décisions. Cette organisation prépare directement la définition de seuils réellement utiles.
Comment programmer des seuils d’alerte qui stoppent la dérive avant le rebut ?
Les seuils d’alerte doivent être établis à partir de cycles conformes et de la fenêtre procédé validée, puis ajustés selon la variabilité normale des mesures. Il faut distinguer une dérive à surveiller, une intervention opérateur et une décision de mise à l’écart de production. Un arrêt automatique ne doit être envisagé qu’après analyse des risques, validation technique et intégration dans les commandes appropriées de la machine.
Les limites définies par le fabricant de la presse et les fenêtres qualité ne poursuivent pas nécessairement les mêmes objectifs. Les premières protègent ou encadrent le fonctionnement des équipements ; les secondes servent à maîtriser la conformité d’une référence donnée. Un paramètre peut donc rester admissible pour la machine tout en sortant de sa plage qualité qualifiée.
La méthode consiste à collecter des cycles conformes sur des conditions représentatives, à caractériser leur dispersion et à identifier les écarts réellement associés aux défauts. Les seuils doivent aussi prendre en compte les phases transitoires, les changements de moule et les démarrages, faute de quoi les alertes deviennent trop nombreuses.
| Niveau | Condition observée | Réponse opérationnelle |
|---|---|---|
| Information | Tendance inhabituelle sans dépassement critique | Enregistrement et surveillance renforcée |
| Alerte opérateur | Écart significatif à la fenêtre qualifiée | Vérification du procédé et intervention documentée |
| Action sur la production | Condition critique qualifiée | Tri, mise à l’écart ou commande d’arrêt validée selon l’analyse des risques |
Des seuils trop sensibles produisent des alertes répétitives sans défaut réel. Les équipes peuvent alors finir par les ignorer. Une période d’observation sans action automatique permet de comparer les alertes aux contrôles qualité, d’ajuster les limites et de distinguer les variations normales des dérives préoccupantes.
Déployer des alertes qualité en cinq actions vérifiables
- Identifier les défauts prioritaires : produire une matrice associant chaque défaut à ses paramètres mesurables et à son coût.
- Constituer une référence conforme : enregistrer un jeu de cycles qualifiés avec identification de la recette, du moule et de la matière.
- Définir les seuils : rédiger une fiche indiquant les limites proposées, les conditions d’application et les actions associées.
- Tester sans action automatique : établir un registre des alertes, des fausses détections et des défauts réellement observés.
- Valider puis déployer : approuver les seuils, les responsabilités, les procédures d’intervention et le compte rendu des essais.
Une dérive peut également résulter de plusieurs paramètres dont les valeurs individuelles restent acceptables. Par exemple, une évolution conjointe de température et de pression peut justifier une investigation alors qu’aucune des deux ne dépasse isolément sa limite.
Les conditions combinées peuvent améliorer la surveillance, mais leur validité doit être démontrée à partir des données du procédé. Les règles arbitraires risquent d’augmenter les fausses alertes ou de manquer les anomalies recherchées. Une analyse statistique et des essais de qualification sont nécessaires avant de leur confier une décision automatique.
La réussite du système se mesure finalement à sa capacité à identifier une dérive suffisamment tôt pour agir, tout en maintenant un niveau de fausses alertes compatible avec le fonctionnement de l’atelier.
Comment éliminer les bavures et retassures en corrigeant les paramètres critiques du cycle ?
Les bavures et les retassures nécessitent des diagnostics distincts. Une bavure peut résulter d’une ouverture du plan de joint, d’un défaut de fermeture ou de conditions de pression excessives. Une retassure traduit souvent un retrait insuffisamment compensé par le compactage ou des conditions de refroidissement défavorables. Les courbes de pression et les mesures thermiques permettent d’orienter les corrections, sans remplacer l’inspection du moule et de la pièce.
Lorsque de la matière s’échappe au niveau d’un plan de joint, il faut examiner la force de fermeture, l’état de l’outillage et les conditions de remplissage et de maintien. Diminuer aveuglément une pression peut réduire une bavure tout en provoquant un sous-remplissage ou une autre non-conformité.
À l’inverse, une retassure peut apparaître lorsque le compactage ne compense pas suffisamment le retrait volumique de la matière. Une durée de maintien insuffisante, un refroidissement localisé ou une géométrie présentant des sections épaisses sont autant de pistes à examiner.
Le diagnostic gagne en fiabilité lorsqu’il s’appuie sur des cycles de référence. Une variation de la pression en cavité peut révéler une évolution des conditions de remplissage ou de maintien alors que les valeurs de consigne de la presse n’ont pas changé.
La correction doit suivre une démarche contrôlée : identifier la signature du défaut, vérifier l’état matériel et les conditions de fabrication, modifier un paramètre à la fois dans le cadre du plan d’essais, puis contrôler simultanément le signal et la pièce produite.
Exemple hypothétique : une retassure masquée par le maintien
Un atelier constate une retassure récurrente sur une pièce comportant une zone épaisse. L’augmentation de la pression de maintien améliore temporairement l’aspect, mais les relevés thermiques montrent que le refroidissement reste déséquilibré.
Ce scénario pédagogique illustre l’intérêt de confronter les mesures à la géométrie de la pièce et à l’état des circuits de refroidissement. Il ne démontre aucun gain chiffré et ne constitue pas un essai industriel documenté.
Une correction qui améliore l’aspect sans traiter la cause physique risque de déplacer le problème vers d’autres caractéristiques : contraintes internes, dimensions, stabilité ou durée de cycle. Le réglage doit donc être requalifié sur l’ensemble des critères concernés.
Chaque intervention devrait enrichir une base de connaissance interne associant défaut, configuration machine, courbes avant et après correction, action effectuée et résultat du contrôle qualité. Cette traçabilité accélère le diagnostic lorsque la même dérive réapparaît.
La surveillance prédictive cherche surtout à reconnaître les premiers signes de ces mécanismes. Elle devient réellement préventive lorsque l’intervention intervient avant que les symptômes ne se traduisent par des pièces non conformes.
Pourquoi équiper vos presses de capteurs connectés peut être rentable dès la première année ?
L’instrumentation d’une presse peut être rentable dès sa première année si les économies effectivement obtenues dépassent les coûts d’installation et d’exploitation sur cette période. Le résultat dépend du volume de production, de la valeur des pièces, de la fréquence des dérives et de leur caractère détectable. Aucun délai de retour sur investissement ne peut être garanti indépendamment des performances réelles du procédé.
Le calcul commence par le coût historique de la non-qualité. Il faut recenser la matière perdue, les cycles machine inutiles, les opérations de tri, les reprises et, lorsque les données sont disponibles, les conséquences des réclamations ou des lots non conformes.
La part évitable doit ensuite être séparée des défauts d’origine structurelle ou non détectables avec les mesures disponibles. Un défaut de conception ne disparaît pas parce qu’une presse dispose de capteurs supplémentaires.
Le gain annuel net peut être évalué selon la formule suivante : économies attribuables au dispositif moins coûts récurrents de surveillance. Le retour sur investissement de première année rapporte ce gain net, diminué de l’investissement initial, à cet investissement initial. Les hypothèses doivent être justifiées par les relevés de production et les résultats d’essais.
| Poste | Donnée à recueillir | Méthode de validation |
|---|---|---|
| Rebuts évités | Quantité et coût des non-conformités évitables | Comparaison de périodes représentatives à périmètre comparable |
| Temps de réglage | Durée des démarrages et changements de série | Historique des interventions et temps machine |
| Consommation énergétique | Énergie consommée à production comparable | Mesures normalisées selon la production réalisée |
| Coût d’acquisition | Capteurs, travaux et intégration | Devis et factures |
| Coûts récurrents | Maintenance, stockage, licences et étalonnage | Contrats et dépenses constatées |
D’autres gains sont possibles : accélération des réglages après changement de moule, meilleure traçabilité des lots, identification de consommations anormales ou réduction de certaines investigations qualité. Ces bénéfices ne doivent entrer dans le calcul financier que lorsqu’ils sont mesurables et raisonnablement attribuables au projet.
Des dispositifs d’accompagnement à la transformation numérique industrielle peuvent exister selon les pays francophones, notamment en Europe. Leur disponibilité, leurs critères d’éligibilité et leurs conditions évoluent : ils doivent être vérifiés auprès des organismes compétents avant toute décision d’investissement.
Sur une ligne à faible cadence, une production déjà très stable ou un atelier dont les défauts proviennent essentiellement de la conception des pièces, la surveillance additionnelle peut ne pas couvrir ses coûts. Un pilote limité est alors préférable à une généralisation immédiate.
Une fois l’intérêt économique de la surveillance qualité confirmé, les mêmes données industrielles peuvent ouvrir un second usage : identifier les premiers signes de dégradation de la presse et anticiper certaines interventions de maintenance.
À retenir avant d’étendre la surveillance aux équipements
- La surveillance qualité détecte les écarts de procédé ; la surveillance de l’état machine cherche les indices de dégradation des composants. Les deux usages sont complémentaires, mais leurs modèles d’alerte doivent rester distincts.
- Une hausse de consommation ou une variation du temps de cycle ne prouve pas une panne imminente : elle justifie une analyse à conditions de production comparables.
- La priorité doit aller aux équipements dont une indisponibilité aurait les conséquences industrielles les plus importantes, plutôt qu’à une instrumentation uniforme de toutes les presses.
Quels signaux surveiller sur vos équipements pour prédire une panne à l’avance ?
Pour anticiper certaines dégradations d’une presse à injecter, il est utile de suivre la consommation électrique par cycle, les temps de fermeture et d’ouverture, les efforts ou couples disponibles, les pressions hydrauliques et les températures des organes mécaniques. Ces mesures doivent être interprétées à réglages et production comparables. Elles peuvent signaler une usure progressive, sans permettre de prédire systématiquement une panne deux semaines à l’avance.
La surveillance de l’état des équipements complète celle de la qualité. Les capteurs de procédé caractérisent les conditions de fabrication de la pièce ; les indicateurs mécaniques et énergétiques renseignent sur le comportement de la presse et de ses sous-ensembles.
Un allongement progressif du temps de fermeture peut conduire à examiner les organes de guidage, la commande ou les conditions hydrauliques. Une hausse de consommation à production identique peut justifier une recherche de frottements, d’anomalies de fonctionnement ou de pertes d’efficacité. Dans les deux cas, une tendance ne constitue pas à elle seule un diagnostic de panne.
Les données doivent être comparées sur des cycles équivalents, avec des recettes, cadences et conditions d’utilisation connues. Sans cette normalisation, un changement de référence fabriquée peut être interprété à tort comme une dégradation mécanique.
La sélection des équipements prioritaires repose sur une analyse de criticité : conséquences d’une panne, possibilité de basculer la production vers une autre presse, disponibilité des pièces de rechange, délais de réparation et dépendance des commandes clients à l’équipement concerné.
Pour une presse très critique, le suivi de tendances peut justifier des inspections ciblées avant l’apparition d’une défaillance manifeste. Sur un équipement secondaire disposant d’une maintenance préventive efficace, l’installation de capteurs supplémentaires n’est pas nécessairement prioritaire.
La même infrastructure de collecte peut accueillir les signaux qualité et maintenance, à condition de conserver leur contexte, leur résolution temporelle et leurs responsabilités distinctes. Une anomalie de pression en cavité ne doit pas être automatiquement attribuée à une panne de presse, pas plus qu’une variation énergétique ne prouve une non-conformité des pièces.
La prochaine action consiste à sélectionner une presse et un moule prioritaires, définir leurs indicateurs de qualité et d’état machine, puis établir un protocole de mesure et de validation. Ce pilote permettra de déterminer si les capteurs améliorent concrètement la détection des dérives, la prévention des rebuts et la disponibilité des équipements.
Peut-on réellement détecter 80 % des dérives qualité grâce aux capteurs IoT ?
Cet objectif est envisageable comme cible interne, mais les sources disponibles ne démontrent aucun taux universel de 80 %. Il faut recenser les dérives connues, déterminer celles qui sont détectables par les mesures installées, puis calculer le taux de détection sur des productions représentatives. Les défauts non liés aux paramètres instrumentés doivent être distingués des dérives surveillables.
Faut-il équiper toutes les presses avant de mettre en place la surveillance prédictive ?
Non. Il est préférable de commencer par une ligne présentant des défauts récurrents et quantifiables. Le pilote doit confirmer la pertinence des mesures, la fiabilité des alertes et les économies obtenues avant d’étendre l’installation à d’autres équipements.
Une presse ancienne peut-elle recevoir des capteurs connectés sans disposer d’un MES ?
Oui, lorsque sa configuration permet l’ajout de sondes et d’un système d’acquisition compatible. Un MES n’est pas indispensable pour commencer à enregistrer et analyser les paramètres critiques. Il faut cependant garantir l’identification des productions et la correspondance entre les mesures et les contrôles qualité. La compatibilité électrique, mécanique et informatique doit être vérifiée sur la machine concernée.
Comment vérifier qu’une alerte correspond à une dérive réelle plutôt qu’à une fausse détection ?
Comparer les alertes aux contrôles qualité et aux événements enregistrés pendant une phase pilote. Mesurer séparément les dérives correctement détectées, les fausses alertes et les défauts non anticipés. Cette analyse permet d’ajuster les seuils et de vérifier la qualité des données avant d’autoriser des actions automatiques.
Quelle différence existe-t-il entre surveillance prédictive de la qualité et maintenance prédictive ?
La surveillance prédictive de la qualité recherche des variations de procédé susceptibles de produire des pièces non conformes. La maintenance prédictive recherche des évolutions de l’état d’un équipement pouvant annoncer une dégradation ou une défaillance. Certaines données peuvent servir aux deux usages, mais les critères d’analyse, les actions et les résultats à valider sont différents.