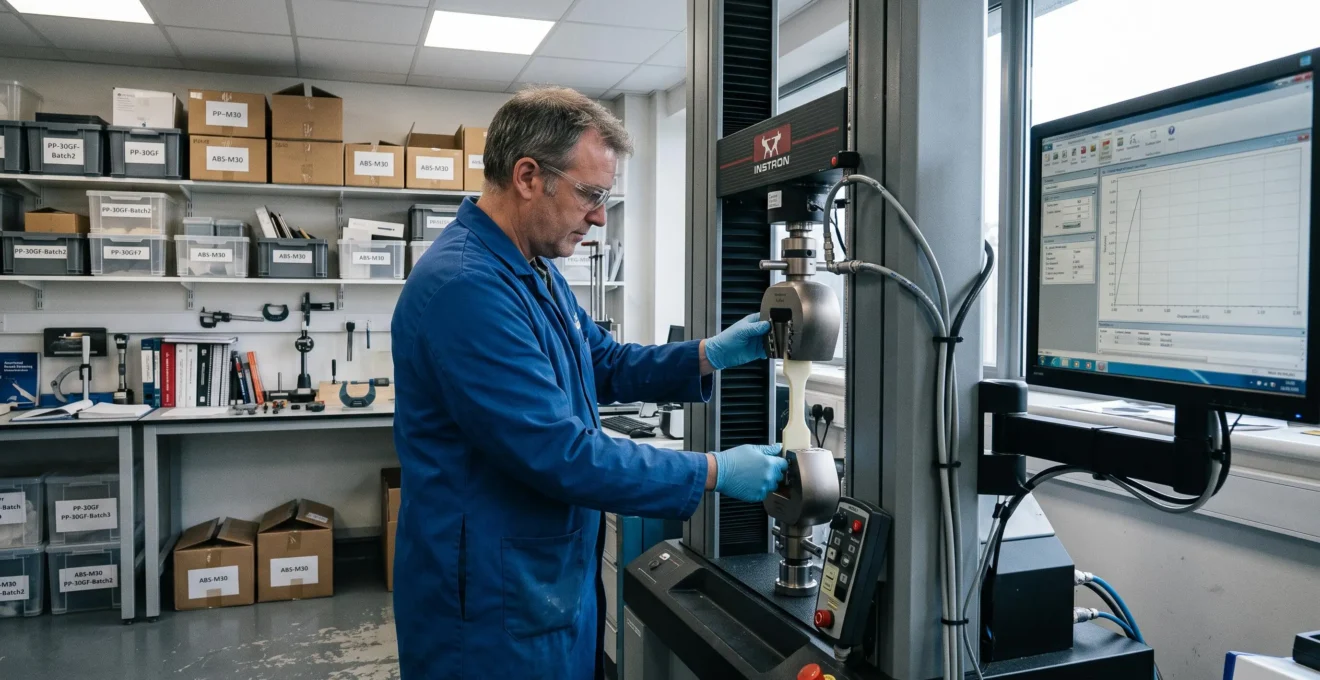
Une pièce plastique peut satisfaire tous les essais de caractérisation du matériau et échouer pourtant lors de sa validation fonctionnelle. Une éprouvette conforme en traction ne garantit ni la résistance d’un assemblage, ni la tenue d’une nervure en fatigue, ni la reproductibilité des performances après industrialisation. Cette distinction conditionne la fiabilité du dossier présenté au client.
Pour un responsable qualité ou un bureau d’études travaillant dans l’automobile, le médical ou la connectique, la validation doit commencer avant les premiers essais. Il faut transformer le cahier des charges en exigences mesurables, identifier les normes applicables, fixer les critères d’acceptation, sélectionner des échantillons représentatifs et documenter chaque résultat.
La méthode repose sur trois niveaux complémentaires : caractériser le matériau, vérifier le comportement de la pièce finie et démontrer la maîtrise du procédé de fabrication. Un protocole robuste relie ces niveaux sans confondre qualification technique, conformité réglementaire et éventuelle certification par un organisme compétent. L’objectif n’est pas de multiplier les essais, mais de produire les preuves adaptées à chaque exigence dès la première campagne de validation.
Les trois principes d’une validation de pièces plastiques maîtrisée
- Choisir les normes à partir de la fonction du produit, des exigences contractuelles et du cadre réglementaire applicable, et non uniquement à partir du polymère.
- Associer les essais sur éprouvettes aux essais sur pièces finies, en intégrant les conditions réelles de température, de chargement et de fabrication.
- Définir les critères d’acceptation avant les essais et conserver une traçabilité complète jusqu’aux premières productions de série.
- Quelles normes ISO, EN ou ASTM s’appliquent à vos pièces plastiques selon leur application ?
- Comment dimensionner l’épaisseur de paroi selon les contraintes mécaniques de votre cahier des charges ?
- Norme de performance (ISO 178) vs norme produit (ISO 7396) : laquelle appliquer ?
- Quels essais mécaniques pour valider une pièce structurelle automobile selon ISO 527 ?
- Comment documenter vos essais de validation pour satisfaire un audit client automobile ?
- Pourquoi vos pièces échouent en série alors que les prototypes ont passé tous les tests ?
- Quelle séquence d’essais pour valider une pièce en 3 semaines au lieu de 6 ?
- Comment partager les essais coûteux (fatigue, vieillissement) entre plusieurs développements ?
Quelles normes ISO, EN ou ASTM s’appliquent à vos pièces plastiques selon leur application ?
Les normes applicables à une pièce plastique dépendent de sa fonction, de son environnement d’utilisation, du secteur industriel et des exigences du client final. Pour construire un plan de validation pertinent, il faut distinguer les normes de caractérisation des matériaux, les normes d’essais des produits finis et les référentiels sectoriels de management ou de conformité.
Une pièce injectée destinée à un habitacle automobile, à un dispositif médical ou à un connecteur électrique peut être fabriquée à partir du même polymère sans relever du même programme d’essais. Les conditions de service, les risques associés à une défaillance et les prescriptions contractuelles déterminent les preuves nécessaires.
Une première grille de sélection permet d’organiser cette analyse :
| Application | Référentiels à examiner | Points de validation prioritaires |
|---|---|---|
| Automobile | ISO 527, ISO 178, exigences constructeurs, IATF 16949 | Résistance mécanique, tenue thermique, vieillissement, conformité du procédé et exigences particulières du client |
| Dispositifs médicaux | ISO 13485, normes produit pertinentes et réglementation applicable | Performance fonctionnelle, sécurité, risques liés à l’utilisation et traçabilité |
| Connectique | Normes produit et spécifications propres au connecteur | Tenue des clipsages, cycles d’insertion, vieillissement et performances électriques si applicables |
| Produits de consommation | Normes produit et exigences applicables, notamment EN 71 pour certains jouets | Résistance à l’usage, sécurité mécanique et conformité aux exigences spécifiques du produit |
Les normes ISO 527 et ISO 178 décrivent des méthodes de caractérisation mécanique. IATF 16949 et ISO 13485 concernent, quant à elles, des systèmes de management de la qualité sectoriels : elles ne constituent pas des méthodes d’essai interchangeables avec les normes mécaniques.
Il faut ensuite classer chaque exigence du cahier des charges en trois catégories : contractuelle, réglementaire ou interne. Les exigences réglementaires peuvent notamment concerner le contact alimentaire, la sécurité des jouets ou la limitation de certaines substances, comme dans le champ de RoHS. Leur applicabilité doit être établie selon le produit, son marché et son usage.
Attention également aux équivalences supposées. ISO 527 et ASTM D638 portent sur la traction des plastiques, mais des différences de géométrie d’éprouvette, de préparation ou de vitesse d’essai peuvent empêcher la comparaison directe des résultats.
La norme ISO 527-1:2019 sur les essais de traction des plastiques précise les principes de détermination des propriétés en traction dans des conditions définies. Elle constitue une référence de caractérisation, non une preuve autonome de conformité fonctionnelle d’une pièce finie.
Cette matrice devient le référentiel technique du programme de validation. Elle doit être stabilisée avant de dimensionner la pièce et de fixer les conditions expérimentales.
Comment dimensionner l’épaisseur de paroi selon les contraintes mécaniques de votre cahier des charges ?
Le dimensionnement d’une paroi plastique repose sur les charges réellement appliquées, leur durée, leur fréquence, la température d’utilisation et la géométrie de la pièce. L’épaisseur minimale doit satisfaire les exigences de résistance et de déformation avec une marge justifiée, tout en restant compatible avec le procédé d’injection et ses contraintes de refroidissement.
La première étape consiste à traduire le cahier des charges en cas de charge vérifiables. Une force ponctuelle, une pression répartie et une sollicitation cyclique ne produisent pas les mêmes contraintes locales. La durée d’application intervient également : un polymère peut supporter une sollicitation instantanée tout en présentant une déformation excessive sous charge prolongée.
Les propriétés en traction et en flexion constituent des données d’entrée utiles, mais ne suffisent pas à déterminer directement une épaisseur. Les modules et résistances doivent être interprétés en fonction du grade, de l’état du matériau et de la température. Pour les situations critiques, des données de fluage, de fatigue ou de vieillissement sont également nécessaires.
Une démarche de dimensionnement peut suivre cet ordre :
- Identifier chaque chargement, sa direction, sa durée et son environnement thermique.
- Définir les limites admissibles de contrainte, de déplacement et de déformation permanente.
- Construire un premier modèle mécanique tenant compte de la géométrie, des appuis et des assemblages.
- Calculer ou simuler les zones critiques avec des propriétés représentatives des conditions d’utilisation.
- Déterminer une marge de sécurité cohérente avec les incertitudes et les conséquences de la défaillance, puis vérifier le résultat expérimentalement.
Pour un critère de résistance exprimé en contrainte, un facteur de sécurité peut être défini comme le rapport entre une contrainte limite admissible justifiée et la contrainte maximale calculée. Ce rapport ne constitue toutefois pas une méthode universelle de dimensionnement : la déformation, le fluage, la fatigue et les phénomènes locaux peuvent imposer des critères supplémentaires.
Augmenter systématiquement l’épaisseur n’est pas une garantie de robustesse. En injection, une surépaisseur peut accroître les écarts de refroidissement, les retassures, les déformations et le temps de cycle. L’orientation des renforts et la qualité des lignes de soudure peuvent aussi modifier les performances locales.
Les nervures et goussets sont des alternatives lorsque la raideur doit augmenter sans épaissir uniformément la paroi. Leur choix dépend des contraintes de moulage, du cheminement des efforts, des conditions d’écoulement du polymère et des exigences d’aspect. Une simulation mécanique doit être confrontée aux contraintes de remplissage et aux essais sur pièces représentatives.
Une fois cette justification établie, il reste à choisir les essais capables de démontrer que la conception réelle satisfait les exigences, plutôt que de se limiter aux propriétés nominales du matériau.
Norme de performance (ISO 178) vs norme produit (ISO 7396) : laquelle appliquer ?
Une norme de caractérisation comme ISO 178 sert à mesurer les propriétés en flexion d’un matériau plastique sur éprouvette. Une norme produit définit des exigences adaptées à un équipement ou à son usage. Le choix dépend donc de l’objet de la validation : comparer des matériaux, justifier une conception ou démontrer la conformité d’un produit fini.
Une correction normative est indispensable : ISO 7396 ne concerne pas les essais mécaniques des fauteuils roulants. ISO 7396-1 porte sur les réseaux de distribution de gaz médicaux et de vide dans les établissements de santé. La norme ISO 7396-1 sur les réseaux de gaz médicaux ne doit donc être appliquée à une pièce plastique que si son périmètre fonctionnel le justifie.
Pour illustrer correctement une norme produit mécanique, ISO 7176-8 constitue une référence pertinente pour les fauteuils roulants. Elle prévoit des exigences et des méthodes d’essai relatives à leur résistance statique, aux chocs et à la fatigue.
À l’inverse, ISO 178 décrit notamment un essai de flexion trois points permettant de déterminer des propriétés sur éprouvettes de plastiques rigides ou semi-rigides. La norme ISO 178:2019 relative aux propriétés en flexion précise que ses résultats ne constituent pas directement des paramètres de dimensionnement d’un produit.
| Critère | Norme de caractérisation : ISO 178 | Norme produit : exemple ISO 7176-8 |
|---|---|---|
| Objet évalué | Éprouvette de matériau | Produit entrant dans le domaine d’application |
| Finalité | Déterminer des propriétés mécaniques comparables sous conditions définies | Vérifier des exigences de résistance et des conditions d’essai propres au produit |
| Principaux résultats | Propriétés en flexion | Résultats d’essais statiques, de choc et de fatigue |
| Limite | Ne démontre pas la résistance fonctionnelle de la géométrie finale | Ne caractérise pas à elle seule toutes les propriétés intrinsèques du matériau |
La combinaison des deux approches devient particulièrement pertinente lorsque des concentrations de contraintes, des soudures, des clips ou des interfaces d’assemblage peuvent générer des défaillances absentes sur les éprouvettes normalisées.
Quand aucune norme produit dédiée n’existe, un protocole spécifique peut être construit à partir des risques fonctionnels et de méthodes reconnues. Il doit expliciter les conditions d’essai, leur représentativité, les critères d’acceptation et les éventuelles adaptations méthodologiques. S’inspirer d’une norme existante ne permet pas de revendiquer automatiquement une conformité à cette norme.
Sur le plan documentaire, un rapport ISO 178 ne remplace pas un rapport de validation produit demandé contractuellement. La distinction doit être arrêtée avant le lancement du laboratoire pour éviter les essais incomplets ou inutilisables lors de la revue client.
Ce choix prépare la sélection des essais mécaniques, notamment dans l’automobile, où une qualification du polymère doit être complétée par des preuves sur la pièce et son environnement réel.
Quels essais mécaniques pour valider une pièce structurelle automobile selon ISO 527 ?
La validation mécanique d’une pièce structurelle automobile ne peut pas reposer uniquement sur ISO 527. Les essais de traction caractérisent le comportement du matériau, mais doivent être associés à des essais de flexion, de choc, de fatigue et, selon l’application, de vieillissement. La pièce finie doit ensuite être vérifiée dans des conditions représentatives de son utilisation.
ISO 527 permet notamment d’étudier la résistance en traction, le module et les caractéristiques de déformation sous des conditions normalisées. Ces données servent à comparer les formulations, à alimenter certains modèles mécaniques et à vérifier la cohérence des propriétés du matériau employé.
Le programme de qualification doit ensuite sélectionner les essais en fonction des modes de défaillance plausibles.
| Essai | Information apportée | Limite principale |
|---|---|---|
| Traction — ISO 527 | Comportement du matériau sous sollicitation de traction | Ne valide pas la géométrie finie ni les assemblages |
| Flexion — ISO 178 | Comportement du matériau sous sollicitation de flexion | Ne reproduit pas toutes les conditions d’appui de la pièce |
| Choc — ISO 179 | Comportement à l’impact dans les conditions normalisées | Ne remplace pas les essais de choc spécifiques au produit |
| Fatigue fonctionnelle | Comportement sous chargements répétés | Dépend du profil de charge, du montage et de la durée retenus |
| Vieillissement thermique et environnemental | Évolution des performances après exposition définie | La représentativité de l’exposition et sa corrélation avec l’usage doivent être justifiées |
Les conditions expérimentales jouent un rôle déterminant. Le froid peut modifier la réponse à l’impact, tandis qu’une température élevée peut réduire la raideur de certains polymères. L’humidité influence également certains matériaux, notamment les polyamides. Les vitesses d’essai et les procédures de conditionnement doivent être spécifiées et enregistrées.
Les essais doivent donc couvrir les états pertinents du produit : température ambiante, conditions thermiques extrêmes prévues par le cahier des charges et états conditionnés lorsqu’ils sont nécessaires. Il ne faut pas retenir arbitrairement un profil d’essai universel pour toutes les zones d’un véhicule.
La représentativité des éprouvettes est un second enjeu. Leur méthode de fabrication, le grade matière, le séchage, les paramètres de transformation et l’historique thermique peuvent influencer leurs caractéristiques. Pour certains matériaux chargés, l’orientation des fibres induite par l’injection doit particulièrement être prise en compte.
La chaîne de preuve doit suivre matériau → éprouvette → pièce finie. Des éprouvettes réalisées dans des conditions comparables à la production renforcent la pertinence des mesures, sans remplacer la vérification des géométries complexes, des lignes de soudure ni des interfaces fonctionnelles.
Enfin, les exigences propres au constructeur ou à l’équipementier priment dans la construction du dossier contractuel lorsqu’elles sont applicables. Les méthodes normalisées peuvent nécessiter des compléments expressément définis par le client.
Lorsque ces essais sont définis, leur exécution ne constitue qu’une partie de la validation : les données doivent encore être organisées pour permettre un audit reproductible et une décision de conformité justifiée.
Comment documenter vos essais de validation pour satisfaire un audit client automobile ?
Un dossier d’essais acceptable en audit automobile doit permettre de retrouver, pour chaque exigence client, le protocole appliqué, l’échantillon testé, les conditions expérimentales, les résultats et la décision de conformité. La traçabilité doit couvrir les équipements, les lots de matière, les paramètres de fabrication et les éventuelles modifications intervenues pendant la validation.
Dans un environnement IATF 16949 et PPAP, la cohérence entre les exigences de conception, la documentation du procédé et les preuves de validation est fondamentale. Le dossier doit être construit selon les exigences applicables du référentiel et les modalités de soumission du client, plutôt que selon un modèle documentaire supposé universel.
Trois niveaux de documents remplissent des fonctions complémentaires : le rapport brut conserve les mesures et les conditions réelles ; la fiche de synthèse facilite l’interprétation ; le récapitulatif de conformité relie les résultats aux critères contractuels. Chaque niveau doit permettre de remonter aux enregistrements d’origine.
Le principe d’auditabilité impose de pouvoir suivre une chaîne continue : exigence → critère d’acceptation → protocole → échantillon → résultat → décision. Un essai dont le seuil de réussite n’a pas été fixé avant son exécution présente un risque de contestation, en particulier si la décision est reconstruite après consultation des résultats.
La traçabilité doit également permettre d’identifier le lot matière, la référence et la version du plan, le moule ou l’outillage, les conditions de production, l’identifiant de l’échantillon et les équipements de mesure. Les informations d’étalonnage et les éventuelles vérifications intermédiaires doivent correspondre aux équipements réellement utilisés.
Checklist : cinq livrables pour rendre le dossier auditable
- Recenser les exigences applicables : produire une matrice numérotée reliant chaque exigence client ou réglementaire à un critère de conformité.
- Approuver le plan d’essais : émettre une version datée précisant méthodes, échantillonnage, conditions, responsabilités et seuils d’acceptation avant les essais.
- Identifier les échantillons : constituer une fiche de traçabilité reliant référence pièce, lot matière, outillage, paramètres de fabrication et identifiant d’essai.
- Consolider les preuves : archiver les rapports d’essais, données nécessaires à leur interprétation et justificatifs métrologiques avec leurs références documentaires.
- Formaliser la décision : établir une synthèse signée des résultats, écarts, dérogations autorisées et actions ouvertes, en conservant l’historique des versions.
Les modifications de protocole doivent faire l’objet d’un enregistrement explicite. Changer une vitesse d’essai, un conditionnement ou une configuration de montage peut affecter la comparabilité des campagnes. Une révision documentaire doit donc expliquer ce qui a changé, pourquoi et quelles conclusions restent valables.
Un dossier complet atteste de ce qui a été vérifié sur les échantillons présentés. La validation du produit doit toutefois être prolongée par la maîtrise du procédé si l’objectif est de retrouver ces performances en production série.
Pourquoi vos pièces échouent en série alors que les prototypes ont passé tous les tests ?
Des pièces peuvent échouer en série malgré des prototypes conformes lorsque le procédé industriel ne reproduit pas les conditions ayant permis la validation initiale. Les écarts de matière, de moule, de presse, de réglages ou de conditionnement modifient parfois les performances mécaniques. La qualification du prototype démontre une aptitude ponctuelle, pas la stabilité de production.
Les prototypes peuvent provenir d’un moule pilote, d’une presse différente ou d’un cycle d’injection optimisé manuellement. Lors du transfert industriel, le changement de conditions de transformation peut modifier la microstructure et les propriétés locales du polymère, même si les dimensions générales de la pièce semblent conformes.
Plusieurs mécanismes méritent une attention particulière :
- Orientation des fibres : dans un polymère renforcé, les directions d’écoulement influencent la réponse mécanique selon l’orientation de la sollicitation.
- Lignes de soudure : les fronts de matière qui se rejoignent peuvent créer des zones localement plus sensibles, selon le matériau et les conditions de transformation.
- Cristallinité : pour les polymères semi-cristallins, l’historique de refroidissement peut modifier les propriétés et le comportement dimensionnel.
- Humidité et état matière : le séchage avant transformation et le conditionnement après fabrication peuvent influencer les résultats.
Ces écarts ne sont pas toujours détectables par une simple inspection dimensionnelle. Une pièce peut conserver sa forme et présenter une raideur, une résistance au choc ou une durée de vie en fatigue différente de celle du prototype.
La réponse consiste à prévoir une comparaison structurée entre les échantillons de validation et les premières pièces issues du procédé série. Les essais doivent cibler les caractéristiques sensibles au changement de fabrication et reprendre, lorsque cela est pertinent, les conditions utilisées pendant la qualification initiale.
Les échantillons de démarrage doivent être identifiés et associés à leurs paramètres de production. En présence d’un écart mécanique, l’analyse peut alors rechercher un lien avec la température matière, les conditions de remplissage, de maintien, de refroidissement ou les variations de lot.
La distinction essentielle est celle entre validation du produit et validation du procédé. La première cherche à démontrer qu’une conception satisfait ses exigences. La seconde vise à établir que le processus de fabrication peut produire des pièces conformes de manière répétable dans les conditions retenues.
Les plans de surveillance, les contrôles en début de production et les études de capabilité lorsqu’elles sont appropriées complètent les essais initiaux. Ils doivent porter sur des caractéristiques significatives, reliées à la fonction et au risque de défaillance.
Cette représentativité doit être anticipée dans le planning : gagner du temps sur une campagne d’essais n’a d’intérêt que si les échantillons testés permettent de prendre une décision valable pour le produit industrialisé.
Quelle séquence d’essais pour valider une pièce en 3 semaines au lieu de 6 ?
Réduire une campagne de validation de six à trois semaines peut être envisageable lorsque les essais peuvent être exécutés en parallèle et que les ressources sont disponibles. Ce délai n’est toutefois pas universel. Il dépend du conditionnement des échantillons, des essais de longue durée, des créneaux de laboratoire et des éventuelles reprises après non-conformité.
Une réduction du calendrier ne doit pas commencer par la suppression des contrôles. Elle repose d’abord sur l’identification des dépendances techniques : quels essais exigent un conditionnement préalable, lesquels peuvent se dérouler simultanément et quelles décisions doivent être prises avant d’engager les essais suivants ?
Les essais de fatigue et de vieillissement peuvent constituer le chemin critique lorsqu’ils impliquent de longues expositions. Les démarrer tôt est utile, à condition de disposer d’échantillons représentatifs et d’un protocole approuvé. Les essais courts peuvent être réalisés en parallèle sur d’autres échantillons compatibles avec le plan de prélèvement.
Le programme doit intégrer des points d’arrêt permettant d’éviter des coûts inutiles lorsqu’une non-conformité majeure rend la poursuite d’une campagne injustifiée. Ces décisions doivent rester cohérentes avec les obligations de validation contractuelles.
| Famille d’activités | Organisation recommandée | Condition de lancement |
|---|---|---|
| Revue des exigences et préparation des échantillons | Avant la campagne | Critères d’acceptation et protocole approuvés |
| Vieillissement, fatigue et conditionnements longs | Démarrage précoce | Échantillons représentatifs et conditions validées |
| Traction, flexion et essais courts | Parallélisation lorsque possible | Équipements et échantillons disponibles |
| Essais fonctionnels sur pièces finies | Selon les dépendances techniques | Configuration du produit adaptée à l’objectif d’essai |
| Analyse des écarts et décision | Revues intermédiaires puis consolidation finale | Résultats exploitables et écarts documentés |
Les essais accélérés peuvent parfois contribuer à réduire une durée de validation. Leur utilisation nécessite néanmoins de démontrer que les mécanismes de dégradation recherchés sont correctement représentés. Une exposition plus sévère ou plus courte n’est pas automatiquement équivalente à un vieillissement réel.
Le levier organisationnel est également important : réserver les créneaux de laboratoire avant la disponibilité des pièces, anticiper les besoins en éprouvettes et convenir des formats de rapport permet de limiter les temps d’attente sans altérer les méthodes.
Scénario pédagogique hypothétique : construire un planning de trois semaines
Une équipe souhaite comparer un objectif interne de trois semaines à un planning initial de six semaines. Elle vérifie d’abord que les conditionnements et essais longs sont compatibles avec cet horizon. Les essais courts sont regroupés sur des créneaux parallèles, tandis que la préparation documentaire débute avant les premières mesures.
Ce scénario illustre une méthode d’organisation, et non un gain démontré. Si un essai requis impose à lui seul une durée supérieure à trois semaines, l’objectif ne peut pas être atteint sans modifier le périmètre ou la méthode, ce qui nécessite une justification et les validations appropriées.
Le calendrier fiable est celui qui résulte de la durée incompressible des opérations, des dépendances et des ressources disponibles. Raccourcir un conditionnement prescrit ou éliminer un essai obligatoire crée une lacune de validation qui peut réapparaître lors d’un audit ou d’une défaillance en série.
Lorsque plusieurs projets mobilisent les mêmes moyens d’essai, une autre possibilité consiste à mutualiser certaines caractérisations, à condition de démontrer rigoureusement la transférabilité de leurs résultats.
À retenir avant de mutualiser les campagnes d’essais
- Un résultat d’essai ne peut être transposé que si les différences de matériau, de fabrication et d’environnement ne remettent pas en cause sa représentativité.
- La mutualisation doit être décidée dès le plan de validation, avec une identification claire des pièces couvertes et des preuves spécifiques restant nécessaires.
- L’acceptation du client et la justification documentaire peuvent être déterminantes, même lorsque deux développements semblent techniquement comparables.
Comment partager les essais coûteux (fatigue, vieillissement) entre plusieurs développements ?
Les essais coûteux de fatigue ou de vieillissement peuvent être mutualisés entre plusieurs développements lorsque les pièces présentent des caractéristiques et des conditions d’utilisation suffisamment comparables. Cette mutualisation exige une justification explicite du matériau, du procédé, des sollicitations et des environnements. Les essais dépendants de la géométrie ou imposés spécifiquement par un client restent à vérifier séparément.
La démarche consiste à définir des familles de validation plutôt qu’à regrouper uniquement les pièces selon leur référence matière. Deux composants utilisant le même polymère peuvent présenter des risques très différents en présence de concentrations de contraintes, de lignes de soudure ou de modes de chargement distincts.
Un regroupement pertinent examine au minimum le grade exact du matériau, la présence éventuelle de renforts, les paramètres de transformation, les conditions de température et d’humidité ainsi que la nature et l’amplitude des sollicitations.
La réutilisation de résultats nécessite ensuite de distinguer les données génériques de caractérisation et les preuves propres au produit. Des essais matière peuvent parfois servir de base commune à plusieurs développements. En revanche, la tenue d’un clipsage, la fatigue d’une charnière intégrée ou la résistance d’une zone de soudure dépendent directement de la géométrie et de la fabrication de chaque pièce.
| Élément comparé | Mutualisation envisageable | Vérification spécifique nécessaire |
|---|---|---|
| Matériau | Même grade et état représentatif | En cas de différence de formulation, de renfort ou de conditionnement |
| Transformation | Procédés et paramètres démontrés comparables | Lorsque des différences peuvent modifier les propriétés locales |
| Environnement | Expositions équivalentes ou domaine de validité justifié | Si température, humidité ou agents chimiques diffèrent significativement |
| Sollicitations | Mécanismes de dégradation et profils de charge compatibles | Si la fréquence, la direction ou l’amplitude des efforts change le risque |
| Géométrie | Données matériau génériques réutilisables sous conditions | Essais fonctionnels des zones critiques propres à chaque pièce |
| Exigences client | Lorsque la réutilisation est admise | Essais nominativement exigés ou validation spécifique demandée |
Le dossier de mutualisation doit identifier le rapport d’origine, le produit initialement testé, les conditions expérimentales, le domaine d’application des résultats et chaque développement qui souhaite les utiliser. Une analyse des écarts documente les différences et explique pourquoi elles n’invalident pas la transposition.
Lorsqu’une exigence produit s’applique, sa portée doit rester distincte de la caractérisation du matériau. La norme ISO 7176-8 relative à la résistance des fauteuils roulants illustre cette distinction : elle traite des essais de résistance statique, aux chocs et à la fatigue du produit, et non d’une simple propriété du polymère. Des résultats matériau communs ne remplacent donc pas automatiquement les essais requis sur chaque produit concerné.
La mutualisation doit aussi être évaluée économiquement en tenant compte du temps consacré à la justification technique, aux compléments d’essais et à l’obtention des accords nécessaires. Un regroupement insuffisamment documenté peut entraîner davantage de reprises qu’une campagne individuelle correctement ciblée.
La décision finale doit indiquer ce qui est partagé, ce qui reste à tester et sous quelles conditions les résultats pourront être réutilisés. La traçabilité de la transposition fait partie intégrante de la preuve, notamment en cas d’audit ou de réclamation client.
Pour préparer un nouveau développement, la prochaine action consiste à établir une matrice commune des exigences, essais existants, écarts de représentativité et vérifications complémentaires. Cette revue permet de décider, avant tout engagement de laboratoire, quelles preuves peuvent être réutilisées et lesquelles doivent être produites pour obtenir une validation techniquement défendable.
Un essai ISO 527 réussi suffit-il à certifier une pièce plastique ?
Non. ISO 527 caractérise les propriétés en traction d’un matériau dans des conditions définies. La conformité d’une pièce finie exige des vérifications correspondant à sa fonction, à sa géométrie, à ses conditions d’utilisation et aux exigences applicables. Une certification éventuelle relève en outre d’un processus distinct, selon le produit et le référentiel concerné.
Comment fixer les critères d’acceptation avant les essais ?
Chaque critère doit découler d’une exigence normative, réglementaire, contractuelle ou d’une justification technique documentée. Le protocole précise la grandeur mesurée, les conditions, la méthode d’évaluation, le seuil applicable et les règles de décision. Ces éléments doivent être approuvés avant la réalisation des mesures.
Faut-il confier tous les essais à un laboratoire accrédité ?
Pas systématiquement. Le recours à un laboratoire accrédité dépend des obligations applicables, des exigences client et de la nature des résultats attendus. Lorsqu’une accréditation est exigée, il faut vérifier qu’elle couvre les méthodes concernées. Pour des essais internes, la compétence du personnel, la maîtrise des équipements et la traçabilité des méthodes restent essentielles.
Que faire lorsqu’un résultat de validation est non conforme ?
Il faut enregistrer le résultat, vérifier la validité de l’essai et analyser les causes possibles avant toute nouvelle campagne. Les actions peuvent concerner la conception, le matériau, le procédé ou, si une erreur méthodologique est démontrée, le protocole. Toute répétition d’essai doit être justifiée et tracée ; une mesure défavorable valide ne doit pas être écartée sans raison technique documentée.
Quand faut-il revalider une pièce après une modification de matière ou de moule ?
Une modification doit déclencher une analyse d’impact sur les caractéristiques critiques et les validations existantes. L’étendue des nouveaux essais dépend de la nature du changement, de ses effets possibles et des exigences client ou réglementaires. Une modification de grade, de géométrie, d’outillage ou de paramètres de transformation peut nécessiter une revalidation partielle ou complète, dont le périmètre doit être justifié.