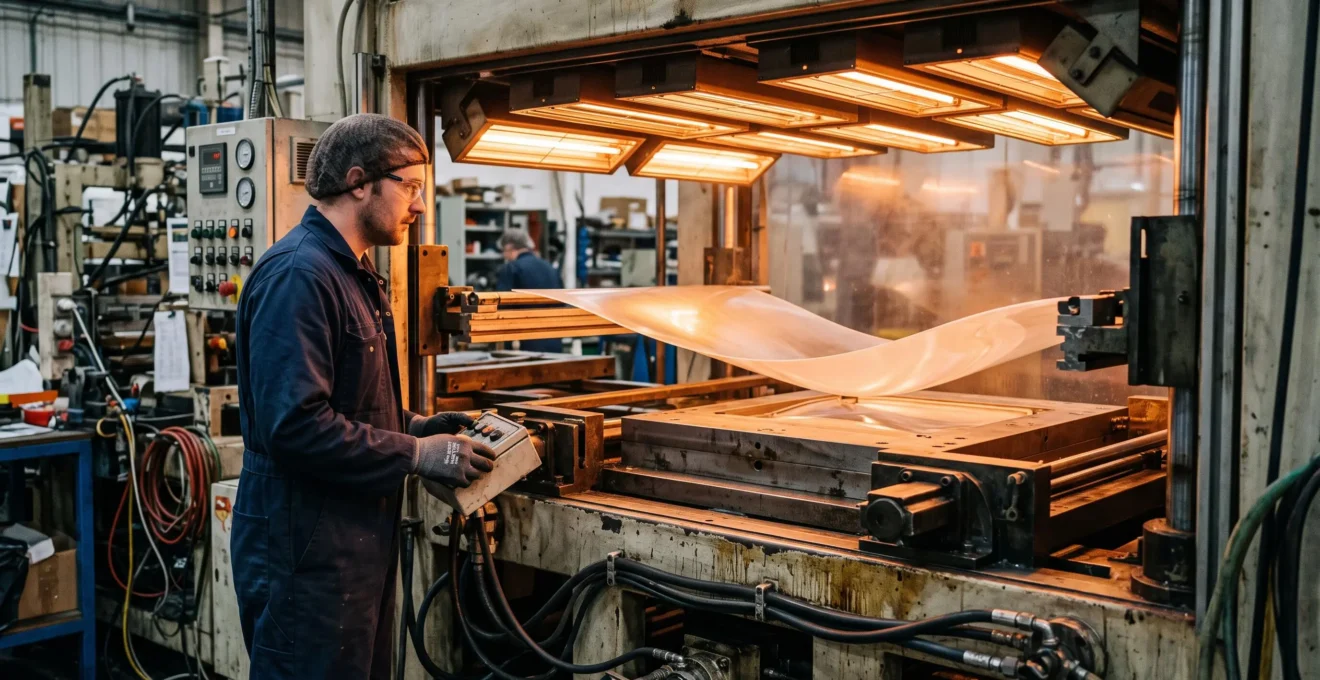
Accélérer un cycle de transformation plastique ne consiste pas simplement à augmenter la puissance des résistances ou le débit du circuit de refroidissement. Le véritable enjeu est de maîtriser les échanges thermiques à chaque étape du procédé, depuis la montée en température jusqu’à la stabilisation dimensionnelle de la pièce.
Une chauffe rapide mais hétérogène peut générer des contraintes internes, des défauts optiques ou des écarts d’épaisseur. À l’inverse, un refroidissement excessivement long immobilise inutilement l’outillage sans nécessairement supprimer les retassures. Le temps de cycle optimal dépend donc de l’équilibre entre transfert énergétique, propriétés thermophysiques du polymère et exigences de qualité.
Pour un ingénieur process, la démarche efficace associe modélisation thermique, mesures en conditions réelles et qualification progressive des réglages. L’objectif est d’identifier les étapes limitantes, d’améliorer l’homogénéité des températures et de réduire les durées sans transférer les défauts vers les opérations suivantes.
Les principes essentiels pour optimiser un cycle thermique
- Choisir le mode de chauffage selon l’épaisseur, la géométrie et les propriétés optiques et thermiques du matériau, plutôt que selon sa seule rapidité.
- Piloter le refroidissement à partir de critères de rigidité, de stabilité dimensionnelle et de qualité après démoulage.
- Évaluer les gains sur le cycle complet et le taux de pièces conformes, en intégrant les possibilités de récupération de chaleur.
- Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
- Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
- Comment réduire vos temps de chauffe sans créer de défauts de fusion ?
- Pourquoi votre temps de cycle est 40% plus long que celui de votre concurrent sur la même pièce ?
- Comment déterminer le temps de refroidissement minimal pour démouler sans déformation ?
- Pourquoi vos pièces de 6 mm présentent des creux alors que celles de 3 mm sont parfaites ?
- Pourquoi votre pièce plastique perd 60% de sa résistance au-delà de 80°C ?
- Comment valoriser les calories extraites de vos moules pour préchauffer votre process ?
Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
Le choix entre conduction, convection et infrarouge dépend principalement de l’épaisseur de la pièce, de sa géométrie, des propriétés thermiques du polymère et de l’homogénéité recherchée. La conduction convient aux surfaces en contact avec un outillage chauffé, la convection favorise une montée en température régulière et l’infrarouge permet des apports énergétiques localisés lorsque le matériau et l’installation s’y prêtent.
Ces modes de transfert répondent à des contraintes physiques différentes. En conduction, l’énergie traverse les interfaces de contact puis diffuse dans la matière. En convection, un fluide chauffé échange de l’énergie avec les surfaces exposées. Sous rayonnement infrarouge, la matière absorbe une partie du flux incident selon ses propriétés spectrales, son épaisseur et les caractéristiques des émetteurs.
La documentation technique de thermoformage ACRYLITE distingue notamment le chauffage infrarouge, adapté à de nombreuses plaques minces ou intermédiaires, et la convection, intéressante pour des plaques épaisses ou des applications exigeantes sur le plan optique.
Pour sélectionner une technologie, il faut comparer non seulement le temps de montée en température, mais également la distribution thermique obtenue.
| Critère | Conduction | Convection | Infrarouge |
|---|---|---|---|
| Condition privilégiée | Contact thermique avec un outil | Surfaces accessibles à l’air chauffé | Surfaces exposées au rayonnement |
| Paramètre critique | Résistance thermique de contact | Circulation et uniformité du fluide | Absorption spectrale et répartition du flux |
| Point de vigilance | Zones mal plaquées | Hétérogénéité de ventilation | Gradient entre surface et cœur |
| Application possible | Plateaux ou moules chauffants | Étuves et fours ventilés | Thermoformage avec émetteurs réglables |
Dans les matériaux peu conducteurs et épais, la diffusion thermique interne devient souvent limitante. Augmenter fortement la puissance rayonnante peut porter la surface à une température excessive avant que le cœur atteigne la plage de transformation recherchée.
L’infrarouge ne chauffe toutefois pas exclusivement la surface : la profondeur d’absorption dépend du spectre des émetteurs et des propriétés optiques du polymère. Le risque de gradient doit donc être évalué expérimentalement ou par simulation.
Pour une pièce présentant des épaisseurs variables, un chauffage zoné ou une combinaison de modes peut améliorer l’uniformité. Des paliers d’homogénéisation permettent également de laisser progresser la chaleur vers le cœur sans maintenir indéfiniment un flux élevé sur les zones minces.
Une fois la technologie retenue, sa performance doit être validée sur la distribution réelle des températures, et non sur la seule durée d’exposition. Cette distinction devient essentielle lorsqu’il faut déterminer le chauffage d’une feuille d’épaisseur connue.
Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
Le temps de chauffe d’une feuille PMMA de 4 mm ne peut pas être fixé à partir de son épaisseur seule. Il dépend de la diffusivité thermique, de la température initiale, de la température de formage visée, du flux énergétique absorbé et de l’équipement. Un calcul de diffusion fournit une première estimation, à confirmer par des mesures et des essais de formage.
La diffusivité thermique, notée α, est définie par la relation α = λ/(ρ × Cp), où λ représente la conductivité thermique, ρ la masse volumique et Cp la capacité thermique massique. Elle traduit la rapidité avec laquelle une perturbation de température se propage dans le matériau.
Pour une plaque plane chauffée symétriquement, une échelle caractéristique de diffusion peut être formulée sous la forme td = L²/α, avec L égal à la demi-épaisseur. Pour une feuille de 4 mm, L correspond donc à 2 mm. Cette relation représente une échelle physique de diffusion, et non une prédiction directe du temps nécessaire pour atteindre la température de formage.
Le calcul doit ensuite intégrer les conditions aux limites : flux incident, convection environnante, pertes thermiques, émissivité, absorptivité et éventuelle dissymétrie entre les faces. Sans ces paramètres et les propriétés mesurées du PMMA concerné, annoncer une durée précise serait trompeur.
La température cible varie aussi selon la formulation et le mode de fabrication de la plaque. Les données du fabricant ACRYLITE indiquent notamment des plages de 145 à 160 °C pour certaines plaques premium et de 170 à 195 °C pour des plaques cell cast. Ces valeurs sont spécifiques aux produits documentés et ne constituent pas des consignes universelles.
La vérification doit différencier température superficielle et température à cœur. Un pyromètre infrarouge correctement configuré renseigne sur la température radiative apparente d’une surface, sous réserve de connaître l’émissivité et de maîtriser les réflexions et la transmission du rayonnement. Une plaque transparente peut donc nécessiter une méthode de mesure spécialement adaptée.
Pour qualifier le réglage, une feuille sacrificielle instrumentée peut servir à caractériser les températures internes. Les essais d’affaissement, ou tests de sag, apportent ensuite un indicateur pratique du ramollissement sous l’effet de la gravité, mais ne remplacent pas une validation dimensionnelle et visuelle après formage.
Qualifier le chauffage d’une feuille PMMA en cinq actions
- Identifier la référence exacte du PMMA et relever ses propriétés thermiques documentées. Livrable : fiche matière avec domaine de transformation applicable.
- Relever la configuration des émetteurs, les distances, les consignes et la température initiale. Livrable : fiche de réglage machine.
- Estimer l’évolution thermique avec un modèle adapté aux conditions réelles. Livrable : courbe prévisionnelle de température.
- Effectuer des essais instrumentés et observer l’affaissement avant formage. Livrable : relevé comparant modèle, mesures et comportement de la feuille.
- Contrôler les défauts optiques, l’épaisseur finale et la répétabilité sur plusieurs pièces. Livrable : fenêtre de réglages validée et critères d’acceptation.
Le réglage obtenu doit être conservé avec ses conditions d’application. Un changement de couleur, d’épaisseur, de distance aux émetteurs ou d’état de surface peut imposer une nouvelle qualification avant toute réduction de durée.
Comment réduire vos temps de chauffe sans créer de défauts de fusion ?
Pour raccourcir le chauffage sans dégrader les pièces, il faut augmenter le flux utile réellement absorbé, diminuer lorsque cela est possible la masse de matière à chauffer ou améliorer la répartition énergétique. Chaque modification doit conserver une température interne homogène et rester compatible avec la stabilité du polymère. Le gain doit être vérifié après formage et sur le cycle complet.
Trois leviers physiques structurent cette optimisation :
- La puissance thermique utile : améliorer le transfert effectivement reçu par la matière, sans confondre puissance électrique installée et énergie absorbée.
- La masse chauffée : limiter les surépaisseurs inutiles ou ajuster le volume thermiquement sollicité lorsque la conception le permet.
- L’absorptivité : adapter le spectre des émetteurs ou les propriétés optiques de la surface, uniquement lorsque ces changements restent compatibles avec la fonction de la pièce.
Une augmentation brutale de puissance peut créer un gradient thermique important. Dans une plaque thermoformée, la surface risque de dépasser sa plage admissible alors que le cœur conserve une rigidité excessive. Selon le matériau, cela peut provoquer cloques, défauts optiques, étirement irrégulier ou contraintes résiduelles.
Les travaux de Schmidt, Le Maoult et Monteix sur le chauffage infrarouge soulignent l’influence de la distribution initiale de température sur la répartition finale de l’épaisseur des pièces thermoformées. La qualité du chauffage se juge donc aussi à sa capacité à produire une distribution thermique adaptée au formage.
Une démarche de réduction progressive peut partir du réglage qualifié, modifier un paramètre à la fois et comparer les pièces obtenues. À chaque palier, le contrôle doit porter sur la température, l’aspect, les dimensions et la répétabilité. Une dérive des émetteurs ou leur encrassement peut rendre instable un procédé pourtant performant lors des essais initiaux.
Exemple hypothétique : interpréter un objectif de réduction de 30 %
Un atelier envisage de réduire de 30 % la durée d’une opération de chauffage. Cet objectif n’est pas une performance démontrée : il doit être soumis à des essais de qualification, sans extrapoler son effet sur la productivité globale.
Si la chauffe cesse d’être l’étape limitante, le refroidissement, la manipulation ou le démoulage peuvent absorber une partie du gain. La décision doit donc reposer sur la durée totale et sur le nombre de pièces conformes produites, plutôt que sur le seul temps affiché par la commande du four.
Il faut également distinguer défauts de fusion, dégradation thermique et défauts de formage. Tous les thermoplastiques ne présentent pas le même comportement : une feuille amorphe ramollie par chauffage ne doit pas être analysée comme une matière semi-cristalline passant par une fusion.
Une fois la chauffe stabilisée, l’analyse doit quitter l’opération isolée pour considérer toute la séquence de production. C’est souvent dans les interfaces entre opérations que subsistent les écarts de productivité.
Pourquoi votre temps de cycle est 40% plus long que celui de votre concurrent sur la même pièce ?
Un écart de temps de cycle de 40 % ne démontre pas, à lui seul, qu’une presse ou un four est moins performant. Il peut résulter d’un refroidissement prolongé, de réglages conservateurs, de transferts thermiques insuffisants ou de temps auxiliaires cumulés. Pour identifier l’origine de l’écart, il faut chronométrer les étapes et comparer les performances à qualité équivalente.
Le premier travail consiste à établir une décomposition reproductible du cycle. Pour un procédé d’injection, cette analyse distingue notamment remplissage, maintien, refroidissement, ouverture, éjection et opérations auxiliaires. Certaines phases se chevauchent : elles ne doivent pas être additionnées deux fois dans le calcul du temps total.
En thermoformage, le diagnostic inclut plutôt la chauffe, le formage, le refroidissement, le démoulage et les déplacements ou manipulations associés.
| Phase | Cause possible d’allongement | Vérification prioritaire |
|---|---|---|
| Chauffage | Flux insuffisant ou homogénéisation prolongée | Profil thermique réel de la matière |
| Maintien | Durée supérieure au besoin de compensation du retrait | Évolution de la masse et des dimensions des pièces |
| Refroidissement | Débit insuffisant, encrassement, circuit mal réparti | Débits, températures et distribution thermique du moule |
| Ouverture et éjection | Temporisations ou mouvements lents | Chronogramme des séquences machine |
| Opérations auxiliaires | Attente robot, transfert ou approvisionnement | Temps morts et synchronisation des équipements |
Le refroidissement mérite une attention particulière, car sa durée peut être déterminée par une zone localisée de forte épaisseur ou un échange thermique insuffisant avec l’outillage. Une température moyenne de moule conforme à la consigne ne garantit pas une distribution uniforme sur toutes les empreintes.
Les conditions de comparaison doivent aussi être explicites : même matériau, même géométrie, même nombre d’empreintes, même tolérance dimensionnelle et même critère de conformité. Une production accélérée qui multiplie les retouches ou les rebuts n’améliore pas nécessairement le rendement réel.
Les temps morts doivent être mesurés plutôt que supposés. Certaines temporisations protègent les opérateurs ou garantissent la sécurité fonctionnelle de la machine ; leur suppression ne constitue pas un levier d’optimisation acceptable. En revanche, la synchronisation des mouvements et des équipements périphériques peut révéler des possibilités d’amélioration dans les limites du fonctionnement sécurisé.
Lorsque le refroidissement apparaît comme l’étape limitante, l’enjeu devient de définir une durée minimale compatible avec le démoulage, sans provoquer de déformations différées.
Comment déterminer le temps de refroidissement minimal pour démouler sans déformation ?
Le temps minimal de refroidissement correspond au premier instant où la pièce possède une rigidité suffisante pour supporter les efforts d’éjection et conserver sa géométrie dans les tolérances requises. Il ne dépend donc pas d’une température universelle de démoulage, mais du polymère, de l’épaisseur, des contraintes mécaniques, du moule et du comportement après extraction.
Le refroidissement est gouverné par la diffusion de chaleur dans la matière et par les échanges avec les surfaces de l’outillage. Pour une géométrie simple, un modèle transitoire peut fournir une estimation initiale. Comme lors du chauffage, l’échelle de diffusion augmente avec le carré de la dimension caractéristique.
Cette dépendance explique pourquoi une forte augmentation d’épaisseur peut pénaliser sensiblement la durée nécessaire pour évacuer la chaleur du cœur. Elle ne fournit cependant pas, à elle seule, un temps de démoulage : il faut connaître les températures, les propriétés thermiques et les conditions de contact.
La température de la peau est particulièrement importante lors de l’éjection, puisqu’elle conditionne la résistance aux contacts locaux. La température interne intervient dans la contraction ultérieure. Une pièce paraissant suffisamment rigide à la sortie du moule peut encore se déformer pendant son retour à la température ambiante.
La validation industrielle consiste à partir d’un réglage stable, puis à diminuer progressivement le refroidissement en comparant :
- La facilité d’éjection et l’absence de marques mécaniques.
- Les dimensions immédiatement après démoulage.
- Le gauchissement et les cotes après stabilisation dans des conditions définies.
- La répétabilité des résultats sur plusieurs cycles et, si nécessaire, plusieurs empreintes.
Sur une géométrie à épaisseurs variables, la zone massive peut imposer la durée du cycle. Il devient alors pertinent d’étudier un refroidissement local, des inserts adaptés ou une modification des circuits, plutôt que d’abaisser indistinctement toutes les températures du moule.
La température de démoulage doit aussi être distinguée de la température d’utilisation. Les conditions admissibles au moment de l’éjection et les propriétés exigées en service répondent à des critères mécaniques différents.
Un maintien géométrique après démoulage peut parfois limiter les déformations durant la stabilisation, mais son utilisation doit être qualifiée : il ne corrige pas nécessairement l’origine des contraintes internes.
La prochaine difficulté consiste à comprendre pourquoi des pièces d’apparence similaire se comportent très différemment lorsque leur épaisseur augmente. Les creux de retrait en constituent un exemple caractéristique.
Pourquoi vos pièces de 6 mm présentent des creux alors que celles de 3 mm sont parfaites ?
Une pièce injectée de 6 mm peut présenter des retassures alors qu’une section de 3 mm reste conforme, car le cœur de la zone épaisse refroidit et se contracte plus lentement. Lorsque la compensation par la pression de maintien devient insuffisante, le retrait interne peut entraîner un affaissement de la surface. L’apparition du défaut dépend aussi du matériau, de l’alimentation et de la géométrie.
Lors du refroidissement, les régions proches du moule se rigidifient avant le centre de la section. La contraction volumique ne se produit donc pas uniformément. Si l’alimentation en matière ne peut plus compenser ce retrait, une dépression superficielle ou un vide interne peut apparaître.
La différence entre 3 et 6 mm n’établit pas un seuil universel. Elle illustre toutefois l’effet défavorable d’une section plus épaisse sur la diffusion thermique. À matériau et conditions comparables, cette augmentation d’épaisseur accroît l’importance de la gestion du maintien et de la solidification interne.
Le diagnostic doit vérifier plusieurs paramètres interdépendants :
- Pression et durée de maintien : la compensation du retrait doit rester effective tant que le point d’injection permet une alimentation de la pièce.
- Température du moule : elle influence la solidification, le comportement de la peau et les contraintes internes.
- Position et dimension des points d’injection : elles conditionnent les possibilités d’alimentation des volumes épais.
- Conception des sections : les accumulations locales de matière, les nervures et les transitions d’épaisseur peuvent favoriser les défauts.
Avant de modifier le procédé, il faut distinguer la retassure d’un vide, d’un défaut de surface associé au démoulage ou d’une marque liée à la géométrie. L’observation de la pièce, son historique de remplissage et, lorsque cela est pertinent, une coupe de contrôle permettent d’orienter l’investigation.
Le répertoire BASF de diagnostic des défauts d’injection distingue notamment les retassures, le gauchissement, les vides et les difficultés de démoulage. Cette classification souligne l’importance d’identifier précisément le défaut avant d’intervenir sur les paramètres machine.
Allonger uniquement le temps de refroidissement ne constitue pas une solution générale aux retassures. Cette action peut modifier la rigidité au démoulage sans restaurer l’alimentation du cœur lorsque le point d’injection est déjà figé.
La correction doit donc examiner ensemble le maintien, l’alimentation et la conception de la section. Une modification locale de géométrie peut parfois être plus efficace qu’une augmentation prolongée du temps de cycle.
Au-delà de l’aspect dimensionnel, les historiques de température peuvent également modifier le comportement mécanique de la pièce en service, y compris lorsque celle-ci paraît parfaitement conforme à froid.
Pourquoi votre pièce plastique perd 60% de sa résistance au-delà de 80°C ?
Une perte de résistance mécanique de 60 % au-delà de 80 °C n’est pas une règle applicable à tous les plastiques. La diminution de rigidité ou de résistance dépend du polymère, de sa formulation, du type de sollicitation et de la durée d’exposition. Pour comprendre le comportement réel, il faut distinguer ramollissement thermique, transition vitreuse et dégradation irréversible.
Les polymères amorphes présentent une évolution importante de mobilité moléculaire autour de leur transition vitreuse. Leur rigidité peut diminuer sensiblement lorsque la température augmente dans cette région. Les polymères semi-cristallins possèdent également une phase amorphe, mais leurs zones cristallines contribuent à leur comportement mécanique sur une autre plage de température.
La température de transition vitreuse, notée Tg, ne doit pas être confondue avec la température de déflexion sous charge, souvent désignée par HDT. La première caractérise un changement de comportement moléculaire ; la seconde correspond à un résultat d’essai réalisé sous des conditions mécaniques et thermiques définies.
Il convient également de séparer deux phénomènes :
- Le ramollissement thermique : une modification des propriétés mécaniques associée à l’élévation de température, dont une partie peut être réversible au retour à froid.
- La dégradation irréversible : une altération chimique ou structurale du matériau, pouvant résulter notamment d’une exposition thermique excessive ou prolongée.
Les contraintes résiduelles introduisent une difficulté supplémentaire. Une pièce démoulée rapidement peut conserver un état de contrainte qui favorisera une déformation ultérieure lors d’une exposition à la chaleur. Une conformité dimensionnelle initiale ne suffit donc pas à garantir la tenue en service.
À titre d’exemple, la documentation du fabricant PLEXIGLAS mentionne des températures d’utilisation d’environ 80 °C pour ses produits GS et 70 °C pour ses produits XT. Ces valeurs illustrent la dépendance du comportement thermique à la référence commerciale ; elles ne démontrent pas une perte de résistance de 60 %.
| Indicateur | Information apportée | Limite d’interprétation |
|---|---|---|
| Transition vitreuse Tg | Évolution de la mobilité de la phase amorphe | Ne définit pas à elle seule une limite de charge admissible |
| HDT | Déformation sous une charge et un protocole déterminés | Ne représente pas toutes les conditions de service |
| Module en fonction de la température | Évolution de la rigidité sous sollicitation | Dépend du mode et de la durée de mesure |
| Vieillissement thermique | Stabilité des propriétés après exposition | Dépend de l’atmosphère, du temps et de la formulation |
Le dimensionnement d’une pièce exposée à la chaleur exige donc des données matière correspondant à la température et à la charge prévues. Les conditions de transformation doivent aussi être prises en compte lorsqu’elles peuvent introduire des contraintes résiduelles.
Une maîtrise complète du procédé associe ainsi qualité dimensionnelle, stabilité mécanique et efficacité énergétique. Cette dernière dimension conduit à s’intéresser à la chaleur évacuée par les équipements de refroidissement.
À retenir avant d’investir dans la récupération thermique
- La chaleur disponible ne constitue une ressource exploitable que si son niveau de température correspond à un besoin réel.
- La récupération énergétique doit rester indépendante des réglages qui garantissent la stabilité thermique du moule.
- Le bilan économique doit intégrer la disponibilité simultanée des besoins, les auxiliaires et les éventuelles contraintes de stockage.
Comment valoriser les calories extraites de vos moules pour préchauffer votre process ?
La chaleur extraite des moules peut être valorisée en la transférant vers un besoin de préchauffage compatible avec sa température : eau de procédé, air de ventilation ou autre usage thermique basse température. La faisabilité dépend du débit, de l’écart de température, de la disponibilité des besoins et de l’intégration d’un échangeur préservant les conditions de refroidissement du moule.
Le premier travail consiste à établir le bilan thermique du circuit. Pour une boucle d’eau en régime stable, la puissance thermique transportée peut être déterminée par la relation :
Q̇ = ṁ × Cp × ΔT
Dans cette expression, Q̇ représente la puissance thermique, ṁ le débit massique, Cp la capacité thermique massique du fluide et ΔT la différence entre les températures de sortie et d’entrée de la portion de circuit considérée.
Le calcul suppose des mesures fiables et un bilan cohérent. La puissance extraite du moule n’est pas nécessairement entièrement récupérable : des pertes, des niveaux de température insuffisants et des contraintes d’exploitation peuvent réduire l’énergie effectivement valorisée.
Une démarche d’évaluation comporte trois phases complémentaires.
- Caractériser la chaleur disponible : mesurer le débit et les températures du circuit au cours des différents régimes de production, puis établir le profil de puissance thermique.
- Identifier les besoins compatibles : recenser les consommations de chaleur basse température, leurs niveaux thermiques et leurs horaires de fonctionnement.
- Étudier l’intégration : évaluer la distance entre équipements, l’échangeur nécessaire, les pertes, le pompage et la nécessité éventuelle d’un stockage ou d’une pompe à chaleur.
La température du fluide récupéré est décisive. Une énergie abondante mais disponible à faible température ne peut pas assurer directement un préchauffage exigeant un niveau thermique supérieur. Un échangeur nécessite par ailleurs un écart de température suffisant entre les fluides pour transférer la chaleur.
Il faut également éviter toute récupération qui viendrait déstabiliser le refroidissement. Si le circuit utilisateur impose une température de retour variable, le moule risque de subir des fluctuations modifiant sa durée de refroidissement et la qualité des pièces.
Une boucle intermédiaire régulée et un échangeur permettent de découpler les usages, sous réserve d’un dimensionnement approprié. Les besoins qui ne sont pas simultanés à la production exigent une réflexion supplémentaire sur le stockage, la disponibilité énergétique et son coût.
Scénario pédagogique : récupération de chaleur sur une presse d’injection
Une installation hypothétique dispose d’un circuit de refroidissement équipé de capteurs de débit et de température. L’atelier envisage d’utiliser une partie de la chaleur extraite pour préchauffer un circuit secondaire alimentant un besoin thermique régulier.
L’évaluation commence par une campagne de mesures sur plusieurs régimes de fonctionnement. Le projet n’est retenu que si les températures disponibles, la simultanéité des usages et le bilan énergétique net permettent une récupération utile sans modifier les critères de qualité et la durée du cycle d’injection.
La rentabilité doit être étudiée sur l’énergie réellement substituée à une autre source de chauffage. Le bilan prend en compte les consommations supplémentaires des pompes, les pertes thermiques, la maintenance, l’investissement initial et le fonctionnement en charge partielle.
Le gain énergétique ne doit pas masquer l’objectif principal de production. Récupérer davantage de chaleur ne justifie pas un refroidissement moins efficace si ce changement augmente le temps de cycle ou le taux de rebut.
La prochaine action consiste à instrumenter un circuit pilote, mesurer la puissance récupérable et la comparer à un besoin thermique identifié. Une décision d’investissement devient alors possible sur la base d’un bilan énergétique et économique vérifiable, sans compromettre le réglage industriel existant.
Quels paramètres faut-il mesurer en priorité pour optimiser un cycle thermique ?
Les mesures prioritaires comprennent les températures de la matière et de l’outillage, les durées effectives des phases, les débits et températures des fluides de refroidissement, ainsi que les caractéristiques des pièces obtenues. Leur acquisition doit être synchronisée avec les étapes machine afin de relier chaque évolution thermique à ses conséquences sur la qualité et la durée totale du cycle.
Une caméra thermique suffit-elle à vérifier l’homogénéité de température d’une pièce plastique ?
Non. Une caméra thermique fournit principalement une information radiative relative aux surfaces observées, sous réserve d’une mesure adaptée à leur émissivité, leur transparence éventuelle et leur environnement. Elle ne donne pas directement la température interne d’une pièce épaisse. Des mesures complémentaires ou un modèle thermique validé peuvent être nécessaires pour connaître les gradients entre surface et cœur.
Pourquoi l’augmentation du débit d’eau ne réduit-elle pas toujours le temps de refroidissement ?
Le débit influence l’échange thermique dans les canaux, mais le transfert peut être limité ailleurs, notamment par la conduction dans la matière ou dans le moule. Une augmentation supplémentaire du débit peut alors produire un gain marginal, tout en accroissant les besoins de pompage. L’analyse doit intégrer la distribution des circuits, les températures locales et les pertes de charge.
Comment distinguer un gain de productivité réel d’un simple raccourcissement du cycle ?
Un gain réel se mesure par l’augmentation durable du nombre de pièces conformes produites sur une période donnée, en intégrant rebuts, retouches et arrêts. Une durée machine plus courte n’est pas suffisante si elle entraîne des défauts différés ou des interventions supplémentaires. La comparaison exige des conditions matière, qualité et outillage équivalentes.
Dans quels cas une simulation thermique est-elle utile avant de modifier l’outillage ?
Une simulation devient particulièrement utile lorsque la géométrie comporte des variations d’épaisseur, des circuits de refroidissement complexes ou des zones thermiquement difficiles à instrumenter. Elle permet de comparer plusieurs configurations avant modification, à condition de disposer de propriétés matière fiables, de conditions aux limites représentatives et d’une validation par des mesures sur le procédé réel.