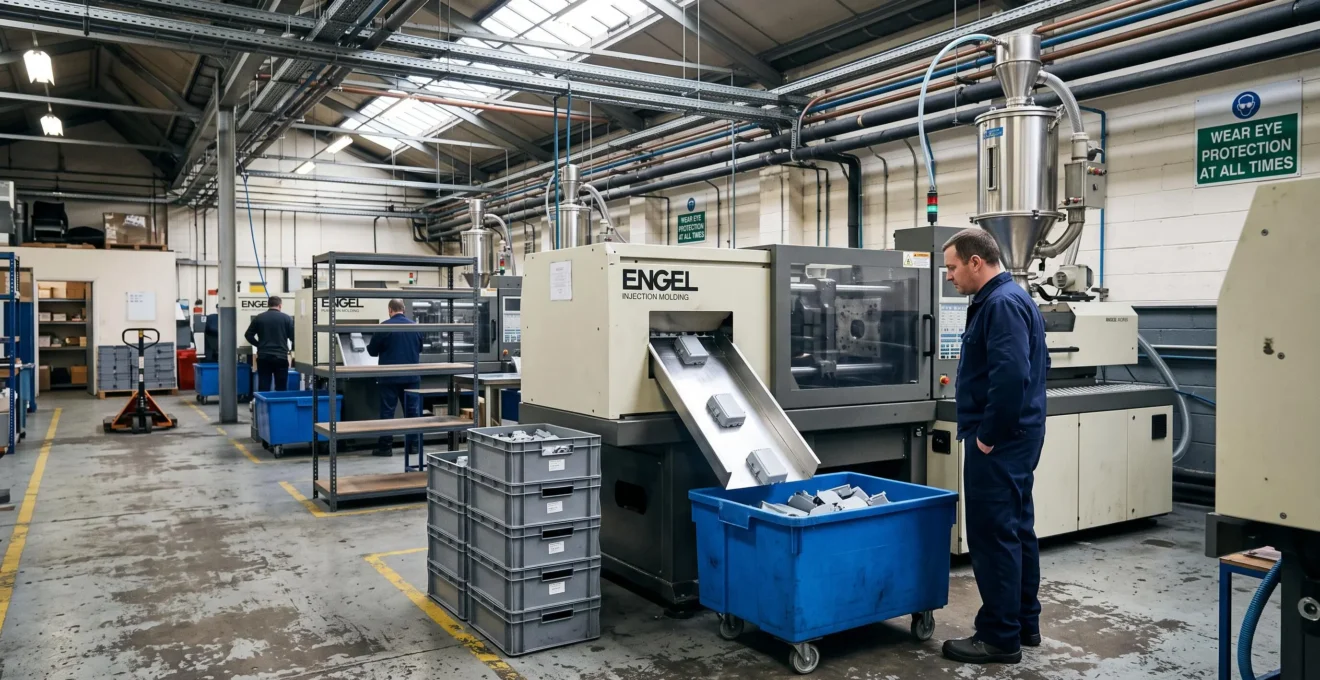
Une presse d’injection peut fonctionner à pleine cadence pendant que les pièces s’accumulent devant l’assemblage. Les machines produisent, les opérateurs s’activent, mais les commandes avancent lentement. Ce décalage révèle un problème fréquent en plasturgie : la performance de chaque équipement ne garantit pas la performance du flux complet.
Pour fluidifier les flux de matière plastique, il faut réduire les attentes entre opérations, adapter les tailles de lots, synchroniser les capacités et supprimer les manutentions inutiles. La cartographie VSM permet de repérer les pertes ; le Kanban, le SMED et l’équilibrage des postes apportent ensuite des réponses adaptées à chaque contrainte.
Un objectif de 20 % de productivité supplémentaire peut servir de cible de progrès, mais il ne constitue pas un résultat garanti. Son atteinte dépend du goulot réel, de la disponibilité des équipements et du temps actuellement consacré aux activités sans valeur ajoutée. La priorité consiste donc à mesurer le flux avant d’investir dans une nouvelle presse ou de réorganiser entièrement l’atelier.
Fluidifier les flux plastiques : les trois priorités
- Visualiser le flux réel : mesurer les cycles, les attentes, les stocks intermédiaires et le temps de traversée avec une VSM.
- Produire au rythme nécessaire : réduire les lots excessifs, synchroniser injection et assemblage et dimensionner les stocks tampons.
- Améliorer le débit global : traiter la ressource contrainte, récupérer les heures perdues et suivre les résultats chaque semaine.
- Comment réaliser une VSM (Value Stream Mapping) de votre atelier plastique en 1 journée ?
- Quels sont vos 7 gaspillages cachés qui consomment 25% de votre temps de valeur ajoutée ?
- Pourquoi produire en lots de 5000 au lieu de 1000 peut bloquer 80 k€ de trésorerie ?
- Comment implémenter un système Kanban sur votre ligne injection-assemblage ?
- Comment réimplanter votre atelier pour diviser par 2 les distances parcourues par la matière ?
- Comment identifier le maillon faible de votre ligne qui limite le débit global ?
- Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
- Comment agencer votre ligne de transformation pour augmenter le débit de 20% sans nouvel équipement ?
Comment réaliser une VSM (Value Stream Mapping) de votre atelier plastique en 1 journée ?
Pour réaliser une VSM en une journée, sélectionnez une famille de produits représentative, préparez les données de production la veille, puis suivez physiquement les pièces depuis l’alimentation matière jusqu’au conditionnement. La matinée sert à cartographier le flux réel ; l’après-midi permet de quantifier les attentes, les en-cours et les priorités d’amélioration. L’objectif est un diagnostic exploitable, pas une cartographie exhaustive de l’usine.
La Value Stream Mapping représente les opérations, les flux de matière et les informations qui déclenchent leur exécution. La présentation de la Value Stream Mapping par le NIST décrit une progression allant de la sélection du flux à l’analyse de l’état actuel, puis à la définition d’un état futur et à la mise en œuvre des améliorations.
Commencez par choisir une famille partageant des étapes de transformation comparables. Une référence très visible ou une commande exceptionnellement urgente ne reflète pas nécessairement le fonctionnement habituel de l’atelier. Privilégiez un parcours suffisamment représentatif des volumes, des changements de moules et des opérations aval.
Dans un atelier plastique, le chronométrage des presses ne suffit pas. Il faut également relever les durées de séchage, les temps de refroidissement, les changements de moules, les capacités des robots et périphériques, les tailles de lots et les files d’attente devant le contrôle qualité ou l’emballage. Ces informations expliquent souvent pourquoi quelques minutes de transformation s’accompagnent d’un délai de livraison interne beaucoup plus long.
Voici un déroulé pratique pour organiser le diagnostic avec la production, les méthodes, la qualité et la logistique.
| Moment | Travail à réaliser | Livrable |
|---|---|---|
| La veille | Collecter temps de cycle, rebuts, changements de moule et volumes | Base de données initiale |
| 8 h – 10 h | Suivre les pièces et observer chaque poste | Schéma du flux réel |
| 10 h – 12 h | Mesurer les stocks, attentes et déplacements | Carte de l’état actuel |
| 13 h – 15 h | Calculer les délais et repérer les pertes | Diagnostic quantifié |
| 15 h – 17 h | Définir les priorités et les responsables | Premier plan d’action |
Ce calendrier est une proposition d’organisation, non une durée standard validée pour tous les ateliers. Une ligne complexe ou des données indisponibles peuvent nécessiter des observations complémentaires.
Checklist terrain : les 5 livrables de votre première VSM
- Choisir une famille de produits et dessiner son parcours complet : obtenir un schéma des opérations traversées.
- Relever les cycles, changements de série et rebuts : constituer une fiche de mesures par poste.
- Compter les bacs et palettes entre opérations : produire un relevé daté des en-cours par emplacement.
- Mesurer les temps d’attente et calculer le temps de traversée : établir une ligne de temps distinguant valeur ajoutée et attentes.
- Classer les principales pertes selon leur impact et leur facilité de traitement : formaliser un plan d’action avec pilotes et échéances.
La VSM doit déboucher sur des décisions mesurables. Une carte parfaitement dessinée mais jamais utilisée pour réduire les attentes ne fluidifie aucun flux. La première exploitation consiste à rechercher les gaspillages révélés par les observations.
Quels sont vos 7 gaspillages cachés qui consomment 25% de votre temps de valeur ajoutée ?
Les sept gaspillages du Lean prennent des formes très concrètes en plasturgie : pièces rebutées, fabrications anticipées, attentes de périphériques, manutentions, stocks intermédiaires, déplacements d’opérateurs et opérations inutiles. Leur impact ne représente pas systématiquement 25 % du temps de valeur ajoutée. Seule une observation terrain, associée aux mesures de la VSM, permet de calculer les pertes propres à votre atelier.
La classification des sept gaspillages du Lean Enterprise Institute fournit une grille de lecture applicable aux processus manufacturiers. Pour l’utiliser en injection plastique, chaque catégorie doit être associée à des faits observables.
| Gaspillage | Manifestation dans l’atelier | Observation utile |
|---|---|---|
| Défauts et corrections | Retouches, rebuts d’injection, reprises dimensionnelles | Pièces non conformes et temps de reprise |
| Surproduction | Prolongation d’une série parce que le moule reste monté | Quantité fabriquée avant besoin réel |
| Attentes | Bacs immobilisés devant détourage, contrôle ou assemblage | Durée d’immobilisation par lot |
| Transports | Allers-retours entre presses et zones éloignées | Distance et nombre de transferts |
| Stocks | Semi-finis et pièces refroidies en excès | Quantité et valeur des en-cours |
| Mouvements | Recherche d’outils, de conteneurs ou de documents | Déplacements sans transformation |
| Traitements excessifs | Contrôle redondant ou finition sans exigence correspondante | Opérations sans valeur demandée |
Pour détecter ces pertes, suivez un lot identifiable pendant une demi-journée. Notez son heure d’entrée et de sortie à chaque étape, les temps de stockage, les manipulations et les causes des interruptions. Complétez cette observation par des mesures sur plusieurs lots si les résultats varient selon les références ou les équipes.
Le ratio temps de valeur ajoutée / temps de traversée permet de caractériser le flux. Dans un scénario purement hypothétique, un lot nécessitant 40 minutes d’opérations créatrices de valeur sur 400 minutes de traversée présente un ratio de 10 %. Les 360 minutes restantes doivent être décomposées : elles ne sont pas automatiquement toutes évitables, notamment lorsque certaines attentes techniques sont nécessaires.
Les rebuts et les palettes en attente se voient facilement. Les gaspillages structurels sont plus discrets : changement de moule trop long, ordonnancement favorisant les grosses séries ou cadence d’assemblage inférieure à celle de l’injection. Ils peuvent être intégrés aux habitudes de production sans pour autant être techniquement inévitables.
La surproduction mérite une attention particulière : fabriquer davantage peut réduire le nombre de changements de série, mais augmente simultanément les stocks et le capital immobilisé. Ce compromis conduit directement à la question de la taille des lots.
Pourquoi produire en lots de 5000 au lieu de 1000 peut bloquer 80 k€ de trésorerie ?
Produire 5 000 pièces au lieu de 1 000 peut immobiliser davantage de trésorerie lorsque les pièces supplémentaires attendent longtemps avant leur consommation ou leur vente. L’écart provient de la matière, de la transformation déjà payée, du stockage et des risques d’obsolescence. Les 80 k€ évoqués représentent un scénario possible, pas un surcoût automatique : il faut calculer la valeur réelle des stocks supplémentaires.
À valeur unitaire et demande identiques, un lot plus important augmente généralement le stock de cycle moyen. Dans un modèle simplifié de consommation régulière et de réapprovisionnement instantané, ce stock représente environ la moitié de la taille du lot. Le calcul doit ensuite être ajusté aux encours réels, aux stocks de sécurité et aux contraintes de fabrication.
Simulation pédagogique : comment un écart de 80 k€ peut apparaître
Supposons une demande régulière de 10 000 pièces par mois pour une famille de produits, avec une valeur immobilisée de 100 € par pièce. Ce montant est une hypothèse de calcul, et non un prix représentatif du marché.
En appliquant le modèle simplifié du stock de cycle moyen, un lot de 5 000 pièces génère 2 500 pièces de stock moyen, contre 500 pièces pour un lot de 1 000. L’écart est donc de 2 000 pièces, soit 200 000 € de capital immobilisé supplémentaire en moyenne.
Pour obtenir un écart de 80 000 € avec ces mêmes tailles de lots, la valeur immobilisée devrait être de 40 € par pièce. Ces calculs illustrent la sensibilité du résultat au coût unitaire ; ils ne constituent pas une mesure réalisée en usine.
Le capital immobilisé n’est pas identique au coût annuel de possession. Ce dernier dépend notamment du financement, des surfaces mobilisées, des manutentions, des assurances, des rebuts et du risque d’obsolescence. Il faut distinguer ces postes pour éviter de les additionner deux fois.
Le bon arbitrage consiste à rapprocher le coût de lancement d’une série de celui des stocks générés. Une forme classique du calcul de lot économique est :
Q* = √(2 × D × S / H)
Avec Q* la quantité économique, D la demande sur une période, S le coût d’un lancement et H le coût de possession d’une unité sur la même période. Ce modèle simplifié suppose notamment une demande stable et ne représente pas à lui seul les capacités finies des presses, les contraintes de séchage ou les disponibilités des moules.
Dans l’injection, S comprend en particulier le démontage et le remontage du moule, les réglages, la validation de démarrage et les pertes associées. La marge contributive perdue pendant un arrêt peut également devenir déterminante lorsque la presse constitue le goulot de production.
Le SMED réduit ce coût de changement de série. Dans le modèle précédent, diviser S par deux ramène le lot économique à environ 70,7 % de sa valeur initiale, toutes choses égales par ailleurs. Cela ne signifie pas que tous les lots peuvent être réduits sans conséquence sur la capacité.
Les grandes séries restent parfois justifiées pour des pièces à faible valeur, des moules difficiles à remplacer, des matières nécessitant une préparation longue ou des commandes exceptionnellement concentrées. La décision doit reposer sur les coûts et les contraintes effectivement mesurés.
Une fois les lots redimensionnés, il faut éviter que le planning des presses reconstitue progressivement les stocks supprimés. Un système de réapprovisionnement tiré peut aider à maintenir cette discipline.
Comment implémenter un système Kanban sur votre ligne injection-assemblage ?
Pour implanter un Kanban entre injection et assemblage, commencez par les références à consommation relativement régulière, définissez un stock tampon maîtrisé et autorisez la production en fonction des prélèvements réels. Le nombre de cartes dépend de la demande, du délai complet de réapprovisionnement, de la taille des conteneurs et d’une marge de sécurité justifiée. Le système doit rester compatible avec les changements de moules et les capacités disponibles.
Le principe consiste à remplacer une partie des lancements anticipés par des signaux de consommation. Le fonctionnement des Kanban de production et de prélèvement distingue les autorisations de fabriquer des pièces et celles de déplacer un conteneur vers le processus consommateur.
Dans une ligne injection-assemblage, un supermarché intermédiaire peut découpler les deux opérations lorsque leurs rythmes ou leurs contraintes de lancement diffèrent. L’assemblage prélève les bacs nécessaires ; chaque prélèvement déclenche un signal de reconstitution. Le stock tampon est alors limité par des règles explicites, plutôt qu’alimenté librement par la presse.
Le dimensionnement initial peut utiliser la formule :
Nombre de Kanban = arrondi supérieur de [D × L × (1 + S) / C]
D représente la demande moyenne par unité de temps, L le délai complet de réapprovisionnement exprimé dans la même unité, S le coefficient de sécurité et C le nombre de pièces par conteneur. Il s’agit d’une formule de dimensionnement usuelle, à adapter aux contraintes de production ; elle n’est pas un résultat expérimental spécifique à l’injection.
Dans un exemple hypothétique, une consommation de 400 pièces par jour, un délai de deux jours, une sécurité de 20 % et des conteneurs de 100 pièces donnent 9,6, soit 10 cartes après arrondi. Ce résultat suppose que le délai utilisé intègre les attentes de planning et les changements de moules, pas seulement le temps de cycle de la presse.
Pour démarrer, privilégiez des références matures dont les volumes et les temps de fabrication sont connus. Les nouveautés, les produits en fin de vie et les références à demande très irrégulière nécessitent généralement un pilotage différent ou des règles complémentaires.
Un système à une carte peut suffire lorsque le prélèvement et la reconstitution sont simples. Deux types de cartes deviennent utiles lorsque l’autorisation de transporter les pièces doit être séparée de celle de les produire. Plusieurs boucles peuvent être nécessaires selon les familles de produits et les circuits physiques.
Les règles de fonctionnement doivent préciser qui retire les cartes, où elles sont déposées, dans quel ordre les fabrications sont lancées et quelle priorité appliquer en cas de rupture. Le supermarché doit présenter des emplacements identifiés et des capacités maximales visibles.
Réévaluez périodiquement les délais, les consommations et les coefficients de sécurité. Un délai sous-estimé entraîne des ruptures ; une sécurité excessive transforme le Kanban en stock traditionnel assorti de cartes.
Le Kanban régule le déclenchement des fabrications, mais ne supprime pas les transports inutiles. Si chaque bac doit encore traverser plusieurs zones de l’usine, la disposition physique de l’atelier mérite une analyse séparée.
Comment réimplanter votre atelier pour diviser par 2 les distances parcourues par la matière ?
Pour réduire les distances parcourues par les pièces plastiques, cartographiez leurs déplacements, rapprochez les opérations qui s’enchaînent et testez une implantation en cellule sur une famille pilote. Diviser les distances par deux constitue un objectif à vérifier à partir des trajets mesurés, pas une conséquence automatique du réagencement. La solution doit également respecter les contraintes techniques des presses et le coût d’immobilisation de l’atelier.
Le point de départ est le diagramme spaghetti : tracez sur un plan les déplacements réels d’un lot, depuis la sortie de presse jusqu’au conditionnement. Relevez les mètres parcourus, le nombre de reprises de bacs, les équipements de manutention nécessaires et les croisements entre les flux.
Une implantation cellulaire rapproche, lorsque cela est pertinent, les presses, le détourage, le marquage, l’assemblage et l’emballage utilisés par une même famille. Elle peut supprimer des transferts intermédiaires tout en limitant les volumes de stockage entre opérations.
Avant de déplacer les machines, comparez plusieurs scénarios sur un plan à l’échelle. Les trajets de matière ne sont pas le seul critère : il faut aussi étudier l’accès aux moules, la circulation des opérateurs, les zones de maintenance, les évacuations et les moyens logistiques.
| Critère | Implantation actuelle | Implantation cible |
|---|---|---|
| Distance parcourue par lot | Mesure terrain | Distance projetée à valider |
| Manipulations intermédiaires | Nombre observé | Nombre prévu |
| Surface dédiée aux en-cours | Surface occupée | Surface cible |
| Contraintes techniques | Réseaux existants | Adaptations nécessaires |
| Coût de transition | Sans déménagement | Arrêts, manutention et raccordements |
Les presses à injection présentent des contraintes qui rendent un déménagement plus lourd que le déplacement d’un poste manuel. Il faut vérifier l’alimentation électrique, la distribution matière, le séchage, l’eau de refroidissement, l’air comprimé, l’extraction, le poids des équipements et les exigences de sécurité. L’accès pour les changements de moules doit rester opérationnel.
Le calcul économique doit intégrer les coûts de dépose et de repose, les nouveaux raccordements, les essais de redémarrage et la production perdue durant l’arrêt. En face, estimez les gains de manutention, d’espace, de temps de traversée et de disponibilité des équipes, en distinguant gains de temps et économies réellement monétisables.
Une cellule pilote permet de vérifier les hypothèses avant généralisation. Il est parfois plus avantageux de déplacer le contrôle ou le conditionnement vers les presses que de transférer des équipements de plusieurs tonnes.
Une réduction importante des transports améliore le flux, mais ne garantit pas une hausse équivalente du débit. Si une opération reste saturée, il faut identifier précisément la ressource qui limite la sortie des pièces conformes.
Comment identifier le maillon faible de votre ligne qui limite le débit global ?
Le maillon faible d’une ligne plastique est la ressource ou la règle de fonctionnement qui limite durablement la quantité de pièces conformes livrées. Pour l’identifier, comparez les capacités effectives de chaque opération, observez où les en-cours s’accumulent et recherchez les postes qui restent constamment alimentés. Le goulot peut être une presse, un périphérique partagé, l’assemblage ou une contrainte d’ordonnancement.
La théorie des contraintes repose sur un principe opérationnel : augmenter la performance d’un équipement non contraignant n’augmente pas nécessairement le débit global. Une presse accélérée peut simplement remplir plus vite les bacs devant un poste de finition déjà saturé.
Pour localiser la contrainte, observez simultanément les débits de sortie, les files d’attente et les arrêts. Une accumulation persistante en amont d’un poste est un indice utile, mais elle ne suffit pas : une production anticipée ou un lot exceptionnellement important peut créer un stock ponctuel sans révéler le véritable goulot.
Il est essentiel de comparer des capacités exprimées dans une même unité, par exemple en pièces conformes par heure pour une référence donnée. Les temps de cycle nominaux doivent être corrigés des arrêts, des changements de série, des rebuts et des disponibilités réelles.
La méthode des cinq étapes de focalisation se traduit par des décisions concrètes :
- Identifier : localiser l’opération limitante à partir des débits et des en-cours observés.
- Exploiter : éviter que cette ressource attende la matière, les opérateurs, les outils ou les validations.
- Subordonner : ajuster les lancements en amont pour ne pas accumuler inutilement les pièces devant elle.
- Élever : augmenter sa capacité si les améliorations d’organisation sont insuffisantes.
- Recommencer : vérifier si la contrainte s’est déplacée après les actions engagées.
La distinction entre contrainte physique et contrainte de pilotage évite les investissements prématurés. Une capacité machine réellement insuffisante peut exiger des moyens supplémentaires. En revanche, des priorités contradictoires, un planning de moules mal séquencé ou des lots surdimensionnés peuvent réduire le débit sans que les équipements soient intrinsèquement sous-capacitaires.
Charger chaque presse à 100 % pour maximiser son taux d’occupation peut donc dégrader la performance collective. L’enjeu est de protéger la ressource contrainte et de ne fabriquer en amont que ce qui peut alimenter utilement le flux.
Une fois la ressource limitante localisée, il faut comprendre pourquoi elle ne délivre pas toute sa capacité disponible. L’analyse des heures de fonctionnement et du rendement global fournit cette deuxième lecture.
Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
Une presse qui ne produit que six heures pendant un poste de huit heures peut subir des changements de série, des pannes, des réglages, des attentes matière ou des interruptions de contrôle. Les deux heures restantes ne représentent toutefois pas automatiquement deux heures de pertes évitables : il faut distinguer temps planifié, arrêts prévus et indisponibilités subies avant de calculer le rendement.
Le taux de disponibilité constitue un premier indicateur, mais il ne mesure pas toute la performance. Une presse peut fonctionner pendant presque tout le poste tout en produire moins que prévu à cause de cycles ralentis ou de pièces rebutées.
L’Overall Equipment Effectiveness (OEE), souvent rapproché du TRS dans l’industrie francophone, décompose la performance en trois facteurs. Attention : les appellations TRS, TRG et leurs bases temporelles peuvent différer selon les conventions retenues par l’entreprise.
OEE = Disponibilité × Performance × Qualité
La disponibilité rapporte le temps de fonctionnement au temps de production planifié. La performance compare la production réalisée au rythme théorique sur le temps de fonctionnement. La qualité représente la proportion de pièces bonnes parmi les pièces produites.
À titre d’exemple purement arithmétique, une disponibilité de 75 %, une performance de 95 % et une qualité de 98 % donnent un OEE d’environ 69,8 %. Ce résultat n’est pas une moyenne des ateliers plastiques. Le Lean Enterprise Institute présente cette décomposition méthodologique dans sa définition de l’OEE.
Pour établir un diagnostic fiable, commencez par enregistrer les causes d’arrêt sur un poste représentatif. Une feuille papier correctement remplie peut suffire avant d’envisager une acquisition automatique des données machines. La priorité est d’obtenir des durées, des catégories et des règles de classement cohérentes entre les équipes.
Les causes à différencier comprennent les changements de moules, les réglages, les pannes, les micro-arrêts, le manque de matière, les validations qualité et les pauses. Ces dernières doivent être classées selon la définition retenue du temps planifié : elles ne doivent pas être comptées arbitrairement comme des pannes.
Construisez ensuite un Pareto des minutes perdues. Il mettra en évidence les causes dominantes sur la période mesurée, sans supposer qu’elles sont identiques dans toutes les usines. Un temps de changement de moule important orientera vers le SMED ; des défauts de préparation matière vers l’organisation logistique ; des pannes répétitives vers la maintenance.
Les premières actions peuvent être engagées sans investissement lourd : préparer les moules et les composants avant l’arrêt, organiser la maintenance de premier niveau, standardiser les réglages et fiabiliser l’approvisionnement. Les dépenses de fiabilisation ou d’automatisation doivent répondre à une cause de perte mesurée.
Récupérer du temps productif est particulièrement intéressant sur la ressource contrainte. Pour convertir ce potentiel en débit réel, les capacités des postes et les flux d’alimentation doivent maintenant être synchronisés.
À retenir avant d’optimiser le débit
- Le gain doit être calculé sur les pièces conformes réellement livrées, et non sur les seules heures de fonctionnement des machines.
- Les actions prioritaires sont celles qui libèrent ou protègent la ressource contrainte : préparation matière, réduction des changements de série et équilibrage des opérations.
- Avant toute modification d’agencement, fixer un débit de référence, un niveau d’en-cours cible et une méthode de suivi du rendement.
Comment agencer votre ligne de transformation pour augmenter le débit de 20% sans nouvel équipement ?
Augmenter le débit de 20 % sans acheter d’équipement peut être envisageable si la ligne dispose déjà d’une capacité inutilisée liée aux attentes, aux changements de série ou à un mauvais équilibrage. Il faut d’abord mesurer le débit conforme actuel, identifier la contrainte et calculer le temps récupérable sur cette ressource. Ensuite, les postes, les lots et les approvisionnements doivent être synchronisés pour transformer ce temps en production supplémentaire.
La première étape consiste à comparer les cadences effectives entre injection, détourage, contrôle, assemblage et emballage. Un poste capable de traiter davantage de pièces que son voisin ne doit pas nécessairement produire à pleine vitesse. Il peut être préférable d’adapter sa cadence pour limiter les en-cours, tout en garantissant une alimentation suffisante du poste contraint.
L’équilibrage de ligne consiste à répartir les opérations et les ressources pour éviter qu’un poste soit surchargé pendant que les autres attendent. Dans une ligne plastique, cela peut signifier revoir les tâches de détourage, déplacer un contrôle, répartir les familles de moules entre presses compatibles ou préparer les conteneurs avant leur consommation.
Les temps de cycle doivent être comparés à la demande, mais également aux pertes réelles de disponibilité et de qualité. Le meilleur agencement théorique ne délivrera pas le débit prévu si une matière n’est pas sèche au démarrage ou si le moule nécessaire n’est pas prêt.
Pour quantifier un objectif de 20 %, prenez un débit initial de référence et calculez le débit cible à capacité de travail comparable. Dans un scénario hypothétique, une ligne produisant 800 pièces conformes par poste devrait en livrer 960 pour atteindre une hausse de 20 %.
Si le poste contraint livre actuellement 800 pièces sur 400 minutes effectives de fonctionnement, à rendement opérationnel constant, atteindre 960 pièces nécessiterait 480 minutes effectives. Le gain devient plausible uniquement si ces 80 minutes supplémentaires peuvent réellement être récupérées sur la contrainte, sans créer de nouvelle saturation en aval. Ces chiffres servent à illustrer une méthode de projection, pas à annoncer une performance réalisable partout.
Les leviers à tester en priorité sont complémentaires :
- Préparer matière, moules et conteneurs avant le lancement pour limiter les attentes de la ressource contrainte.
- Réduire les changements de série et revoir les tailles de lots lorsque le coût de lancement le permet.
- Équilibrer les charges entre presses compatibles en tenant compte des temps de cycle et des exigences de qualité.
- Synchroniser l’assemblage avec l’injection pour éviter les ruptures et l’accumulation de pièces.
- Rapprocher les postes périphériques lorsque les déplacements mobilisent inutilement les opérateurs.
La validation doit comparer une période de référence et une période après amélioration, sur un périmètre comparable : mêmes heures de travail retenues, familles de produits identifiées et volumes de pièces conformes. En cas d’évolution du mix produit, normalisez les résultats pour éviter d’attribuer à l’agencement un gain provenant simplement de références plus rapides à fabriquer.
Le pilotage doit ensuite rester régulier. Un tableau hebdomadaire peut suivre le débit conforme, les en-cours, le temps de traversée, l’OEE des ressources critiques et les causes principales d’arrêt. Une revue courte permet de traiter les écarts avant que les anciennes habitudes d’ordonnancement ne réapparaissent.
La prochaine action consiste à sélectionner une famille de pièces, établir son état initial puis tester une amélioration ciblée sur la ressource limitante. Mesurez ensuite le débit, les en-cours et la qualité sur une période représentative. Vous pourrez ainsi déterminer si les 20 % recherchés sont accessibles, quelles économies sont réellement obtenues et quelles modifications méritent d’être étendues au reste de l’atelier.
Quels indicateurs suivre pour savoir si les flux de matière s’améliorent ?
Suivez au minimum le débit de pièces conformes, la quantité et la valeur des en-cours, le temps de traversée et la disponibilité de la ressource contrainte. L’OEE apporte une lecture complémentaire de la disponibilité, de la cadence et de la qualité. Comparez ces indicateurs sur un périmètre stable pour distinguer une amélioration réelle d’un simple changement de charge.
Faut-il obligatoirement investir dans un logiciel MES pour fluidifier les flux ?
Non. Une VSM papier, un relevé des stocks intermédiaires et un suivi manuel des arrêts peuvent suffire à identifier les premières pertes. Un MES devient pertinent lorsque la collecte manuelle est trop lourde, que la traçabilité nécessite davantage de précision ou que le pilotage en temps réel apporte un bénéfice mesurable. Il ne remplace pas la définition des règles de production.
Comment gérer les rebroyés et les matières recyclées dans une analyse des flux ?
Représentez les flux de rebroyage et de réintroduction matière séparément, avec leurs quantités, délais et conditions d’utilisation. Identifiez les stocks intermédiaires supplémentaires ainsi que les éventuelles opérations de tri, de contrôle et de préparation. Les proportions admissibles et les conditions de transformation dépendent des exigences produit, des spécifications matière et des contraintes qualité applicables.
Comment éviter qu’une réduction des stocks provoque des ruptures à l’assemblage ?
Dimensionnez les stocks tampons à partir de la consommation réelle, du délai complet de réapprovisionnement et de sa variabilité. Testez les nouveaux seuils sur des références stables avant de les étendre. Suivez les ruptures, le respect des délais et la fréquence des changements de série. Une réduction des stocks n’est durable que si le processus amont peut reconstituer les quantités consommées dans les délais prévus.
Comment calculer un gain de productivité sans confondre débit et réduction des en-cours ?
Calculez séparément la variation du débit conforme par heure de référence et celle des stocks intermédiaires. Une baisse des en-cours améliore le capital immobilisé et peut raccourcir le temps de traversée sans augmenter immédiatement le débit. Pour mesurer la productivité, comparez les quantités conformes produites à ressources équivalentes, en tenant compte du mix de produits et des heures réellement mobilisées.