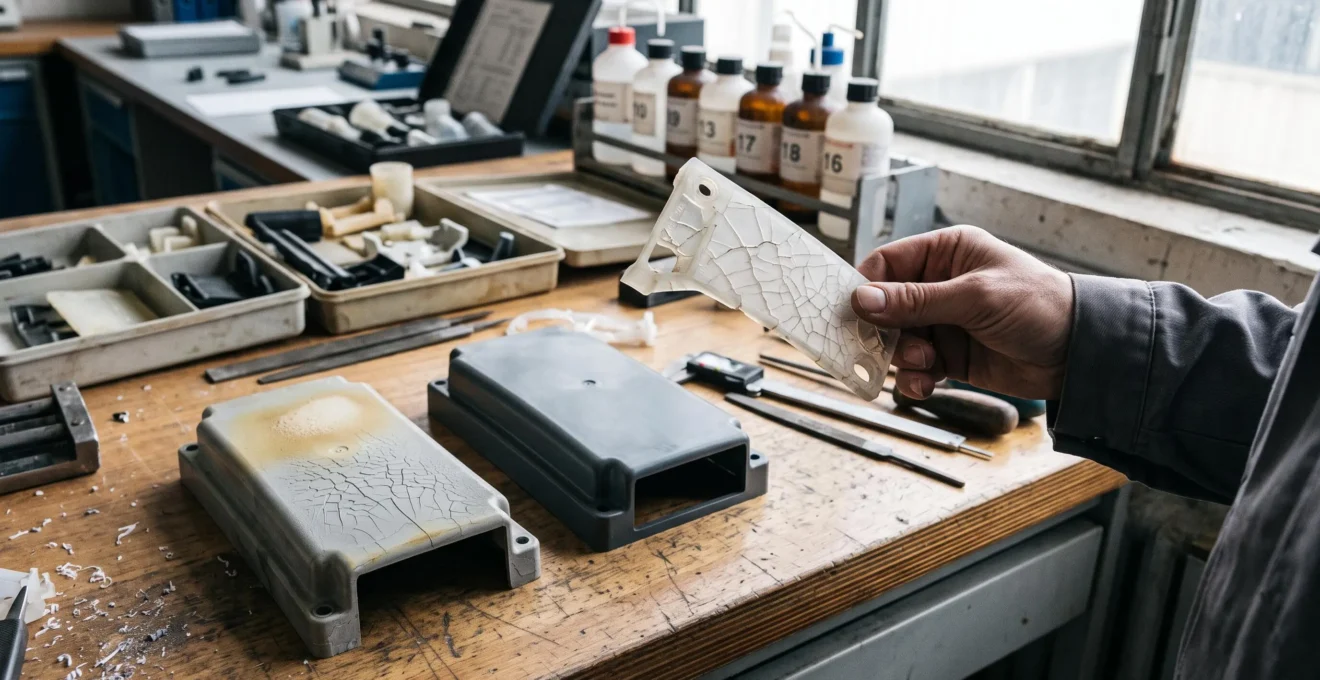
Une pièce plastique peut conserver son apparence initiale tout en ayant perdu une partie de ses propriétés mécaniques. À l’inverse, un polymère jauni ou superficiellement craquelé peut encore présenter une résistance acceptable dans certaines conditions d’utilisation. Cette différence s’explique par la diversité des mécanismes de dégradation et par leur localisation dans le matériau.
Chaleur, rayonnement ultraviolet, oxygène, humidité et transformations successives modifient les chaînes macromoléculaires, la morphologie ou la mobilité des polymères. Ces évolutions peuvent provoquer une fragilisation, une modification de la fluidité, un gonflement dimensionnel ou une diminution de la durée de vie.
Pour un ingénieur matériaux ou R&D, l’enjeu consiste à distinguer un vieillissement chimique irréversible d’une modification physique éventuellement réversible. Cette distinction détermine le choix des stabilisants, les essais de qualification, les conditions de transformation et la possibilité de réutiliser une matière recyclée.
Le comportement final dépend toujours du grade, de sa formulation, de son historique thermique et mécanique ainsi que des conditions réelles de service. Aucun seuil de température, d’humidité ou de nombre de cycles ne décrit correctement toutes les familles de polymères.
Dégradation des polymères : les points essentiels
- La chaleur, les UV et l’humidité n’agissent pas nécessairement sur les mêmes mécanismes : oxydation, rupture des chaînes, hydrolyse et plastification doivent être distinguées.
- Les transformations successives peuvent modifier les masses moléculaires et consommer les stabilisants. Le nombre de cycles ne suffit pas à déterminer la qualité d’une matière recyclée.
- La maîtrise du vieillissement repose sur une formulation adaptée, des essais représentatifs, un diagnostic analytique comparatif et une conception compatible avec les filières de recyclage.
- Thermolyse, UV, humidité : quel mode de dégradation menace vos pièces plastiques ?
- Comment choisir les bons stabilisants UV et antioxydants pour une durée de vie longue en extérieur ?
- Pourquoi vos pièces en PP recyclé perdent-elles leurs propriétés après plusieurs cycles de recyclage ?
- Pourquoi vos pièces PA6 absorbent-elles l’humidité et perdent-elles une grande partie de leur rigidité ?
- Comment diagnostiquer le niveau de dégradation de votre polymère recyclé avant transformation ?
- Pourquoi vos pièces plastiques perdent leur résistance au-delà des températures élevées ?
- Pourquoi un emballage multicouche PE/PA/PE est-il difficile à recycler malgré une majorité de PE ?
- Comment concevoir vos pièces plastiques pour garantir une recyclabilité maximale en fin de vie ?
Thermolyse, UV, humidité : quel mode de dégradation menace vos pièces plastiques ?
La dégradation dominante dépend de l’environnement et de la structure chimique du polymère. La chaleur peut favoriser des ruptures de chaînes et des réactions d’oxydation, les UV déclenchent souvent une photo-oxydation superficielle, tandis que l’humidité peut provoquer une hydrolyse des polymères sensibles. Ces mécanismes produisent des symptômes différents et peuvent agir simultanément.
La dégradation thermique apparaît lorsque l’histoire température-temps du matériau favorise des réactions chimiques irréversibles. Selon la résine et l’atmosphère, celles-ci comprennent des coupures de chaînes, des réactions radicalaires, une oxydation ou une réticulation. Une diminution de masse moléculaire peut notamment modifier la viscosité à l’état fondu et la résistance mécanique.
La photo-oxydation résulte de réactions initiées ou favorisées par l’absorption du rayonnement UV. Des chromophores présents dans le matériau, des impuretés ou des produits d’oxydation peuvent contribuer à cette initiation. Le jaunissement, le farinage et les microfissures constituent des manifestations possibles, mais leur absence ne garantit pas une matière intacte.
L’hydrolyse concerne particulièrement les polymères comportant des liaisons chimiquement sensibles à l’eau, notamment certaines fonctions ester et amide. Elle peut réduire la masse moléculaire sans produire immédiatement de défaut visible. Toutefois, l’exposition à l’eau ne provoque pas systématiquement une hydrolyse significative : la température, le pH, la durée et le matériau conditionnent la cinétique de réaction.
Le mécanisme à surveiller peut être orienté par les conditions d’utilisation :
| Condition dominante | Mécanisme à examiner | Indicateurs prioritaires |
|---|---|---|
| Température élevée et exposition prolongée | Thermolyse et thermo-oxydation | Viscosité, masse moléculaire, oxydation, propriétés mécaniques |
| Exposition directe au rayonnement solaire | Photo-oxydation | Jaunissement, microfissures, état de surface, résistance aux chocs |
| Contact prolongé avec l’eau sur polymère hydrolysable | Hydrolyse potentielle | Masse moléculaire, viscosité, propriétés après séchage |
| Chaleur, humidité et UV combinés | Vieillissement multimécanisme | Essais couplés, évolution mécanique et chimique |
La localisation de l’endommagement modifie le diagnostic. Le rayonnement UV est souvent absorbé près de la surface, alors qu’un échauffement suffisamment homogène peut affecter le volume. Une hydrolyse peut également progresser dans l’épaisseur lorsque la diffusion de l’eau et la cinétique de réaction le permettent.
Les effets combinés ne sont pas nécessairement additifs. Des fissures superficielles peuvent faciliter l’accès de l’eau à certaines zones. Température et humidité peuvent accélérer conjointement l’hydrolyse, tandis que température, UV et oxygène interagissent dans la photo-oxydation. Un essai portant sur un seul facteur risque donc de mal représenter les conditions réelles.
Une fois les voies chimiques et physiques identifiées, la protection peut être adaptée : empêcher l’initiation des réactions, ralentir leur propagation ou limiter l’exposition du polymère aux facteurs agressifs.
Comment choisir les bons stabilisants UV et antioxydants pour une durée de vie longue en extérieur ?
Une formulation durable en extérieur doit généralement combiner une protection contre l’oxydation thermique et une protection contre les effets du rayonnement UV. Les antioxydants interviennent notamment pendant la transformation et le vieillissement thermo-oxydatif, tandis que les absorbeurs UV et les HALS limitent certaines réactions photochimiques. Le choix dépend du polymère, de l’environnement et du procédé.
Les antioxydants phénoliques peuvent interrompre des réactions radicalaires d’oxydation en cédant un hydrogène à certaines espèces réactives. Les phosphites, fréquemment utilisés en complément, participent notamment à la décomposition des hydroperoxydes. Leur association peut améliorer la stabilité pendant la mise en œuvre et contribuer au maintien des propriétés en service.
Les absorbeurs UV diminuent l’énergie lumineuse disponible pour amorcer certaines réactions dans le polymère. Les stabilisants HALS, quant à eux, interviennent dans des mécanismes de neutralisation d’espèces radicalaires associées à la photo-oxydation. Ils peuvent notamment contribuer à protéger les zones exposées sans constituer une barrière physique imperméable à la lumière.
Un antioxydant ne remplace donc pas automatiquement un système de photostabilisation. De même, la présence d’un HALS ne compense pas une formulation insuffisamment protégée contre les contraintes thermiques du procédé.
La migration des additifs représente un risque souvent sous-estimé. Selon leur masse moléculaire, leur compatibilité avec la matrice et les conditions de contact, certains stabilisants peuvent diffuser, être extraits ou se consommer au fil du temps. La concentration initiale ne renseigne pas à elle seule sur la protection restante après plusieurs années.
Le choix doit également intégrer la température de transformation, les pigments, les charges, l’épaisseur de la pièce et les éventuelles contraintes de contact avec d’autres matériaux. Un additif performant dans un polymère donné peut se révéler moins adapté à une autre formulation. Un surdosage peut aussi modifier la compatibilité, l’aspect ou certaines propriétés du produit.
Pour viser une durée de vie longue, les essais QUV et les enceintes de vieillissement de type Weather-Ometer permettent d’exposer des éprouvettes à des sollicitations contrôlées. Les résultats doivent être confrontés à des expositions naturelles représentatives : une durée d’essai accéléré ne correspond pas automatiquement à un nombre fixe d’années en extérieur.
Il convient de suivre plusieurs critères simultanément, notamment la rétention de résistance mécanique, la variation de couleur, la fissuration et l’évolution chimique. Les seuils d’acceptation doivent être définis à partir de la fonction réelle de la pièce.
La durabilité ne peut donc pas être déduite du seul nom commercial d’un grade stabilisé. Elle résulte d’une qualification de la formulation complète, menée dans des conditions proches de celles du produit final. Cette logique reste essentielle lorsque la matière subit plusieurs transformations successives.
Pourquoi vos pièces en PP recyclé perdent-elles leurs propriétés après plusieurs cycles de recyclage ?
Le polypropylène recyclé peut perdre progressivement certaines de ses propriétés parce que chaque transformation l’expose à une combinaison de chaleur, d’oxygène et de cisaillement mécanique. Ces sollicitations peuvent rompre des chaînes macromoléculaires, modifier la distribution des masses moléculaires et consommer les antioxydants. Toutefois, une dégradation significative après trois cycles n’est pas une règle universelle.
Dans le PP, les réactions radicalaires favorisent souvent la scission des chaînes. Lorsque les masses moléculaires diminuent, la viscosité à l’état fondu tend à baisser et l’indice de fluidité peut augmenter. Cette évolution modifie les conditions de transformation et peut influencer la tenue aux chocs, la ductilité et d’autres caractéristiques mécaniques.
La cristallinité ne diminue cependant pas nécessairement avec la masse moléculaire. Des chaînes plus courtes peuvent, selon la formulation et les conditions de refroidissement, présenter une mobilité favorable à leur organisation cristalline. Il faut donc mesurer séparément la morphologie et les propriétés mécaniques, sans déduire l’une de l’autre.
Une étude publiée dans Journal of Polymer Science sur le recyclage répété du polypropylène examine jusqu’à 30 passages successifs en extrusion. Les chercheurs mettent en évidence des mécanismes associant coupures aléatoires des chaînes et ruptures favorisées par les sollicitations de cisaillement. Ils montrent aussi l’intérêt des systèmes de stabilisation pour limiter l’évolution du matériau.
Jusqu’à 30 passages
Nombre de passages successifs en extrusion examinés dans l’étude expérimentale sur le PP. Ce protocole permet d’observer des mécanismes de dégradation, sans constituer une garantie industrielle de 30 cycles de recyclage.
Journal of Polymer Science, publication du 7 mai 2023.
Les cycles successifs peuvent également réduire la quantité d’antioxydants actifs. Les stabilisants phénoliques et phosphites sont susceptibles d’être consommés pendant les transformations et l’utilisation du matériau. Deux lots de PP présentant un indice de fluidité comparable peuvent ainsi posséder des réserves de stabilisation différentes.
Le seuil de « trois cycles » doit donc être interprété comme une situation possible, et non comme une limite intrinsèque du PP. La formulation initiale, la température de fusion, le temps de séjour, l’oxygénation, la vitesse de cisaillement et la qualité du flux entrant modifient les résultats.
Pour comparer les cycles, il est préférable de suivre l’indice de fluidité, la résistance aux chocs et les propriétés adaptées à l’application après chaque passage. La caractérisation du niveau résiduel de stabilisation apporte une information supplémentaire sur le risque de vieillissement futur.
Le reformulage du recyclé peut comprendre un réajustement des antioxydants, l’introduction d’additifs fonctionnels compatibles ou, dans certains systèmes, l’emploi de technologies de modification des chaînes. La restabilisation ralentit de nouvelles réactions de dégradation, mais ne reconstitue pas automatiquement les chaînes déjà rompues.
La dilution avec de la matière vierge n’est donc pas la seule possibilité industrielle. Le choix entre stabilisation, modification chimique, mélange contrôlé et changement d’application doit dépendre des propriétés effectivement mesurées.
Cette approche transforme le recyclage en une démarche de maîtrise des propriétés. Elle exige également de distinguer les ruptures chimiques irréversibles des variations physiques, distinction particulièrement importante pour les polyamides exposés à l’humidité.
Pourquoi vos pièces PA6 absorbent-elles l’humidité et perdent-elles une grande partie de leur rigidité ?
Le PA6 absorbe l’eau parce que ses fonctions amide sont polaires et interagissent avec les molécules d’eau. L’humidité augmente la mobilité des chaînes et provoque une plastification qui diminue le module mécanique. Cette évolution peut simultanément améliorer la ductilité et la résistance aux chocs. Elle ne doit pas être confondue avec une hydrolyse irréversible.
Les molécules d’eau pénètrent dans les régions accessibles de la structure et modifient les interactions intermoléculaires. La mobilité des segments amorphes augmente, ce qui influence notamment la rigidité, l’allongement à la rupture et certaines caractéristiques viscoélastiques.
La teneur en eau absorbée dépend fortement de l’humidité relative, de la température, du temps d’exposition et de l’épaisseur de la pièce. Le PA6, le PA66 et les grades chargés ne présentent pas des comportements identiques.
Selon la documentation technique Toray sur les propriétés physiques des polyamides, l’absorption d’eau à l’équilibre atteint 3,5 % pour le nylon 6, contre 2,5 % pour le nylon 66, à 23 °C et 60 % d’humidité relative. Ces résultats ne doivent pas être confondus avec ceux d’une immersion prolongée.
3,0 → 1,0 GPa
Évolution du module de flexion du PA6 AMILAN CM1017 entre l’état sec et l’équilibre d’absorption d’eau, dans les conditions documentées par Toray. La diminution correspond à environ deux tiers et ne s’applique pas automatiquement aux PA6 chargés.
Toray Industries, documentation technique AMILAN.
Le même fabricant indique, pour ce grade, une évolution de la résistance au choc Izod de 50 à 400 J/m entre les conditions étudiées. Ces données illustrent un compromis majeur : une pièce moins rigide n’est pas nécessairement plus fragile aux chocs. L’effet dépend de la propriété considérée et des conditions d’essai.
Le gonflement hygroscopique constitue une deuxième difficulté pour les engrenages, clips, paliers et assemblages de précision. Toray rapporte, pour les échantillons concernés, une expansion dimensionnelle approximative de 0,2 à 0,3 % par point de pourcentage d’eau absorbée après traitement thermique. La géométrie et les contraintes résiduelles peuvent modifier la réponse effective d’une pièce moulée.
En conception, il faut donc vérifier les tolérances et les jeux fonctionnels à l’état conditionné, et pas uniquement à l’état sec après moulage. Un résultat mécanique obtenu sur une éprouvette sèche ne décrit pas nécessairement le comportement en ambiance humide.
Les solutions comprennent le choix de grades renforcés, de polyamides moins hygroscopiques lorsque leur profil d’application le permet, et la maîtrise de l’humidité avant les opérations dimensionnellement critiques. Les pièces doivent être conditionnées de manière reproductible avant comparaison métrologique.
Avant transformation, le séchage de la matière doit respecter les prescriptions du grade. L’eau résiduelle peut favoriser l’hydrolyse à l’état fondu et endommager chimiquement les chaînes, contrairement à la plastification en service qui peut être au moins partiellement réversible lors du séchage.
La distinction entre humidité absorbée, plastification et hydrolyse montre pourquoi une simple mesure de résistance ne suffit pas toujours. Elle conduit à définir un protocole de caractérisation chimique et rhéologique avant toute nouvelle transformation.
Comment diagnostiquer le niveau de dégradation de votre polymère recyclé avant transformation ?
Le diagnostic d’un polymère recyclé repose sur plusieurs mesures complémentaires comparées à une référence pertinente. L’indice de fluidité renseigne sur son comportement à l’état fondu, la spectroscopie infrarouge peut révéler une oxydation, et les analyses thermiques décrivent certaines évolutions de structure et de composition. La rhéologie et les contrôles de contaminants complètent l’évaluation des lots sensibles.
La première étape consiste à définir une référence matière : grade vierge identifié, lot recyclé précédemment qualifié ou spécification fournisseur documentée. Sans cette référence, un indice de fluidité élevé ne démontre pas à lui seul une dégradation. Certains polymères sont volontairement formulés pour présenter une fluidité importante.
La mesure du MFI ou MFR fournit un indicateur économique et rapide, à condition de conserver la température et la charge de mesure adaptées au matériau. Pour le PP soumis principalement à des scissions de chaînes, une augmentation de fluidité peut suggérer une diminution des masses moléculaires. D’autres mécanismes, comme la ramification ou la réticulation, peuvent entraîner une réponse différente.
La spectroscopie FTIR permet ensuite de rechercher des modifications des fonctions chimiques. L’apparition ou l’évolution de bandes carbonyles peut notamment contribuer au suivi de l’oxydation des polyoléfines. L’interprétation doit tenir compte des additifs, des charges et des contaminants susceptibles d’introduire des bandes similaires.
Les analyses DSC renseignent sur les transitions thermiques et certains paramètres de cristallisation. La TGA apporte des informations sur le comportement à la décomposition thermique et, selon la méthode, sur certaines fractions de composition. Aucune de ces techniques ne mesure isolément et directement le niveau global de dégradation.
La rhéologie oscillatoire ou la mesure de viscosité sur plusieurs régimes de cisaillement apporte une lecture plus complète de la structure moléculaire. Elle peut aider à mettre en évidence des différences entre résines linéaires, ramifiées ou mélanges complexes qui resteraient peu visibles avec une valeur unique de MFI.
Les matières recyclées peuvent également contenir des polyoléfines incompatibles, des résidus d’additifs, des fractions chargées, des produits de vieillissement ou de l’humidité. Ces éléments influencent les propriétés de transformation et les performances mécaniques sans nécessairement produire une anomalie évidente lors d’un premier contrôle.
Checklist de qualification d’un lot de polymère recyclé
- Identifier le polymère, l’origine du lot et les conditions de transformation connues ; produire une fiche de traçabilité avec référence matière.
- Mesurer le MFI dans des conditions normalisées adaptées, puis comparer le résultat à la référence ; enregistrer un écart documenté dans le rapport de contrôle.
- Réaliser une analyse FTIR comparative lorsque le risque d’oxydation le justifie ; conserver les spectres et l’interprétation des bandes pertinentes.
- Compléter par DSC, TGA, rhéologie ou caractérisation de composition selon les risques identifiés ; établir un dossier analytique du lot.
- Confronter les résultats aux exigences de transformation et de performance mécanique ; émettre une décision de qualification, de reformulage ou de rejet motivée.
Les seuils d’acceptation ne doivent pas être inventés ni transposés sans qualification d’un polymère à un autre. Ils résultent des contraintes de la pièce, des capacités du procédé et d’un historique suffisamment représentatif pour relier les mesures matière aux performances finales.
Une matière chimiquement acceptable peut néanmoins échouer en service si les contraintes thermomécaniques dépassent ses capacités. Le diagnostic de laboratoire doit donc être complété par une analyse des conditions d’utilisation, particulièrement lorsque la température augmente.
Pourquoi vos pièces plastiques perdent leur résistance au-delà des températures élevées ?
Une pièce plastique peut perdre de sa rigidité ou de sa capacité à supporter une charge lorsque la température accroît la mobilité de ses chaînes macromoléculaires. Cette évolution peut survenir avant toute fusion et sans dégradation chimique. La température critique dépend du polymère, de son état morphologique, de la durée d’exposition et des sollicitations mécaniques appliquées.
Trois notions doivent être distinguées : la transition vitreuse (Tg), la température de fusion (Tm) des domaines cristallins et la température d’utilisation continue admissible pour une application donnée.
La transition vitreuse correspond à une évolution importante de la mobilité moléculaire de la phase amorphe. Pour les polymères concernés, son franchissement peut modifier fortement la rigidité et les propriétés viscoélastiques. La fusion, elle, concerne les domaines cristallins des polymères semi-cristallins. Ces deux phénomènes ne définissent pas à eux seuls la durée de vie admissible d’une pièce.
Le fluage représente un mécanisme déterminant sous charge prolongée. Une pièce peut supporter une sollicitation lors d’un essai court, puis se déformer progressivement sous la même contrainte à température élevée. Selon la géométrie et les conditions, cette déformation peut conduire à une perte fonctionnelle ou à une rupture différée.
Le vieillissement chimique agit sur une autre échelle temporelle. Une exposition prolongée à la chaleur, en présence d’oxygène ou d’autres agents réactifs, peut modifier les chaînes moléculaires et réduire les performances disponibles après refroidissement.
Pour orienter le choix d’une matière, les sensibilités propres aux différentes familles doivent être confrontées aux conditions d’utilisation :
| Famille | Points de vigilance | Qualification recommandée |
|---|---|---|
| Polyoléfines : PE, PP | Fluage, perte de rigidité à chaud, thermo-oxydation | Essais mécaniques à température, fluage et vieillissement |
| Polyamides : PA6, PA66 | Influence combinée de la température, de l’humidité et des charges appliquées | Essais à l’état conditionné et sous charge prolongée |
| Polyesters : PET, PBT | Transitions thermiques, hydrolyse selon les conditions, stabilité dimensionnelle | Contrôle de l’humidité et des propriétés thermomécaniques |
| Technopolymères haute performance | Limites spécifiques au grade, fluage et compatibilité environnementale | Validation des contraintes réelles malgré une résistance thermique élevée |
Ce tableau ne constitue pas un classement chiffré des températures maximales d’utilisation. Au sein d’une même famille, les grades renforcés, les formulations stabilisées et les morphologies peuvent présenter des écarts importants. La documentation de chaque fabricant doit être interprétée selon les conditions d’essai déclarées.
Les valeurs de rigidité ou de résistance obtenues à température ambiante ne suffisent pas à dimensionner une pièce qui restera durablement sous charge à chaud. Il est préférable de combiner les essais de vieillissement avec des mesures mécaniques à température et des essais de fluage représentatifs du service.
La température détermine ainsi non seulement la durée de vie des pièces, mais aussi les possibilités de réutilisation de leur matière. Même lorsque les chaînes restent suffisamment stables, les mélanges de polymères incompatibles peuvent constituer un obstacle au recyclage.
Pourquoi un emballage multicouche PE/PA/PE est-il difficile à recycler malgré une majorité de PE ?
Un emballage PE/PA/PE reste difficile à recycler mécaniquement lorsque ses couches de polyéthylène et de polyamide ne peuvent pas être séparées efficacement. Ces polymères sont généralement peu compatibles à l’état fondu et peuvent former des phases distinctes lors du retraitement. Une forte proportion de PE ne suffit donc pas à garantir la qualité du recyclat.
Le PE apporte notamment des propriétés de mise en œuvre, de soudabilité et de résistance à l’humidité. Le PA peut être choisi pour certaines propriétés mécaniques et fonctions barrières. Leur association permet ainsi d’obtenir des performances qui seraient plus difficiles à réunir avec une seule résine.
À l’état fondu, cependant, ces deux familles ne se mélangent généralement pas de façon homogène à l’échelle moléculaire. Une morphologie multiphasique apparaît. Si la dispersion et l’adhésion interfaciale sont insuffisantes, les interfaces peuvent devenir des zones de concentration des contraintes et favoriser la fragilisation.
La structure multicouche impose en outre une contrainte au tri. Les couches peuvent être trop intimement associées pour être séparées par les opérations usuelles de broyage, flottation ou tri optique. La reconnaissance de la matière majoritaire ne suffit donc pas à garantir une récupération adaptée à toutes les applications.
La méthodologie de recyclabilité des emballages présentée par Citeo distingue précisément le matériau majoritaire, l’existence d’une filière industrielle et la compatibilité des composants avec cette filière. Elle rappelle qu’un emballage doit pouvoir être accepté dans un circuit de recyclage réellement opérationnel.
Dans un emballage contenant 80 % de PE, cette proportion peut déterminer sa famille de classement sans démontrer que les couches minoritaires sont compatibles avec les opérations industrielles. Le caractère recyclable doit être évalué au niveau de l’emballage complet.
Plusieurs stratégies peuvent être étudiées :
- Remplacer la structure multicouche par une solution majoritairement monomatériau lorsque les exigences fonctionnelles le permettent.
- Évaluer des agents de compatibilisation adaptés, notamment certaines polyoléfines greffées à l’anhydride maléique, sans présumer de leur efficacité pour toutes les formulations.
- Explorer des couches barrières ou revêtements compatibles avec les critères de recyclabilité du flux ciblé.
- Concevoir des assemblages séparables lorsque la géométrie, la structure et la filière rendent cette séparation industriellement réaliste.
Les compatibilisants peuvent contribuer à améliorer l’adhésion entre phases, mais leur présence ne garantit ni la recyclabilité de l’emballage ni la conformité à une filière donnée. Des essais de transformation et de propriétés restent nécessaires.
Le principal enseignement dépasse cet exemple : les choix de matériaux doivent être confrontés aux possibilités réelles de tri et de régénération. La recyclabilité se prépare pendant la conception, bien avant que l’objet n’arrive en fin de vie.
À retenir avant de concevoir pour le recyclage
- Identifier la filière cible dès le développement : une compatibilité théorique entre matériaux ne garantit pas leur acceptation industrielle.
- Réduire les assemblages difficiles à séparer et les éléments susceptibles de contaminer le recyclat, tout en préservant les exigences fonctionnelles.
- Valider la qualité des matières récupérées après transformation : la recyclabilité concerne aussi l’utilité et la performance du matériau obtenu.
Comment concevoir vos pièces plastiques pour garantir une recyclabilité maximale en fin de vie ?
Une conception favorable au recyclage privilégie les matériaux identifiables, compatibles avec les filières existantes et facilement séparables des composants perturbateurs. L’emploi d’un monomatériau, la limitation des inserts et le choix réfléchi des pigments facilitent la récupération. Cependant, aucun choix de conception ne garantit à lui seul un taux universel de recyclabilité.
La première décision consiste à sélectionner une matière disposant d’une filière adaptée au type de produit, à sa forme et à son contexte géographique. La recyclabilité réelle dépend de la collecte, de l’identification, du tri, du retraitement et des débouchés possibles pour le recyclat.
Privilégier un monomatériau peut simplifier ces opérations lorsque la fonction du produit le permet. Il faut néanmoins vérifier la compatibilité des additifs, des charges, des revêtements et des éléments associés. Deux composants appartenant à une même famille de polymères ne sont pas nécessairement interchangeables dans toutes les applications.
Les inserts métalliques, les associations permanentes de résines différentes et certains assemblages collés peuvent compliquer les opérations de récupération. Les alternatives comprennent des fixations démontables, des assemblages adaptés à la séparation et une architecture réduisant les contaminants potentiels.
La couleur influence aussi certaines technologies de tri. Les pigments noirs conventionnels à base de noir de carbone peuvent perturber la détection dans le proche infrarouge. Des formulations alternatives détectables peuvent être étudiées lorsque le système de tri concerné le justifie. Le simple choix d’une teinte foncée n’est donc pas, en soi, une garantie de meilleure recyclabilité.
Les performances du recyclat doivent être intégrées dès la conception. Un flux homogène et peu contaminé facilite la caractérisation des propriétés, le choix d’un nouveau système de stabilisation et l’identification des applications envisageables. À l’inverse, une séparation insuffisante multiplie les incertitudes sur le comportement du matériau retraité.
En France, pour les emballages relevant de son périmètre, la méthodologie de Citeo permet d’évaluer la compatibilité avec les filières et les composants susceptibles de perturber le recyclage. Les autres produits industriels nécessitent une analyse tenant compte de leurs propres circuits de collecte et de récupération.
Au niveau européen, le règlement européen 2025/40 relatif aux emballages et aux déchets d’emballages introduit progressivement des exigences de recyclabilité. Son article 6 prévoit notamment des critères de conception pour le recyclage et un cadre de performance associé à la capacité de collecte, de tri et de recyclage à grande échelle.
Les classes de performance A, B et C s’inscrivent dans une introduction progressive des exigences à partir de 2030. Le cadre prévoit également des dispositions relatives au recyclage à grande échelle à partir de 2035 et des restrictions supplémentaires concernant certaines classes à partir de 2038, selon les conditions et exceptions applicables.
La performance de recyclabilité intervient aussi dans le cadre de modulation des contributions financières de responsabilité élargie du producteur. Il ne s’agit toutefois pas d’une taxe générale identique pour toutes les pièces plastiques. Les modalités économiques dépendent du produit, de son régime et des règles applicables.
Ce règlement vise les emballages relevant de son champ d’application. Il ne doit pas être présenté comme imposant automatiquement les mêmes exigences à toutes les pièces industrielles. Les pays francophones hors Union européenne, notamment la Suisse et le Canada, possèdent leurs propres cadres réglementaires.
Un objectif de 95 % de recyclabilité ne peut être considéré comme atteint sur la seule base d’une architecture monomatériau. Sa démonstration suppose une méthode d’évaluation définie, un périmètre explicite et des résultats compatibles avec les installations industrielles concernées.
La démarche de développement peut donc intégrer une validation combinant identification de la filière cible, vérification des composants perturbateurs, essais sur matière régénérée et évaluation de la performance de la pièce issue du recyclage.
La prochaine étape consiste à construire, pour chaque famille de pièces, une matrice reliant environnement de service, propriétés critiques, historique de transformation et filière de fin de vie. Cette documentation permet de choisir des essais pertinents, d’anticiper les pertes de performance et d’améliorer progressivement la réutilisation des polymères.
Un polymère jauni est-il nécessairement devenu inutilisable ?
Non. Le jaunissement peut signaler une modification chimique ou la présence de chromophores, mais il ne quantifie pas directement la résistance mécanique résiduelle. Des essais adaptés à la fonction de la pièce sont nécessaires pour déterminer si le matériau reste utilisable.
Un polymère dégradé peut-il retrouver ses propriétés après l’ajout d’antioxydants ?
Une restabilisation peut ralentir de nouvelles réactions d’oxydation et améliorer la tenue lors des transformations suivantes. Elle ne restaure toutefois pas automatiquement les masses moléculaires initiales après rupture des chaînes. Certaines stratégies de modification chimique peuvent être étudiées, mais leurs effets doivent être validés expérimentalement.
Comment distinguer la plastification du PA6 par l’eau d’une hydrolyse ?
La plastification correspond principalement à une modification de la mobilité des chaînes sous l’effet de l’eau absorbée. Une partie des propriétés peut évoluer à nouveau après un séchage maîtrisé. L’hydrolyse implique une modification chimique pouvant réduire la masse moléculaire. Des analyses de viscosité ou de masse moléculaire comparées peuvent aider à distinguer les deux situations.
Pourquoi deux lots recyclés présentant le même MFI peuvent-ils avoir des performances différentes ?
Le MFI décrit un comportement d’écoulement dans des conditions de mesure particulières. Deux matières peuvent présenter une valeur comparable tout en différant par leur distribution de masses moléculaires, leur structure, leurs contaminants, leur morphologie ou leur protection antioxydante. La qualification doit donc associer plusieurs méthodes lorsque l’application est exigeante.
Une pièce monomatériau est-elle automatiquement recyclable ?
Non. Un monomatériau peut faciliter le recyclage, mais son acceptation dépend de l’existence d’une filière, de la possibilité de le collecter et de le trier, de ses additifs et des débouchés du recyclat. La recyclabilité doit être évaluée au regard des équipements et des règles applicables au produit concerné.