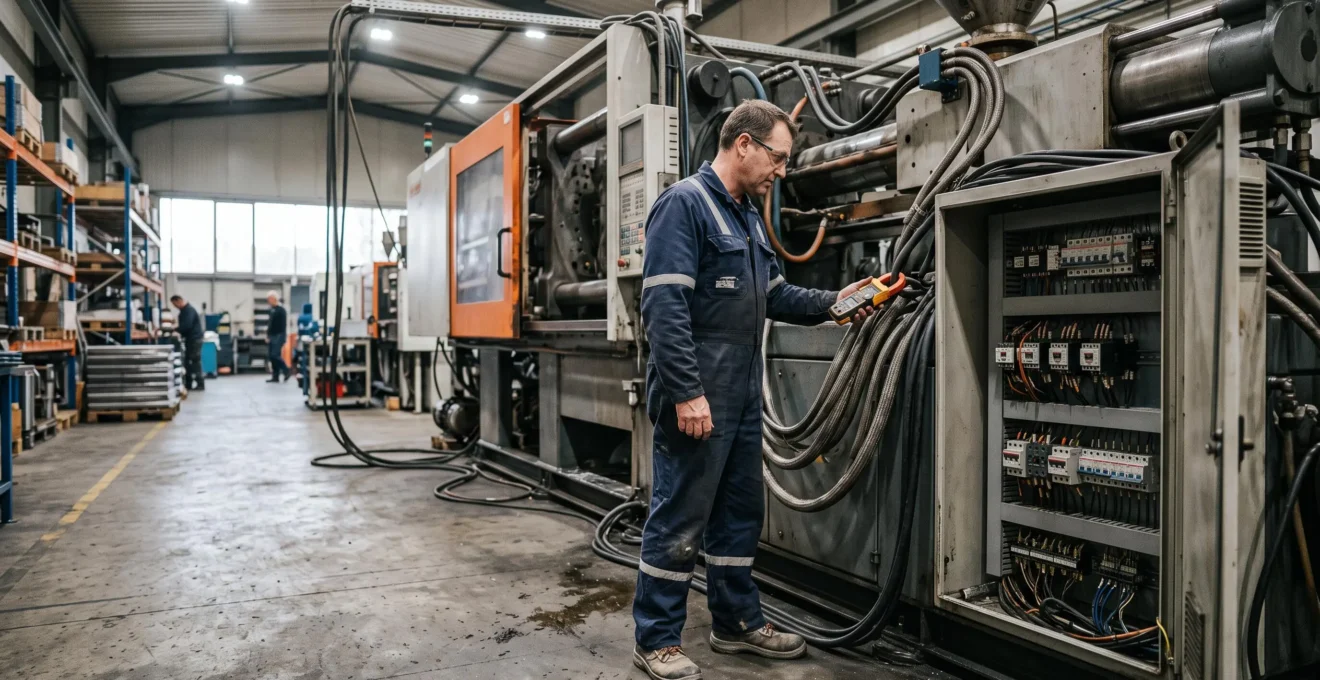
Réduire de 30 % la facture énergétique d’un atelier de plasturgie sans remplacer ses équipements est un objectif ambitieux, mais envisageable dans certaines installations présentant d’importants gaspillages. Pour savoir s’il est atteignable, il faut d’abord mesurer les consommations évitables : presses fonctionnant à vide, groupes froids maintenus en service hors production, fours en veille prolongée ou températures de refroidissement inutilement basses.
Part de l’énergie dans les coûts industriels Lorsque l’énergie représente 18 à 25 % des coûts industriels, ces dérives peuvent peser lourdement sur la rentabilité. Pourtant, les économies les plus accessibles ne nécessitent pas toujours l’achat de machines neuves. Elles commencent souvent par une meilleure utilisation du parc existant, une programmation adaptée aux horaires réels et une maintenance ciblée.
La priorité consiste à distinguer les réductions immédiatement accessibles des optimisations nécessitant des essais techniques et des investissements complémentaires. Une méthode fondée sur les relevés de consommation, les indicateurs de production et la validation qualité permet de calculer un potentiel d’économie réaliste, puis de le transformer en résultats vérifiables.
Réduire la consommation énergétique en plasturgie : les priorités
- Mesurer les consommations par équipement et par utilité, en distinguant les heures productives des périodes d’arrêt.
- Prioriser les réglages, les programmations horaires et la suppression des fonctionnements inutiles avant de remplacer des machines.
- Suivre les kWh par kilogramme transformé et les coûts associés pour vérifier les gains sans dégrader la qualité ni la productivité.
- Quels équipements consomment 80% de votre énergie en plasturgie ?
- Comment une presse tout-électrique peut-elle consommer 60% de moins qu’une hydraulique ?
- Pourquoi arrêter vos refroidisseurs hors production peut économiser 12 k€/an ?
- Comment valoriser 40% de la chaleur perdue par vos équipements de transformation ?
- Comment augmenter la température d’eau glacée de 8°C à 12°C sans dégrader la qualité pièce ?
- Pourquoi laisser vos fours en veille coûte 8 k€/an en énergie gaspillée ?
- Pourquoi une presse 30% moins chère à l’achat peut coûter 50 k€ de plus en 5 ans de fonctionnement ?
- Comment réduire la facture énergétique de vos fours de chauffe de 30% sans perte de productivité ?
Quels équipements consomment 80% de votre énergie en plasturgie ?
Les principaux consommateurs d’énergie d’un atelier de plasturgie se trouvent généralement parmi les presses, les systèmes de refroidissement, les équipements thermiques, les sécheurs et les installations d’air comprimé. Leur répartition dépend du procédé et de l’organisation de la production. Le seuil de 80 % constitue une hypothèse de priorisation, pas une proportion universelle : seule une cartographie énergétique permet de l’établir.
Pour identifier les postes réellement prioritaires, il faut répartir la consommation entre trois catégories : l’énergie directement utilisée pour transformer la matière, celle des utilités industrielles et celle consommée lorsque les équipements ne produisent pas.
Cette distinction est essentielle. Une presse peut afficher une puissance installée élevée sans représenter le premier gisement d’économie si elle fonctionne efficacement, tandis qu’un groupe froid moins puissant mais actif en permanence peut accumuler des consommations inutiles.
L’étude du Department of Energy sur l’énergie dans la transformation des plastiques distingue notamment les consommations liées au formage, au refroidissement des procédés, à l’air comprimé et au séchage des matières. Cette analyse sectorielle américaine repose sur des données historiques et ne fournit pas de répartition directement transposable à chaque atelier francophone.
Une première cartographie peut néanmoins être construite sans instrumentation permanente complexe.
| Indicateur | Méthode de mesure | Décision possible |
|---|---|---|
| kWh/kg transformé | Énergie consommée rapportée à la masse de pièces produites | Comparer les machines et les périodes à production comparable |
| Consommation hors production | Relevés nocturnes et pendant les arrêts | Identifier les équipements à programmer ou arrêter |
| Puissance en charge et à vide | Mesures électriques sur des périodes représentatives | Repérer les consommations de maintien inutiles |
| Consommation des utilités | Sous-comptage ou mesures temporaires du froid, de l’air et du séchage | Hiérarchiser les optimisations collectives |
La puissance nominale exprimée en kW ne doit pas être confondue avec l’énergie consommée en kWh. Cette dernière dépend de la puissance réellement appelée et de sa durée d’utilisation. Il faut également comparer les consommations à production équivalente : des résultats obtenus sur des matières, des cycles ou des taux de charge différents peuvent être trompeurs.
Votre premier audit énergétique en 5 actions
- Recenser les presses, fours, sécheurs et utilités avec leurs horaires : produire un inventaire des équipements et de leurs périodes d’utilisation.
- Collecter les factures et les relevés de compteur disponibles : constituer un tableau des consommations et des coûts par période.
- Mesurer la consommation des principaux équipements en charge et hors charge : établir une fiche de relevés par poste prioritaire.
- Calculer les kWh/kg produits et relever les consommations pendant les arrêts : construire un tableau de bord énergétique initial.
- Classer les anomalies selon leur potentiel d’économie, leur coût de correction et leur risque industriel : obtenir une liste d’actions priorisées et vérifiables.
Le premier gain d’un audit n’est pas nécessairement une baisse immédiate de consommation : c’est la capacité à identifier précisément où intervenir. Les mesures réalisées sur les presses permettent ensuite de distinguer les limites technologiques des simples problèmes d’exploitation.
Comment une presse tout-électrique peut-elle consommer 60% de moins qu’une hydraulique ?
Une presse tout-électrique peut consommer nettement moins qu’une presse hydraulique conventionnelle parce que ses servomoteurs fournissent l’énergie principalement lors des mouvements nécessaires au cycle. Elle évite également les pertes associées au circuit hydraulique et au refroidissement de l’huile. Une réduction de 60 % reste toutefois conditionnelle : elle dépend des équipements, des cycles et du périmètre de mesure.
Sur une presse hydraulique conventionnelle, le moteur entraîne une pompe pour fournir la pression et le débit nécessaires. Selon son architecture, une partie de l’énergie électrique est dissipée sous forme de chaleur, notamment dans l’huile. Cette chaleur doit ensuite être évacuée par le système de refroidissement.
À l’inverse, une presse tout-électrique utilise des servomoteurs pour commander les principaux mouvements. La demande énergétique suit davantage les besoins du procédé. La suppression du circuit hydraulique de puissance réduit également les besoins associés au refroidissement de l’huile.
74 %
Économie énergétique estimée au niveau de la presse lors du passage d’une motorisation hydraulique à une motorisation tout-électrique, selon Kanungo & Yong (2012), chiffre repris dans le rapport américain du Department of Energy publié en 2017. Ce résultat historique ne constitue ni une garantie de performance ni une économie applicable à la facture totale d’une usine.
Department of Energy, Bandwidth Study on Energy Use and Potential Energy Savings Opportunities in U.S. Plastics and Rubber Manufacturing, 2017.
Le parc hydraulique actuel est cependant loin d’être homogène. Une presse dotée de pompes à débit variable ou d’une motorisation servohydraulique peut limiter sensiblement les pertes d’une architecture conventionnelle. L’écart avec une machine tout-électrique doit donc être évalué à partir des performances réelles et non de la seule catégorie technologique.
Pour comparer deux machines, l’indicateur le plus utile est la consommation électrique par kilogramme de pièces conformes produites. Il doit être obtenu avec une matière, un moule et des conditions de production comparables, puis complété par les consommations auxiliaires.
| Critère | Presse hydraulique conventionnelle | Presse tout-électrique |
|---|---|---|
| Entraînement | Pompe et circuit hydraulique | Servomoteurs électriques |
| Pertes thermiques | Échauffement de l’huile et pertes hydrauliques | Absence des pertes liées au circuit hydraulique de puissance |
| Refroidissement associé | Refroidissement de l’huile selon la conception | Pas de refroidissement d’huile hydraulique de puissance |
| Maintenance | Huile, filtres, circuits et organes hydrauliques | Servomoteurs, entraînements et composants électriques |
| Pertinence | Dépend de l’application, de la conception et du taux de charge | Dépend des contraintes techniques et économiques du procédé |
L’arbitrage ne doit pas ignorer la force de fermeture, les caractéristiques de la pièce, les contraintes d’injection et le taux d’utilisation annuel. Certaines applications peuvent conserver un intérêt technique ou économique pour des presses hydrauliques performantes.
La baisse éventuelle du bruit, des besoins de refroidissement et de certaines opérations de maintenance doit également être intégrée au coût complet d’exploitation.
Dans un atelier équipé de presses encore fonctionnelles, l’optimisation des paramètres, des mises en veille et des périphériques constitue souvent une étape préalable plus accessible qu’un renouvellement complet du parc.
Pourquoi arrêter vos refroidisseurs hors production peut économiser 12 k€/an ?
Arrêter les refroidisseurs lorsque les procédés n’ont plus besoin de froid peut réduire les consommations des compresseurs, pompes et ventilateurs. Une économie annuelle de 12 000 € est possible dans certaines configurations, mais elle dépend de la puissance réellement appelée, des heures d’arrêt évitables et du prix de l’énergie. Le résultat doit être calculé à partir des relevés du site.
Un groupe froid en fonctionnement ne consomme pas uniquement lorsque les moules réclament une puissance frigorifique importante. Les auxiliaires et les cycles de maintien peuvent continuer à appeler de l’électricité, même lorsque l’atelier ne produit plus.
Un refroidisseur laissé actif pendant les nuits ou les week-ends peut donc représenter une consommation évitable. Mais l’arrêt total n’est pas systématiquement autorisé : certains circuits doivent maintenir des conditions thermiques particulières, et certaines installations nécessitent des fonctions de sécurité ou de protection.
La première vérification consiste à enregistrer la consommation du poste refroidissement sur une semaine représentative. Il faut séparer les plages de production, les arrêts courts, les nuits et les week-ends, puis identifier les charges réellement présentes pendant chaque période.
Le guide ADEME sur la maîtrise de l’énergie dans le froid industriel souligne l’importance des conditions de conception, d’exploitation et de maintenance des équipements frigorifiques. Cette référence étaye une démarche d’optimisation, mais ne valide pas un montant d’économie universel.
Pour dimensionner l’économie, un calcul simple permet de construire un scénario à vérifier. Il faut multiplier la puissance électrique moyenne effectivement évitable par le nombre d’heures d’arrêt supplémentaires, puis par le coût applicable du kWh.
Exemple hypothétique : évaluer une économie de refroidissement
Supposons qu’un atelier mesure une puissance électrique moyenne évitable de 20 kW pendant 3 000 heures annuelles hors production. Avec un prix hypothétique de 0,20 €/kWh, le potentiel brut serait de 20 × 3 000 × 0,20, soit 12 000 € par an.
Il s’agit exclusivement d’un scénario pédagogique. Le gain net réel dépendrait notamment des redémarrages, des consommations résiduelles et des contraintes de maintien thermique.
Selon l’installation, la programmation peut s’appuyer sur les fonctions existantes de régulation, un programmateur horaire ou une gestion centralisée des utilités. Un stockage frigorifique déjà disponible peut également modifier la stratégie d’exploitation.
Le redémarrage doit être anticipé et organisé pour éviter les appels simultanés inutiles. La température des moules, l’humidité ambiante, les risques de condensation et les exigences du procédé doivent être vérifiés avant toute modification.
L’objectif n’est pas d’arrêter systématiquement tous les équipements frigorifiques, mais de supprimer les consommations qui ne répondent à aucun besoin industriel réel. Une fois les périodes d’arrêt optimisées, la chaleur encore dissipée mérite elle aussi d’être examinée.
Comment valoriser 40% de la chaleur perdue par vos équipements de transformation ?
La récupération de chaleur peut transformer certaines pertes thermiques des presses, compresseurs et utilités en énergie utile pour le chauffage ou les procédés. Valoriser 40 % de cette chaleur est un objectif à étudier, et non un rendement garanti. Le potentiel réellement exploitable dépend de la température disponible, du débit, des horaires et des besoins énergétiques pouvant être remplacés.
Dans un atelier de plasturgie, plusieurs équipements rejettent de la chaleur : moteurs électriques, circuits hydrauliques, compresseurs d’air et installations de refroidissement. Ces flux sont souvent évacués vers l’air extérieur ou les circuits de refroidissement sans valorisation.
Pourtant, récupérer une énergie disponible ne garantit pas une économie. Il faut qu’un usage compatible existe et qu’il permette effectivement de réduire une consommation actuelle.
Les recommandations de l’ADEME sur les leviers de décarbonation industrielle présentent la récupération de chaleur fatale comme une possibilité de substitution énergétique, à l’intérieur d’un site industriel ou vers des usages extérieurs.
Pour une entreprise de plasturgie, plusieurs débouchés peuvent être étudiés, par ordre croissant de complexité technique selon la configuration existante.
- Préchauffer de l’eau destinée à un usage sanitaire ou industriel, lorsque la température disponible le permet.
- Chauffer des locaux en récupérant une partie de l’énergie thermique produite par les compresseurs ou d’autres équipements.
- Préchauffer l’air de séchage lorsque la température récupérée et les exigences du procédé sont compatibles.
- Alimenter un besoin thermique plus complexe à travers un échangeur ou un dispositif de rehaussement de température, sous réserve d’une étude technico-économique.
Le point décisif est la concordance entre la source et le besoin. Un compresseur produisant de la chaleur toute l’année présente peu d’intérêt pour un usage de chauffage limité à quelques mois si aucune autre utilisation n’est disponible.
Avant de retenir un projet, il convient donc de relever les températures, les débits et les horaires des sources potentielles. Ces données doivent être rapprochées des consommations thermiques existantes et de leur calendrier.
Le calcul économique doit ensuite prendre en compte l’énergie effectivement substituée, les consommations auxiliaires de récupération, les coûts de maintenance et les investissements nécessaires. Une opération nécessitant des échangeurs, des réseaux ou des modifications importantes ne relève plus nécessairement des actions sans investissement majeur.
La chaleur perdue ne devient une économie que lorsqu’elle remplace une dépense mesurable. À plus court terme, l’amélioration du rendement des installations frigorifiques peut offrir un levier moins complexe à tester.
Comment augmenter la température d’eau glacée de 8°C à 12°C sans dégrader la qualité pièce ?
Faire passer une consigne d’eau glacée de 8 °C à 12 °C peut améliorer l’efficacité d’un groupe frigorifique en réduisant l’effort de compression nécessaire. Mais cette modification doit être validée moule par moule : elle peut modifier le refroidissement, le retrait, la stabilité dimensionnelle et le temps de cycle. Un essai progressif avec contrôles qualité est indispensable.
Un groupe frigorifique consomme de l’énergie pour transférer la chaleur prélevée dans le circuit d’eau vers son environnement de condensation. À conditions comparables, relever la température d’évaporation associée à une consigne d’eau plus élevée peut améliorer son rendement.
Le bénéfice réel dépend cependant de la conception du système, de la température extérieure, du débit hydraulique et de la capacité des échangeurs. Il ne suffit donc pas d’augmenter une consigne pour garantir une économie déterminée.
Dans de nombreux ateliers, les températures d’eau sont conservées parce qu’elles figurent dans les recettes historiques des moules. Certaines correspondent à des exigences documentées, tandis que d’autres n’ont jamais fait l’objet d’une nouvelle qualification énergétique.
Il est utile de commencer par recenser les moules associés aux températures les plus basses, puis de distinguer les contraintes réellement validées des réglages conservés par habitude.
La démarche la plus sûre consiste à qualifier chaque changement sur une fabrication représentative, en conservant une référence mesurée avant modification.
- Identifier un moule candidat et relever les paramètres actuels : température d’eau, température du moule, temps de cycle et résultats qualité.
- Vérifier les exigences de la matière et de la pièce, particulièrement le retrait, les tolérances dimensionnelles et l’aspect de surface.
- Augmenter la température d’eau par petits paliers définis avec les équipes procédés et qualité, sans modifier simultanément d’autres paramètres importants.
- Contrôler les dimensions, l’aspect, les déformations, les rebuts et le temps de cycle à chaque palier.
- Comparer la consommation énergétique et la qualité avant de valider une nouvelle recette, ou revenir au réglage initial si les critères ne sont plus respectés.
Les besoins peuvent différer sensiblement entre matières amorphes et semi-cristallines, pièces fines, pièces épaisses ou composants présentant des tolérances serrées. Certains moules et circuits exigent également des températures particulières pour garantir la maîtrise thermique.
La condensation mérite une attention spécifique. Elle apparaît lorsque la température des surfaces descend sous le point de rosée de l’air ambiant. Relever la température d’eau peut réduire ce risque, mais le contrôle de l’humidité reste nécessaire, notamment si certaines zones du moule demeurent très froides.
Enfin, une baisse de consommation du groupe frigorifique n’est intéressante que si elle ne provoque pas une dégradation excessive du temps de cycle ou une augmentation des rebuts.
Cette optimisation doit être considérée comme une démarche de qualification procédé, pas comme un simple réglage d’utilité. Le même principe s’applique aux équipements thermiques, dont les consommations de maintien passent souvent inaperçues.
Pourquoi laisser vos fours en veille coûte 8 k€/an en énergie gaspillée ?
Un four maintenu en température hors production continue de consommer pour compenser ses pertes thermiques. Selon sa puissance de maintien, sa durée de veille et le prix de l’énergie, cette dépense peut atteindre plusieurs milliers d’euros par an. Le montant de 8 000 € doit donc être considéré comme un scénario possible, à vérifier par des mesures propres à chaque équipement.
Il faut distinguer deux situations. La veille utile répond à une contrainte technique ou organisationnelle démontrée, par exemple lorsque le maintien en température évite un redémarrage incompatible avec les besoins de production. La veille subie correspond à un fonctionnement conservé par habitude, sans justification suffisante.
La première étape consiste à mesurer la puissance moyenne absorbée par le four lorsqu’il ne produit pas, mais maintient sa température de consigne. Cette puissance peut varier avec l’isolation, l’état des joints, la température ambiante et le mode de régulation.
La consommation annuelle de veille peut ensuite être estimée en multipliant cette puissance par la durée cumulée de maintien hors production.
Exemple hypothétique : le coût annuel d’un four en veille
Un four absorbe en moyenne 10 kW pendant des périodes de maintien inutiles totalisant 4 000 heures par an. À un prix énergétique hypothétique de 0,20 €/kWh, la dépense correspondante s’élève à 8 000 € par an.
Ce calcul illustre une méthode, et non la consommation attestée d’un équipement particulier. Les économies nettes doivent aussi tenir compte de l’énergie nécessaire aux redémarrages et des contraintes d’exploitation.
Pour supprimer une veille prolongée sans compromettre la disponibilité, il faut mesurer le temps de montée en température réel du four. Ce temps devient la référence pour programmer une remise en service anticipée avant le début de la production.
Par exemple, la conduite peut être organisée autour d’une heure de disponibilité définie, plutôt que d’un maintien permanent. Les paramètres à enregistrer comprennent la température de départ, la consigne, le délai de stabilisation et les éventuelles conditions de préparation des matières.
Les cycles répétés d’arrêt et de redémarrage ne conviennent cependant pas à tous les procédés. Certains équipements présentent des contraintes de stabilité thermique, de sécurité ou de qualité qui imposent une autre stratégie.
Le redémarrage automatique, lorsqu’il est envisagé, doit être compatible avec les dispositifs de sécurité, les instructions du fabricant et les procédures de l’installation. Les opérateurs doivent participer à la définition des horaires afin que les arrêts programmés restent compatibles avec les besoins réels.
La réduction de la veille améliore l’exploitation du parc existant. Lorsqu’un renouvellement d’équipement devient nécessaire, cette expérience doit aussi guider l’analyse du coût énergétique sur plusieurs années.
Pourquoi une presse 30% moins chère à l’achat peut coûter 50 k€ de plus en 5 ans de fonctionnement ?
Une presse moins chère à l’achat peut devenir plus coûteuse sur cinq ans si elle consomme davantage d’électricité, nécessite plus de maintenance ou provoque des arrêts de production supplémentaires. Un surcoût cumulé de 50 000 € est envisageable selon les conditions d’exploitation, mais il ne découle pas automatiquement d’une différence de prix de 30 %. Il faut comparer les coûts complets des offres.
Le prix d’acquisition ne représente qu’une partie du coût total de possession d’une presse à injecter. Pour une machine très sollicitée, les dépenses d’exploitation peuvent peser suffisamment lourd pour modifier le classement économique de deux offres concurrentes.
Le calcul doit intégrer le prix d’achat, la consommation électrique, les besoins de refroidissement, les opérations de maintenance, les consommables, la disponibilité et la durée d’utilisation prévue.
Les coûts de l’huile et de la maintenance hydraulique doivent être examinés lorsqu’ils s’appliquent, sans supposer qu’une presse tout-électrique ne nécessite aucun entretien.
| Poste de coût | Machine A : achat moins coûteux | Machine B : achat plus coûteux |
|---|---|---|
| Acquisition | Prix initial de l’offre A | Prix initial de l’offre B |
| Électricité | kWh/kg mesurés × volume annuel × prix du kWh | Même méthode et même périmètre |
| Refroidissement | Consommation auxiliaire mesurée ou estimée | Consommation auxiliaire comparable |
| Maintenance | Entretien préventif, pièces et consommables | Entretien préventif, pièces et consommables |
| Disponibilité | Coût des arrêts imputables à l’équipement | Coût des arrêts imputables à l’équipement |
| Horizon | Projection sur cinq ans | Projection sur cinq ans |
La mesure énergétique doit être réalisée sur une production représentative. Des comparaisons fondées uniquement sur les puissances nominales ou des fiches commerciales risquent de masquer les écarts de rendement et de fonctionnement à vide.
Un exemple pédagogique montre pourquoi le prix d’achat ne suffit pas.
Simulation hypothétique : une presse moins chère devient plus coûteuse
Deux offres sont étudiées : une presse A à 70 000 € et une presse B à 100 000 €. La première est donc 30 % moins chère à l’achat.
Sur cinq ans, supposons des coûts cumulés d’exploitation de 150 000 € pour A et de 70 000 € pour B, incluant l’énergie, le refroidissement, la maintenance et les arrêts valorisés. Le coût complet atteint alors 220 000 € pour A contre 170 000 € pour B, soit 50 000 € de différence malgré son prix d’achat inférieur.
Les montants sont entièrement fictifs et servent uniquement à illustrer la méthode de comparaison. Ils ne constituent pas des performances observées sur des presses réelles.
Le taux d’utilisation change sensiblement cette analyse. Une machine très peu sollicitée génère moins d’heures de consommation et peut difficilement amortir un surcoût d’achat important par les seules économies électriques.
À l’inverse, une presse utilisée intensivement amplifie les écarts de consommation, de maintenance et de disponibilité. Pour tenir compte de cette différence, le coût complet doit également être rapporté aux kilogrammes de pièces conformes réellement produits.
Cette approche aide à préparer les futurs investissements, mais elle ne remplace pas l’optimisation immédiate des équipements déjà installés. Les fours de chauffe offrent justement plusieurs possibilités d’action sur les réglages et l’organisation de la production.
À retenir avant d’optimiser vos fours de chauffe
- Une baisse de consommation doit être mesurée à production comparable : réduire les kWh en ralentissant la fabrication n’est pas nécessairement un gain économique.
- Les premières actions doivent cibler les pertes identifiées, les périodes de chauffe inutiles et les défauts de régulation avant tout investissement important.
- La validation qualité, la sécurité des installations et le suivi des indicateurs conditionnent la pérennité des économies.
Comment réduire la facture énergétique de vos fours de chauffe de 30% sans perte de productivité ?
Réduire de 30 % la consommation énergétique des fours de chauffe peut être un objectif de progrès lorsqu’ils présentent des pertes importantes ou une exploitation inefficace. Les premiers leviers sont l’optimisation des consignes, la programmation des démarrages, l’entretien et la réduction des pertes thermiques. Le gain reste propre à chaque installation et doit être validé à production et qualité comparables.
Les fours de chauffe peuvent perdre de l’énergie par leurs parois, leurs ouvertures, les défauts d’étanchéité ou les systèmes de régulation mal adaptés à la charge. Sur les fours à combustion, des paramètres de combustion inadaptés peuvent également dégrader l’efficacité énergétique.
La priorité consiste à repérer les fours qui cumulent une consommation élevée et des conditions d’utilisation perfectibles. Une mesure temporaire, un sous-comptage existant ou un rapprochement entre puissance réellement appelée et heures de fonctionnement peuvent faciliter ce classement.
Les ressources techniques du Department of Energy sur les systèmes de chauffage industriel recensent notamment le contrôle de la combustion, l’entretien des surfaces d’échange, la limitation des infiltrations d’air et la réduction des pertes thermiques. Leur applicabilité doit être adaptée au type de four concerné.
Sur un four exclusivement électrique, par exemple, le réglage du rapport air-combustible n’a pas d’objet. Les actions pertinentes portent davantage sur la régulation, la chauffe, les pertes thermiques et les conditions d’exploitation.
Une démarche d’amélioration peut se structurer autour de quatre priorités.
- Vérifier les réglages thermiques. Examiner les consignes, les écarts de régulation et les paramètres réellement nécessaires à la qualité du procédé. Sur les fours à combustion, faire contrôler les brûleurs par du personnel qualifié.
- Réduire les pertes physiques. Contrôler les joints, portes, trappes, isolants et surfaces d’échange. Les interventions doivent respecter les contraintes de température et de sécurité de l’équipement.
- Adapter la chauffe au planning. Programmer la mise en température à partir des délais réels de démarrage, plutôt que de conserver systématiquement un maintien prolongé.
- Limiter les fonctionnements inefficaces. Regrouper les fabrications compatibles lorsque cela réduit les cycles de chauffe ou les périodes à charge partielle, sans compromettre la disponibilité des équipements.
L’organisation de la production joue un rôle déterminant. Un four correctement entretenu peut malgré tout consommer inutilement si les changements de série provoquent des attentes répétées ou si les consignes restent élevées pendant des périodes sans charge.
Le groupement des fabrications doit toutefois être apprécié au regard des délais clients, des contraintes matières, de la qualité et des besoins de flexibilité. Une économie thermique ne justifie pas automatiquement une dégradation de la performance globale de l’atelier.
Le suivi doit reposer sur un indicateur stable, par exemple les kWh par kilogramme traité ou les kWh par cycle pour des fabrications comparables. Il faut également suivre la conformité des pièces, le taux de rebut et la disponibilité du four.
Les consommations observées avant et après intervention doivent être comparées en tenant compte de la charge, des températures de consigne, des horaires et des conditions d’exploitation. Sans cette normalisation, une variation de production pourrait être confondue avec une amélioration du rendement.
Le maintien des gains exige enfin un contrôle régulier des consignes, de l’état des équipements et des dérives de consommation. Les actions validées doivent être intégrées aux standards de conduite et de maintenance pour éviter le retour progressif aux anciennes pratiques.
La prochaine action consiste à sélectionner un four prioritaire, enregistrer sa consommation de référence et tester une modification d’exploitation à risque maîtrisé. Le gain obtenu pourra ensuite être vérifié sur une période représentative avant d’envisager son déploiement aux autres équipements.
Peut-on réellement réduire de 30 % la facture énergétique d’un atelier sans remplacer ses machines ?
C’est envisageable lorsque l’atelier présente des consommations évitables importantes, mais ce résultat n’est pas garanti. Les économies réalisables dépendent des horaires, des réglages, de l’état des équipements et de l’organisation de production. Un audit initial permet de calculer un potentiel réaliste, sans additionner directement des pourcentages de gains portant sur des sous-systèmes différents.
Comment comparer les consommations énergétiques de deux ateliers de plasturgie ?
La comparaison doit tenir compte du procédé, des polymères transformés, des volumes, des taux d’utilisation et des utilités incluses. Le ratio kWh/kg constitue un indicateur de départ, à compléter par des données propres aux procédés et aux équipements. Deux ateliers utilisant des technologies ou des matières différentes ne peuvent pas être classés uniquement sur leur consommation totale.
Comment distinguer une économie d’énergie réelle d’une simple baisse de production ?
Il faut comparer les consommations sur des périodes représentatives en les rapportant aux quantités produites, aux cycles ou à une autre unité adaptée. La comparaison doit intégrer les variations de charge et les conditions de fonctionnement. Une diminution des kWh totaux accompagnée d’une baisse proportionnelle de production ne démontre pas, à elle seule, une amélioration de l’efficacité énergétique.
Quelles économies peuvent être engagées sans investissement matériel important ?
Les premières actions concernent généralement la suppression des veilles inutiles, la programmation des arrêts, l’ajustement des consignes lorsque le procédé le permet, la maintenance des équipements existants et la réduction des consommations à vide. Leur faisabilité dépend des fonctions disponibles, des conditions de sécurité et des contraintes qualité. Certaines nécessitent seulement des changements d’exploitation, d’autres de petites adaptations techniques.
Comment intégrer les économies d’énergie au suivi quotidien de la production ?
Un tableau de bord partagé entre production, maintenance et méthodes peut suivre les kWh/kg, la consommation hors production, les anomalies de fonctionnement et les actions correctives. Chaque amélioration doit être associée à un responsable, une consommation de référence et une mesure après intervention. Le suivi des rebuts et des temps de cycle permet de vérifier que les économies ne sont pas obtenues au détriment de la performance industrielle.