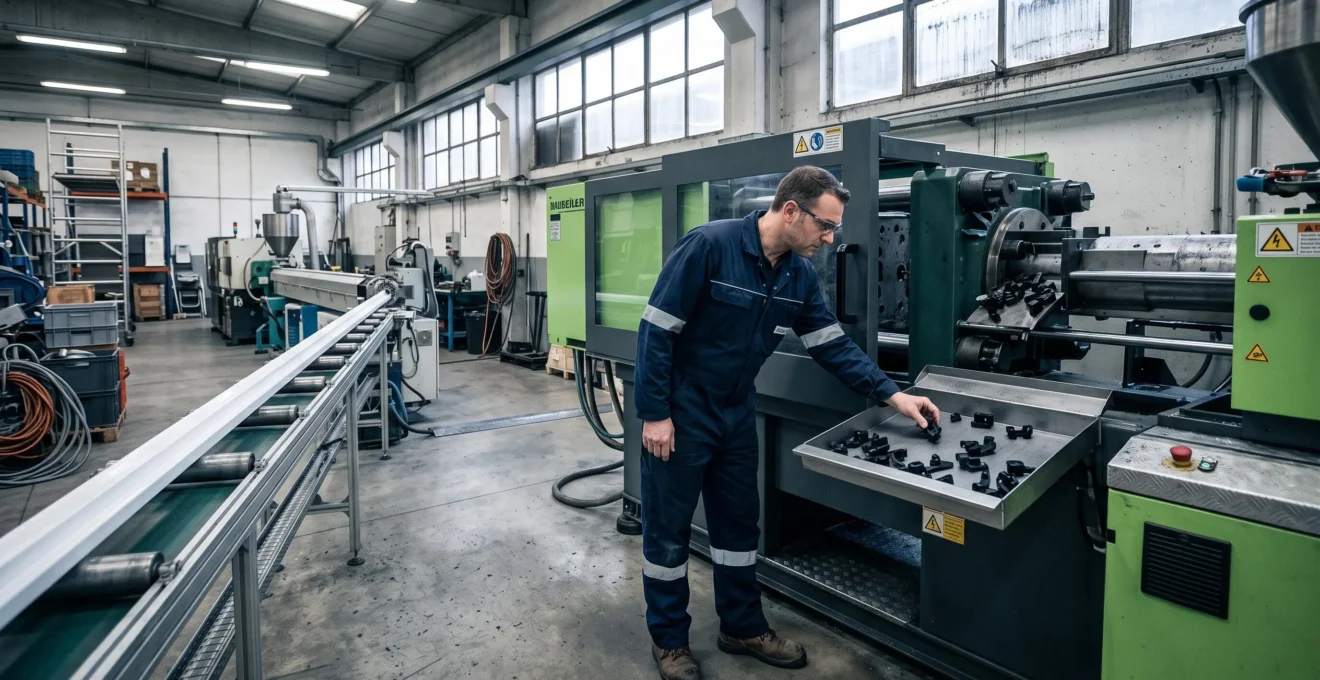
Une pièce plastique peut être techniquement réalisable par plusieurs procédés sans présenter le même coût de fabrication. Entre l’injection, l’extrusion, le soufflage et le calandrage, le bon choix dépend d’abord de la géométrie, puis des contraintes fonctionnelles, du matériau et du volume de production.
Une pièce technique complexe se prête souvent à l’injection, tandis qu’un profilé de section constante oriente vers l’extrusion. Les contenants creux peuvent relever du soufflage et certaines feuilles plastiques du calandrage. Le thermoformage mérite également d’être comparé à l’injection lorsqu’une coque ou une pièce de grande surface est envisagée.
Pour un responsable industrialisation, l’enjeu consiste à arbitrer entre investissement initial, coût unitaire, qualité obtenue et évolutivité de la production. Une solution peu coûteuse à 100 pièces peut devenir défavorable à 100 000 pièces, et inversement. La méthode consiste donc à raisonner sur le coût total du projet plutôt que sur le seul prix annoncé par pièce.
Choisir un procédé de transformation plastique : l’essentiel
- La géométrie détermine les procédés techniquement envisageables : injection pour les formes complexes, extrusion pour les sections continues, soufflage pour les contenants creux et calandrage pour certaines feuilles.
- Le volume conditionne l’amortissement : un moule d’injection coûte généralement plus cher à lancer qu’un outillage de thermoformage, mais peut devenir économiquement intéressant sur des séries importantes.
- Le choix rentable intègre matière, temps machine, outillage, rebuts, opérations secondaires et risques de modification du produit.
- Injection, extrusion, soufflage, calandrage : quel procédé pour quel type de pièce plastique ?
- Injection ou extrusion : comment trancher en analysant la géométrie et le volume de votre pièce ?
- Pourquoi l’injection plastique est-elle le procédé le plus utilisé dans l’industrie ?
- Pourquoi votre pièce coûte 30% trop cher : vous avez choisi l’injection par défaut
- Comment réduire le prix de revient en changeant de procédé sans modifier la fonction de la pièce ?
- À partir de combien de pièces l’injection devient-elle plus rentable que le thermoformage ?
- Comment chiffrer en 1 heure le prix de revient d’une pièce en injection vs thermoformage ?
- Comment adapter votre procédé et vos équipements au volume : 100, 10 000 ou 1 million de pièces/an ?
Injection, extrusion, soufflage, calandrage : quel procédé pour quel type de pièce plastique ?
L’injection convient principalement aux pièces moulées tridimensionnelles, l’extrusion aux produits de section continue, le soufflage aux contenants creux et le calandrage aux feuilles plastiques adaptées à ce procédé. La géométrie constitue le premier filtre, mais la fonction, la matière, les tolérances et la cadence déterminent ensuite si la solution est industriellement pertinente.
Avant de comparer les machines, il faut caractériser la pièce : possède-t-elle une section constante, une cavité fermée, une surface plane ou des détails tridimensionnels complexes ? Cette lecture évite de retenir une technologie simplement parce qu’elle est déjà disponible dans un atelier.
Les domaines d’application sont présentés dans l’encyclopédie technique de l’Université du Michigan sur la transformation des polymères, qui distingue notamment les équipements d’injection, d’extrusion, de soufflage et de calandrage.
| Procédé | Géométrie caractéristique | Exemples et points de vigilance |
|---|---|---|
| Injection | Pièce 3D présentant des détails, nervures ou fixations | Boîtier technique, connecteur, composant fonctionnel ; vérifier dépouilles, retrait et complexité du moule. |
| Extrusion | Section constante sur une longueur variable | Tube, joint, profilé, feuille ; vérifier les tolérances de section et les opérations de coupe. |
| Soufflage | Volume creux fermé ou ouvert par un col | Bouteille, bidon, réservoir ; contrôler l’épaisseur des parois et l’étanchéité. |
| Calandrage | Produit plan en feuille ou en bande | Feuille vinylique, revêtement souple ; vérifier matériau, épaisseur et état de surface. |
Le calandrage n’est pas l’unique procédé permettant de fabriquer des feuilles ou films : l’extrusion peut également produire ces formes. De même, le soufflage peut utiliser une ébauche obtenue par extrusion ou par injection. Les familles de procédés ne sont donc pas totalement indépendantes.
Dans les zones de recouvrement, une pièce réalisable selon deux technologies doit être comparée à fonction identique. Une coque peut être injectée ou thermoformée, mais les tolérances, les épaisseurs et les reprises nécessaires ne seront pas forcément équivalentes.
Une fois les technologies plausibles identifiées, l’arbitrage devient plus précis : il faut confronter la forme réelle du composant au volume à fabriquer, particulièrement lorsqu’injection et extrusion semblent toutes deux possibles.
Injection ou extrusion : comment trancher en analysant la géométrie et le volume de votre pièce ?
L’extrusion est généralement à privilégier lorsqu’une pièce conserve la même section sur toute sa longueur. L’injection devient plus pertinente lorsque la géométrie comporte des formes tridimensionnelles, des fixations intégrées ou des variations impossibles à réaliser directement par une filière continue. Le volume intervient ensuite pour départager les coûts d’outillage et de transformation.
Un test simple consiste à imaginer la pièce coupée transversalement à différents endroits. Si la section reste identique, sa fabrication en continu mérite une étude d’extrusion. Si elle varie fortement, notamment avec des bossages, des clips ou des logements intégrés, une étude d’injection est davantage justifiée.
Les situations intermédiaires demandent une analyse supplémentaire. Un profilé extrudé peut être percé, coupé, usiné ou assemblé après fabrication. Une pièce injectée peut supprimer ces opérations grâce à une géométrie directement intégrée au moule. L’avantage économique dépend alors du temps et du coût de chaque opération.
La comparaison économique repose sur deux catégories de dépenses : les coûts fixes, notamment l’outillage, et les coûts variables, liés à chaque unité produite. L’extrusion peut présenter un avantage lorsque la filière est relativement simple et que l’injection nécessiterait un moule disproportionné. Toutefois, la complexité de la filière, le calibrage et les équipements annexes peuvent également représenter des investissements importants.
Pour une quantité Q, chaque solution peut être estimée par la formule : coût total = investissement initial + (coût variable par pièce × Q). Le seuil théorique se situe au point où les deux coûts totaux deviennent égaux, à condition que les géométries et les niveaux de qualité soient effectivement comparables.
Il faut enfin se méfier d’une recommandation dictée par le parc machines du fournisseur. Faire injecter plusieurs éléments puis les assembler peut parfois coûter davantage qu’extruder un profilé unique, mais l’inverse reste possible si les opérations secondaires sont nombreuses.
Cette méthode permet de justifier un choix technique sans écarter l’injection, dont les capacités de répétabilité et d’intégration expliquent l’importance dans de nombreuses productions industrielles.
Pourquoi l’injection plastique est-elle le procédé le plus utilisé dans l’industrie ?
L’injection occupe une place majeure dans la fabrication de pièces plastiques techniques grâce à sa capacité à reproduire des géométries complexes, à intégrer plusieurs fonctions et à automatiser la production. Son investissement initial peut être élevé, mais le coût du moule se répartit sur les quantités produites. Cette combinaison favorise particulièrement les séries répétitives.
Le principe consiste à introduire une matière polymère préparée dans l’empreinte d’un moule, puis à obtenir la pièce après solidification ou durcissement selon le matériau et le procédé. Le moule définit directement une grande partie des caractéristiques géométriques du composant.
Cette technologie permet d’intégrer des nervures de rigidification, des points de fixation, des logements, des clips et d’autres détails qui exigeraient parfois plusieurs opérations avec d’autres procédés. Elle facilite également le pilotage répétitif du cycle et l’utilisation de systèmes automatisés de manipulation et de contrôle.
Sur le plan économique, l’intérêt de l’injection apparaît lorsque les investissements sont amortis sur une quantité suffisante. Le cours de l’Open University sur les procédés de transformation des polymères explique notamment pourquoi les longues séries jouent un rôle important dans la récupération des investissements initiaux.
Il serait néanmoins inexact de conclure que l’injection domine quantitativement tous les segments de la plasturgie. Les procédés de fabrication de films, de tubes, de contenants et de revêtements répondent à des marchés très différents. Sans périmètre statistique défini, sa prépondérance globale ne peut pas être chiffrée.
L’injection présente aussi plusieurs contraintes :
- Conception et fabrication du moule avant le lancement de la production.
- Coût des modifications lorsqu’une géométrie évolue après validation.
- Contraintes de retrait, de refroidissement, de démoulage et de maîtrise dimensionnelle.
- Nécessité de dimensionner la machine, le moule et le nombre d’empreintes selon la demande réelle.
Un faible coût variable ne suffit donc pas à garantir un prix de revient compétitif. Sur une pré-série ou un produit dont le design reste instable, la charge d’outillage peut absorber les gains attendus sur la transformation.
L’erreur la plus fréquente à examiner n’est pas l’utilisation de l’injection en soi, mais son adoption avant d’avoir comparé les coûts fixes et les alternatives possibles.
Pourquoi votre pièce coûte 30% trop cher : vous avez choisi l’injection par défaut
Choisir l’injection par défaut peut renchérir une pièce lorsque le volume ne permet pas d’amortir le moule ou lorsqu’un procédé plus simple répond aux mêmes fonctions. Le surcoût de 30 % évoqué ici est une hypothèse illustrative, et non une moyenne industrielle établie. Son existence et son niveau doivent être démontrés pour chaque projet.
Une première situation à risque concerne les séries modestes. Si le moule représente une part élevée du budget de lancement, chaque pièce supporte une charge d’amortissement importante. La hausse du volume peut réduire cette charge, mais seulement si les ventes prévues se concrétisent.
Le deuxième risque concerne les produits susceptibles d’évoluer. Lorsqu’un changement dimensionnel impose de reprendre une empreinte ou de refaire un moule, les dépenses déjà engagées peuvent compliquer l’optimisation ultérieure.
Enfin, le surdimensionnement des moyens de production peut créer une dépense évitable : nombre d’empreintes inadapté, outillage prévu pour une cadence improbable, choix d’une architecture complexe alors qu’une solution plus simple aurait suffi.
Cas pédagogique : une économie hypothétique de 30 %
Supposons qu’un projet présente un coût de référence de 100 unités monétaires par lot et qu’une alternative remplissant les mêmes exigences soit estimée à 70 unités. L’écart représente 30 % du coût de référence. Ce scénario illustre uniquement le calcul d’un gain potentiel ; il ne décrit ni un cas industriel observé ni un taux d’économie habituel.
Pour justifier cet écart dans un projet réel, les deux estimations doivent intégrer les mêmes quantités, exigences qualité, coûts d’outillage, opérations secondaires et conditions de livraison.
Plusieurs symptômes méritent une réévaluation : un moule très coûteux au regard du chiffre d’affaires attendu, des reprises systématiques après démoulage, des modifications de conception imposées uniquement par le procédé ou une capacité de production largement supérieure aux besoins.
Le moment du diagnostic est décisif. Avant la commande du moule, plusieurs architectures restent envisageables. Après sa fabrication, le coût irrécupérable et les délais de requalification rendent la substitution plus difficile.
Lorsque le procédé apparaît disproportionné, l’étape suivante n’est pas nécessairement de redessiner entièrement le produit : elle consiste d’abord à identifier ses fonctions essentielles et les autres façons de les obtenir.
Comment réduire le prix de revient en changeant de procédé sans modifier la fonction de la pièce ?
Réduire le prix de revient sans altérer la fonction consiste à distinguer les performances exigées de la géométrie utilisée pour les obtenir. Une pièce peut changer de forme, de mode d’assemblage ou de procédé de fabrication tout en conservant son rôle. La substitution doit toutefois préserver les exigences mécaniques, dimensionnelles, réglementaires et de durabilité.
La démarche commence par un cahier des charges fonctionnel. Au lieu d’imposer immédiatement une forme injectée, il faut préciser les résultats attendus : guider un mouvement, contenir un liquide, protéger un équipement, assurer une étanchéité ou maintenir un composant.
Cette reformulation ouvre plusieurs pistes. Un ensemble de pièces injectées et assemblées peut éventuellement être remplacé par un profilé extrudé découpé. Un contenant peut relever du soufflage plutôt que d’une construction injectée. Une protection plane peut être réalisée à partir d’une feuille transformée, sous réserve de ses caractéristiques fonctionnelles.
| Fonction recherchée | Solution initiale | Alternative et vérifications |
|---|---|---|
| Guider ou protéger sur une grande longueur | Éléments injectés assemblés | Profilé extrudé ; contrôler la rectitude, les tolérances et les reprises de coupe. |
| Contenir un liquide | Éléments moulés puis assemblés | Corps soufflé ; vérifier l’étanchéité, la résistance et les interfaces fonctionnelles. |
| Protéger une surface étendue | Plaque ou coque injectée | Feuille extrudée ou calandrée, éventuellement transformée ; vérifier rigidité et stabilité dimensionnelle. |
Une économie de fabrication apparente peut disparaître si l’alternative implique davantage de matière, de déchets, de découpe ou d’assemblage. Les coûts de requalification, les essais mécaniques, les contrôles qualité et la modification des équipements doivent être ajoutés à la comparaison.
Pour une substitution en cours de vie du produit, le calcul doit aussi intégrer les coûts déjà engagés, les dépenses futures évitables et le risque de perturbation de la production. Un coût d’outillage déjà payé ne se récupère pas simplement en changeant de technologie.
Le critère décisif reste le coût total à performances fonctionnelles équivalentes, évalué sur le volume et l’horizon commercial attendus. Une solution moins chère à fabriquer mais plus difficile à qualifier n’est pas nécessairement la meilleure.
Lorsque les deux solutions envisagées sont l’injection et le thermoformage, ce raisonnement fonctionnel peut être prolongé par un calcul concret du seuil de rentabilité.
À partir de combien de pièces l’injection devient-elle plus rentable que le thermoformage ?
Il n’existe pas de quantité universelle à partir de laquelle l’injection devient moins chère que le thermoformage. Le point de bascule dépend du coût des outillages, des coûts variables, de la géométrie et des opérations de finition. Il se calcule en comparant les coûts totaux des deux solutions sur un même volume de production.
Le thermoformage utilise une feuille thermoplastique chauffée puis mise en forme sur ou dans un outillage. Il peut nécessiter des opérations de détourage et produire des chutes. L’injection mobilise généralement un moule plus complexe, mais elle peut intégrer directement des détails fonctionnels et réduire certaines reprises.
Le comparatif des procédés de fabrication plastique publié par le MIT souligne notamment l’intérêt potentiel du thermoformage pour certaines grandes pièces, grâce à des coûts d’outillage inférieurs et à des délais de lancement plus courts, avec des compromis dimensionnels et de finition.
Pour obtenir le seuil théorique, on définit :
- FI : coût fixe initial de l’injection.
- FT : coût fixe initial du thermoformage.
- VI : coût variable par pièce injectée.
- VT : coût variable par pièce thermoformée.
- Q : quantité totale à produire.
Les coûts totaux sont alors FI + Q × VI pour l’injection et FT + Q × VT pour le thermoformage. Lorsque VT est supérieur à VI, le volume de croisement est Q = (FI − FT) / (VT − VI), si les conditions de comparaison permettent un seuil positif.
Ce résultat représente une égalité de coûts théorique, pas une garantie de rentabilité. Il suppose notamment que les coûts variables restent suffisamment stables sur les quantités étudiées et que les deux procédés produisent des pièces répondant aux mêmes exigences.
Le taux de chutes, l’épaisseur de matière, le nombre d’empreintes, le temps de cycle et les reprises peuvent modifier fortement le résultat. De plus, si l’injection ne possède pas un coût variable inférieur, une augmentation des volumes ne lui donnera pas automatiquement l’avantage.
Les investissements supplémentaires liés à l’augmentation de capacité doivent également être pris en compte lorsqu’une cadence élevée impose un deuxième outillage ou une autre ligne de production.
Cette approche algébrique peut être transformée en estimation opérationnelle rapide, à condition de distinguer clairement les hypothèses provisoires des données confirmées par les fournisseurs.
Comment chiffrer en 1 heure le prix de revient d’une pièce en injection vs thermoformage ?
Un premier chiffrage en une heure peut être organisé en recueillant la masse, le matériau, les temps de cycle, les coûts machines, les outillages et les opérations secondaires. L’objectif n’est pas d’obtenir un devis fiable en soixante minutes, mais une estimation comparative qui révèle les données manquantes et permet d’orienter les consultations industrielles.
La méthode repose sur une décomposition cohérente des postes de coût. Le mémoire universitaire de David Archer, publié en 1988, distingue notamment matière, transformation et outillage dans l’estimation préliminaire des coûts de composants injectés. Cette structure reste utile pour organiser un modèle, sans réutiliser les paramètres économiques historiques de l’étude comme tarifs actuels.
Pour chaque procédé, on peut construire une estimation unitaire : coût matière consommée + coût machine et main-d’œuvre rapporté aux pièces bonnes + amortissement de l’outillage + finition et contrôle + autres frais imputables.
Le coût matière doit considérer la quantité réellement consommée et la valorisation éventuelle des chutes ou rebuts, plutôt que la seule masse de la pièce finie. Le coût machine dépend du tarif horaire retenu, du temps de cycle et du nombre de pièces conformes obtenues par cycle. L’amortissement doit utiliser un volume pertinent sur la durée économique envisagée, et non systématiquement la seule production de la première année.
Chiffrage comparatif : cinq actions et cinq livrables
- Décrire la pièce : consigner matériau, dimensions, masse estimée, exigences fonctionnelles et tolérances dans une fiche technique commune.
- Fixer les volumes : établir un tableau des quantités annuelles et du volume total prévu, avec une hypothèse basse et une hypothèse haute.
- Recueillir les hypothèses de procédé : compléter une grille avec coûts indicatifs d’outillage, temps de cycle, capacités et consommations matière. Marquer les données non confirmées.
- Calculer les coûts : produire un tableau comparatif comportant matière, transformation, rebuts, finition, amortissement et coût total par pièce conforme.
- Préparer la consultation : rédiger une demande de devis identique pour les deux procédés, listant les hypothèses à confirmer, les exigences de contrôle et les conditions de livraison.
Les erreurs les plus pénalisantes sont les comparaisons entre volumes différents, l’oubli du détourage en thermoformage, la sous-estimation des rebuts de démarrage et l’exclusion des frais de qualification. Il faut aussi préciser si les devis incluent la conception, les essais, l’entretien et les éventuelles modifications d’outillage.
Une fois la première estimation obtenue, les paramètres les plus influents doivent être consolidés au moyen de propositions fournisseurs réellement comparables. Le résultat permet alors de passer d’un ordre de grandeur exploratoire à un budget industriel défendable.
Un chiffrage cohérent doit enfin être projeté sur l’évolution de la demande : la machine et l’outillage adaptés à une centaine de pièces ne seront pas nécessairement pertinents lorsque la production atteindra plusieurs milliers ou millions d’unités.
À retenir avant de dimensionner la production
- Un volume annuel ne suffit pas à sélectionner une technologie : dimensions, matière, exigences qualité et régularité des commandes restent déterminantes.
- La meilleure configuration initiale peut être transitoire ; prévoir la montée en volume limite les investissements prématurés.
- Les choix d’outillage, d’automatisation et de capacité doivent être reliés à des scénarios de demande réalistes.
Comment adapter votre procédé et vos équipements au volume : 100, 10 000 ou 1 million de pièces/an ?
Pour 100 pièces par an, les procédés à faible investissement initial méritent généralement d’être étudiés en priorité. À 10 000 pièces, la comparaison entre outillage et coût variable devient centrale. À un million de pièces, la cadence, l’automatisation et la robustesse des équipements prennent davantage de poids. Ces volumes sont des repères de réflexion, pas des seuils industriels universels.
À faible volume, l’usinage, le prototypage ou certains outillages simplifiés peuvent permettre de valider le produit avant d’engager une fabrication plus capitalistique. Le procédé retenu doit toutefois produire des pièces représentatives des performances à qualifier.
À volume intermédiaire, le dimensionnement devient un arbitrage entre investissement et productivité. Pour l’injection, le nombre d’empreintes, le temps de cycle et le taux d’utilisation influencent le coût unitaire. Pour le thermoformage, il faut considérer le format de feuille, le nombre de pièces formées par cycle et les opérations de découpe.
À très grand volume, une capacité suffisante ne garantit pas à elle seule une production stable. Il faut intégrer les temps d’arrêt, l’entretien des outillages, la disponibilité des matières, les contrôles en ligne et la capacité logistique.
| Volume annuel | Procédés à examiner | Priorité industrielle |
|---|---|---|
| 100 pièces | Usinage, prototypage, thermoformage simple ou outillage de faible capacité selon la forme | Limiter l’investissement et valider le produit. |
| 10 000 pièces | Injection, thermoformage, extrusion ou soufflage selon la géométrie | Comparer amortissement, cadence et reprises. |
| 1 million de pièces | Procédé compatible avec la géométrie, configuré pour une production industrielle intensive | Dimensionner capacité, automatisation, maintenance et qualité. |
Lorsqu’une forte croissance est possible, il peut être intéressant de prévoir deux étapes : une fabrication de lancement avec investissement limité, puis un outillage de série optimisé après confirmation de la demande. Cette stratégie nécessite une attention particulière aux différences de matière, de tolérances et de propriétés des pièces entre les deux étapes.
Un moule évolutif ou une capacité supplémentaire anticipée peut réduire certaines contraintes futures, mais ces possibilités doivent être validées dès la conception de l’outillage. Une modification ultérieure n’est pas toujours techniquement ou économiquement réalisable.
La rupture de qualité entre pré-série et série constitue un risque majeur. Le changement de procédé peut modifier les contraintes internes, les épaisseurs, l’état de surface ou le comportement mécanique. Un plan de qualification accompagne donc toute bascule significative.
La prochaine décision consiste à faire établir des offres comparables sur plusieurs volumes, en joignant un cahier des charges fonctionnel, des exigences de qualité explicites et un scénario réaliste de montée en cadence.
Peut-on utiliser deux procédés différents pour fabriquer le même produit ?
Oui, lorsque la géométrie et les performances attendues le permettent. Une pièce peut parfois être injectée, thermoformée ou réalisée à partir d’un semi-produit extrudé. Les solutions doivent être comparées à exigences fonctionnelles identiques, en tenant compte des tolérances et des opérations secondaires.
Quel procédé privilégier lorsque la conception n’est pas encore figée ?
Une solution impliquant un investissement d’outillage limité peut réduire l’exposition aux modifications de conception. L’usinage, le prototypage ou certains outillages simplifiés sont à étudier selon la pièce. Il faut néanmoins vérifier que les prototypes représentent correctement les propriétés des futures pièces de série.
Le procédé le plus rapide est-il toujours le moins coûteux ?
Non. Un temps de cycle réduit peut être compensé par un investissement d’outillage élevé, une consommation matière importante ou des opérations annexes coûteuses. La décision doit porter sur le coût par pièce conforme et le coût total correspondant au volume prévu.
Comment comparer des devis de plasturgie sans fausser le résultat ?
Il faut transmettre aux fournisseurs les mêmes quantités, plans, matériaux ou exigences matières, tolérances, conditions de contrôle et prestations attendues. La comparaison doit préciser le traitement des moules, les rebuts, les finitions, les délais, les frais de qualification et les conditions de livraison.