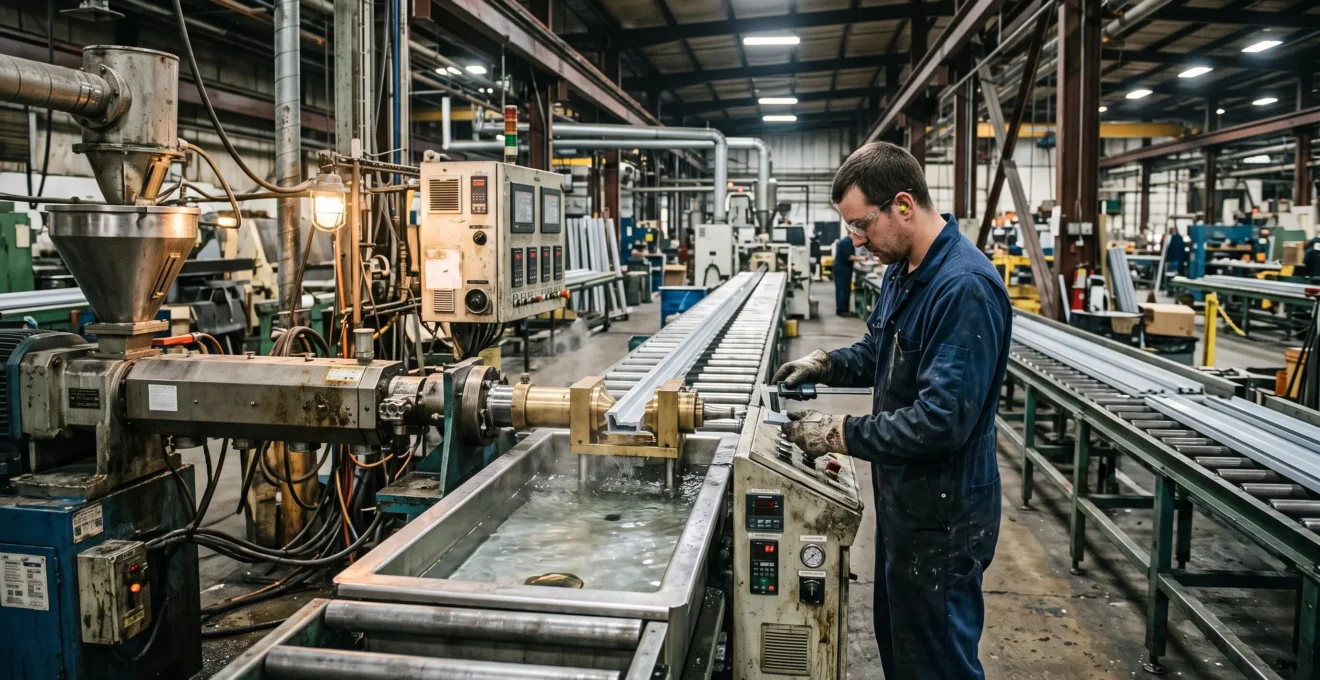
Produire un profilé plastique à ±0,1 mm sur toute sa longueur exige davantage qu’une filière correctement usinée. La précision finale dépend de la stabilité du débit de matière, du comportement du polymère fondu, de l’efficacité du calibrage, du refroidissement et de la traction. Un écart sur l’un de ces paramètres peut provoquer des variations d’épaisseur, un gauchissement ou un retrait différé, même lorsque les premières mesures sont conformes.
Pour une ligne confrontée à 10 à 15 % de rebuts clients, l’enjeu consiste à identifier l’origine des dérives avant de multiplier les corrections. Il faut notamment distinguer la dispersion dimensionnelle mesurée en production de la déformation qui apparaît après refroidissement ou stockage.
Une tolérance de ±0,1 mm constitue un objectif de production à valider selon le polymère, la section, les conditions de mesure et la longueur considérée. Elle ne peut pas être garantie indépendamment de ces paramètres. La méthode consiste à construire une fenêtre de fonctionnement reproductible, puis à vérifier que les profilés restent conformes après stabilisation.
Les leviers essentiels pour stabiliser les dimensions
- Stabiliser l’amont : contrôler l’homogénéité matière, le profil thermique, le débit et l’état mécanique avant d’ajuster la tireuse.
- Maîtriser le calibrage : adapter les dispositifs de mise en forme et le refroidissement à la géométrie du profilé.
- Vérifier la stabilité réelle : mesurer plusieurs positions longitudinales et transversales, puis contrôler le retrait différé.
- Pourquoi vos profilés plastiques gondolent ou varient en épaisseur : les 4 causes racines
- Comment calibrer votre ligne d’extrusion pour garantir une régularité dimensionnelle constante ?
- Comment éliminer les déformations post-extrusion grâce à un refroidissement maîtrisé ?
- Pourquoi vos profilés PVC deviennent fragiles : le piège de la stabilisation thermique
- À partir de quel niveau d’usure de la filière vos coûts de non-qualité explosent-ils ?
- Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
- Chauffage rapide 180°C ou progressif par paliers : lequel pour un PET sans dégradation ?
- Comment ajuster les paramètres de mise en forme pour éliminer les défauts de production plastique ?
Pourquoi vos profilés plastiques gondolent ou varient en épaisseur : les 4 causes racines
Le gauchissement et les variations d’épaisseur des profilés plastiques proviennent principalement de quatre familles de causes : l’hétérogénéité de la matière, les déséquilibres thermiques, les défauts mécaniques de l’outillage et les efforts de traction. Ces phénomènes peuvent se cumuler. Le diagnostic doit donc commencer par localiser le moment où la non-conformité apparaît, avant toute correction des paramètres.
Une matière dont la viscosité varie provoque un écoulement irrégulier dans la filière. Des différences de température entre zones modifient localement la résistance à l’écoulement. L’usure mécanique peut perturber la répartition du débit, tandis qu’une traction excessive allonge ou déforme une section encore insuffisamment rigidifiée.
Pour hiérarchiser les investigations, il est utile d’associer chaque famille de défauts à des symptômes observables.
| Observation | Cause dominante à examiner | Premier contrôle |
|---|---|---|
| Épaisseur instable dès la sortie de filière | Homogénéité matière ou débit | Lot matière, pression de tête et stabilité de la vis |
| Variation localisée sur un côté | Déséquilibre thermique ou géométrique | Températures réelles et distribution de l’écoulement |
| Allongement ou réduction de section | Traction excessive ou irrégulière | Vitesse relative de la tireuse et débit extrudé |
| Gauchissement après refroidissement | Retrait différentiel et contraintes résiduelles | Uniformité thermique et géométrie après stabilisation |
La distinction entre défaut immédiat et défaut différé est déterminante. Si une dimension est déjà incorrecte en amont du calibrage, modifier uniquement le refroidissement risque de masquer le problème sans le résoudre. À l’inverse, un profilé conforme à chaud mais déformé après stockage impose d’examiner les conditions de refroidissement, de maintien et d’empilement.
Les contraintes internes résiduelles peuvent se révéler lorsque la matière retrouve son équilibre thermique ou subit une relaxation. Un contrôle de post-retrait après 24 et 48 heures, réalisé selon des conditions de stockage documentées, constitue une méthode interne utile pour repérer ce comportement. Ces durées sont des points de contrôle proposés, non un protocole universel normalisé.
Il faut également éviter de compenser une matière instable en augmentant systématiquement la température. Une telle correction peut temporairement faciliter l’écoulement tout en augmentant l’exposition thermique du polymère et en créant d’autres défauts.
Une fois le débit et la matière stabilisés, le calibrage peut être ajusté sur une base fiable. Il devient alors possible de mesurer l’effet réel de chaque correction sur la géométrie obtenue.
Comment calibrer votre ligne d’extrusion pour garantir une régularité dimensionnelle constante ?
Pour maintenir une régularité dimensionnelle constante, le calibrage doit être adapté au polymère, à la section et à la rigidité du profilé au moment de sa mise en forme. La méthode consiste à stabiliser les conditions d’extrusion, régler le dispositif de calibrage, puis synchroniser la traction et le refroidissement. La conformité doit ensuite être vérifiée sur plusieurs positions de la production.
Le calibreur assure la transition entre une géométrie encore déformable et un profilé suffisamment refroidi pour conserver ses dimensions. Son efficacité dépend notamment de la qualité du contact, du maintien de la section et de la régularité de l’évacuation thermique.
Une étude sur la modélisation des calibreurs en extrusion, publiée dans International Polymer Processing en 2025, souligne l’importance d’un refroidissement homogène et de la limitation des gradients de température. Elle étudie notamment une géométrie tridimensionnelle asymétrique, sans établir de garantie universelle de tolérance.
| Configuration | Option à évaluer | Point de vigilance |
|---|---|---|
| Section relativement simple avec surfaces accessibles | Calibrage mécanique avec refroidissement adapté | Contact uniforme et frottements |
| Section creuse ou complexe nécessitant un maintien extérieur | Calibrage sous vide | Répartition de la dépression et stabilité des parois |
| Géométrie nécessitant un soutien interne | Dispositif de maintien ou de pression interne adapté | Déformation des zones fines et équilibre des efforts |
| Section asymétrique à épaisseurs variables | Calibrage multi-zones ou dispositifs successifs | Retraits différentiels et refroidissement local |
Le réglage doit suivre une séquence contrôlée. Fixer d’abord une condition matière et un régime de vis stables, contrôler ensuite les conditions de calibrage et de refroidissement, puis ajuster la vitesse de la tireuse pour atteindre la dimension recherchée. Une correction n’est validée qu’après stabilisation effective de la ligne.
Le circuit d’eau mérite un contrôle spécifique : comparer les températures d’entrée et de sortie, vérifier les débits des différentes zones et rechercher les signes d’encrassement. Une circulation déséquilibrée peut produire un refroidissement dissymétrique malgré une température de consigne apparemment correcte.
Pour surveiller les dérives, définir des points fixes de mesure sur la section, puis prélever des échantillons au démarrage, après chaque modification et à intervalles déterminés selon la stabilité observée. La fréquence doit être renforcée lorsque les mesures approchent des limites de tolérance.
Checklist de validation dimensionnelle en cinq actions
- Établir une référence matière : consigner le polymère, le lot, les conditions de préparation et les températures mesurées. Livrable : fiche de référence du lancement.
- Stabiliser le débit : enregistrer la vitesse de vis et l’évolution de la pression de tête. Livrable : relevé du régime de production stabilisé.
- Contrôler le calibreur : relever les conditions de maintien, les débits et les températures des circuits de refroidissement. Livrable : carte des réglages par zone.
- Synchroniser la traction : ajuster la vitesse de tireuse après stabilisation des conditions précédentes. Livrable : recette de réglage validée.
- Vérifier la conformité : mesurer les points critiques à plusieurs positions longitudinales et après stabilisation du profilé. Livrable : rapport dimensionnel avec valeurs et écarts.
Le calibrage ne peut toutefois maintenir une géométrie constante si le profilé développe ensuite des retraits hétérogènes. L’étape suivante consiste donc à maîtriser son histoire thermique jusqu’au stockage.
Comment éliminer les déformations post-extrusion grâce à un refroidissement maîtrisé ?
Les déformations post-extrusion peuvent être réduites en homogénéisant le refroidissement de la section et en maîtrisant la vitesse à laquelle le profilé se rigidifie. Un refroidissement trop différencié entre surface, cœur, parois épaisses et parois fines favorise les retraits inégaux. La stratégie thermique doit être validée sur la géométrie réelle et complétée par des conditions de stockage appropriées.
Le refroidissement modifie simultanément la température, le retrait et l’état de contraintes internes du polymère. Lorsque la surface se refroidit plus rapidement que les parties massives, les différentes zones ne se contractent pas au même moment. Cette incompatibilité peut entraîner une courbure ou une torsion après la sortie de ligne.
Une étude numérique sur les contraintes résiduelles des profilés extrudés, publiée dans Macromolecular Theory and Simulations, met en évidence le rôle du refroidissement externe dans les contraintes résiduelles et les retraits différentiels. Elle ne démontre pas qu’un refroidissement progressif par paliers serait systématiquement supérieur pour tous les polymères.
Une approche industrielle consiste à répartir l’évacuation thermique entre plusieurs zones plutôt qu’à imposer une seule condition de refroidissement. Les températures successives, les débits et le temps de séjour doivent être choisis en fonction du matériau, de l’épaisseur et de la vitesse de ligne.
Sur un profilé asymétrique, les zones massives conservent davantage de chaleur que les parois minces. Des circuits hydrauliques différenciés ou une succession de calibreurs peuvent aider à équilibrer le refroidissement. Les corrections doivent cependant être validées par des mesures de géométrie et de retrait : l’augmentation locale du débit ne constitue pas automatiquement la bonne solution.
La température de sortie doit être suffisamment basse pour permettre la manutention sans déformation sous le poids propre, selon les caractéristiques mécaniques de la matière. Il n’existe pas de seuil universel valable pour tous les profilés. Un essai de maintien sur support adapté, suivi d’une mesure après stabilisation thermique, permet de déterminer les conditions acceptables.
Le stockage intervient également : empiler des profilés encore chauds ou les soutenir sur des appuis trop espacés peut introduire de nouvelles déformations. La méthode d’empilement doit être intégrée à la validation du process et non considérée comme une simple opération logistique.
Enfin, la qualité de l’eau influence la régularité des échanges thermiques. Des dépôts calcaires ou des particules peuvent réduire localement les débits. Un plan de maintenance comprenant surveillance des circuits, nettoyage et comparaison des températures contribue à limiter cette dérive progressive.
Une géométrie stable ne suffit pas à garantir la durabilité du produit. Certains polymères, notamment le PVC, exigent une surveillance spécifique de leur historique thermique pour éviter une perte progressive de propriétés.
Pourquoi vos profilés PVC deviennent fragiles : le piège de la stabilisation thermique
Les profilés en PVC peuvent devenir fragiles lorsque leur formulation et leur historique thermique ne permettent plus de préserver les propriétés recherchées. Une exposition excessive à la chaleur pendant la transformation favorise la dégradation du polymère. Le phénomène peut s’accompagner d’une décoloration et de modifications du comportement mécanique, sans qu’une simple inspection à la sortie de ligne suffise à qualifier la durabilité.
Le PVC nécessite une stabilisation thermique adaptée à sa formulation. Lorsqu’il subit une exposition thermique excessive, des réactions de dégradation, notamment la déshydrochloration, peuvent progresser. La durée de séjour et les températures réellement atteintes sont donc aussi importantes que les consignes affichées.
Une recherche sur les stabilisants thermiques du PVC rigide, publiée en 2000 dans Polymer Degradation and Stability, décrit des essais à 180 °C utilisant notamment le temps d’induction, la déshydrochloration et la décoloration. Ces résultats concernent les stabilisants et conditions étudiés, et ne définissent pas une température industrielle universelle.
Pour le responsable extrusion, un changement de coloration constitue un signal à investiguer, mais pas une preuve suffisante de perte de résistance au choc. Il convient de comparer des échantillons issus de productions identifiées, de documenter leur historique thermique et de réaliser les essais mécaniques adaptés à l’application.
Le lien avec les tolérances dimensionnelles doit être traité avec prudence. Une modification de l’état de la matière peut affecter son comportement en transformation et rendre les réglages moins reproductibles. Toutefois, une dérive dimensionnelle ne démontre pas, à elle seule, une dégradation du PVC.
La marge de transformation dépend également du type de stabilisant, des charges et des autres constituants de la formulation. Toute modification matière justifie donc une revalidation des températures, des conditions de mise en forme et des performances mécaniques.
Une fois la formulation et l’historique thermique maîtrisés, il reste à vérifier que l’outillage conserve sa géométrie et son comportement d’écoulement au fil des campagnes.
À partir de quel niveau d’usure de la filière vos coûts de non-qualité explosent-ils ?
Il n’existe pas de seuil universel d’usure de filière à partir duquel les coûts de non-qualité augmentent brutalement. Le seuil pertinent dépend de l’évolution de la dispersion dimensionnelle, du taux de rebut, du temps de réglage et des exigences du produit. Une filière doit être évaluée sur la stabilité de ses résultats et sur le coût de maintien en production, pas seulement sur son apparence.
L’usure peut modifier progressivement les surfaces internes et la répartition de l’écoulement. Le premier indicateur n’est pas nécessairement une dimension moyenne incorrecte : la variabilité peut augmenter tandis que la moyenne reste proche de la cible.
Sur une caractéristique visée à ±0,1 mm, il est donc essentiel de suivre la dispersion et les valeurs extrêmes, et non uniquement la moyenne des contrôles. Une augmentation de l’écart-type, lorsque les conditions de mesure sont stables, peut signaler une perte de maîtrise du procédé. Elle ne permet toutefois pas d’attribuer directement la cause à la filière sans diagnostic complémentaire.
Le coût de non-qualité doit intégrer plusieurs postes souvent suivis séparément :
- La matière perdue dans les pièces rebutées et les purges supplémentaires.
- Les heures de réglage nécessaires pour retrouver des dimensions conformes.
- La surconsommation de matière liée aux corrections d’épaisseur.
- Les interruptions de production, les reprises et les contrôles additionnels.
- Les réclamations, les retours et les frais associés aux non-conformités client.
Un seuil économique de remplacement peut être construit en comparant le coût prévu de maintenance ou de remplacement avec les coûts de dérive observés sur une période représentative. La décision doit aussi tenir compte des risques de non-conformité et des délais d’intervention.
Exemple hypothétique de décision de maintenance
Une ligne conserve une épaisseur moyenne conforme, mais les valeurs mesurées deviennent plus dispersées et les opérateurs augmentent la fréquence des corrections. Avant de remplacer la filière, l’équipe compare les résultats des campagnes, contrôle l’état de la matière et vérifie les conditions thermiques.
Si la dispersion reste anormale dans des conditions comparables et que l’inspection confirme une dégradation de l’outillage, un remplacement planifié peut devenir plus pertinent que la poursuite de compensations successives.
L’origine de l’usure oriente les actions préventives. Les charges minérales peuvent contribuer à l’abrasion ; des environnements de transformation agressifs peuvent favoriser la corrosion ; les conditions thermiques et de cisaillement interviennent également dans la durée de vie de l’ensemble.
Conserver l’historique des heures de fonctionnement, des matières transformées, des incidents et des réglages permet de rapprocher l’état de l’outillage de ses performances réelles.
Avant de conclure à une usure mécanique, il faut néanmoins écarter les écarts thermiques capables de produire des symptômes similaires. Le choix et la régulation du chauffage jouent ici un rôle central.
Conduction, convection ou infrarouge : quel mode de chauffe pour votre application ?
Le choix entre conduction, convection et infrarouge dépend du composant à chauffer, du polymère et de la réactivité nécessaire. Pour l’extrusion de profilés, la priorité est de maintenir des conditions thermiques reproductibles plutôt que de rechercher uniquement la montée en température la plus rapide. La qualité de la régulation et l’emplacement des sondes restent déterminants, quel que soit le principe retenu.
Le chauffage par conduction repose sur le transfert thermique à travers les surfaces en contact. Il convient notamment aux éléments métalliques de la ligne, mais la masse à chauffer peut introduire une inertie importante. Les corrections de consigne ne se traduisent donc pas immédiatement par une modification uniforme de la température.
La convection utilise un fluide en mouvement, notamment l’air, pour transférer la chaleur. Elle peut être pertinente pour certains dispositifs de conditionnement thermique, mais son efficacité dépend fortement de la circulation du fluide et des surfaces exposées.
Le rayonnement infrarouge permet d’apporter de l’énergie aux surfaces exposées. Il offre des possibilités de commande réactive, mais l’absorption et la pénétration énergétique varient selon le matériau, son état de surface et la longueur d’onde utilisée.
| Mode | Atout principal | Limite à contrôler |
|---|---|---|
| Conduction | Transfert à travers les éléments métalliques chauffés | Inertie et gradients dans les masses |
| Convection | Échange avec les surfaces accessibles | Uniformité du flux et efficacité du transfert |
| Infrarouge | Apport énergétique dirigé et commande réactive | Absorption, exposition et gradients en profondeur |
Aucun mode de chauffe ne peut être jugé indépendamment de sa régulation. Un correcteur PID mal paramétré peut provoquer des oscillations, tandis qu’une sonde mal positionnée peut afficher une température stable sans refléter correctement l’état thermique de la zone critique.
Le diagnostic repose sur la comparaison entre consigne, mesure disponible et comportement réel de la matière. Les variations de pression, les défauts de surface et les écarts dimensionnels peuvent orienter l’investigation, sans constituer à eux seuls une preuve de dysfonctionnement du chauffage.
La maintenance comprend également la vérification des éléments chauffants, des connexions, des sondes et des éventuels écarts de comportement entre zones. Le remplacement doit être guidé par les contrôles techniques et l’historique de fonctionnement plutôt que par une périodicité arbitraire.
Ces principes deviennent particulièrement sensibles avec les polymères dont les propriétés rhéologiques peuvent être modifiées par l’humidité et l’historique thermique, comme le PET.
Chauffage rapide 180°C ou progressif par paliers : lequel pour un PET sans dégradation ?
Pour le PET, le choix entre chauffage rapide et montée progressive doit commencer par le contrôle de l’humidité résiduelle et des conditions réelles de transformation. Un PET insuffisamment séché peut subir une hydrolyse pendant son passage à l’état fondu. Ni une montée à 180 °C ni un chauffage par paliers ne constituent, à eux seuls, une méthode universelle de prévention de la dégradation.
Le PET est un polymère sensible à l’humidité lors de sa transformation à chaud. En présence d’eau, des ruptures de chaînes moléculaires peuvent modifier la masse moléculaire et les propriétés rhéologiques, avec des conséquences possibles sur la stabilité du procédé.
Une étude expérimentale sur l’hydrolyse du PET pendant l’extrusion, publiée dans Polímeros: Ciência e Tecnologia en 2023, examine ces mécanismes à l’aide de mesures rhéo-optiques et de pression. L’eau y est introduite intentionnellement pour caractériser son effet ; les résultats ne fixent pas un seuil industriel universel de séchage.
La mention de 180 °C nécessite une distinction importante : une température de consigne ou une étape de préchauffage ne doit pas être confondue avec la température réelle de fusion et de transformation du PET. Les conditions pertinentes dépendent de la qualité de matière et de l’équipement.
Une montée rapide peut être envisagée lorsque la matière est correctement préparée et que l’installation permet d’éviter les gradients excessifs. Une montée progressive peut être utile pour homogénéiser certaines masses thermiques, mais elle augmente potentiellement la durée d’exposition à la chaleur.
Le compromis porte donc sur trois paramètres liés : humidité initiale, température réellement atteinte et temps de séjour. Modifier uniquement la vitesse de chauffe ne permet pas de maîtriser ces trois facteurs.
Pour valider un profil thermique, comparer les caractéristiques matière avant et après transformation est plus fiable qu’une inspection visuelle isolée. Selon la qualité de PET et les moyens disponibles, la mesure de viscosité intrinsèque, une caractérisation rhéologique ou une autre méthode qualifiée peut être utilisée. Les résultats doivent être interprétés dans des conditions d’essai comparables.
Il est également utile de suivre les variations de pression et la reproductibilité dimensionnelle à régime stabilisé. Ces indicateurs renseignent sur la constance de la transformation, mais ne suffisent pas à démontrer ou à quantifier une dégradation moléculaire.
La maîtrise thermique et matière doit finalement être intégrée à une méthode générale de réglage. C’est cette coordination des paramètres qui permet de transformer des résultats ponctuellement conformes en production reproductible.
À retenir pour sécuriser la production
- Un défaut visible ne désigne pas automatiquement le paramètre responsable : localiser son apparition et établir une hypothèse vérifiable.
- Une correction n’est validée qu’après stabilisation du procédé et contrôle dimensionnel à plusieurs positions.
- La recette de production doit intégrer les conditions matière, les réglages, les mesures et les critères de reprise après incident.
Comment ajuster les paramètres de mise en forme pour éliminer les défauts de production plastique ?
Pour éliminer les défauts de production plastique, il faut relier chaque anomalie à une cause probable, puis modifier un paramètre contrôlable à la fois. L’ordre de réglage doit préserver la stabilité matière et thermique avant de corriger la mise en forme. Chaque essai nécessite un temps de stabilisation et des mesures comparables afin de distinguer une amélioration réelle d’une fluctuation momentanée.
Une méthode efficace commence par caractériser le défaut : sa forme, sa fréquence, sa localisation sur la section, son apparition dans le temps et son évolution le long du profilé. Ces observations permettent de sélectionner les paramètres à examiner sans procéder par ajustements successifs non documentés.
| Défaut observé | Paramètre principal à vérifier | Contrôles complémentaires |
|---|---|---|
| Ondulations régulières | Stabilité du débit et de la traction | Pression de tête, vitesse de vis, comportement thermique |
| Épaisseur irrégulière sur la section | Répartition de l’écoulement en filière | Températures, état de l’outillage, homogénéité matière |
| Marques de calibreur | Conditions de contact et de maintien | Vitesse de tireuse, état des surfaces, refroidissement |
| Gauchissement après refroidissement | Uniformité du refroidissement | Géométrie, contraintes résiduelles, conditions de stockage |
| Dimensions qui dérivent progressivement | Stabilité du régime de production | Température réelle, débit, filière et circuits hydrauliques |
| Fragilité inhabituelle | État matière et historique thermique | Formulation, durée de séjour, essais mécaniques |
Ce tableau constitue une grille de diagnostic, pas une prescription de correction automatique. Un même symptôme peut résulter de plusieurs causes, et l’action appropriée dépend des observations réalisées sur la ligne.
Les paramètres interagissent. Une augmentation de la vitesse de vis peut modifier le débit, le cisaillement, la température réelle du polymère et son comportement à la sortie de filière. Une correction dimensionnelle obtenue immédiatement peut donc évoluer lorsque le régime thermique se stabilise.
Pour conserver la traçabilité, chaque essai doit comporter une valeur initiale, un unique paramètre volontairement modifié, une observation à régime stabilisé et un résultat dimensionnel. Les autres variables doivent être surveillées, même si elles ne sont pas directement ajustées.
Une recette documentée par couple matière-profilé doit réunir les conditions de préparation, la fenêtre des paramètres validés, les points de mesure, les critères d’acceptation et les consignes de reprise après arrêt. Les données issues des productions conformes servent alors de référence aux campagnes suivantes.
Pour un objectif de ±0,1 mm, il faut enfin préciser les dimensions concernées, les moyens de mesure, la température de contrôle et les positions d’échantillonnage sur toute la longueur. Un résultat conforme sur une seule coupe ne démontre pas la conformité longitudinale complète.
La prochaine action consiste à sélectionner un profilé représentatif, stabiliser sa recette et constituer une série de mesures longitudinales et différées. Cette référence permettra de vérifier si la tolérance ciblée est réellement reproductible avant son extension aux autres campagnes de production.
Peut-on garantir ±0,1 mm sur n’importe quel profilé plastique ?
Non. La faisabilité dépend du polymère, de la géométrie, des dimensions nominales, de la longueur et des capacités du procédé. La tolérance doit être associée à une méthode de contrôle définie, puis démontrée sur une production représentative après stabilisation des pièces.
Comment vérifier qu’un profilé respecte la tolérance sur toute sa longueur ?
Il faut définir les caractéristiques critiques et les positions de contrôle longitudinal, mesurer les échantillons dans des conditions comparables et surveiller les variations au cours de la production. Pour une exigence de conformité intégrale, un contrôle continu adapté peut être nécessaire ; un simple échantillonnage ne prouve pas que chaque point de la longueur respecte la tolérance.
Pourquoi un profilé conforme à la sortie de ligne se déforme-t-il après stockage ?
La déformation peut être liée à des retraits différentiels, à la relaxation de contraintes résiduelles ou aux conditions de maintien et d’empilement. Des mesures après stabilisation thermique, accompagnées d’un contrôle du refroidissement et du stockage, permettent d’identifier les mécanismes à investiguer.
Un calibreur sous vide est-il indispensable pour obtenir des tolérances serrées ?
Non. Le recours au vide dépend de la géométrie du profilé, de sa rigidité pendant la mise en forme et du principe de calibrage retenu. Les sections complexes peuvent nécessiter plusieurs dispositifs complémentaires. La conformité finale dépend aussi de la matière, du débit, du refroidissement et de la traction.
Quels indicateurs permettent d’anticiper une dérive dimensionnelle en extrusion ?
Les indicateurs utiles comprennent la dispersion des dimensions, l’évolution des valeurs extrêmes, la pression de tête, les températures mesurées, la stabilité de la traction et le taux de rebut. Leur suivi conjoint, dans des conditions de production comparables, aide à détecter une dérive avant l’apparition répétée de non-conformités.