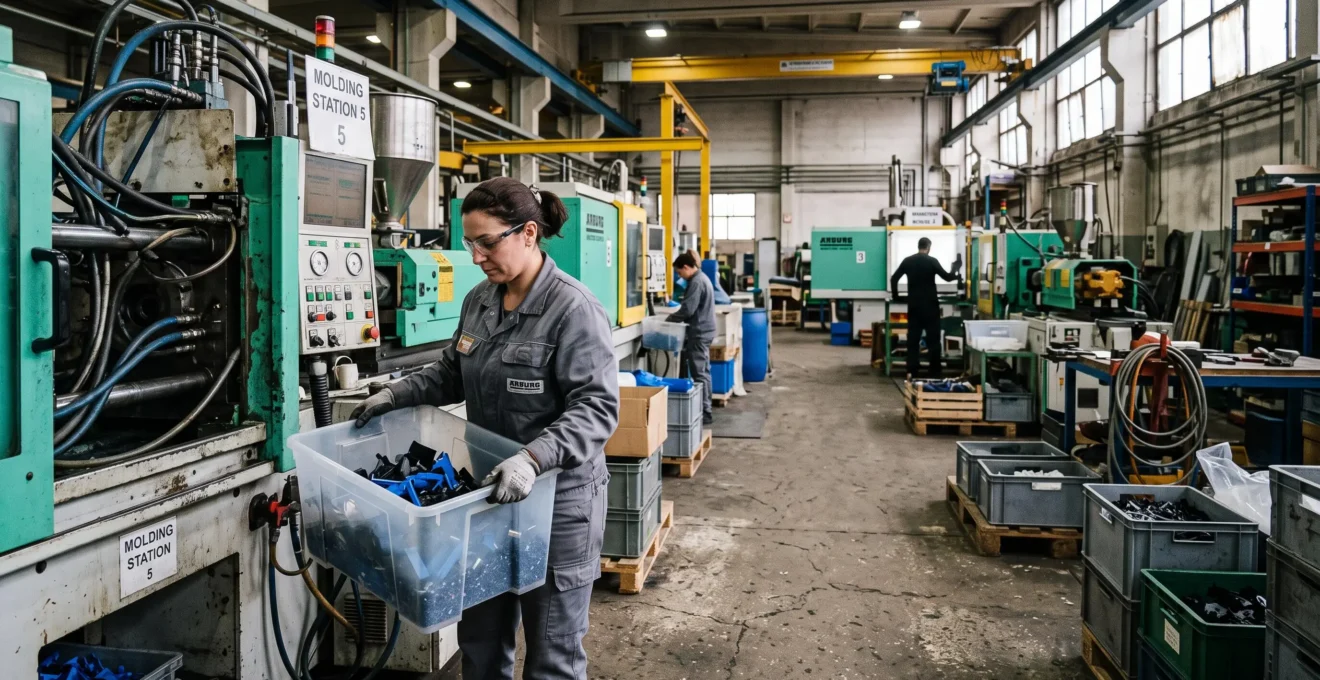
Réduire de 40 % les déchets plastiques de production en 12 mois suppose de traiter les pertes à leur origine, pas simplement d’installer un broyeur. Purges de changement matière, pièces hors tolérance, rebuts de démarrage et emballages représentent autant de matières achetées qui ne deviennent jamais des produits vendables.
Pour un responsable de production ou du développement durable, l’enjeu est double : augmenter le rendement matière et diminuer le coût de revient des pièces bonnes. La démarche commence par un diagnostic massique et financier, puis combine l’optimisation de l’ordonnancement, la maîtrise des procédés, la réduction des gaspillages et la valorisation des rebuts résiduels.
L’objectif de 40 % constitue une cible de pilotage, non une performance garantie. Son réalisme dépend du taux de rebut initial, des polymères transformés, de la diversité des références et des contraintes clients. Un programme efficace mesure les résultats chaque mois, avec des indicateurs rapportés à la production réellement réalisée.
Réduction des déchets plastiques : les décisions essentielles
- Mesurer les cinq principaux flux de déchets, en kilogrammes et en euros, pour établir une référence fiable.
- Prioriser les actions à faible investissement : séquencement des matières, stabilité des réglages, tolérances fonctionnelles et limitation des redémarrages.
- Évaluer ensuite le broyage, la réincorporation et les nouveaux conditionnements selon leur rentabilité et leurs contraintes techniques.
- Quelles sont vos 5 sources principales de déchets plastiques et leur poids respectif ?
- Comment ordonnancer votre production pour minimiser les purges de changement matière ?
- Pourquoi élargir vos tolérances de ±0,05 à ±0,1 mm peut réduire vos rebuts de 40% ?
- Recyclage interne ou externe : à partir de combien de tonnes/mois le broyeur est-il rentable ?
- Comment remplacer vos sacs de 25 kg par des big-bags d’1 tonne pour éliminer les déchets sacs ?
- Quels sont vos 7 gaspillages cachés qui consomment 25% de votre temps de valeur ajoutée ?
- Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
- Comment calculer et réduire l’empreinte carbone de vos pièces plastiques de 30% ?
Quelles sont vos 5 sources principales de déchets plastiques et leur poids respectif ?
Les cinq flux à mesurer en priorité sont les purges de changement matière, les rebuts qualité, les déchets de démarrage et d’arrêt, les emballages et les pièces de réglage. Leur poids respectif ne peut pas être déterminé sans mesures sur site. Un diagnostic représentatif permet de hiérarchiser ces pertes selon leur masse et leur coût complet.
Organisez la collecte par machine, équipe et référence sur une période couvrant les différentes situations de production. Chaque catégorie doit disposer d’un contenant identifié et, si possible, d’un pesage direct. À défaut, extrapolez les masses à partir de quantités et de poids unitaires mesurés, en indiquant les hypothèses retenues.
Calculez ensuite la part massique de chaque flux : masse du flux divisée par la masse totale des déchets sur la même période. Un diagramme de Pareto révèle les catégories prioritaires. Mais le tonnage ne suffit pas à décider : une purge de polymère technique coûteux peut avoir un impact financier supérieur à des chutes plus volumineuses de matière standard.
Pour chaque flux, additionnez la valeur de matière perdue, les coûts énergétiques de transformation identifiables et les frais de tri, de traitement ou d’évacuation. Déduisez les éventuelles recettes de valorisation et évitez de compter deux fois les mêmes charges. Le résultat doit être exprimé en euros et rapporté aux kilogrammes de produits conformes.
Les profils diffèrent selon les procédés. En injection de petites séries, les changements de couleurs ou de résines peuvent dominer. En extrusion, les phases de stabilisation et les chutes peuvent peser davantage. Une purge de 25 kg n’a donc pas la même importance dans une campagne longue que dans une succession de petites commandes.
Checklist : établir votre référence déchets
- Définir cinq catégories de déchets et les règles d’affectation : produire une fiche de classification validée.
- Peser les flux sur une période représentative : obtenir un registre daté par machine et matière.
- Calculer les masses et pourcentages : établir un Pareto vérifiable des cinq catégories.
- Valoriser les pertes en euros : produire un tableau des coûts nets par flux.
- Fixer la référence initiale et les objectifs mensuels : valider un tableau de bord sur 12 mois.
Si la référence initiale est de D0 kilogrammes de déchets à production comparable, l’objectif de réduction de 40 % correspond à 0,60 × D0. Pour éviter qu’une baisse d’activité soit confondue avec un progrès, suivez également les kilogrammes de déchets par tonne de production conforme.
Selon les recommandations de l’ADEME sur les plastiques et composites, la prévention des pertes et des rebuts doit précéder leur recyclage. La réincorporation est pertinente pour certains flux thermoplastiques propres, sans remplacer la réduction à la source.
Une fois les principales pertes identifiées, l’ordonnancement constitue souvent un premier levier exploitable sans modifier les équipements.
Comment ordonnancer votre production pour minimiser les purges de changement matière ?
Pour réduire les purges, regroupez les ordres de fabrication par familles de polymères, grades et couleurs compatibles, puis organisez les transitions les moins pénalisantes. L’objectif est de diminuer le nombre et la masse des changements matière sans compromettre la qualité, les délais clients ou les stocks. Chaque séquence doit être évaluée selon son coût global.
Un planning optimisé uniquement selon la disponibilité des presses peut multiplier les changements de résine. Or chaque changement mobilise de la matière, de l’énergie, du temps opérateur et parfois un nettoyage approfondi de l’installation.
Construisez une matrice de transitions validée par les équipes méthodes et qualité. Elle peut distinguer trois niveaux :
- Transition directe autorisée : matières et grades compatibles, avec séquence qualifiée et purge maîtrisée.
- Transition avec purge renforcée : risque de contamination, de traces de couleur ou de mélange exigeant des contrôles supplémentaires.
- Transition avec nettoyage approfondi : incompatibilité, risque de dégradation ou exigences qualité nécessitant un protocole spécifique, voire un démontage.
Le passage d’une teinte claire vers une teinte foncée, ou d’une faible charge vers une charge plus élevée, peut parfois faciliter la transition. Ce n’est toutefois pas une règle universelle : les températures de transformation, la sensibilité thermique, les additifs et les spécifications finales déterminent les possibilités réelles.
Avant de figer le planning hebdomadaire, comparez plusieurs scénarios. Pour chacun, additionnez les coûts de purge, d’immobilisation, de nettoyage, de stockage supplémentaire et les conséquences éventuelles sur les délais. Une campagne plus longue peut supprimer des purges, mais augmenter le stock et son risque d’obsolescence.
Exemple pédagogique : arbitrer deux plannings
Dans un scénario hypothétique, deux séquences permettent de fabriquer exactement les mêmes commandes. La première enchaîne les références selon leurs dates de lancement ; la seconde regroupe les matières compatibles.
La décision consiste à mesurer les purges évitées, à les valoriser au coût matière et à soustraire le surcoût de stockage éventuel. Le second planning n’est retenu que si son économie nette reste positive et si les délais de livraison sont respectés.
Suivez chaque semaine le nombre de changements, les kilogrammes purgés par transition et le coût de matière éliminée. Ces mesures complètent les indicateurs de disponibilité des équipements : une réduction du temps de changement ne garantit pas automatiquement une réduction des déchets.
Après avoir diminué les pertes liées aux changements de fabrication, le levier suivant consiste à récupérer les pièces conformes dans leur usage mais inutilement rejetées par des spécifications mal adaptées.
Pourquoi élargir vos tolérances de ±0,05 à ±0,1 mm peut réduire vos rebuts de 40% ?
Élargir une tolérance de ±0,05 à ±0,1 mm peut réduire les rebuts lorsqu’une partie des pièces rejetées respecte pourtant les exigences fonctionnelles du produit. Le gain de 40 % n’est cependant pas automatique : il dépend de la dispersion du procédé, de son centrage et des défauts réellement responsables des rejets. Toute modification nécessite une validation technique et contractuelle.
En injection plastique, le retrait, la température du moule, les conditions de maintien et les variations de matière influencent les dimensions finales. Une spécification trop stricte pour une cote secondaire peut écarter des pièces fonctionnellement acceptables, sans améliorer la sécurité ni l’assemblage.
La première décision consiste à séparer les dimensions critiques pour l’usage, l’étanchéité, la sécurité ou l’interchangeabilité des dimensions esthétiques ou secondaires. Les tolérances critiques doivent rester déterminées par les exigences fonctionnelles, et non par un objectif de diminution du rebut.
Mesurez ensuite la capabilité du procédé sur des séries représentatives et statistiquement maîtrisées. Les indices permettent de distinguer un procédé trop dispersé d’un procédé simplement décentré :
- Cp = (USL − LSL) / (6 × σ) : compare l’étendue des spécifications à la dispersion du procédé.
- Cpk = min[(USL − μ) / (3 × σ), (μ − LSL) / (3 × σ)] : intègre également le positionnement de la moyenne par rapport aux limites.
USL et LSL représentent les limites supérieure et inférieure de spécification, μ la moyenne du procédé et σ son écart-type estimé. Leur interprétation exige notamment une maîtrise statistique du procédé et une attention aux hypothèses de distribution. La documentation du NIST sur la capabilité des procédés expose ces indicateurs et leurs conditions d’utilisation.
Une étude de capabilité permet de simuler le taux théorique de pièces hors tolérance avant et après modification, en conservant une base de comparaison cohérente. Si le procédé présente une distribution non normale ou des dérives importantes, une analyse adaptée est nécessaire avant de conclure.
Le principal risque serait de déplacer les non-conformités chez le client. Une tolérance assouplie sur une cote d’assemblage peut provoquer des retours, des retouches ou des défauts de fonctionnement dont le coût dépasse largement le rebut évité en interne.
Faites donc valider les nouvelles limites par le bureau d’études et le client lorsque ses spécifications sont concernées. Actualisez les plans, les documents de contrôle et les dossiers qualité avant de produire selon ces nouvelles valeurs.
Les pièces qui restent non conformes après optimisation du procédé constituent ensuite un flux potentiel de matière à valoriser, sous réserve de leur composition et de leur propreté.
Recyclage interne ou externe : à partir de combien de tonnes/mois le broyeur est-il rentable ?
Il n’existe pas de seuil universel, exprimé en tonnes par mois, à partir duquel un broyeur plastique devient rentable. La décision dépend du volume de rebuts propres, de la valeur de la matière économisée, du taux de réincorporation autorisé et du coût complet du broyage. Des flux réguliers et monomatières favorisent l’interne ; des flux faibles ou complexes peuvent favoriser l’externe.
Avant toute étude d’investissement, vérifiez que les déchets sont techniquement éligibles au broyage : identification du polymère et du grade, absence de contaminants, maîtrise des additifs et conformité aux exigences des produits fabriqués.
Les pièces comportant des inserts métalliques, les mélanges de polymères incompatibles ou les rebuts contaminés nécessitent un traitement approprié. Le broyage n’élimine ni les problèmes de compatibilité ni les défauts de qualité intrinsèques à la matière.
Pour décider, comparez les deux solutions sur un périmètre identique. Le tableau suivant récapitule les paramètres déterminants.
| Critère | Broyage interne | Recyclage externe |
|---|---|---|
| Investissement | Broyeur, périphériques, manutention et sécurité | Contenants et logistique de collecte |
| Charges courantes | Énergie, opérateur, maintenance, contrôles qualité | Transport, tri, traitement, éventuels frais de prestation |
| Valeur récupérée | Achats de matière évités grâce à la réincorporation autorisée | Prix de reprise éventuel ou fourniture de matière régénérée |
| Conditions favorables | Volume régulier, matière propre et homogène | Flux irréguliers, complexes ou sans débouché interne |
| Principale limite | Taux de réintégration et maintien des propriétés | Dépendance aux conditions du prestataire |
Le calcul doit porter sur les kilogrammes réellement réutilisables, et non sur le seul tonnage collecté. Si le cahier des charges limite la proportion de matière broyée, cette limite plafonne les économies possibles, même avec un broyeur très productif.
Le modèle économique peut être formulé ainsi : gain annuel net = achats de matière évités + recettes éventuelles + frais d’évacuation évités − coûts variables du broyage − coûts supplémentaires de contrôle et de manutention − valeur de reprise externe abandonnée. Les coûts communs aux deux options ne doivent pas être comptés deux fois.
Le temps de retour simple correspond alors à l’investissement initial divisé par le gain annuel net positif, lorsque ce dernier est représentatif. Une comparaison d’investissement plus complète doit aussi tenir compte de la durée de vie, des immobilisations, des risques qualité et des coûts de financement.
Sur le plan réglementaire, la réutilisation physique d’un rebut ne détermine pas automatiquement son statut juridique. Dans l’Union européenne, les articles 5 et 6 de la directive 2008/98/CE définissent des conditions distinctes pour les sous-produits et la fin du statut de déchet. Consultez la directive-cadre européenne relative aux déchets, en vérifiant également ses modifications, les dispositions nationales et les obligations applicables de traçabilité et de classification.
Hors Union européenne, notamment en Suisse, au Canada et dans les autres pays francophones, les règles locales doivent être examinées séparément. Les procédures internes doivent permettre d’identifier les flux, les lots, leur destination et les justificatifs nécessaires.
Après la valorisation des rebuts résiduels, le conditionnement des matières premières mérite lui aussi une analyse : il peut générer des déchets d’emballage et des pertes de productivité évitables.
Comment remplacer vos sacs de 25 kg par des big-bags d’1 tonne pour éliminer les déchets sacs ?
Remplacer des sacs de 25 kg par des big-bags d’une tonne permet de supprimer une grande partie des sacs unitaires associés à l’approvisionnement, sans garantir l’absence totale de déchets d’emballage. La transition nécessite un poste de vidange adapté, des équipements de manutention et une maîtrise de l’humidité, du dosage et de la traçabilité des matières.
Pour une tonne de granulés, le conditionnement en sacs de 25 kg implique 40 sacs à manipuler. Le big-bag réduit fortement ces opérations, mais reste lui-même un emballage dont la réutilisation, la reprise ou le traitement doit être organisé.
Avant de modifier les commandes fournisseurs, examinez la capacité réelle de l’installation : hauteur disponible, charges admissibles, accès des appareils de manutention, stabilité du support et compatibilité avec l’alimentation des machines.
Le dispositif de vidange peut nécessiter un cadre porte-big-bag, un adaptateur conique, une vanne de décharge et un système de transfert étanche. L’interface avec le dosage gravimétrique et les équipements de dessiccation doit être étudiée avant l’investissement.
Les gains potentiels vont au-delà du poids des sacs supprimés : réduction des ouvertures manuelles, des manipulations, des poussières et des occasions de contamination croisée. Mesurez aussi le temps opérateur consacré à l’approvisionnement et les interruptions de fabrication correspondantes.
Attention aux polymères hygroscopiques. Un big-bag laissé ouvert plusieurs jours dans des conditions inadaptées peut absorber de l’humidité et provoquer des défauts de transformation. Le gain d’emballage pourrait alors être compensé par une hausse des rebuts qualité. Un stockage étanche et une dessiccation dimensionnée selon le débit réel sont indispensables lorsque la matière l’exige.
La rentabilité doit intégrer l’équipement, les surfaces occupées, la manutention, les besoins de stockage et le devenir du big-bag vide. Discutez avec le fournisseur des solutions de reprise et des exigences de traçabilité par lot.
Pour des consommations régulières et importantes, une alimentation en vrac par citerne ou un autre conditionnement industriel peut être étudié. Cette alternative implique toutefois des contraintes supplémentaires de réception, de stockage, de nettoyage et d’identification des matières.
La réduction des emballages ne constitue qu’une partie des économies possibles : les habitudes d’organisation de l’atelier cachent également des gaspillages qui finissent souvent par consommer de la matière.
Quels sont vos 7 gaspillages cachés qui consomment 25% de votre temps de valeur ajoutée ?
Les sept gaspillages du lean manufacturing sont la surproduction, les attentes, les transports, le surtraitement, les stocks excessifs, les mouvements inutiles et les défauts. En plasturgie, ils génèrent non seulement des pertes de temps, mais aussi des purges, des rebuts et des contaminations. Leur poids réel doit être mesuré : les 25 % évoqués ne constituent pas une moyenne universelle démontrée.
Une observation terrain doit relier chaque gaspillage à son impact matériel. La classification suivante aide à identifier les actions correctives.
| Gaspillage | Manifestation dans l’atelier | Action prioritaire |
|---|---|---|
| Surproduction | Fabrication anticipée pour éviter un changement matière | Ajuster les tailles de campagnes à la demande réelle |
| Attentes | Arrêts liés aux approvisionnements ou aux interventions | Préparer matières, outillages et interventions |
| Transports | Déplacements multiples des rebuts et granulés | Rapprocher les zones de collecte et de consommation |
| Surtraitement | Surépaisseurs ou surconsommation de matière non fonctionnelles | Optimiser les paramètres et la conception validée |
| Stocks | Matière exposée à l’humidité, vieillissante ou mal identifiée | Adapter les niveaux et conditions de stockage |
| Mouvements | Recherches d’outils et manutentions répétées | Organiser les postes selon les principes 5S |
| Défauts | Pièces dimensionnellement ou visuellement non conformes | Stabiliser le procédé et ses contrôles |
Pour mesurer les pertes, observez une journée de poste représentative et classez les activités en trois catégories : valeur ajoutée, non-valeur ajoutée nécessaire et non-valeur ajoutée évitable. Chronométrez les opérations et notez leur fréquence, leur cause et leur éventuelle conséquence sur la consommation de matière.
Le pourcentage de temps perdu doit être calculé avec un dénominateur explicite, par exemple le temps observé. Une estimation de 25 % ne peut pas être directement interprétée comme 25 % du temps de valeur ajoutée sans préciser la méthode de mesure.
Ne confondez pas toute période sans production avec un gaspillage supprimable. Une maintenance préventive, un nettoyage nécessaire ou un contrôle de sécurité protège souvent la conformité future. Les supprimer pour améliorer artificiellement un indicateur peut provoquer davantage de déchets.
Priorisez les actions qui réduisent simultanément les minutes perdues et les kilogrammes rebutés : préparation des changements, disponibilité des outillages, standardisation des réglages et organisation des flux de matières.
Les observations terrain deviennent particulièrement utiles lorsqu’elles sont rapprochées du fonctionnement réel des équipements et de leurs interruptions.
Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
Une machine qui produit six heures sur un poste théorique de huit heures présente deux heures d’écart à expliquer, mais pas nécessairement deux heures de pertes évitables. Changements d’outillage, réglages, micro-arrêts, pannes et temps planifiés doivent être distingués. Cette analyse permet de réduire les redémarrages et les rebuts associés, sans fixer d’objectif irréaliste.
Commencez par reconstituer une chronologie du poste : temps de production, changements de moules ou de filières, incidents, essais de réglage, phases de stabilisation et opérations planifiées. Les pauses réglementaires et la maintenance prévue doivent être traitées selon leur statut réel dans le calendrier de production.
Le taux de marche brut de cet exemple, calculé par rapport aux huit heures théoriques, est de 75 %. Il ne doit pas être confondu avec la disponibilité utilisée dans un indicateur TRS, dont le dénominateur correspond au temps de production planifié selon les conventions de mesure retenues.
Le taux de rendement synthétique (TRS) peut être suivi à travers trois composantes :
- Disponibilité : part du temps de production planifié pendant laquelle l’équipement fonctionne effectivement.
- Performance : comparaison entre la production réalisée et la cadence de référence sur le temps de fonctionnement.
- Qualité : proportion de pièces conformes parmi les pièces produites, selon un périmètre défini.
Le produit de ces trois facteurs donne le TRS lorsque les définitions et les bases de calcul sont cohérentes. Il évite de piloter uniquement les rebuts, mais doit toujours être accompagné des masses de matière perdues.
Un arrêt suivi d’un redémarrage peut nécessiter une nouvelle stabilisation thermique, des réglages et l’évacuation de pièces de mise au point. La même production conforme peut alors consommer davantage de matière si les interruptions se multiplient.
Reliez donc les événements d’arrêt aux kilogrammes de déchets qu’ils provoquent. Ce rapprochement permet de prioriser une maintenance sur un organe instable ou une standardisation du démarrage lorsque l’effet matière est mesurable.
Analysez chaque semaine les principales causes d’écart, mais fixez les objectifs à partir du temps effectivement disponible et des exigences de sécurité. Un indicateur crédible permet de mobiliser les équipes durablement ; un taux calculé sur un temps inaccessible produit l’effet inverse.
La diminution des pertes et l’amélioration de la régularité des procédés peuvent ensuite être traduites en impacts environnementaux mesurables, notamment en émissions de gaz à effet de serre.
À retenir avant de calculer les gains carbone
- Mesurer séparément les matières vierges évitées, les matières recyclées incorporées et les pertes de transformation réellement supprimées.
- Évaluer les changements de procédé sans transférer les impacts vers davantage d’énergie, de transport ou de non-conformités.
- Conserver des hypothèses et un périmètre de calcul constants pour comparer les progrès au cours des 12 mois.
Comment calculer et réduire l’empreinte carbone de vos pièces plastiques de 30% ?
Pour réduire l’empreinte carbone d’une pièce plastique, commencez par mesurer les émissions associées à sa matière, à sa transformation, à son transport et à sa fin de vie. Les principaux leviers sont la réduction de masse, la substitution validée par de la matière recyclée et la sobriété énergétique. Une baisse de 30 % reste un objectif à vérifier par calcul, pas un résultat garanti.
La méthode doit définir une unité fonctionnelle ou une unité déclarée cohérente, par exemple une pièce conforme de référence assurant une fonction déterminée. Elle doit également préciser le périmètre étudié : sortie d’usine ou cycle de vie plus complet.
Pour une première estimation, décomposez les émissions en postes mesurables : masse et type de polymère, consommation d’électricité et d’autres énergies de transformation, transports et traitements en fin de vie. Appliquez des facteurs d’émission adaptés au pays, aux matières et aux procédés, en documentant leur année et leurs hypothèses.
Une formule simplifiée, limitée aux postes disponibles, peut s’écrire : émissions estimées = somme des quantités de chaque poste multipliées par leur facteur d’émission correspondant. Elle ne remplace pas une analyse du cycle de vie complète et ne doit pas être présentée comme telle.
La substitution par une résine recyclée est un levier potentiel important, mais ses effets varient selon le polymère et le scénario de référence.
147 à 1 493 kg CO₂e/t
Économies estimées dans différents scénarios d’utilisation de polymères recyclés en remplacement de matières vierges, selon une approche produit. Cette fourchette ne représente ni un gain automatique par tonne de déchets collectés ni une réduction garantie pour une pièce finie.
Commission européenne, étude du Centre commun de recherche européen sur les effets environnementaux du recyclage plastique, 2021.
L’étude du Centre commun de recherche distingue également une perspective système portant sur le traitement des déchets. Les résultats de ces deux perspectives correspondent à des périmètres différents et ne doivent pas être additionnés pour présenter un gain carbone artificiellement majoré.
Au-delà de la matière recyclée, l’allègement des pièces peut réduire les besoins en polymère si la résistance, la durée de vie et les autres exigences fonctionnelles sont préservées. La réduction des surépaisseurs doit donc être étudiée avec la conception et la qualité.
Sur les équipements, examinez la consommation réelle des presses, des entraînements, des systèmes de refroidissement, des sécheurs et des auxiliaires. Des motorisations plus efficaces, l’optimisation des paramètres et l’arrêt maîtrisé de certains périphériques entre les cycles peuvent limiter la consommation d’énergie, sous réserve de ne pas dégrader la stabilité du procédé.
Le mix électrique local influence les gains associés à l’énergie. Une action identique peut ainsi présenter des résultats carbone différents selon le pays de production. Pour comparer deux solutions, utilisez des facteurs adaptés aux conditions réelles et évitez de mélanger des périmètres incompatibles.
Construisez enfin un tableau de bord associant le taux de déchets, les kilogrammes de matière consommés par pièce conforme, les kWh par unité produite et les kilogrammes de CO₂e par pièce de référence. L’objectif de 30 % se mesure par rapport à une empreinte initiale documentée, à fonction et périmètre comparables.
La prochaine action consiste à choisir un atelier pilote, valider son bilan matière et carbone initial, puis lancer les premières améliorations mesurables. Un suivi mensuel sur 12 mois permettra de confirmer les économies, d’ajuster les investissements et de déterminer si les objectifs de réduction de 40 % des déchets et de 30 % des émissions sont réellement atteignables.
Quel budget prévoir pour lancer un programme de réduction des déchets plastiques ?
Le budget dépend du niveau d’instrumentation existant, des volumes de production et des actions retenues. Commencez par les moyens nécessaires au pesage, au suivi des rebuts et à l’analyse des causes. Les investissements en broyage, manutention ou modernisation d’équipement doivent ensuite faire l’objet de calculs économiques propres au site, plutôt que d’être intégrés automatiquement au programme.
Comment mesurer les progrès si le volume de production change chaque mois ?
Suivez la masse totale des déchets et un indicateur normalisé, par exemple les kilogrammes de déchets par tonne de pièces conformes. Analysez séparément les évolutions du mix produit, des matières et des procédés. Cette approche limite les conclusions trompeuses liées aux variations d’activité et permet de comparer les performances à un périmètre cohérent.
Peut-on réintroduire toutes les purges et pièces rebutées dans la production ?
Non. La réincorporation dépend de l’identification du polymère, de la propreté des rebuts, de leurs propriétés après transformation et des exigences du produit. Certains flux thermoplastiques monomatières peuvent être broyés puis réutilisés, tandis que des mélanges ou matières contaminées peuvent nécessiter une filière spécialisée. Les conditions contractuelles, techniques et réglementaires doivent être vérifiées.
Qui doit piloter le programme dans une usine de plasturgie ?
Un responsable de production peut coordonner la démarche avec les méthodes, la qualité, la maintenance, les achats et le développement durable. Chaque action doit avoir un pilote, un indicateur, une échéance et un résultat vérifiable. La participation des opérateurs est essentielle pour identifier les causes concrètes de pertes et maintenir les améliorations dans le temps.
Une réduction de 40 % des déchets garantit-elle une baisse équivalente des émissions de CO₂ ?
Non. Le gain carbone dépend des matières évitées, de leur intensité d’émission, des consommations énergétiques, des traitements de déchets et des autres changements induits. Une réduction massique de 40 % ne signifie donc pas automatiquement une réduction de 40 % de l’empreinte carbone. Les deux résultats doivent être calculés et suivis séparément sur des périmètres définis.