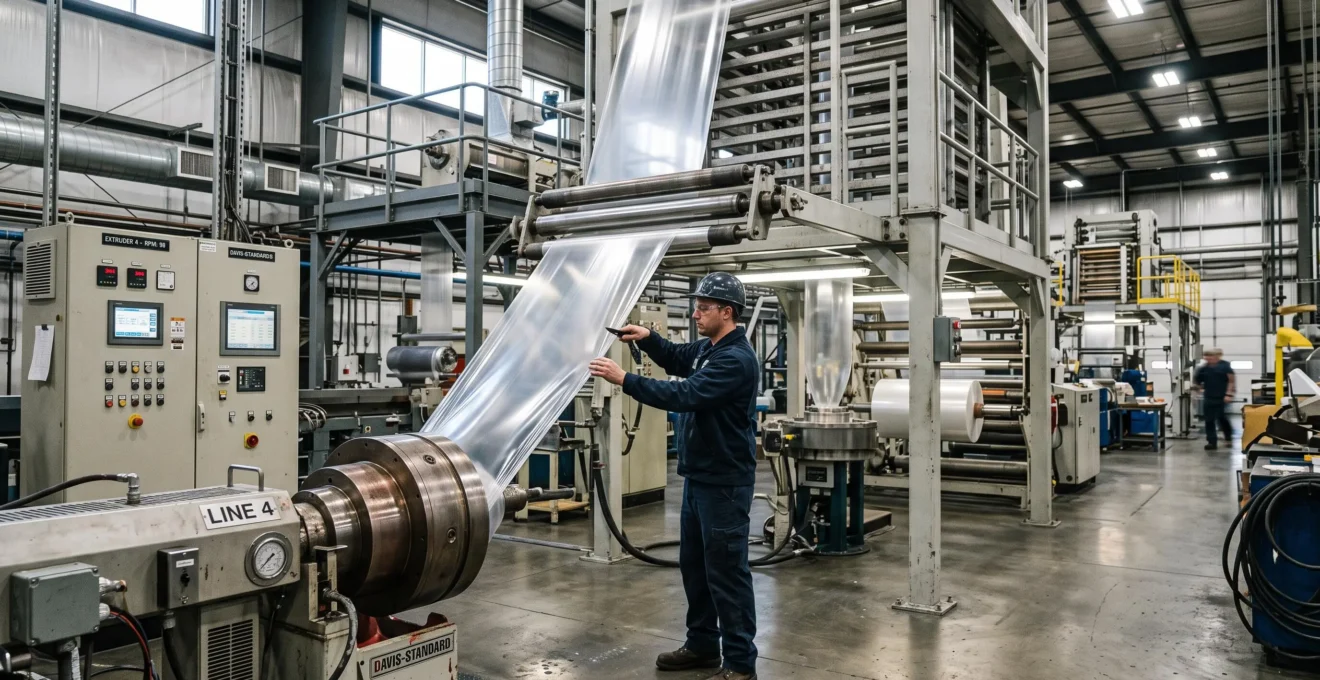
Pour produire un film plastique présentant une barrière efficace aux gaz et à l’humidité, la coextrusion multicouche constitue l’une des principales techniques industrielles. Elle permet d’associer des polymères aux fonctions complémentaires : une couche EVOH pour limiter la transmission de l’oxygène, des couches polyoléfines pour protéger contre l’humidité et assurer la soudabilité, ainsi que des couches d’adhésion pour maintenir la cohésion de la structure.
Le complexage de films, également appelé lamination, et la métallisation sous vide constituent d’autres solutions selon le niveau de protection recherché, les contraintes de transformation et l’aspect final de l’emballage. Aucune technique ne garantit cependant, à elle seule, une durée de conservation déterminée.
Le dimensionnement d’un film barrière repose sur trois paramètres indissociables : la nature du produit conditionné, les flux de gaz et de vapeur d’eau admissibles pendant sa conservation, et le maintien des propriétés fonctionnelles après extrusion, impression, thermoformage ou soudage. L’objectif industriel consiste à atteindre cette performance avec une consommation de résine, un taux de rebut et une complexité de structure maîtrisés.
L’essentiel pour choisir et produire un film plastique barrière
- La structure prime sur l’épaisseur totale : la coextrusion multicouche permet de répartir les fonctions de protection, de résistance et de soudabilité entre plusieurs polymères.
- La barrière doit être mesurée en conditions représentatives : l’OTR caractérise la transmission de l’oxygène, tandis que la transmission de vapeur d’eau nécessite une mesure distincte.
- La performance finale dépend de la transformation : les variations d’épaisseur, le thermoformage, les défauts de métallisation et les soudures peuvent compromettre la protection obtenue sur le film initial.
- Film monocouche à 2,5 €/kg ou multicouche à 4,8 €/kg : lequel pour conserver des produits frais 21 jours ?
- Comment garantir une épaisseur de film de 50 microns ±3 µm sur toute la laize ?
- Comment diminuer la consommation de résine de 12% sans dégrader la résistance mécanique du film ?
- Pourquoi vos films barrières perdent une grande partie de leur étanchéité après thermoformage ?
- Pourquoi utiliser un film EVOH quand un simple PP métallisé suffirait pour votre application ?
- Comment mesurer la perméabilité à l’oxygène de votre film selon ASTM D3985 ?
- Film monocouche 60 µm ou multicouche 45 µm : lequel pour un allègement sans perte de barrière ?
- Comment améliorer l’effet barrière de vos emballages pour doubler la durée de conservation ?
Film monocouche à 2,5 €/kg ou multicouche à 4,8 €/kg : lequel pour conserver des produits frais 21 jours ?
Pour conserver des produits frais pendant 21 jours, le film le moins cher au kilogramme n’est pas nécessairement le plus économique. Un multicouche peut justifier un prix matière supérieur lorsqu’il apporte une protection à l’oxygène inaccessible au monocouche envisagé. Le choix dépend toutefois du produit, de l’atmosphère de conditionnement, de l’épaisseur et du coût réel par emballage conforme.
Les prix de 2,5 €/kg pour un monocouche et de 4,8 €/kg pour un multicouche constituent ici des hypothèses de comparaison, et non des cotations représentatives du marché. Ils peuvent varier avec la formulation, les matières premières, les volumes et les conditions d’achat.
Comparer uniquement ces deux montants revient à ignorer la quantité réellement consommée. Le calcul doit intégrer le grammage surfacique du film, sa densité effective et son rendement de transformation.
À surface égale, le coût matière dépend de la masse du film par mètre carré multipliée par son prix au kilogramme. Un multicouche plus fin peut réduire l’écart de coût, mais son avantage économique éventuel doit être démontré par le calcul.
| Critère | Monocouche | Multicouche |
|---|---|---|
| Produit sec peu sensible à l’oxygène | Souvent suffisant après validation | À justifier selon les contraintes complémentaires |
| Produit frais sensible à l’oxydation | À évaluer selon sa perméabilité | Possibilité d’intégrer une couche barrière dédiée |
| Protection contre l’humidité | Potentiellement adaptée avec un polyoléfine approprié | Combinaison possible de couches protectrices |
| Complexité industrielle | Structure généralement plus simple | Réglages et interfaces entre couches supplémentaires |
| Recyclabilité | Potentiellement facilitée par une composition homogène | Dépend des polymères, proportions et filières disponibles |
Un produit humide et sensible à l’oxygène peut exiger une structure associant PE et EVOH, tandis qu’un produit dont le principal risque est la déshydratation peut nécessiter avant tout une bonne barrière à la vapeur d’eau. La durée cible de 21 jours ne permet donc pas, isolément, de prescrire un matériau.
La comparaison économique doit aussi intégrer les rebuts de démarrage, les changements de recette, l’énergie consommée, les pertes au refendage et le transport des bobines. Sur des séries courtes, ces coûts peuvent peser davantage que l’économie de matière obtenue.
Cas pratique hypothétique : arbitrer deux films pour un produit frais
Un fabricant souhaite commercialiser un produit frais avec une durée de conservation de 21 jours. Deux structures sont présélectionnées aux prix matière hypothétiques de 2,5 €/kg et 4,8 €/kg.
Le service industrialisation calcule leur coût par mètre carré utile, puis par emballage conforme. Le laboratoire compare leurs flux d’oxygène et de vapeur d’eau dans les conditions prévues. Des essais de conservation déterminent ensuite si l’une ou les deux structures atteignent la durée cible. Sans ces résultats, aucune économie ni durée de conservation ne peut être attribuée à l’une des options.
Une fois la structure sélectionnée, sa viabilité économique et technique dépend de la régularité avec laquelle elle peut être produite. Le contrôle d’épaisseur devient alors un paramètre central.
Comment garantir une épaisseur de film de 50 microns ±3 µm sur toute la laize ?
Garantir 50 µm ±3 µm sur toute la laize nécessite une régulation du débit, de la filière et des conditions de refroidissement, associée à une mesure continue du profil transversal. La conformité doit être vérifiée localement entre 47 et 53 µm, et pas seulement sur une moyenne globale de 50 µm. La capabilité réelle du procédé doit être démontrée sur plusieurs cycles de fabrication.
En extrusion à plat, la géométrie des lèvres de filière, la répartition du débit, la température de fusion et les conditions de tirage influencent le profil. En extrusion soufflage, les réglages de filière, la stabilité de la bulle et l’homogénéité du refroidissement jouent également un rôle déterminant.
Les défauts observés permettent d’orienter le diagnostic :
- Bords systématiquement épais : vérifier le comportement des rives, les conditions de tirage, les réglages de filière et le refroidissement.
- Bosse centrale persistante : examiner la distribution transversale du polymère et les réglages de la filière.
- Variations périodiques : rechercher des oscillations de débit, de vitesse, de pression ou de refroidissement.
- Variabilité d’une bobine à l’autre : contrôler les conditions thermiques, les changements de matière et la stabilité des paramètres de production.
La tension d’enroulage doit être maîtrisée pour préserver la géométrie et la qualité des bobines. Elle peut également perturber certaines mesures selon la technique utilisée. Il convient néanmoins de distinguer ses effets sur l’état final du film des variations d’épaisseur générées directement pendant l’extrusion.
Un dispositif de mesure automatique par balayage permet de constituer une cartographie transversale. Des contrôles ponctuels au micromètre, réalisés selon une méthode adaptée au film, apportent une vérification indépendante. Leur fréquence doit être définie selon le niveau de risque, la stabilité du procédé et les exigences contractuelles.
La différence entre conformité moyenne et conformité locale est essentielle. Un profil comportant simultanément des zones épaisses et des zones trop fines peut présenter une moyenne conforme tout en générant des difficultés de thermoformage, d’impression ou de protection du produit.
Dans une structure homogène, les zones les plus minces peuvent devenir les zones de transmission préférentielle des gaz. Dans un multicouche, il faut également suivre l’épaisseur de la couche fonctionnelle barrière : une épaisseur totale conforme ne garantit pas une répartition conforme des différentes couches.
La suppression des surépaisseurs inutiles représente également une première opportunité de réduction de matière, sans modifier immédiatement la structure nominale.
Comment diminuer la consommation de résine de 12% sans dégrader la résistance mécanique du film ?
Réduire la consommation de résine de 12 % sans dégrader les performances mécaniques exige de combiner la réduction des rebuts, la suppression des surépaisseurs et un allègement progressif du film. Cette cible reste un objectif industriel à démontrer. Chaque changement doit être validé par des essais de perforation, de déchirure, de traction et de tenue en machine adaptés à l’emballage.
La première étape consiste à distinguer la matière consommée par les emballages conformes de celle perdue pendant le procédé. Un gain réalisé sur les chutes de démarrage ne présente pas les mêmes risques qu’une réduction de l’épaisseur fonctionnelle.
Trois leviers peuvent être actionnés indépendamment, puis combinés lorsque leur compatibilité est démontrée.
- Réduire les surépaisseurs : stabiliser le profil transversal afin d’éviter l’ajout systématique de matière destiné à compenser des zones localement trop fines.
- Limiter les pertes de production : mesurer les rebuts au démarrage, les chutes de refendage, les pertes au changement de format et les bobines déclassées.
- Réaliser un downgauging progressif : réduire l’épaisseur ou redistribuer la matière entre couches après validation mécanique et barrière.
La résistance à la perforation peut constituer une propriété critique pour un produit présentant des arêtes. La résistance à la déchirure devient déterminante pour un sachet manipulé fréquemment. L’allongement et la résistance en traction sont importants pour les opérations nécessitant un étirement ou une tension maîtrisée.
Il faut donc définir les critères d’acceptation avant les essais, plutôt que constater après fabrication qu’un film plus léger présente des défauts.
Un allègement doit aussi préserver les fonctionnalités moins visibles : soudabilité, tenue aux plis, régularité de bobinage et perméabilité. Dans une structure EVOH, réduire la couche barrière peut annuler le bénéfice recherché si l’augmentation du passage d’oxygène compromet la conservation du produit.
Les essais par paliers permettent d’isoler les effets de chaque modification. Une réduction progressive de l’épaisseur est plus facile à analyser qu’un changement simultané de recette, de géométrie et de paramètres machine.
La mesure de référence est la consommation de matière par unité d’emballage conforme, complétée par un bilan des rebuts. Elle évite de confondre une réduction du grammage nominal avec un gain industriel réel.
Lorsque le film est destiné au thermoformage, cette validation doit être prolongée après transformation : une structure mécaniquement conforme à plat peut perdre localement ses propriétés protectrices une fois déformée.
Pourquoi vos films barrières perdent une grande partie de leur étanchéité après thermoformage ?
Un film barrière peut perdre une part importante de ses performances après thermoformage parce que l’étirage réduit localement l’épaisseur des couches fonctionnelles. Les angles et les parois profondes sont particulièrement exposés. Les modifications de structure induites par la chaleur, les microfissures et les défauts de continuité peuvent encore augmenter la transmission de gaz, sans provoquer nécessairement une fuite macroscopique.
La perte de 60 % évoquée dans certains scénarios industriels doit être traitée comme un cas d’illustration non universel. Elle ne constitue ni une valeur représentative de tous les films ni une conséquence systématique du thermoformage. Il faut également préciser si cette perte désigne une diminution d’une propriété barrière, une augmentation d’OTR ou une défaillance d’étanchéité de l’emballage : ces indicateurs ne sont pas interchangeables.
Lorsqu’un film est étiré dans une cavité, la déformation n’est pas uniforme. Le fond, les angles et les parois peuvent subir des amincissements différents suivant la géométrie du moule, la distribution thermique et la cinématique de formage.
Pour une couche barrière initialement très fine, une réduction supplémentaire peut avoir un effet significatif sur le flux d’oxygène. Les phénomènes d’orientation, de cristallisation et de relaxation dépendent du polymère et des conditions de chauffage. Des couches ou revêtements fragiles peuvent également développer des microfissures.
Le diagnostic consiste à comparer le film plat, des zones prélevées après formage et, lorsque cela est nécessaire, l’emballage fini. Une cartographie de l’épaisseur résiduelle permet d’identifier les zones de déformation maximale. La mesure de transmission à travers des prélèvements doit toutefois être réalisée avec une méthode compatible avec leur géométrie et leur état.
Les essais sur emballage complet sont particulièrement utiles lorsque la découpe d’un échantillon risque de modifier les défauts recherchés ou lorsque les soudures contribuent à la performance globale.
Pour limiter les pertes, il convient d’ajuster la température de chauffe, le temps de mise en température, la profondeur de tirage et les conditions d’assistance au formage. Le choix d’une structure conçue pour la déformation, avec des couches support adaptées, permet également de réduire le risque de rupture de continuité.
L’augmentation de l’épaisseur initiale n’est pas toujours la meilleure réponse : une répartition de déformation plus homogène peut améliorer la performance sans accroître proportionnellement la consommation de matière.
Cette distinction permet de choisir une action corrective ciblée, avant de remettre en cause le matériau barrière lui-même.
Pourquoi utiliser un film EVOH quand un simple PP métallisé suffirait pour votre application ?
Un film EVOH se justifie lorsque l’application exige une barrière à l’oxygène élevée, éventuellement associée à la transparence et à une structure multicouche adaptée. Le PP métallisé peut constituer une alternative pertinente pour des applications compatibles avec son opacité, sa sensibilité aux défauts du dépôt et ses performances réelles après transformation. Le meilleur choix dépend des conditions d’humidité, de manipulation et de conservation.
L’EVOH, ou copolymère éthylène-alcool vinylique, est utilisé pour limiter le passage de l’oxygène. Il est généralement intégré dans une structure multicouche afin de bénéficier de couches extérieures protectrices et de fonctions complémentaires telles que la soudabilité.
Sa principale limite réside dans sa sensibilité à l’eau. Une étude scientifique sur l’effet de l’humidité sur les films EVOH, publiée dans le Journal of Membrane Science, met en évidence une augmentation importante de la perméabilité à l’oxygène sous l’effet de l’hydratation. Pour le copolymère étudié, contenant 32 % molaires d’éthylène, les chercheurs observent une forte évolution des propriétés barrières lorsque l’activité de l’eau approche 0,5.
Ce résultat dépend du matériau et des conditions expérimentales. Il ne définit pas un seuil universel pour tous les grades commerciaux d’EVOH. Il démontre néanmoins l’importance de mesurer la performance dans des conditions hygrométriques représentatives.
Le PP métallisé utilise un dépôt métallique fin, généralement réalisé sous vide, pour réduire les transferts à travers le support. Il peut associer une barrière intéressante à l’oxygène et à la vapeur d’eau, selon la qualité du dépôt, la structure et les conditions d’utilisation.
| Critère | EVOH intégré en multicouche | PP métallisé |
|---|---|---|
| Barrière à l’oxygène | Élevée en conditions adaptées | Dépend de la continuité et de la qualité du dépôt |
| Comportement en milieu humide | Performance sensible à l’hydratation | Dépend notamment de l’intégrité du revêtement |
| Transparence | Structure transparente possible | Aspect métallisé généralement opaque |
| Résistance aux pliures | Dépend de la structure multicouche | Risque de dégradation du dépôt |
| Thermoformage | Possible avec structure appropriée | À qualifier en raison des contraintes sur la métallisation |
| Recyclabilité | À évaluer selon la composition complète | À évaluer selon le dépôt, les autres couches et la filière |
Les pliures, frottements et contraintes de transformation peuvent endommager la couche métallisée et créer des défauts localisés. La corrosion éventuelle dépend du système de métallisation, de son exposition et de son environnement. Ces phénomènes doivent être étudiés dans les conditions réelles d’utilisation, plutôt que supposés systématiques.
La décision doit également intégrer le niveau de transparence souhaité, la compatibilité avec la soudure, les machines existantes et la filière de recyclage. Une très forte barrière à l’oxygène ne constitue pas nécessairement un avantage si le produit est principalement sensible à l’humidité.
Enfin, les performances annoncées par un fournisseur doivent être vérifiées sur la structure effectivement livrée et transformée, car ni la famille polymère ni la seule présence d’une métallisation ne suffisent à caractériser un emballage.
Pour départager les solutions, la mesure normalisée de transmission de l’oxygène fournit un premier indicateur quantitatif, à compléter par les essais de barrière à l’humidité et les validations sur emballage fini.
Comment mesurer la perméabilité à l’oxygène de votre film selon ASTM D3985 ?
La norme ASTM D3985 définit une méthode de détermination du taux de transmission de l’oxygène à travers les films plastiques au moyen d’un capteur coulométrique. L’échantillon sépare deux environnements gazeux et l’oxygène traversant le matériau est quantifié. Pour interpréter correctement le résultat, il faut renseigner les conditions d’essai, la surface exposée, le matériau et l’état de l’éprouvette.
La norme ASTM D3985-24 relative à la transmission de l’oxygène couvre notamment les films, feuilles plastiques, laminés, structures coextrudées et certains matériaux revêtus. Elle permet de déterminer l’OTR, la perméance et, dans les conditions appropriées pour les matériaux homogènes, le coefficient de perméabilité.
L’OTR, ou Oxygen Transmission Rate, est généralement exprimé en volume d’oxygène traversant une surface de matériau pendant une durée déterminée. La présentation d’une valeur doit aussi préciser la température, l’humidité relative et les conditions de pression ou de gradient utilisées.
Le résumé officiel de l’ASTM indique une plage pour laquelle l’efficacité de la méthode a été démontrée, de 0,063 à 64,4 cm³/(m²·jour). Cette plage ne doit pas être interprétée comme la limite absolue de tous les équipements disponibles.
Un résultat obtenu sur un film intact ne caractérise pas nécessairement le comportement d’un emballage thermoformé ou soudé. Il faut distinguer la transmission à travers les parois de l’entrée d’oxygène par des défauts de soudure ou de fermeture.
Le sens d’exposition peut également compter lorsque la structure ou les conditions d’humidité sont asymétriques. Pour une structure contenant de l’EVOH, l’humidité relative doit notamment être maîtrisée et documentée.
Le passage d’une mesure de laboratoire à un critère industriel nécessite de connaître la surface totale exposée et la quantité d’oxygène admissible pendant la conservation. Une estimation préliminaire peut rapprocher le flux surfacique mesuré de la surface développée de l’emballage et du temps considéré, sous réserve de conditions et de gradients compatibles.
Cette estimation ne remplace pas un modèle tenant compte de l’atmosphère interne, de la consommation éventuelle d’oxygène par le produit et des autres mécanismes de dégradation.
Checklist de validation d’un film barrière avant industrialisation
- Définir le besoin produit : formaliser les gaz et transferts critiques, les conditions de stockage et la durée cible dans un cahier des charges signé.
- Caractériser la structure : établir une fiche matière indiquant les polymères, l’épaisseur totale, les épaisseurs fonctionnelles et les éventuels traitements.
- Mesurer les propriétés barrières : obtenir un rapport d’essai OTR avec conditions de mesure renseignées, puis un résultat distinct pour la transmission de vapeur d’eau si nécessaire.
- Vérifier le film transformé : documenter les épaisseurs locales, la tenue mécanique et les contrôles d’étanchéité sur des emballages représentatifs.
- Statuer sur l’acceptation : constituer un dossier comparatif regroupant résultats de laboratoire, essais de conservation, critères de conformité et décision de validation.
La norme ASTM D3985 ne remplace pas une méthode de mesure de transmission de vapeur d’eau. Les deux grandeurs répondent à des phénomènes de transfert différents et doivent être évaluées séparément lorsque la conservation du produit en dépend.
Ces résultats deviennent particulièrement utiles lors d’une réduction d’épaisseur : ils permettent de vérifier si un film plus léger préserve effectivement la protection recherchée.
Film monocouche 60 µm ou multicouche 45 µm : lequel pour un allègement sans perte de barrière ?
Un multicouche de 45 µm peut offrir une meilleure barrière à l’oxygène qu’un monocouche de 60 µm lorsqu’il intègre une couche fonctionnelle adaptée. Cela ne garantit cependant ni une protection équivalente contre l’humidité ni une résistance mécanique identique. La comparaison doit intégrer la masse surfacique, les performances après transformation et les possibilités de recyclage.
La logique du downgauging par structure consiste à remplacer une partie de l’épaisseur constituée d’un polymère aux fonctions limitées par une combinaison de couches dont les rôles sont complémentaires.
Dans une structure multicouche, le polymère barrière peut représenter une fraction de l’épaisseur totale. Les autres couches contribuent à la résistance, à la soudabilité, à la protection contre l’humidité et à la tenue pendant les opérations de conversion.
Les épaisseurs de 60 µm et 45 µm constituent ici des configurations de comparaison, sans garantie universelle de performance.
| Paramètre | Monocouche 60 µm | Multicouche 45 µm |
|---|---|---|
| Épaisseur nominale totale | 60 µm | 45 µm |
| Masse par m² | À calculer selon la densité | À calculer selon la densité de chaque couche |
| Barrière à l’oxygène | Dépend du polymère et des conditions | Peut être renforcée par une couche dédiée |
| Résistance mécanique | À mesurer sur la structure réelle | À mesurer après allègement et transformation |
| Tenue sur machine | À qualifier selon la rigidité et le comportement | À qualifier selon la formulation et les réglages |
| Recyclabilité | À évaluer selon le polymère et les additifs | À évaluer selon l’ensemble des couches |
Un film plus épais peut bénéficier d’une marge mécanique supplémentaire, mais cela ne constitue pas une règle absolue : la formulation, l’orientation, la cristallinité et les propriétés intrinsèques des résines influencent aussi la tenue finale.
L’allègement peut réduire la quantité de matière par emballage lorsque la variation de densité ne compense pas la diminution d’épaisseur. Le gain réel doit donc être calculé à partir de la masse mesurée par unité de surface, puis corrigé du rendement de fabrication.
Sur le plan environnemental, une réduction de masse n’implique pas automatiquement une amélioration globale. Le règlement européen 2025/40 sur les emballages et déchets d’emballages introduit notamment des exigences de recyclabilité et des classes de performance selon un calendrier progressif et des modalités dépendant des actes réglementaires prévus.
Le choix d’un multicouche doit donc intégrer la compatibilité de sa composition avec les filières de tri et de recyclage pertinentes. À l’inverse, un monocouche ne peut pas être déclaré recyclable sur la seule base de son homogénéité.
La qualification du downgauging doit procéder par essais successifs d’épaisseur, avec mesures mécaniques, OTR, transmission de vapeur d’eau et contrôles de transformation. La comparaison doit porter sur des emballages conformes et représentatifs de la production industrielle.
Une structure allégée n’est réellement optimisée que si elle maintient la sécurité du produit, les performances industrielles et la conformité applicable, sans transférer les difficultés vers les étapes ultérieures.
À retenir avant de définir la stratégie barrière
- Partir du produit : identifier le mécanisme de dégradation dominant avant de fixer des seuils de transmission ou de choisir un polymère.
- Raisonner sur l’emballage final : intégrer les modifications dues à l’extrusion, au thermoformage et aux soudures, pas seulement les valeurs mesurées sur film plat.
- Dimensionner sans excès : rechercher la structure la plus simple capable de satisfaire les performances, les contraintes réglementaires et la durée de conservation validée.
Comment améliorer l’effet barrière de vos emballages pour doubler la durée de conservation ?
Pour viser un doublement de la durée de conservation, il faut d’abord identifier ce qui limite actuellement la stabilité du produit : oxygène, humidité, lumière, contamination ou évolution intrinsèque. L’amélioration du film doit ensuite cibler ce mécanisme grâce au choix des matériaux, à la maîtrise de l’extrusion et à la préservation des couches fonctionnelles pendant la transformation. Le résultat doit être confirmé par des essais de conservation.
La durée de conservation n’évolue pas nécessairement de manière proportionnelle à l’épaisseur ou à l’OTR. Diviser par deux le flux d’oxygène traversant les parois ne garantit pas un doublement de la durée de vie si d’autres phénomènes deviennent limitants.
Une démarche d’amélioration repose sur trois familles de leviers.
- Structure et matériaux : sélectionner des polymères répondant aux transferts critiques, puis dimensionner leurs épaisseurs fonctionnelles. La coextrusion et la lamination permettent de combiner des propriétés complémentaires ; la métallisation peut convenir à certaines applications nécessitant un revêtement barrière.
- Qualité du procédé d’extrusion : maîtriser les profils d’épaisseur, la répartition des couches, les conditions thermiques et la stabilité de fabrication afin de limiter les points faibles.
- Protection pendant la transformation : vérifier que le formage, les pliures, l’impression, le complexage et la soudure ne dégradent pas les performances requises.
Pour dimensionner la barrière à rebours, le service R&D doit partir d’un critère de qualité produit : seuil d’oxydation acceptable, perte ou gain d’humidité admissible, évolution sensorielle, stabilité physicochimique ou exigences microbiologiques selon l’application.
Il faut ensuite déterminer la quantité de transfert compatible avec cette limite dans les conditions de conservation prévues. L’ensemble des contributions doit être considéré : perméation à travers les parois, atmosphère initiale, défauts d’étanchéité et interactions entre produit et conditionnement.
Cette approche évite de surdimensionner la structure. Une couche barrière supplémentaire peut augmenter le coût, compliquer le recyclage, modifier la transparence ou affecter la soudabilité, sans apporter de bénéfice significatif à la conservation.
La sélection d’une nouvelle structure ne doit pas non plus être dissociée de sa conformité réglementaire. Pour les matériaux et objets plastiques destinés au contact alimentaire dans l’Union européenne, le règlement européen 10/2011 sur les plastiques au contact alimentaire, dans sa version applicable, constitue un texte de référence.
La conformité nécessite une évaluation tenant compte de la composition, des conditions d’utilisation, des obligations documentaires et des exigences pertinentes, notamment en matière de migration. Les autres textes applicables au contact alimentaire doivent également être pris en compte.
Pour les marchés francophones extérieurs à l’Union européenne, la réglementation nationale correspondante doit être examinée séparément. La conformité aux règles européennes ne dispense pas de cette vérification.
Le dossier d’industrialisation doit finalement rapprocher les essais de conservation, les mesures barrières, les performances mécaniques, les résultats de transformation et les coûts de fabrication. La structure retenue doit satisfaire l’ensemble de ces critères, sans privilégier une valeur d’OTR isolée.
La prochaine étape consiste à établir un cahier des charges barrière à partir du produit et de sa durée de conservation cible, puis à comparer les structures candidates sur une même base d’essais. Seule la validation du conditionnement final, dans des conditions représentatives, permettra de confirmer que l’amélioration obtenue répond effectivement à l’objectif de conservation.
Peut-on produire un film barrière à l’oxygène et à l’humidité avec une seule résine ?
Certaines résines peuvent satisfaire simultanément des exigences modérées de protection, selon l’application. En revanche, lorsque des performances élevées sont nécessaires sur les deux axes, l’association de plusieurs matériaux peut devenir avantageuse. Une structure PE/EVOH/PE, par exemple, associe les fonctions de protection contre l’humidité, de soudabilité et de limitation du passage de l’oxygène. Le choix doit rester fondé sur les valeurs mesurées et les conditions réelles d’utilisation.
Quelle différence existe-t-il entre OTR et WVTR pour un film d’emballage ?
L’OTR caractérise la transmission de l’oxygène à travers un matériau dans des conditions définies. Le WVTR caractérise la transmission de vapeur d’eau. Ces indicateurs ne sont pas interchangeables : un film peut présenter une très bonne barrière à l’oxygène tout en étant sensible à l’humidité, ou inversement. Les deux doivent être mesurés lorsqu’ils conditionnent la stabilité du produit.
La coextrusion est-elle toujours préférable à la lamination pour fabriquer un film barrière ?
Non. La coextrusion permet d’associer plusieurs polymères au cours d’une même opération de formation du film et convient à de nombreuses structures fonctionnelles. La lamination permet d’assembler des films déjà produits, éventuellement imprimés, orientés, revêtus ou métallisés. Le choix dépend des matériaux, des exigences optiques, des performances recherchées, des équipements et du coût total de transformation.
Un OTR très faible garantit-il une durée de conservation alimentaire prolongée ?
Non. L’OTR constitue un indicateur important, mais il ne suffit pas à prévoir la durée de conservation. La transmission de vapeur d’eau, les soudures, le volume de gaz résiduel, la composition du produit, les conditions de stockage et les mécanismes microbiologiques ou chimiques doivent également être considérés. Les essais de conservation sur produit conditionné restent indispensables.
Comment vérifier qu’un changement de structure barrière reste compatible avec le contact alimentaire ?
Il faut réexaminer les substances et matériaux constitutifs, les conditions de contact prévues, les exigences de migration et les documents de conformité applicables. Dans l’Union européenne, le règlement relatif aux matières plastiques au contact alimentaire doit être considéré dans sa version en vigueur, avec les autres prescriptions pertinentes. Une nouvelle formulation ou une modification importante de structure peut nécessiter une actualisation des vérifications et des essais de conformité.