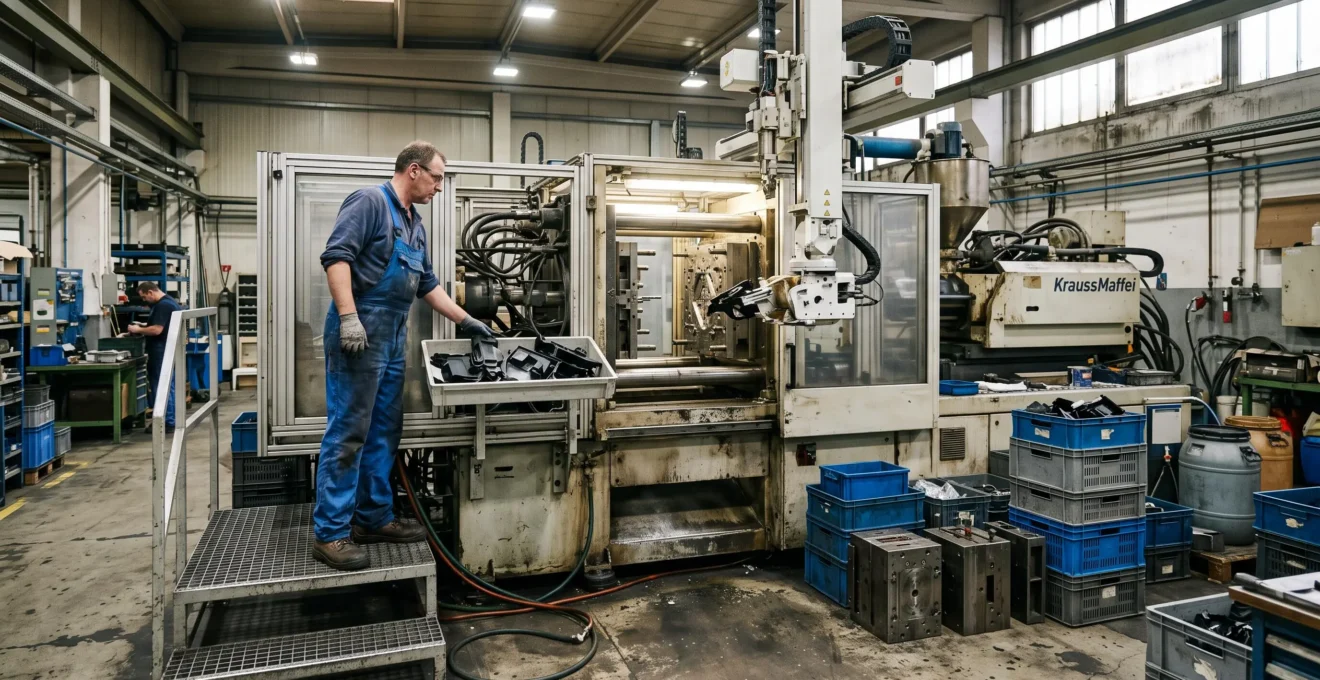
Adapter un outil industriel au volume ne consiste pas à choisir une machine « petite » pour 100 pièces, « moyenne » pour 10 000 et « grosse » pour un million. Le volume n’est qu’une variable parmi d’autres : géométrie et masse de la pièce, taille du moule, cadence, disponibilité de la presse, durée de vie de l’outillage, coût de main-d’œuvre et stabilité de la demande modifient profondément le choix économique.
Le bon dimensionnement vise donc un équilibre : disposer de suffisamment de capacité pour ne pas bloquer la croissance, sans immobiliser du capital dans une presse, un moule ou une automatisation dont le taux d’utilisation restera trop faible. L’enjeu est de raisonner en coût total, en capacité utile et en trajectoire de volume, plutôt qu’en prix d’achat isolé.
Dimensionner l’investissement sur la capacité réellement nécessaire
- Le volume annuel ne suffit pas : force de fermeture, taille du moule, poids de pièce et temps de cycle déterminent aussi la presse adaptée.
- L’outillage et l’automatisation doivent être amortis sur une trajectoire réaliste de production, pas sur un scénario commercial maximal.
- Avant d’ajouter une presse, il faut distinguer les pertes de disponibilité, de performance et de qualité qui réduisent le TRS.
- Une solution techniquement plus productive peut être moins rentable si son investissement initial reste sous-utilisé.
- 4 : Quelle presse à injecter choisir pour rentabiliser votre investissement en moins de 3 ans ?
- 10.1 : À partir de combien de pièces l’injection devient-elle plus rentable que le thermoformage ?
- 10.2 : Moule prototype, pré-série ou série : lequel choisir selon votre volume annuel ?
- 10.3 : Pourquoi un moule multi-empreintes peut ruiner la rentabilité d’une petite série ?
- 10.4 : Comment automatiser votre ligne de production pour réduire le coût pièce de façon significative ?
- 10.5 : Produire en interne ou sous-traiter : le bon choix selon votre volume et votre expertise ?
- 17.5 : Automatisation de ligne plastique : à partir de quelle cadence le robot devient-il rentable ?
- 24.5 : TRS à 75 % : faut-il acheter une 2ème presse ou optimiser celle en place pour atteindre 85 % ?
4 : Quelle presse à injecter choisir pour rentabiliser votre investissement en moins de 3 ans ?
Une presse rentable en moins de trois ans n’est pas nécessairement la moins chère ni la plus puissante. Elle doit d’abord être compatible avec la pièce et le moule, puis être suffisamment chargée pour répartir ses coûts fixes sur un volume pertinent. Le calcul doit croiser force de fermeture, espace moule, unité d’injection, temps de cycle, coût horaire et volume annuel réellement sécurisé.
Les données techniques des presses montrent pourquoi un simple classement par volume est insuffisant. Dans la gamme ALLROUNDER TREND, ARBURG documente par exemple des forces de fermeture allant de 500 kN sur l’ALLROUNDER 500 e TREND à 1 800 kN sur l’ALLROUNDER 1800 e TREND, avec des passages entre colonnes respectifs de 370 mm et 570 mm. Les unités d’injection et vitesses d’injection varient également selon les modèles. Ces caractéristiques doivent être rapprochées du moule et de la pièce, et non utilisées comme un seuil universel de volume. Les données techniques des presses ALLROUNDER TREND d’ARBURG illustrent directement cette logique de compatibilité.
Le retour sur investissement peut être structuré autour de quatre postes : amortissement de la presse, amortissement du moule, coût d’exploitation horaire et quantité de pièces bonnes produites. Une presse surdimensionnée augmente souvent le capital immobilisé et peut augmenter les coûts d’exploitation sans créer de valeur si la pièce n’exige ni sa force de fermeture ni sa capacité d’injection.
| Critère | Question de dimensionnement | Risque d’erreur |
|---|---|---|
| Force de fermeture | La presse peut-elle maintenir le moule fermé dans les conditions prévues ? | Sous-dimensionnement technique ou surinvestissement |
| Encombrement du moule | Le moule est-il compatible avec l’espace et les dimensions de montage ? | Outillage physiquement incompatible |
| Unité d’injection | Le volume et les caractéristiques d’injection conviennent-ils à la pièce ? | Process instable ou machine inutilement grande |
| Temps de cycle | La cadence permet-elle d’absorber le besoin annuel ? | Capacité insuffisante ou inactive |
| Charge annuelle | Combien d’heures utiles la machine produira-t-elle réellement ? | Amortissement trop lent |
L’alternative entre machine neuve, occasion reconditionnée et location doit elle aussi être évaluée sur la durée d’utilisation prévue. Une machine d’occasion peut diminuer la dépense initiale, mais ce gain perd de son intérêt si les arrêts, la maintenance, l’accès aux pièces ou l’obsolescence augmentent les coûts indirects. La location peut être pertinente lorsque la visibilité sur le volume est faible ou lorsque la capacité supplémentaire répond à un besoin temporaire.
La meilleure presse est donc celle qui satisfait les contraintes de production avec une marge de capacité raisonnable et un taux d’utilisation cohérent. Acheter plus puissant « pour être tranquille » peut au contraire repousser le seuil de rentabilité.
10.1 : À partir de combien de pièces l’injection devient-elle plus rentable que le thermoformage ?
Il n’existe pas de nombre universel de pièces à partir duquel l’injection devient automatiquement plus rentable que le thermoformage. Le point de bascule dépend de l’écart de coût d’outillage, du coût unitaire de chaque procédé, de la taille et de la géométrie de la pièce, des finitions demandées et du nombre de modifications prévues pendant la vie du produit.
La logique économique peut être exprimée simplement. Pour chaque procédé, calculer un coût total correspondant au coût initial de l’outillage augmenté du coût unitaire multiplié par le volume. Le point d’équilibre apparaît lorsque les deux coûts totaux deviennent égaux. Cette méthode oblige à travailler avec les devis et hypothèses du projet au lieu d’appliquer un seuil générique.
Protolabs rappelle que le coût initial de conception et d’usinage d’un moule d’injection s’amortit sur davantage de pièces lorsque le volume augmente. Le prestataire distingue également, dans son propre périmètre d’offre, des outillages de prototypage typiquement inférieurs à 2 000 pièces et des solutions de production destinées à des volumes supérieurs. Ces repères décrivent toutefois les offres de Protolabs et ne constituent pas une règle industrielle générale. L’analyse Protolabs des coûts d’outillage en injection permet surtout de comprendre la structure économique du procédé.
Exemple pédagogique de point d’équilibre
Supposons deux offres dont les coûts d’outillage et les coûts unitaires sont connus. Le volume d’équilibre se calcule en divisant l’écart d’investissement initial par l’écart de coût unitaire. Ce scénario est uniquement méthodologique : les montants doivent provenir des devis réels du projet.
Le thermoformage peut rester pertinent à des volumes élevés lorsque les pièces sont très grandes, lorsque l’outillage doit rester facilement modifiable ou lorsque la nature de la pièce rend l’injection disproportionnée. Inversement, une pièce compacte produite de façon stable peut justifier plus tôt un investissement en injection si la baisse du coût marginal compense rapidement l’outillage.
La décision robuste repose sur une courbe de coût total par volume, complétée par les contraintes techniques et le risque de modification du produit.
10.2 : Moule prototype, pré-série ou série : lequel choisir selon votre volume annuel ?
Le bon moule dépend moins du volume de l’année en cours que de la trajectoire attendue du produit. Un outillage prototype réduit l’engagement initial et facilite la validation, tandis qu’un outillage série vise la durée de vie, la répétabilité et une production soutenue. Investir trop tôt dans un moule lourd immobilise du capital ; investir trop peu crée un goulot lorsque la demande monte.
Dans son propre modèle de production, Protolabs indique que certains outils de prototypage sont conçus pour des volumes typiquement inférieurs à 2 000 pièces, alors que ses solutions de fabrication à la demande visent des durées de vie supérieures. La même source précise qu’un même outil peut, dans certains cas, produire 25 000 pièces ou davantage. Ces chiffres sont des capacités propres à son offre et non des seuils universels.
Une lecture pratique consiste à distinguer trois logiques. Le moule prototype privilégie la vitesse de validation et l’investissement limité. Le moule de pré-série doit supporter une production plus régulière tout en conservant une certaine souplesse. Le moule série est conçu pour une durée de vie et une répétabilité supérieures, avec un coût initial plus élevé qui doit être absorbé par le volume.
| Type d’outillage | Priorité | Risque principal |
|---|---|---|
| Prototype | Valider rapidement la pièce et le procédé | Devenir limitant si le volume accélère |
| Pré-série | Produire régulièrement sans basculer immédiatement vers un investissement maximal | Être dépassé par une forte montée en cadence |
| Série | Durée de vie, répétabilité et cadence | Immobiliser trop tôt du capital |
Le délai de fabrication, la possibilité de retoucher l’outil, les tolérances attendues et les exigences de contrôle qualité doivent être intégrés à la décision. Un outillage moins coûteux mais difficile à faire évoluer peut être pénalisant si la définition de la pièce n’est pas stabilisée.
Un bon choix d’outillage protège donc simultanément la trésorerie et la capacité future, en laissant une voie de montée en gamme lorsque le produit confirme son marché.
10.3 : Pourquoi un moule multi-empreintes peut ruiner la rentabilité d’une petite série ?
Un moule multi-empreintes peut réduire le coût unitaire en produisant plusieurs pièces par cycle, mais son intérêt disparaît si le volume est insuffisant pour amortir le surcoût d’outillage et les contraintes techniques supplémentaires. Sur une petite série, le capital engagé peut coûter davantage par pièce que l’économie de cadence obtenue.
Protolabs indique que des moules à deux, quatre ou huit cavités peuvent réduire le prix unitaire tout en augmentant le coût d’outillage. La décision doit donc comparer le gain obtenu sur chaque cycle avec le supplément d’investissement initial. Il faut aussi vérifier si la presse nécessaire devient plus coûteuse en raison de la surface projetée, du moule ou de la charge d’injection.
Le risque n’est pas uniquement financier. Autodesk explique qu’un système d’alimentation de moule multi-empreintes doit être équilibré afin que les cavités se remplissent simultanément. Un déséquilibre peut produire des pièces correctes dans certaines cavités et des défauts dans d’autres, notamment des manques de matière, du surcompactage ou des bavures. La documentation Autodesk Moldflow sur l’équilibrage des moules multi-empreintes décrit ce phénomène de remplissage.
Le calcul économique doit donc additionner le coût supplémentaire du moule, les éventuelles exigences de presse, le risque de rebut et les coûts de maintenance, puis les comparer à la réduction du temps de production annuel. Le nombre d’empreintes optimal n’est pas nécessairement le maximum techniquement possible.
Un moule mono-empreinte ou faiblement multi-empreintes peut être plus rentable s’il réduit l’investissement initial, simplifie la mise au point et reste suffisamment rapide pour absorber le volume prévu.
10.4 : Comment automatiser votre ligne de production pour réduire le coût pièce de façon significative ?
L’automatisation réduit le coût pièce lorsqu’elle supprime des tâches répétitives, stabilise les cycles et augmente les heures réellement productives, mais elle n’est rentable que si le procédé est déjà maîtrisé. Automatiser trop tôt une ligne instable peut reproduire plus vite les défauts et transformer un problème de process en problème d’intégration coûteux.
Les gains possibles se répartissent entre plusieurs leviers : extraction plus rapide et régulière des pièces, réduction des manipulations, baisse de certains rebuts, diminution du besoin d’intervention manuelle et possibilité de prolonger les périodes de fonctionnement. Leur valeur doit être calculée sur les heures de production réellement prévues, pas uniquement sur une cadence théorique.
Une progression par étapes limite le risque. L’extraction et le dégrappage peuvent être automatisés en premier, puis le contrôle, le conditionnement et les manipulations plus complexes ajoutés lorsque le besoin économique est démontré. Cette approche évite de figer immédiatement toute la ligne autour d’un produit ou d’un volume encore incertain.
Construire un dossier d’automatisation vérifiable
- Mesurer le cycle actuel et produire une fiche distinguant temps machine, temps opérateur et attentes.
- Recenser les opérations répétitives et produire une liste des tâches automatisables avec leur fréquence par cycle.
- Chiffrer les heures annuelles réellement exploitées et produire un scénario de charge par équipe.
- Comparer investissement, maintenance et économies attendues dans un calcul de retour sur investissement documenté.
- Définir une phase pilote avec un indicateur de validation mesurable : temps de cycle, rebut, disponibilité ou coût de main-d’œuvre.
La maintenance et les compétences nécessaires doivent être intégrées dès le départ. Une cellule robotisée peut déplacer les dépenses : moins d’opérations manuelles, mais davantage de programmation, d’intégration, de maintenance préventive et de diagnostic. Le coût total ne doit donc jamais être réduit au prix du robot.
L’investissement devient plus robuste lorsqu’il est progressif, réutilisable sur plusieurs références et déclenché par un besoin mesuré plutôt que par la seule recherche d’une cadence maximale.
10.5 : Produire en interne ou sous-traiter : le bon choix selon votre volume et votre expertise ?
La production interne devient intéressante lorsque la charge est suffisamment stable, que les pièces sont stratégiques et que l’entreprise possède ou peut acquérir les compétences nécessaires. La sous-traitance reste souvent plus flexible lorsque les volumes sont faibles, irréguliers ou très diversifiés. Le bon choix dépend donc du coût total, du risque industriel et du niveau de contrôle recherché.
Comparer uniquement le prix pièce masque des coûts importants. En sous-traitance, il faut intégrer la coordination, les transports, les délais, la qualification du fournisseur et les contrôles à réception. En interne, les charges fixes comprennent notamment la presse, l’outillage, la maintenance, l’énergie, l’organisation de production et les compétences humaines nécessaires au réglage et au suivi du procédé.
| Critère | Interne favorisé si… | Sous-traitance favorisée si… |
|---|---|---|
| Volume | Stable et suffisamment élevé | Faible, irrégulier ou difficile à prévoir |
| Expertise | Compétences disponibles et maintenables | Compétences absentes ou coûteuses à développer |
| Confidentialité | La pièce est stratégique ou sensible | Le risque de diffusion est maîtrisable contractuellement |
| Variabilité | Références relativement stables | Nombreuses références ou pics ponctuels |
| Capacité | Charge suffisante pour absorber les coûts fixes | Investissement interne difficile à charger |
Une stratégie hybride est souvent plus robuste : conserver en interne les références critiques ou fortement chargées, et externaliser les petites séries, les pics ou les produits très variables. À mesure que les volumes deviennent prévisibles, certaines références peuvent être réintégrées lorsque le dossier économique devient favorable.
Cette approche évite un faux dilemme entre « tout internaliser » et « tout sous-traiter » et permet d’ajuster progressivement l’outil industriel au portefeuille réel de pièces.
17.5 : Automatisation de ligne plastique : à partir de quelle cadence le robot devient-il rentable ?
Il n’existe pas de cadence universelle à partir de laquelle un robot devient rentable. La rentabilité dépend du coût du robot et de son intégration, des heures annuelles de production, des postes de main-d’œuvre réellement évités ou redéployés, du gain de cycle, de la valeur produite par heure et de la fréquence des changements de série.
Le calcul doit partir d’une situation de référence mesurée. Il faut estimer le coût annuel actuel des opérations manuelles, puis le comparer au coût annualisé de l’automatisation, y compris maintenance et temps d’arrêt. Le gain de cadence doit ensuite être valorisé uniquement si l’entreprise possède un besoin de production capable d’utiliser cette capacité supplémentaire.
Le contexte machine compte également. Sur une presse coûteuse à fort tonnage, quelques secondes gagnées par cycle peuvent avoir une valeur économique importante lorsque la demande absorbe la production. Sur une petite presse peu chargée, le même gain peut ne créer aucune économie réelle si la machine dispose déjà de capacité inutilisée.
Les petites séries avec changements fréquents, les géométries nécessitant des manipulations variables ou les productions saisonnières réduisent généralement le taux d’utilisation du robot. Dans ces situations, la flexibilité de l’opérateur peut conserver une valeur supérieure à l’automatisation intégrale.
La décision devient solide lorsque les gains de cadence, de qualité et de main-d’œuvre sont calculés séparément et associés à un volume réellement vendable.
À retenir avant d’ajouter de la capacité
- Une capacité théorique supplémentaire n’a de valeur que si la demande et l’organisation permettent de l’utiliser.
- Les pertes de disponibilité, de performance et de qualité doivent être séparées avant de décider qu’une presse supplémentaire est nécessaire.
- L’investissement doit être comparé aux solutions intermédiaires : réduction des changements, amélioration du procédé ou externalisation temporaire des pics.
24.5 : TRS à 75 % : faut-il acheter une 2ème presse ou optimiser celle en place pour atteindre 85 % ?
Passer d’un TRS de 75 % à 85 % peut libérer une capacité importante sans acheter de machine, mais cette amélioration n’est pas toujours réalisable ni suffisante. Avant tout investissement, il faut identifier d’où viennent les pertes, chiffrer le coût de leur réduction et vérifier si la capacité supplémentaire obtenue couvre réellement le besoin futur.
Le TRS, ou OEE, se décompose en trois facteurs : disponibilité, performance et qualité. Vorne présente la relation sous la forme OEE = disponibilité × performance × qualité. La disponibilité mesure le temps de fonctionnement par rapport au temps de production planifié, la performance tient notamment compte des cycles lents et petits arrêts, et la qualité mesure la proportion de bonnes pièces. La méthode de calcul de l’OEE publiée par Vorne fournit les formules et définitions correspondantes.
Cette décomposition change la décision d’investissement. Un TRS faible causé principalement par des changements de moules longs ne se traite pas comme un TRS pénalisé par une limite physique de temps de cycle. Dans le premier cas, une amélioration d’organisation ou d’outillage peut récupérer de la capacité ; dans le second, les marges d’optimisation peuvent être plus faibles.
Il faut également éviter la « capacité fantôme ». Augmenter le TRS ne crée pas nécessairement autant de capacité que prévu si le produit, le cycle ou les équipes sont déjà contraints par d’autres limites. À l’inverse, acheter une deuxième presse sans volume suffisant peut répartir la charge sur deux équipements et diminuer leur utilisation moyenne.
| Étape | Question | Décision associée |
|---|---|---|
| Disponibilité | Combien d’heures sont perdues en arrêts ou changements ? | Évaluer le potentiel de récupération |
| Performance | Le cycle réel est-il supérieur au cycle techniquement atteignable ? | Identifier les pertes de vitesse |
| Qualité | Quelle part de capacité est consommée par les rebuts ? | Chiffrer la capacité récupérable |
| Demande | Le besoin supplémentaire est-il durable ? | Éviter une capacité inactive |
| Investissement | Quel est le coût des améliorations face à celui d’une seconde presse ? | Comparer les scénarios complets |
Des mesures intermédiaires doivent être examinées avant un investissement lourd : standardisation des changements de moules, meilleure planification des campagnes, réduction des transitions et externalisation temporaire des pics. Leur intérêt dépend du diagnostic réel des pertes et du profil de demande.
La prochaine action logique consiste à construire deux scénarios chiffrés sur la même période : coût de récupération de capacité sur la presse actuelle et coût total d’acquisition et d’exploitation d’une seconde presse. La décision doit ensuite être prise sur la capacité utile obtenue par euro investi, et non sur le seul pourcentage de TRS.
Faut-il dimensionner une presse sur le volume moyen ou sur le pic de production ?
Le volume moyen ne suffit pas. Il faut vérifier la capacité nécessaire pendant les périodes de pointe, puis comparer le coût d’une capacité interne permanente avec des solutions plus flexibles comme le lissage du planning ou la sous-traitance temporaire. Dimensionner systématiquement sur le pic maximal peut conduire à une machine sous-utilisée le reste de l’année.
Une presse plus puissante est-elle forcément plus évolutive ?
Non. Une presse plus puissante peut offrir de la marge, mais elle doit rester compatible avec les moules, les unités d’injection et les pièces réellement prévues. Une puissance inutilisée augmente l’investissement sans garantir une meilleure rentabilité.
Comment éviter de surinvestir lorsqu’un produit est encore incertain ?
Une montée en puissance progressive réduit le risque : outillage adapté à la validation, sous-traitance ou location pendant l’incertitude, puis investissement plus lourd lorsque le volume et la durée de vie du produit deviennent suffisamment prévisibles.
Un moule multi-empreintes est-il toujours préférable lorsque le volume augmente ?
Non. Le nombre d’empreintes doit être choisi en comparant le surcoût d’outillage et les contraintes techniques avec le gain de cadence. L’équilibrage des cavités et la capacité de la presse doivent aussi être vérifiés.
Quel indicateur regarder avant d’acheter une seconde presse ?
Le TRS est utile s’il est décomposé en disponibilité, performance et qualité. Il faut ensuite convertir les pertes récupérables en heures et en pièces supplémentaires, puis comparer cette capacité au besoin réel et au coût complet d’une nouvelle machine.