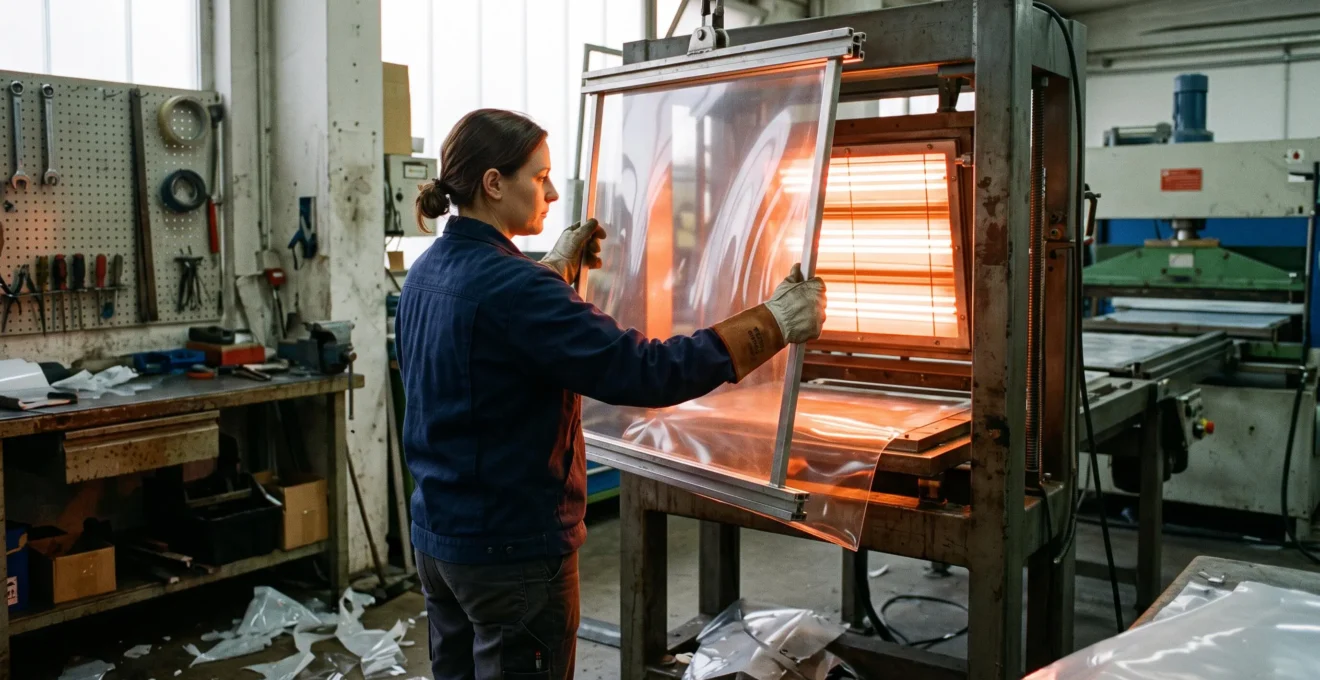
Une feuille thermoplastique peut sembler parfaitement conforme à réception et provoquer pourtant des rebuts dès les premières opérations de thermoformage. Épaisseur irrégulière, retrait différentiel, contraintes internes ou humidité résiduelle : ces caractéristiques ne se révèlent pas toujours à température ambiante. Elles deviennent critiques au moment du chauffage, de l’étirement et du refroidissement.
Pour un responsable de production ou des approvisionnements, le choix ne se résume donc pas à la famille de polymère ou au prix au kilogramme. Il faut définir une spécification matière reproductible, compatible avec les exigences dimensionnelles, mécaniques et visuelles de la pièce, puis vérifier sa tenue sur le procédé réel.
PMMA coulé ou extrudé, contrôle des lots, prévention du blanchiment, coûts d’approvisionnement, formats de découpe et maîtrise des cycles thermiques : chaque décision influence le rendement matière et la stabilité de production. L’objectif est de disposer de critères vérifiables pour distinguer un défaut provenant de la feuille d’un défaut lié aux paramètres de transformation.
Choisir une feuille thermoplastique sans compromettre le thermoformage
- Adapter la feuille à la pièce : privilégier le comportement au retrait, les contraintes internes et l’homogénéité matière plutôt que la seule apparence initiale.
- Contrôler avant de produire : mesurer l’épaisseur, inspecter les surfaces et effectuer un essai de formage représentatif pour sécuriser chaque référence ou changement de lot.
- Optimiser l’ensemble du procédé : comparer le coût par pièce conforme, la consommation de matière et la reproductibilité des réglages avant de chercher à accélérer la chauffe.
- Feuille PMMA extrudée ou coulée : laquelle pour un thermoformage optique sans distorsion ?
- Comment détecter les défauts de feuille (variations d’épaisseur, inclusions) avant de thermoformer ?
- Pourquoi vos feuilles thermoplastiques cassent ou blanchissent lors du formage ?
- Pourquoi produire vos propres feuilles peut coûter 30% moins cher que les acheter
- Comment optimiser la taille de vos feuilles pour minimiser les chutes de découpe ?
- Comment réaliser des contre-dépouilles multiples sans multiplier le coût d’outillage par 4 ?
- Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
- Comment réduire vos cycles de chauffe de 30% sans créer de défauts de fusion ?
Feuille PMMA extrudée ou coulée : laquelle pour un thermoformage optique sans distorsion ?
Pour une pièce transparente exigeant une faible distorsion optique, le PMMA coulé constitue souvent un candidat pertinent grâce à son comportement au retrait et à ses contraintes de fabrication généralement plus favorables. Le PMMA extrudé reste intéressant pour les productions répétitives recherchant des épaisseurs régulières et un coût maîtrisé. Le choix définitif dépend néanmoins du grade, de la géométrie et du cycle thermique.
Les deux procédés de fabrication produisent des feuilles de PMMA présentant des comportements distincts. Une feuille coulée résulte d’une polymérisation dans un moule, tandis qu’une feuille extrudée est obtenue par transformation et passage de matière fondue dans une filière, suivis du calibrage et du refroidissement.
Cette différence de fabrication peut influencer l’état de contrainte initial, la stabilité dimensionnelle au réchauffage et la précision d’épaisseur. Pour les composants optiques, la planéité et l’absence de contraintes excessives sont aussi déterminantes que la transparence de la feuille brute.
| Critère | PMMA coulé | PMMA extrudé |
|---|---|---|
| Épaisseur | Tolérances à vérifier selon le procédé de coulée et le fabricant | Régularité souvent favorable sur les feuilles calibrées |
| Contraintes résiduelles | Généralement moins marquées à l’état initial, selon le grade | Possibilité de contraintes et d’orientation liées à l’extrusion |
| Retrait thermique | Généralement comparable dans les deux axes | Potentiellement plus important dans le sens d’extrusion |
| Exigence optique | Option à étudier en priorité pour les pièces très exigeantes | Adapté à certaines applications transparentes après validation |
| Approvisionnement | Comparer les disponibilités, tolérances et coûts par grade | Intéressant pour certains volumes industriels répétitifs |
Les recommandations techniques PLEXIGLAS pour le thermoformage apportent un repère concret : le fabricant indique un retrait maximal de 2 % pour les feuilles PLEXIGLAS GS concernées. Pour certaines feuilles PLEXIGLAS XT lisses, il indique jusqu’à 3 % dans le sens d’extrusion à partir de 3 mm d’épaisseur, et jusqu’à 6 % en dessous de 3 mm.
Ces chiffres concernent des références particulières et le premier chauffage à la température de formage. Ils ne constituent pas des tolérances universelles d’approvisionnement. Le comportement est également différent lorsqu’une feuille est maintenue dans le cadre d’une thermoformeuse sous vide.
Une autre distinction est essentielle : qualité optique avant formage ne signifie pas qualité optique après formage. Une feuille initialement limpide peut développer des déformations localisées si la distribution de température, l’étirement ou le refroidissement deviennent hétérogènes.
Pour une vitrine optique, un capot transparent de précision ou une pièce de signalisation exigeante, demander des échantillons du grade exact et comparer leur aspect après thermoformage est plus fiable qu’un arbitrage fondé exclusivement sur la désignation « coulé » ou « extrudé ».
Le fournisseur retenu doit pouvoir assurer la constance du grade, des épaisseurs et du comportement au chauffage. Cette exigence conduit naturellement à définir un contrôle d’entrée suffisamment discriminant pour détecter les variations entre lots.
Comment détecter les défauts de feuille (variations d’épaisseur, inclusions) avant de thermoformer ?
Le contrôle d’une feuille thermoplastique doit combiner une cartographie de son épaisseur, une inspection visuelle sous plusieurs éclairages et un essai de formage sur échantillon. Ce protocole permet de repérer les variations dimensionnelles, rayures, inclusions et défauts apparaissant à chaud avant d’engager une série. Les seuils d’acceptation doivent être définis selon les exigences de la pièce et contractualisés avec le fournisseur.
Le premier contrôle concerne l’épaisseur réelle. Une mesure unique en bord de feuille ne suffit pas à caractériser un lot : elle peut masquer des écarts entre le centre, les diagonales ou les zones de maintien.
Une méthode d’atelier consiste à relever les mesures selon un plan reproductible, à l’aide d’un instrument adapté au matériau, à son épaisseur nominale et à la précision recherchée. La fiche de contrôle doit identifier la référence, le lot, le sens d’extrusion lorsqu’il est connu, les points de mesure et les valeurs relevées.
Une variation d’épaisseur modifie la vitesse de montée en température et peut décaler le moment où une zone atteint les conditions nécessaires au formage. À cycle identique, certaines régions restent insuffisamment chauffées tandis que d’autres sont déjà fortement ramollies. La matière se répartit alors de façon irrégulière, avec un risque d’amincissement local, de mauvaise reproduction géométrique ou de rupture.
Le contrôle visuel doit compléter les mesures. La lumière rasante met en évidence les rayures, ondulations et altérations de surface. La lumière transmise aide à identifier les inclusions, contaminations, points opaques et certaines lignes de flux. L’inspection doit distinguer les défauts de la feuille de ceux du film de protection.
Des bulles ou striations visibles uniquement après chauffage orientent aussi le diagnostic vers un problème de matière, d’humidité ou de cycle. Le PMMA et le polycarbonate doivent être évalués selon leur grade, leur conditionnement et leur historique de stockage. Une procédure de séchage ne doit jamais être transposée indistinctement d’un polymère à l’autre.
Pour les feuilles PLEXIGLAS XT concernées par une mauvaise conservation ou une détérioration du film protecteur, le fabricant indique qu’un préséchage de 24 heures à 80 °C est généralement suffisant. Cette recommandation spécifique ne doit pas être généralisée aux autres feuilles ni appliquée sans vérifier la fiche technique correspondante.
Checklist de réception d’un lot de feuilles thermoplastiques
- Identifier la matière, le grade, l’épaisseur nominale et le numéro de lot ; enregistrer une fiche de traçabilité associée à la livraison.
- Mesurer l’épaisseur au centre, sur les bords et sur les diagonales ; conserver une cartographie des valeurs et des écarts.
- Examiner chaque zone critique sous lumière rasante et transmise ; établir un relevé localisé des défauts visuels constatés.
- Réaliser un essai sur une feuille représentative, avec une recette de formage documentée ; conserver une pièce témoin et sa fiche de paramètres.
- Comparer l’épaisseur finale, le blanchiment, les bulles et l’aspect côté moule aux critères d’acceptation ; émettre un rapport de conformité ou de mise en quarantaine du lot.
Ce protocole devient particulièrement utile lorsqu’une même référence est achetée auprès de plusieurs fournisseurs. Les données recueillies permettent de comparer la stabilité réelle des livraisons, au-delà des seules valeurs nominales annoncées.
Lorsque l’inspection initiale ne révèle aucune anomalie mais qu’une pièce se fissure ou blanchit au formage, le diagnostic doit être élargi à la température matière, aux contraintes résiduelles et à la géométrie de l’outil.
Pourquoi vos feuilles thermoplastiques cassent ou blanchissent lors du formage ?
La casse et le blanchiment d’une feuille thermoplastique résultent souvent d’une combinaison de température insuffisante, de contraintes résiduelles et d’étirement local excessif. Un angle trop serré, une répartition thermique irrégulière ou une matière présentant une orientation prononcée peuvent concentrer les efforts. Le diagnostic doit distinguer l’endommagement local de la matière d’une rupture liée à l’ensemble du procédé.
Trois familles de causes doivent être examinées séparément : la qualité initiale de la feuille, le cycle de chauffage et la conception de la pièce ou de son outillage.
Une feuille insuffisamment ramollie résiste davantage à l’étirement. La déformation se concentre alors dans certaines zones, particulièrement au voisinage des angles, des nervures et des changements de section. Selon le polymère et ses conditions de transformation, cette concentration peut générer du blanchiment, des microfissures ou une rupture franche.
Le blanchiment de contrainte peut correspondre à des phénomènes de microcavitation, de microfissuration ou d’autres mécanismes de diffusion de la lumière. Il n’est pas systématiquement réversible : sa disparition éventuelle après un traitement adapté dépend du matériau et de la nature de l’endommagement. Un simple aspect blanchâtre ne suffit pas à identifier le mécanisme responsable.
La localisation du défaut constitue un indicateur précieux. Un blanchiment concentré sur un rayon court suggère une sollicitation localisée excessive. Des fissurations récurrentes apparaissant sur plusieurs géométries avec un même lot doivent conduire à examiner la matière, l’historique thermique et les conditions de stockage. Une rupture après refroidissement peut aussi justifier une recherche de contraintes résiduelles.
Les règles de conception présentées dans le chapitre de conception pour le thermoformage de Ray Products soulignent le rôle des rayons de raccordement et du rapport d’étirement dans la réduction des zones mécaniquement faibles.
Pour corriger ces défauts, il est préférable de procéder par étapes : vérifier la température réelle de la feuille, ajuster progressivement le chauffage, puis tester une meilleure distribution de l’étirement, notamment par pré-étirage lorsque l’installation le permet. L’augmentation des rayons de l’outil réduit aussi les concentrations de déformation.
Le recuit peut être envisagé pour certains grades sensibles aux contraintes, conformément aux recommandations du fabricant et après validation de ses effets sur la stabilité dimensionnelle. Il ne répare pas une fissuration déjà constituée et ne remplace pas la correction d’un défaut de conception.
En parallèle, le service approvisionnement peut demander des informations sur les contraintes internes, le traitement thermique éventuel et la constance entre lots. Si une modification de lot coïncide avec une augmentation des ruptures à paramètres inchangés, un essai comparatif avec le lot antérieur permet d’orienter l’investigation.
La prévention des ruptures implique donc une collaboration entre achats, qualité, méthodes et production. Cette coordination permet également de mieux déterminer si l’approvisionnement externe reste la solution économique et technique la plus pertinente.
Pourquoi produire vos propres feuilles peut coûter 30% moins cher que les acheter
Produire ses feuilles thermoplastiques en interne peut réduire le coût d’approvisionnement lorsque les volumes permettent d’amortir une ligne d’extrusion et que les pertes de fabrication restent maîtrisées. Une économie de 30 % est un scénario à vérifier, et non une performance garantie. La décision dépend du coût complet par feuille conforme, des investissements, du rendement et des volumes annuels réellement consommés.
Le prix d’une feuille achetée comprend généralement la matière première, sa transformation, les contrôles, le conditionnement, la logistique et la marge du fournisseur. Selon le contrat, les formats spéciaux, les quantités minimales de commande et les conditions de transport peuvent modifier sensiblement le coût réel d’acquisition.
Une ligne d’extrusion interne peut supprimer certaines dépenses externes tout en procurant davantage de latitude sur les formats, les épaisseurs et la planification. Mais elle transfère aussi à l’entreprise les responsabilités de transformation et de qualité.
Le calcul doit notamment intégrer :
- l’investissement initial dans la ligne, ses équipements périphériques et les infrastructures associées ;
- l’amortissement, les frais financiers et la maintenance ;
- la résine, l’énergie, le personnel qualifié et les consommables ;
- les pertes de démarrage, les rebuts de production et les opérations de contrôle ;
- les coûts de stockage, de traçabilité et de gestion des références.
La comparaison doit porter sur une même qualité de feuille, une même unité économique et des conditions de disponibilité équivalentes. Une feuille produite à moindre coût mais provoquant davantage de rebuts au thermoformage ne représente pas nécessairement une économie.
Simulation hypothétique : évaluer le seuil de rentabilité d’une extrusion interne
Considérons une entreprise qui examine trois hypothèses de coût, exprimées par unité de surface conforme : le coût d’achat externe, le coût variable de production interne et les charges fixes annuelles associées à sa ligne.
Le point mort s’obtient en divisant les charges fixes annuelles internes par l’économie unitaire réalisée entre achat externe et fabrication interne. Cette méthode n’est exploitable que si l’économie unitaire est positive et si les coûts variables tiennent déjà compte des rebuts et de la qualité exigée.
Un objectif de 30 % d’économie devra ensuite être évalué sur le volume annuel effectif, après amortissement et contrôle de qualité. Aucun gain chiffré n’est présumé pour un atelier particulier.
L’intégration de l’extrusion offre d’autres avantages potentiels : ajuster plus rapidement les formats, maîtriser directement certaines tolérances et coordonner fabrication de feuille et opérations de thermoformage. Ces bénéfices exigent toutefois un procédé d’extrusion stable, faute de quoi les variations d’épaisseur et les contraintes de fabrication peuvent augmenter les coûts en aval.
Une troisième voie consiste à négocier une fabrication à façon ou un partenariat avec un extrudeur spécialisé. La coextrusion peut également présenter un intérêt lorsque la structure multicouche apporte une fonction utile, mais elle ne constitue pas à elle seule une solution de réduction des coûts.
Le critère d’arbitrage reste le coût complet de matière transformée en pièce conforme, et non le simple prix de sortie d’extrudeuse.
Avant d’investir, l’entreprise peut rechercher une partie des gains attendus en réduisant les pertes de découpe, en rationalisant ses formats et en améliorant la qualité des livraisons actuelles.
Comment optimiser la taille de vos feuilles pour minimiser les chutes de découpe ?
Pour réduire les chutes de découpe, il faut dimensionner les feuilles à partir du développé réel des pièces thermoformées, intégrer les zones de serrage et optimiser leur implantation sur le format disponible. Le calepinage doit aussi tenir compte du retrait thermique et de l’orientation de la matière. La meilleure solution est celle qui minimise la consommation de feuille par pièce conforme, sans dégrader le formage.
La première erreur consiste à choisir un format uniquement à partir des dimensions extérieures de la pièce finie. Le thermoformage nécessite de la matière pour former les parois, atteindre la profondeur voulue, alimenter les angles et conserver les zones nécessaires au maintien dans le cadre.
Le rapport d’étirement fournit une première indication. Il relie la surface développée de la pièce à son empreinte projetée. Plus ce rapport est élevé, plus la distribution finale d’épaisseur doit être étudiée attentivement.
À titre de pré-dimensionnement, l’épaisseur initiale peut être estimée à partir du rapport d’étirement et de l’épaisseur finale visée. Cette approche suppose une répartition idéale de matière et ne prédit pas les amincissements localisés dans les coins ou les zones profondes.
Le calepinage doit ensuite comparer plusieurs configurations : pièces placées dans le même sens, orientation alternée lorsque les contraintes matière le permettent, regroupement de références compatibles et ajustement des marges de découpe.
Pour les feuilles extrudées, le sens d’extrusion doit être identifié avant toute optimisation. Un retrait différentiel au chauffage peut modifier les dimensions utiles et l’orientation optimale des pièces. Une implantation géométriquement performante à froid peut donc devenir problématique après chauffage.
Le taux de matière utile peut être suivi selon la formule suivante : surface totale des pièces conformes retenues comme utiles, divisée par la surface totale de feuilles consommées, sur une période représentative. Les surfaces retenues doivent être définies de manière constante pour comparer les références et les périodes.
L’indicateur devient plus significatif lorsqu’il est rapproché des pertes de démarrage, des chutes de détourage et des rebuts après formage. Cela évite d’attribuer à un défaut de calepinage des pertes qui proviennent en réalité du réglage machine ou de la qualité matière.
Enfin, standardiser un nombre limité de formats peut simplifier les stocks, réduire les références peu utilisées et faciliter les changements de production. Cette rationalisation doit rester compatible avec les dimensions des cadres, les géométries de pièces et les contraintes des différents polymères.
Une fois les formats stabilisés, les possibilités de réduction des coûts dépendent aussi de la géométrie des pièces. Les contre-dépouilles, notamment, peuvent imposer des solutions d’outillage qu’il est préférable d’examiner dès la conception.
Comment réaliser des contre-dépouilles multiples sans multiplier le coût d’outillage par 4 ?
Les contre-dépouilles multiples peuvent être obtenues sans multiplier systématiquement les moules en utilisant des noyaux amovibles, des éléments mobiles, un formage en plusieurs opérations ou une conception permettant l’assemblage de sous-ensembles. Le choix dépend de la rigidité du thermoplastique, de la profondeur des contre-dépouilles, des conditions de démoulage et du volume de production. Aucun rapport universel de multiplication du coût par quatre n’est démontré.
Une contre-dépouille est une géométrie empêchant le retrait direct de la pièce suivant l’axe principal de démoulage. Elle impose donc soit un mouvement supplémentaire de l’outil, soit une déformation contrôlée de la pièce, soit une modification de conception.
Les solutions disponibles ne présentent pas les mêmes compromis industriels.
| Solution | Intérêt principal | Limite à considérer |
|---|---|---|
| Noyaux ou cassettes amovibles | Permettent de libérer localement la géométrie | Manipulations et temps de démoulage supplémentaires |
| Éléments mobiles intégrés | Facilitent un démoulage répétable | Investissement, entretien et complexité mécanique |
| Formage puis opération secondaire | Réduit certaines contraintes de l’outil principal | Ajoute une étape de fabrication et des contrôles |
| Deux demi-pièces assemblées | Permet de supprimer certaines contre-dépouilles | Opération d’assemblage et exigence sur la liaison |
| Démoulage avec déformation élastique maîtrisée | Peut éviter un mécanisme mobile pour certaines formes | Risque de marquage, déformation permanente ou rupture |
La conception doit commencer par examiner le plan de démoulage, les angles de dépouille et les rayons de raccordement. Déplacer une ligne de séparation ou modifier une géométrie locale peut parfois supprimer une contre-dépouille avant même de concevoir un mécanisme.
Les recommandations professionnelles sur le thermoformage évoquent, à titre de repères dépendant des formes considérées, des angles de dépouille de 1,5 à 2° pour certaines géométries femelles et de 4 à 6° pour certaines géométries mâles. Ces plages ne valent pas pour toute pièce ni tout matériau.
Il faut également intégrer les contre-dépouilles au calcul de l’étirement, car les jonctions et les changements de géométrie peuvent provoquer une diminution importante de l’épaisseur locale.
Certains thermoplastiques suffisamment souples à la température de démoulage peuvent tolérer des contre-dépouilles modérées. Cette possibilité exige une validation sur pièce, portant notamment sur la déformation résiduelle, la répétabilité dimensionnelle et l’absence de marques.
Pour certaines petites séries, un outillage réalisé par fabrication additive peut aussi être étudié. Le guide Stratasys sur les outillages de thermoformage FDM aborde notamment les contraintes thermiques, la durée de vie et l’intérêt potentiel de cette technologie pour des productions limitées. Ses résultats ne doivent pas être extrapolés à tous les matériaux et volumes.
Le bon arbitrage consiste à comparer le coût de fabrication de l’outillage, les opérations supplémentaires, les temps de cycle et les risques de rebut. Une solution manuelle moins coûteuse à concevoir peut être pertinente sur une courte série, mais devenir pénalisante lorsque la cadence augmente.
Ces choix mécaniques influencent directement les conditions de chauffage nécessaires à la mise en forme. Une pièce à étirement complexe sera particulièrement sensible à l’homogénéité thermique de la feuille, ce qui impose de maîtriser précisément son temps de chauffe.
Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
Le temps de chauffe d’une feuille PMMA de 4 mm doit être déterminé sur la machine réelle, en fonction du grade, du type de chauffage et de la température effective de la matière. Il n’existe pas de durée universelle fiable. La méthode consiste à partir des recommandations du fabricant, effectuer des essais progressifs et valider l’homogénéité du formage, sans bulles ni blanchiment.
Le chauffage d’une feuille épaisse ne se comporte pas comme celui d’une feuille mince. La surface reçoit l’énergie avant le cœur, et la conduction thermique nécessite du temps pour réduire ce déséquilibre.
En conséquence, doubler l’épaisseur ne revient pas simplement à doubler la durée nécessaire pour atteindre un état thermique comparable. Le temps dépend aussi de la puissance réellement transmise, de la géométrie du dispositif et des échanges thermiques.
Pour les produits PLEXIGLAS concernés, les recommandations du fabricant indiquent des températures de matière de 160 °C à 175 °C pour le PMMA coulé GS et de 150 à 160 °C pour le PMMA extrudé XT. Ces plages sont propres aux références décrites et ne doivent pas être appliquées indistinctement à d’autres PMMA.
La méthode pratique consiste à utiliser une recette initiale issue de la documentation du grade puis à réaliser des essais successifs, en ajustant le temps de chauffe par paliers. L’affaissement de la feuille dans le cadre constitue un indicateur visuel utile du ramollissement, mais il ne remplace pas une mesure de température et un contrôle de la pièce obtenue.
Chaque essai doit permettre de noter la répartition de matière après formage, l’apparition éventuelle de bulles ou de blanchiment et la capacité de la pièce à respecter ses exigences dimensionnelles et optiques.
Le mode de chauffage joue également un rôle décisif. Une installation à chauffage bilatéral peut réduire les gradients entre les faces par rapport à un chauffage unilatéral comparable. Le fabricant PLEXIGLAS signale notamment que, dans les conditions documentées, un chauffage sur une seule face des feuilles jusqu’à 6 mm peut nécessiter environ deux fois plus de temps.
Ce rapport dépend des conditions étudiées et ne constitue pas une règle de conversion universelle entre machines.
Les variations de température initiale, de couleur, d’opacité et d’état des émetteurs doivent être intégrées dans l’analyse. Une feuille provenant d’un stockage froid peut réagir différemment d’une feuille stabilisée à la température de l’atelier. De même, le vieillissement des émetteurs infrarouges peut modifier progressivement la quantité d’énergie reçue.
La recette doit donc documenter le couple matière–épaisseur–outil, ainsi que le système de chauffage et les conditions de contrôle. Elle constitue la référence permettant de distinguer une dérive de procédé d’une variation de lot.
Une fois cette durée de référence stabilisée, le cycle peut être optimisé. Il faut toutefois distinguer les gains obtenus en accélérant le transfert thermique de ceux obtenus en supprimant simplement des temps improductifs.
À retenir avant de raccourcir les cycles
- La température mesurée en surface ne garantit pas que le cœur de la feuille soit suffisamment chaud pour être formé sans contrainte excessive.
- Un gain de cadence n’a de valeur industrielle que si l’épaisseur finale, l’aspect et le taux de conformité restent maîtrisés.
- La stabilité des recettes, des lots et du chauffage doit être démontrée avant de retenir une nouvelle cadence nominale.
Comment réduire vos cycles de chauffe de 30% sans créer de défauts de fusion ?
Réduire un cycle de chauffe de 30 % peut être un objectif d’optimisation, mais ce gain n’est ni systématique ni garanti. Il faut améliorer le transfert thermique et l’organisation du cycle sans accroître les gradients entre surface et cœur. Le chauffage bilatéral, la régulation par zones et la suppression des temps improductifs sont des leviers à tester, avec validation systématique de la qualité obtenue.
Augmenter simplement la puissance de chauffage n’est pas toujours efficace. Une surface rapidement ramollie peut masquer un cœur encore insuffisamment chauffé. Pendant le formage, la feuille présente alors une déformation hétérogène, favorisant les contraintes locales, les écarts d’épaisseur et les défauts visuels.
À l’inverse, une surchauffe locale peut altérer la surface ou favoriser l’apparition de bulles, notamment si la matière contient de l’humidité ou si les conditions de chauffage deviennent inadaptées. Selon le polymère et la sévérité du phénomène, une dégradation thermique peut également intervenir.
L’expression « défauts de fusion » doit être interprétée avec précaution : dans le thermoformage classique du PMMA, l’objectif est de porter la feuille à un état suffisamment ramolli pour sa mise en forme, et non de la faire fondre intégralement comme lors d’une extrusion.
Plusieurs axes d’amélioration peuvent être étudiés :
- Répartir le chauffage sur les deux faces lorsque l’installation et la feuille le permettent, afin de limiter certains déséquilibres thermiques.
- Régler les zones de chauffe en fonction de la géométrie et de la distribution d’étirement recherchée, plutôt que d’augmenter uniformément la puissance.
- Stabiliser les conditions initiales des feuilles et appliquer un préconditionnement adapté aux prescriptions du fabricant.
- Examiner les durées de chargement, de manutention, de fermeture du cadre et de transfert vers l’outil.
- Vérifier l’état des émetteurs et la répétabilité des paramètres de régulation.
Il convient de distinguer le temps effectif de chauffage du temps de cycle total. Une réduction des manipulations ou des attentes peut améliorer la productivité sans imposer à la matière une montée en température plus rapide.
L’optimisation doit être progressive et documentée. Pour chaque nouvelle recette, les pièces produites doivent être comparées à la référence validée, en observant l’état de surface, les variations d’épaisseur, la stabilité dimensionnelle et la fréquence des rebuts.
La comparaison économique doit également tenir compte du taux de conformité. Une cadence plus élevée accompagnée d’une augmentation des rebuts peut dégrader le rendement effectif et la consommation de matière par pièce vendable.
Le principal indicateur de réussite n’est donc pas le pourcentage de temps gagné isolément, mais la production répétable de pièces conformes dans un cycle maîtrisé. Les résultats doivent être confirmés sur une période de production représentative, et non uniquement sur quelques essais favorables.
Pour engager une optimisation fiable, la prochaine étape consiste à sélectionner une référence représentative, conserver sa recette actuelle comme témoin, documenter les écarts de qualité puis tester un changement de paramètre à la fois. Les nouvelles conditions ne doivent être standardisées qu’après validation de la stabilité du résultat.
Quels documents demander à un fournisseur de feuilles thermoplastiques ?
Demandez au minimum l’identification du polymère et du grade, la fiche technique, les dimensions nominales et leurs tolérances, ainsi que les informations de traçabilité du lot. Selon les exigences de la pièce, complétez avec les recommandations de thermoformage, les conditions de stockage, les caractéristiques optiques pertinentes et les données disponibles sur le comportement au retrait. Les engagements de qualité doivent être intégrés aux spécifications d’achat.
Une feuille conforme en épaisseur est-elle nécessairement adaptée au thermoformage ?
Non. La conformité dimensionnelle ne garantit ni l’absence de contraintes internes ni la stabilité au chauffage. Une feuille peut respecter son épaisseur nominale et présenter un retrait excessif, des inclusions ou des défauts apparaissant seulement à chaud. Un essai de formage représentatif complète donc le contrôle dimensionnel.
Comment comparer deux fournisseurs proposant le même grade de thermoplastique ?
Comparez plusieurs lots selon un protocole identique : épaisseur, aspect, comportement au chauffage, conformité des pièces thermoformées, traçabilité et stabilité des livraisons. Ajoutez les conditions logistiques, les formats disponibles et le coût complet par pièce conforme. Une désignation matière identique ne dispense pas de vérifier les résultats sur votre procédé.
Faut-il sécher toutes les feuilles thermoplastiques avant leur mise en forme ?
Non. Le besoin de séchage dépend notamment du polymère, du grade, de l’humidité absorbée, du conditionnement et des conditions de chauffage. Certaines feuilles sensibles à l’humidité nécessitent un préconditionnement adapté, tandis que d’autres peuvent être formées directement dans leurs conditions normales de stockage. La procédure du fabricant constitue la référence pour définir la température et la durée éventuelles de séchage.
Quel indicateur suivre pour évaluer réellement la qualité des feuilles achetées ?
Le taux de rebut imputable à la matière est particulièrement utile lorsqu’il peut être distingué des défauts de réglage et d’outillage. Il doit être associé au suivi des non-conformités à réception, des variations entre lots et de la consommation de feuilles par pièce conforme. Cette combinaison permet d’apprécier l’impact industriel d’un fournisseur plutôt que son seul prix d’achat.