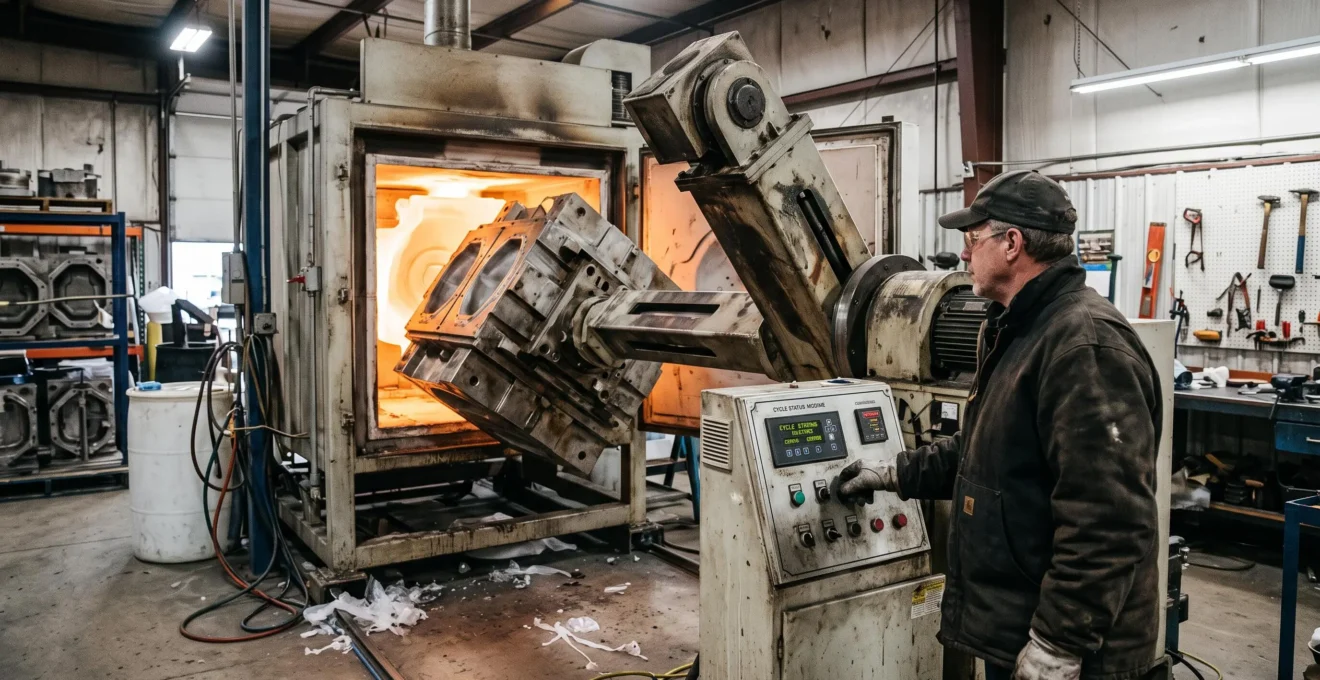
Une épaisseur irrégulière sur une pièce rotomoulée ne signifie pas nécessairement que la vitesse de rotation est trop faible. Le problème provient souvent de la combinaison des deux axes, de la trajectoire suivie par la poudre ou de son comportement pendant la montée en température.
Pour obtenir une répartition homogène, le réglage consiste à définir une vitesse principale, ajuster la vitesse secondaire, puis vérifier expérimentalement la couverture des différentes zones du moule. Le rapport de rotation doit être adapté à la géométrie, au matériau et au cycle thermique. Aucune valeur ne convient systématiquement à toutes les pièces creuses.
La démarche la plus fiable repose sur une cartographie des épaisseurs, des essais comparables et la modification contrôlée d’un paramètre à la fois. Elle permet de distinguer les défauts réellement cinématiques des problèmes de chauffe, de matière ou de conception d’outillage.
Les trois règles pour maîtriser l’épaisseur en rotomoulage
- Régler le rapport entre les axes en fonction des zones à couvrir, plutôt que chercher uniquement à augmenter les tours par minute.
- Valider chaque combinaison de vitesses par des mesures d’épaisseur sur des points représentatifs, en surveillant notamment l’épaisseur minimale.
- Contrôler le cycle thermique, la poudre et la ventilation avant d’attribuer tous les défauts au ratio de rotation.
- Rotation biaxiale en rotomoulage : principe et impact sur la qualité de la pièce creuse
- Comment déterminer le ratio de rotation optimal selon la géométrie de votre moule ?
- Comment éliminer les accumulations de matière dans les angles grâce à un réglage fin des rotations ?
- Pourquoi vos pièces rotomoulées présentent des trous ou des zones sans matière ?
- Pourquoi vos pièces rotomoulées se déforment après démoulage malgré une rotation parfaite ?
- Comment concevoir un outillage rotomoulage pour grandes pièces sans exploser le budget développement ?
- Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
- Quelle technologie pour fabriquer des pièces plastiques de plus de 2 mètres sans moule de 200 k€ ?
Rotation biaxiale en rotomoulage : principe et impact sur la qualité de la pièce creuse
La rotation biaxiale fait évoluer l’orientation du moule autour de deux axes généralement perpendiculaires. Pendant le chauffage, la poudre polymère se déplace dans la cavité, entre progressivement en contact avec les parois chaudes et y adhère au cours de la fusion. La combinaison des mouvements influence la fréquence et la durée d’exposition des différentes surfaces à la matière.
L’axe principal entraîne la rotation générale du moule. L’axe secondaire modifie régulièrement son orientation et contribue à exposer les fonds, les parois latérales et les zones en retrait au lit de poudre. Ces rôles dépendent néanmoins de la construction de la machine et de l’orientation de la pièce : aucun axe ne garantit isolément la couverture d’une zone donnée.
Trois paramètres doivent être distingués :
- La vitesse de rotation : nombre de tours effectués par chaque axe pendant une minute, exprimé en tr/min.
- Le ratio de rotation : rapport entre les vitesses des deux axes, calculé selon une convention explicitement définie.
- Le temps de cycle : durée des phases de chauffage et de refroidissement, pendant lesquelles les conditions de rotation doivent rester adaptées au procédé.
Une poudre qui séjourne trop longtemps dans une région peut favoriser une accumulation de matière. À l’inverse, une zone insuffisamment exposée au lit de poudre peut présenter une paroi mince ou une absence locale de dépôt. La position du défaut fournit un indice, sans suffire à identifier avec certitude l’axe responsable.
Dans leur étude expérimentale sur le contrôle de la rotation en rotomoulage publiée dans le Journal of Applied Polymer Science, Jonathan Adams et ses coauteurs analysent le comportement de la poudre dans un dispositif uniaxial. Leurs travaux confirment l’importance de la vitesse, de la quantité de matière et de l’évolution de l’écoulement pendant le chauffage. Ils ne constituent toutefois pas une validation expérimentale directe d’un ratio biaxial optimal.
Écart d’uniformité d’épaisseur relevé selon les conditions de rotation allant jusqu’à 50 %
Écart d’uniformité d’épaisseur relevé selon les conditions de rotation dans les essais uniaxiaux de laboratoire rapportés par Adams et ses coauteurs. Cette valeur ne représente pas une tolérance industrielle générale.
Journal of Applied Polymer Science, étude publiée en 2020.
Au début du cycle, une fraction importante de la charge reste mobile. À mesure que les particules adhèrent au moule, la quantité de poudre libre diminue et son comportement change. Un réglage satisfaisant pendant les premiers mouvements peut donc ne pas produire le même effet pendant la fin du chauffage.
Le ratio constitue ainsi un paramètre de trajectoire et de couverture, et non une garantie indépendante du cycle thermique. Cette distinction permet de sélectionner des valeurs initiales cohérentes avec la géométrie réelle du moule.
Comment déterminer le ratio de rotation optimal selon la géométrie de votre moule ?
Le ratio optimal se détermine en choisissant une combinaison initiale de vitesses compatible avec la géométrie du moule, puis en comparant les épaisseurs obtenues sur des pièces témoins. Le meilleur réglage est celui qui respecte l’épaisseur minimale exigée et limite les écarts entre zones critiques, sans dégrader la fusion ni la stabilité du procédé.
Avant de saisir les consignes, il faut préciser la convention de calcul. Par exemple, avec un ratio défini comme vitesse de l’axe principal divisée par vitesse de l’axe secondaire, un rapport de 4:1 correspond à un axe principal tournant quatre fois plus vite que le secondaire. Si la documentation machine emploie la convention inverse, les consignes doivent être interprétées en conséquence.
La littérature technique citée dans l’étude d’Adams mentionne des rapports empiriques de 4:1 pour une sphère et de 8:1 pour un cylindre horizontal. Ces repères historiques ne sont ni des valeurs universelles ni des résultats validés par les expériences uniaxiales de cette publication.
Pour organiser les premiers essais, la géométrie sert de grille de décision :
| Famille de pièces | Orientation du réglage | Validation prioritaire |
|---|---|---|
| Pièce sensiblement sphérique | Tester une trajectoire couvrant régulièrement toutes les directions, éventuellement à partir d’un repère empirique documenté. | Écarts entre différentes positions sur la surface. |
| Cylindre ou réservoir allongé | Adapter les vitesses pour couvrir le corps et les extrémités, en tenant compte de l’orientation du cylindre. | Épaisseurs des fonds, des raccordements et du corps. |
| Cuve à fond profond | Examiner particulièrement le rôle de l’axe qui expose le fond au lit de poudre. | Fond, angles inférieurs et partie supérieure. |
| Pièce asymétrique avec retraits | Étudier plusieurs couples de vitesses et, si nécessaire, une évolution des consignes pendant le cycle. | Zones masquées, angles internes et passages étroits. |
Les essais doivent également intégrer la densité apparente, la granulométrie, la quantité de poudre et le comportement du polymère à chaud. Deux grades de polyéthylène ou deux charges de poudre différents ne présentent pas nécessairement le même régime d’écoulement avec des vitesses identiques.
Pour comparer les réglages, il est préférable de conserver la même masse chargée, le même outillage, les mêmes conditions thermiques et un protocole de refroidissement comparable. La simulation numérique et les tableaux constructeurs peuvent orienter le premier essai, mais leur prédiction doit être confrontée aux mesures sur machine.
La mesure peut être réalisée par ultrasons lorsque l’équipement et la matière s’y prêtent, ou par contrôle direct sur une pièce sacrifiée. Les points doivent rester identiques d’un essai à l’autre. La comparaison porte sur la dispersion des valeurs, leur localisation et la conformité de l’épaisseur minimale aux exigences de la pièce.
Cette distinction est importante : le chapitre du guide de l’Association of Rotational Molders sur les épaisseurs de paroi rappelle que les variations d’épaisseur sont inhérentes au rotomoulage et qu’il convient de définir une épaisseur minimale admissible en complément de l’épaisseur nominale.
Valider un réglage biaxial en cinq actions
- Fixer les critères d’acceptation : documenter l’épaisseur nominale, l’épaisseur minimale admissible et les zones fonctionnelles critiques. Livrable : une fiche de contrôle.
- Enregistrer le réglage initial : relever les vitesses des deux axes, leur convention de ratio, la charge de poudre et les consignes thermiques. Livrable : une fiche de paramètres traçable.
- Fabriquer une pièce témoin : appliquer le cycle de référence et identifier les conditions effectives de fabrication. Livrable : une pièce repérée et associée à son essai.
- Cartographier les épaisseurs : contrôler les emplacements définis et relever la valeur minimale ainsi que les écarts entre zones. Livrable : un tableau ou une carte des mesures.
- Corriger et confirmer : modifier un paramètre cinématique à la fois, répéter les mesures et vérifier la reproductibilité du réglage retenu. Livrable : une fiche de réglage validée.
Une fois le comportement global maîtrisé, les écarts résiduels se concentrent parfois dans les angles et les zones en retrait. Leur localisation permet d’affiner le diagnostic sans bouleverser le cycle entier.
Comment éliminer les accumulations de matière dans les angles grâce à un réglage fin des rotations ?
Pour réduire une accumulation de matière dans un angle, il faut identifier les positions du moule qui maintiennent trop longtemps la poudre dans cette zone, puis modifier progressivement la combinaison des axes. Une surépaisseur récurrente peut révéler un problème de trajectoire, mais aussi un angle difficile à couvrir ou un transfert thermique local différent.
Lorsqu’une cavité possède un angle concave profond ou un épaulement, la poudre peut s’y concentrer sous l’effet de la gravité et de la géométrie. Si la surface devient suffisamment chaude pendant cette phase, une proportion importante du matériau peut y adhérer avant que sa distribution ne s’équilibre avec le reste du moule.
Le premier contrôle consiste à repérer les zones d’accumulation sur plusieurs pièces produites avec les mêmes paramètres. Une surépaisseur systématique constitue un indice plus exploitable qu’un défaut ponctuel, susceptible d’être lié au chargement ou à une variation du cycle.
La correction peut ensuite être menée en deux temps. Il faut d’abord rapprocher la cartographie des défauts de l’orientation réelle du moule pendant la rotation. Ensuite, une modification limitée du rapport entre les axes permet de vérifier si la trajectoire de la poudre était responsable de l’accumulation.
Augmenter systématiquement la vitesse secondaire n’est pas une solution. Selon la machine et l’orientation de la pièce, il peut être préférable de la réduire ou de modifier la vitesse principale. La réponse du matériau doit être vérifiée expérimentalement.
Il est également nécessaire de rechercher des causes non cinématiques : différence de conductivité ou d’épaisseur dans le moule, masquage thermique, passage étroit ou angle trop vif. Une surépaisseur localisée peut résulter d’une combinaison de ces facteurs.
Lorsque le défaut persiste malgré plusieurs réglages raisonnables, une modification des rayons internes, de la géométrie de transition ou des conditions de chargement peut être plus efficace qu’une augmentation supplémentaire de vitesse. Ces adaptations nécessitent une vérification de leurs conséquences sur les dimensions fonctionnelles et la résistance de la pièce.
Enfin, une correction trop importante peut déplacer le défaut vers une autre région du moule. Des vitesses incompatibles avec le comportement de la poudre peuvent désorganiser son écoulement, tandis que des sollicitations excessives peuvent augmenter les vibrations et les contraintes mécaniques de l’équipement.
Après toute modification, les zones auparavant conformes doivent être contrôlées à nouveau. Une diminution de surépaisseur ne constitue un progrès que si elle ne crée pas de paroi trop mince ailleurs.
Pourquoi vos pièces rotomoulées présentent des trous ou des zones sans matière ?
Les trous et les zones sans matière peuvent résulter d’une couverture insuffisante des parois, d’une fusion incomplète ou de gaz piégés dans le polymère. Leur aspect, leur profondeur et leur localisation permettent d’orienter le diagnostic. Modifier le ratio de rotation n’est pertinent que lorsque les observations indiquent une mauvaise distribution de la poudre.
Une région pratiquement dépourvue de matière, notamment sur un fond, une zone haute ou une géométrie complexe, peut traduire une exposition insuffisante à la poudre pendant la période où celle-ci adhère aux parois. Il faut alors comparer l’orientation du moule, les trajectoires de rotation et les épaisseurs autour du défaut.
Les micro-trous et les petites bulles n’ont pas nécessairement cette origine. Lorsque les particules ne fusionnent pas complètement, des vides peuvent subsister dans la paroi. L’humidité, les gaz emprisonnés, les caractéristiques de la poudre et les conditions thermiques constituent également des hypothèses à examiner.
Le tableau de dépannage des défauts de rotomoulage publié par Bajaj distingue notamment les problèmes de distribution, les défauts de fusion, les bulles et les anomalies de refroidissement. Il propose des corrections différenciées, sans présenter une solution unique valable pour tous les matériaux.
Une surface intérieure rugueuse ou poudreuse, associée à de petites bulles dans la paroi, peut notamment orienter vers une fusion insuffisante. Lorsque cette hypothèse est cohérente avec les observations et les recommandations du fournisseur de résine, un essai avec une durée de chauffe légèrement augmentée peut être pertinent, en conservant les autres paramètres constants.
En revanche, prolonger le chauffage d’une matière déjà correctement fusionnée peut provoquer une dégradation thermique. De même, des conditions de rotation excessives peuvent perturber l’écoulement au lieu d’améliorer la couverture. La durée et la vitesse ne doivent donc jamais être augmentées simultanément sans diagnostic préalable.
| Défaut observé | Hypothèse à vérifier | Contrôle prioritaire |
|---|---|---|
| Zone localisée très mince ou non couverte | Répartition insuffisante de la poudre, géométrie difficile ou chauffe locale inadaptée | Cartographie d’épaisseur, rotation et transfert thermique |
| Paroi intérieure rugueuse avec petites bulles | Fusion insuffisante | Historique thermique et consignes du grade matière |
| Micro-trous dispersés | Porosité, gaz piégés ou problème de matière | État de la poudre, séchage si requis et conditions de fusion |
| Bulles ou défauts associés au plan de joint | Défaut d’étanchéité ou de ventilation pendant le cycle | Évents, plan de joint et conditions de refroidissement |
Cette grille constitue un outil de tri des hypothèses, pas une méthode de diagnostic automatique. La confirmation doit reposer sur l’examen de la pièce et des paramètres effectivement enregistrés.
Lorsque la paroi est correctement formée mais que la pièce perd sa géométrie après extraction, le diagnostic doit alors s’orienter vers le refroidissement et les conditions de démoulage.
Pourquoi vos pièces rotomoulées se déforment après démoulage malgré une rotation parfaite ?
Une pièce rotomoulée peut se déformer malgré une répartition homogène de matière parce que le refroidissement, le retrait du polymère et les différences de pression influencent sa stabilité dimensionnelle. Le ratio de rotation ne compense pas directement ces phénomènes. Il faut examiner la ventilation, l’uniformité du refroidissement et le moment du démoulage.
Pendant le refroidissement, le polymère se contracte. Si certaines zones perdent leur chaleur plus rapidement que d’autres, elles peuvent se rigidifier alors que les régions voisines continuent à se rétracter. Cette évolution différenciée favorise les contraintes internes, le voilement ou une modification de la géométrie après extraction.
La ventilation du moule joue également un rôle important. Les variations de température modifient la pression des gaz présents dans la cavité. Un évent obstrué, insuffisamment dimensionné ou inadapté au procédé peut accentuer des déformations et contribuer à certains défauts de surface.
Le refroidissement asymétrique constitue une autre cause possible. Une exposition plus intense à l’air ou à l’eau d’un seul côté peut générer des gradients thermiques et des retraits différents. L’importance de ces effets dépend notamment de la forme, de l’épaisseur, du matériau et du maintien mécanique de la pièce.
Pour départager les hypothèses, il est utile de mesurer les épaisseurs sur une pièce déformée :
- Si l’épaisseur est relativement homogène mais que la forme est incorrecte, examiner prioritairement les conditions thermiques, les pressions et le démoulage.
- Si des écarts importants d’épaisseur accompagnent la déformation, rechercher également une distribution de poudre irrégulière.
- Si le défaut est concentré sur une zone particulièrement refroidie ou bridée, étudier les conditions locales de retrait.
Ces observations orientent l’investigation sans prouver une cause exclusive. Une pièce peut cumuler une hétérogénéité de paroi et un refroidissement déséquilibré.
Une démarche corrective consiste à contrôler l’état des évents, comparer la répartition du refroidissement et vérifier que la pièce possède une rigidité suffisante au moment du démoulage. Le bridage ou le maintien de forme, lorsqu’il est adapté, doit être étudié sans masquer un défaut de procédé.
Sur une pièce de grandes dimensions, ces phénomènes deviennent particulièrement sensibles à la conception du moule, à sa rigidité et à son comportement thermique.
Comment concevoir un outillage rotomoulage pour grandes pièces sans exploser le budget développement ?
Pour limiter le budget d’un outillage de grande dimension, il faut choisir une technologie de moule compatible avec la série envisagée, la géométrie et les capacités de la machine. Une validation progressive sur prototype permet de vérifier la répartition de matière et le cycle thermique avant d’engager un investissement définitif plus important.
L’augmentation des dimensions modifie plusieurs paramètres simultanément. La quantité de poudre nécessaire peut augmenter, les distances de circulation deviennent plus importantes et les conditions de transfert thermique ne sont pas forcément identiques entre les différentes zones du moule.
La masse de l’outillage, son inertie thermique et sa rigidité doivent également rester compatibles avec la charge admissible, l’encombrement et les performances des axes de rotation. Un ratio théoriquement intéressant ne sert à rien si la machine ne peut pas reproduire les vitesses prévues dans des conditions sûres et stables.
Le choix de fabrication du moule représente un levier budgétaire important.
| Type d’outillage | Atouts potentiels | Points de vigilance |
|---|---|---|
| Tôlerie et fabrication soudée | Solution à étudier pour des géométries compatibles avec la mise en forme et l’assemblage métallique | Soudures, stabilité dimensionnelle, homogénéité thermique et finition |
| Aluminium coulé | Conductivité thermique intéressante et possibilité d’obtenir certaines géométries complexes | Coût initial, qualité de fonderie, retouches et dimensions réalisables |
| Outillage usiné | Maîtrise potentielle des surfaces, des assemblages et de certaines exigences géométriques | Temps d’usinage, quantité de matière et coût selon les dimensions |
| Outillage prototype économique | Permet de vérifier certains principes avant l’investissement final | Comportement thermique et durée de vie parfois non représentatifs de l’outillage de série |
L’épaisseur cible de la pièce intervient directement dans la conception. Des variations d’épaisseur de la paroi du moule, des zones de masquage thermique ou une conductivité inadaptée peuvent perturber la fusion locale. Le réglage des rotations ne suffit pas toujours à corriger ces différences de température.
Une démarche de développement progressive peut commencer par la vérification des contraintes géométriques et fonctionnelles, suivie d’essais sur un outillage représentatif. Les mesures d’épaisseur et les résultats de refroidissement servent ensuite à stabiliser le procédé avant le dimensionnement définitif de l’outillage de série.
Le budget ne doit donc pas être limité au prix d’achat du moule. Il faut intégrer les modifications potentielles, les temps de cycle, la maintenance, les rebuts et la capacité réelle à atteindre les critères d’acceptation de la pièce.
Cette logique rappelle qu’un temps de chauffe pertinent ne dépend jamais uniquement d’une dimension nominale. Elle s’applique également à d’autres procédés thermiques, même lorsque les mécanismes de mise en forme sont différents.
Comment déterminer le temps de chauffe nécessaire pour une feuille PMMA de 4 mm ?
Le temps de chauffe d’une feuille de PMMA de 4 mm doit être déterminé par des essais contrôlés sur l’installation de thermoformage. Il dépend du type de PMMA, de l’équipement, du rayonnement reçu et de la forme recherchée. Une durée universelle ne peut pas être déduite de la seule épaisseur de la feuille.
Le thermoformage et le rotomoulage reposent sur des mécanismes différents. Dans le premier cas, une feuille préexistante est chauffée pour devenir déformable avant sa mise en forme. Dans le second, la poudre polymère se répartit et fusionne à l’intérieur d’un moule en rotation. La notion commune est la maîtrise du cycle thermique, mais les paramètres ne sont pas directement interchangeables.
Dans un équipement de thermoformage, plusieurs éléments influencent la durée nécessaire pour obtenir une feuille suffisamment souple :
- La nature du PMMA, notamment son mode de fabrication et les préconisations du fournisseur.
- La température et la puissance des éléments chauffants.
- La distance entre la feuille et les sources de chaleur.
- L’uniformité du chauffage sur les deux faces, lorsque l’installation le permet.
- Le taux d’étirage et la complexité géométrique de la pièce finale.
En atelier, l’évolution de l’affaissement de la feuille sous son propre poids peut servir d’indicateur visuel. Une déformation progressive et régulière donne un indice sur l’état de ramollissement. Cet indice doit toutefois être associé aux recommandations matière et aux mesures disponibles, car l’aspect de surface ne suffit pas à confirmer une température homogène dans toute l’épaisseur.
La présence de bulles, une déformation excessive, un changement d’aspect ou une difficulté à maintenir la qualité de surface peuvent signaler des conditions de chauffage inadaptées. Le PMMA pouvant être sensible à l’humidité et à la surchauffe, le séchage éventuel et les limites thermiques doivent être appréciés selon le grade utilisé.
Une méthode de mise au point consiste à partir des paramètres recommandés par le fabricant, réaliser une pièce témoin, observer son comportement pendant le formage et examiner le résultat après refroidissement. Les ajustements successifs doivent rester traçables afin d’identifier les conditions qui améliorent réellement le produit fini.
Cette méthode présente un parallèle utile avec le rotomoulage : une consigne machine n’a de valeur que si elle conduit à une pièce conforme. Dans les deux procédés, le contrôle final permet de confronter le temps de chauffe théorique à la qualité effective de fabrication.
Lorsque la fabrication porte sur des pièces plastiques de plusieurs mètres, le choix de la technologie intervient encore plus en amont : il conditionne l’outillage, les délais et les possibilités de maîtrise des épaisseurs.
À retenir avant de choisir un procédé pour une grande pièce
- Définir les caractéristiques fonctionnelles de la pièce avant de comparer les prix d’outillage.
- Distinguer le coût initial du moule du coût de production sur l’ensemble de la série.
- Vérifier que les exigences d’épaisseur, d’étanchéité et de stabilité dimensionnelle sont compatibles avec la technologie envisagée.
Quelle technologie pour fabriquer des pièces plastiques de plus de 2 mètres sans moule de 200 k€ ?
Pour fabriquer une pièce plastique dépassant deux mètres sans engager un budget de moule très élevé, plusieurs technologies peuvent être étudiées : rotomoulage, thermoformage, assemblage de plaques, fabrication additive ou composites. Le choix dépend de la forme, des quantités, de l’étanchéité recherchée et des tolérances. Le rotomoulage est particulièrement intéressant pour certaines grandes pièces creuses en séries limitées ou moyennes.
Le rotomoulage permet de produire des volumes creux à partir d’un outillage qui ne nécessite pas les pressions élevées d’un moule d’injection. Cette différence de procédé peut réduire considérablement la complexité et le coût de l’outillage pour certaines géométries.
En contrepartie, la durée du cycle thermique, la maîtrise de l’épaisseur et les conditions de refroidissement deviennent des paramètres économiques déterminants. Une économie réalisée sur le moule peut être compensée par des temps machine plus importants ou par des opérations de finition.
D’autres technologies présentent des avantages spécifiques.
| Technologie | Applications pertinentes | Principales limites à évaluer |
|---|---|---|
| Rotomoulage | Pièces creuses, réservoirs et formes volumineuses compatibles avec la rotation biaxiale | Durée du cycle, variations d’épaisseur et stabilité dimensionnelle |
| Thermoformage | Coques, capotages et pièces obtenues par déformation d’une feuille | Amincissement aux zones étirées, profondeur de formage et opérations d’assemblage |
| Fabrication et soudage de plaques | Cuves, caissons et structures dont la géométrie permet l’assemblage | Qualité des soudures, étanchéité, temps de main-d’œuvre et finition |
| Impression 3D grand format | Prototypes et géométries particulières nécessitant peu ou pas d’outillage traditionnel | Durée de fabrication, anisotropie possible, finition et qualification des propriétés |
| Composite stratifié | Pièces de grande surface ou de géométrie complexe avec exigences structurelles spécifiques | Temps de fabrication, maîtrise du stratifié, finition et procédés d’assemblage |
Il serait donc trompeur d’annoncer qu’une technologie garantit systématiquement un outillage inférieur à 200 000 €. Le coût dépend de la géométrie, des dimensions, des matériaux, du nombre d’empreintes, du niveau de finition et des volumes attendus. Le seuil budgétaire est un critère de consultation, pas une propriété intrinsèque d’un procédé.
Pour orienter rapidement la décision industrielle, trois questions sont prioritaires :
- Combien de pièces seront fabriquées ? Le volume cumulé détermine la manière d’amortir l’outillage et de comparer les coûts unitaires.
- Quelles sont les exigences dimensionnelles et fonctionnelles ? Épaisseur minimale, tolérances, aspect, résistance et étanchéité peuvent éliminer certaines solutions.
- Quel délai de développement est disponible ? Le temps de conception, de réalisation de l’outillage, de qualification et de mise au point doit être intégré.
Pour une grande pièce creuse produite en série limitée, le rotomoulage mérite souvent une étude de faisabilité. La décision doit cependant intégrer la capacité de la machine, la masse en rotation, la géométrie, la matière choisie et les résultats de premiers essais.
Un processus de consultation pertinent demande aux fabricants de préciser non seulement le prix de l’outillage, mais aussi les hypothèses de production, les performances attendues, les risques techniques et le protocole de validation. Cette comparaison évite de privilégier une offre moins chère qui ne satisferait pas les exigences de fabrication.
La prochaine action consiste à établir un cahier des charges avec le volume annuel, les dimensions, les épaisseurs minimales et les zones critiques, puis à organiser un essai de faisabilité avec des critères de mesure clairement définis.
Faut-il conserver le même ratio de rotation pendant tout le cycle ?
Pas nécessairement. Le comportement de la poudre évolue pendant le chauffage, puisqu’une part croissante du matériau adhère aux parois. Une adaptation des vitesses peut être étudiée lorsque la machine le permet, mais elle doit être validée sur pièces témoins. La rotation pendant le refroidissement doit également rester adaptée au maintien de la forme.
Peut-on calculer le ratio biaxial idéal uniquement à partir des dimensions du moule ?
Non. Les dimensions orientent les premiers essais, mais elles ne suffisent pas à déterminer un ratio optimal. La géométrie détaillée, les caractéristiques de la poudre, la quantité chargée, le comportement thermique et les performances de la machine influencent la répartition. La validation repose sur des mesures réelles d’épaisseur.
Quelle mesure privilégier pour valider l’uniformité d’une pièce rotomoulée ?
Une cartographie d’épaisseur sur des points fixes et représentatifs est particulièrement utile. Il faut notamment surveiller les zones mécaniquement sollicitées, les angles et les fonds. L’épaisseur minimale admissible constitue un critère fonctionnel essentiel, à compléter par l’analyse des variations entre les emplacements.
Une augmentation de la vitesse corrige-t-elle toujours les parois trop minces ?
Non. Une vitesse plus élevée peut modifier défavorablement l’écoulement de la poudre et la fréquence d’exposition de certaines zones. Avant de l’augmenter, il faut vérifier le rapport entre les axes, l’orientation du moule, le chargement et l’homogénéité de la chauffe.
Comment savoir si un défaut provient du chauffage ou de la rotation ?
La localisation et l’apparence du défaut fournissent de premiers indices. Des variations d’épaisseur récurrentes peuvent orienter vers la couverture des parois, tandis qu’une surface poudreuse ou des bulles dans la matière suggèrent d’examiner la fusion. Des essais comparatifs, en conservant les autres paramètres constants, permettent de confirmer progressivement la cause.