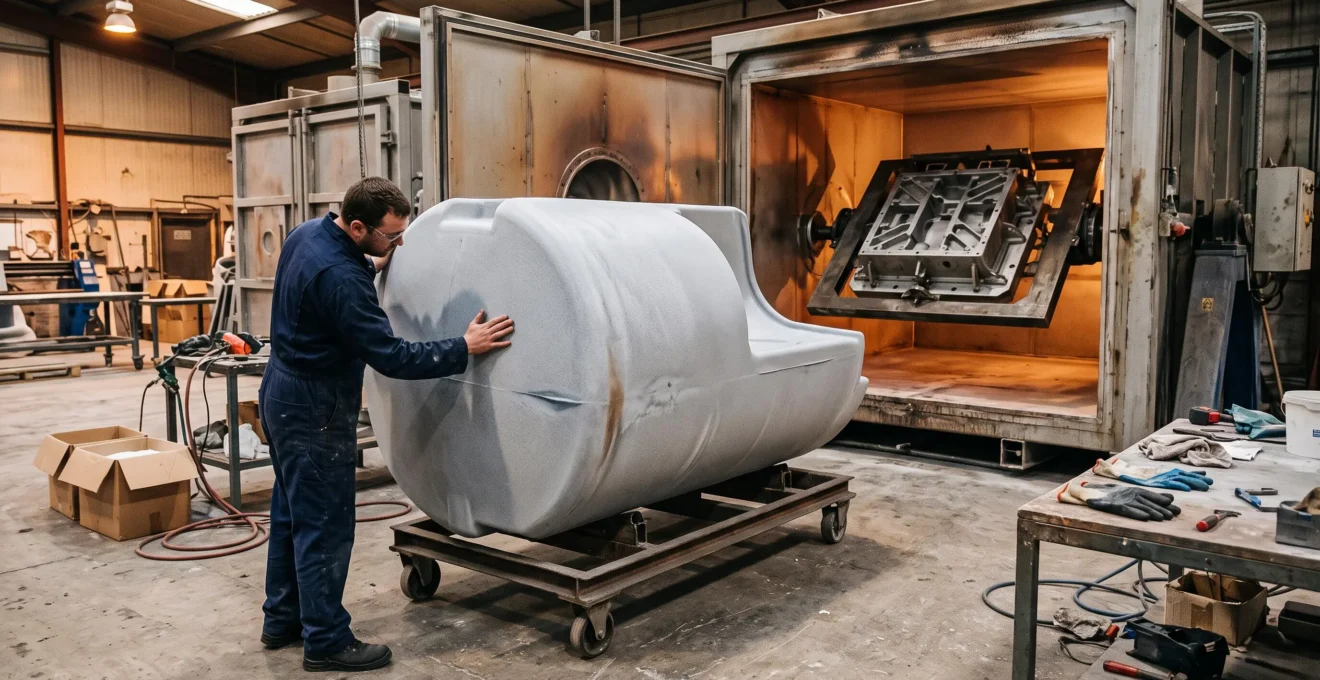
Fabriquer une coque plastique de 3 mètres pour un équipement agricole, un bateau ou un engin de chantier ne nécessite pas systématiquement un moule à 200 000 €. Le rotomoulage, le thermoformage et la stratification permettent d’envisager des outillages moins coûteux que certains moules industriels complexes. Mais ils imposent des compromis différents sur la géométrie, les tolérances, le temps de fabrication et la finition.
Pour un responsable industriel qui prévoit quelques dizaines de pièces par an, la bonne technologie n’est pas nécessairement celle dont le moule est le moins cher. C’est celle qui minimise le coût total des pièces conformes, depuis la conception jusqu’aux reprises, en passant par l’énergie, l’assemblage et les rebuts.
Le choix dépend également de la fonction attendue : une cuve étanche monobloc, un habillage extérieur esthétique et un carter soumis à des contraintes mécaniques n’appellent pas la même solution. Avant de demander un devis, il faut donc comparer les procédés sur une définition commune de la pièce et sur un volume annuel réaliste.
Produire une grande pièce plastique sans outillage disproportionné
- Le rotomoulage est particulièrement intéressant pour les grandes pièces creuses, étanches et produites en petites ou moyennes séries, à condition d’accepter des cycles relativement longs et des tolérances adaptées.
- Le thermoformage convient aux coques ouvertes et aux habillages, tandis que la stratification mérite une comparaison lorsque les volumes sont faibles ou que la géométrie évolue encore.
- La décision économique doit intégrer le moule, la matière, le temps machine, les finitions, les assemblages, la qualité et la logistique, pas seulement l’investissement initial.
- Rotomoulage, thermoformage ou stratification : lequel pour produire 50 coques de 3 mètres/an ?
- Comment concevoir un outillage de rotomoulage pour grandes pièces sans exploser le budget développement ?
- Comment accélérer le cycle de chauffe-refroidissement en rotomoulage sans créer de défauts ?
- À partir de quelle dimension passer du multi-pièces assemblées à la pièce monobloc rotomoulée ?
- Pourquoi certaines grandes pièces rotomoulées présentent-elles des zones de faiblesse ou des retraits ?
- Four à résistances à 25 k€ ou infrarouge à 45 k€ : lequel pour réduire le temps de cycle de 30% ?
- Chauffage rapide 180°C ou progressif par paliers : lequel pour un PET sans dégradation ?
- Comment régler la vitesse et le ratio de rotation biaxiale pour une épaisseur uniforme en rotomoulage ?
Rotomoulage, thermoformage ou stratification : lequel pour produire 50 coques de 3 mètres/an ?
Pour 50 coques de 3 mètres par an, le rotomoulage est une option solide si la pièce doit être creuse, monobloc et étanche. Le thermoformage peut être plus économique pour une coque ouverte et facilement détourable. La stratification reste pertinente pour des géométries spécifiques ou des séries peu automatisées. Le choix final se fait sur le coût complet par pièce conforme.
À ce volume, aucun des trois procédés ne gagne automatiquement. Une coque nautique, un capot agricole et un réservoir pour le BTP présentent des contraintes de structure, d’aspect et d’assemblage différentes. La criticité des tolérances et des zones fonctionnelles peut compter davantage que la longueur de 3 mètres.
La comparaison suivante sert de grille de présélection. Elle doit être complétée par une étude de faisabilité et des devis établis sur un cahier des charges identique.
| Critère | Rotomoulage | Thermoformage | Stratification composite |
|---|---|---|---|
| Volume annuel de 50 pièces | À étudier favorablement pour les pièces creuses répétitives | À étudier favorablement pour les coques ouvertes | À étudier si la main-d’œuvre et le cycle manuel restent acceptables |
| Géométrie complexe | Bonne liberté sur les formes creuses, sous réserve de démoulage et de répartition de matière | Limitée par l’étirement de la feuille et la profondeur de formage | Adaptable, avec une complexité de réalisation variable |
| Tolérances dimensionnelles | À vérifier en tenant compte du retrait et du gauchissement | À vérifier après formage, refroidissement et détourage | Dépendantes de l’outillage, du matériau et de la maîtrise du procédé |
| Épaisseur de paroi | Répartition liée à la charge, au cycle et aux rotations | Variations liées à l’étirement de la feuille | Épaisseur et renforts localement configurables |
| Tenue mécanique | À dimensionner selon le polymère et la géométrie | À dimensionner selon la feuille et la forme obtenue | Renforts et orientation des fibres adaptables au besoin |
| Coûts récurrents à surveiller | Temps machine, énergie, manutention et rebuts | Détourage, chutes, finition et assemblage éventuel | Main-d’œuvre, consommables, finition et contrôle qualité |
Le thermoformage chauffe une feuille plastique qui est ensuite mise en forme sur un outillage. Pour les grandes pièces, le détourage et les assemblages éventuels doivent être inclus dans le chiffrage, comme l’explique la fiche technique Manufacturing Processes sur le thermoformage. Un moule accessible financièrement ne garantit donc pas une pièce finie bon marché.
Cas pratique hypothétique : 50 coques de 3 mètres par an
Une entreprise envisage une coque de protection pour une machine agricole. Trois fournisseurs proposent respectivement une pièce rotomoulée monobloc, une coque thermoformée détourée et un ensemble stratifié. Leurs offres doivent inclure les mêmes fonctions, les mêmes contrôles et un état de finition comparable.
Le coût de décision peut être calculé ainsi : coût total sur la durée du projet = développement + outillage + nombre de pièces produites × coût récurrent complet + coûts spécifiques de non-qualité et de logistique. La comparaison est ensuite ramenée au nombre de pièces conformes attendues. Aucun prix de moule ni seuil de rentabilité ne peut être déduit de ce seul scénario.
Une situation hybride peut aussi être préférable : par exemple, deux demi-coques thermoformées assemblées lorsque la géométrie exige une grande enveloppe, mais que les tolérances ou les dimensions rendent le rotomoulage monobloc difficile.
Une fois le procédé retenu, le poste décisif devient souvent la conception de l’outillage : elle conditionne les coûts de développement, les possibilités de correction et la stabilité des séries futures.
Comment concevoir un outillage de rotomoulage pour grandes pièces sans exploser le budget développement ?
Pour limiter le budget d’un moule de rotomoulage de plusieurs mètres, il faut choisir sa construction selon la géométrie et les tolérances, simplifier les zones difficiles à démouler et valider la pièce avant l’outillage définitif. Un moule métallique en tôle fabriquée peut être économique sur une forme simple, mais les économies initiales doivent être confrontées à sa rigidité et à sa tenue thermique.
Le prix d’un outillage dépend de sa surface, du matériau, des opérations d’usinage, des lignes de séparation et des mécanismes additionnels. Les grandes dimensions augmentent également les exigences de manutention et de maintien géométrique.
La documentation de l’Association of Rotational Molders sur les moules de rotomoulage distingue notamment les moules en aluminium coulé, les moules usinés, les constructions en tôles métalliques et certains outillages non métalliques de prototypage.
| Construction | Intérêt principal | Point de vigilance |
|---|---|---|
| Aluminium coulé | Géométries complexes, courbes composées et détails élaborés | Coût du modèle et contraintes de réalisation du moule |
| Aluminium ou autre métal usiné CNC | Précision dimensionnelle et surfaces fonctionnelles maîtrisées | Volume de matière, durée d’usinage et assemblages éventuels |
| Tôles ou feuillards métalliques soudés | Très grandes pièces de forme relativement simple | Déformations, soudures, qualité de surface et rigidité |
| Outillage non métallique de prototypage | Validation préliminaire de certains concepts | Compatibilité avec les températures, la durée du cycle et le nombre d’essais |
Pour une coque de grande dimension peu détaillée, un moule en tôle soudée peut éviter certains coûts associés à une fabrication par moulage ou par usinage massif. Inversement, si la pièce comporte des surfaces de jonction précises, l’usinage local de panneaux assemblés peut être plus rationnel qu’une économie uniforme sur toute la surface.
Le développement doit être organisé en deux décisions distinctes : valider le produit, puis engager l’investissement industriel. Un modèle de contrôle, une maquette fonctionnelle ou un outillage provisoire compatible avec le procédé permettent de vérifier certains points sans immobiliser immédiatement le budget du moule final.
Attention toutefois : une pièce fabriquée sur un prototype non représentatif ne valide pas automatiquement la répartition d’épaisseur obtenue sur le moule définitif. Les conditions thermiques, la conductivité et le comportement de démoulage peuvent changer.
Checklist de validation avant commande du moule définitif
- Identifier les fonctions, interfaces et tolérances de la pièce ; livrable : un plan coté avec zones critiques repérées.
- Comparer les constructions possibles du moule avec le mouliste ; livrable : une matrice coûts, précision, rigidité et maintenance.
- Revoir les dépouilles, rayons, inserts et lignes de jonction ; livrable : une version de conception annotée et validée.
- Prévoir des essais représentatifs de géométrie, de retrait et d’épaisseur ; livrable : un rapport de validation avec critères d’acceptation.
- Faire approuver la conception gelée, les moyens de contrôle et les conditions de réception ; livrable : un dossier d’outillage prêt à contractualiser.
Un moule sous-dimensionné peut se déformer sous les cycles thermiques, dégrader les surfaces de jonction ou rendre les corrections coûteuses. Il faut donc comparer les gains à l’achat avec les reprises possibles et la durée d’utilisation prévue, sans présumer qu’une technologie de moule est toujours plus durable qu’une autre.
Cette précaution est particulièrement importante si le projet prévoit ensuite d’accélérer les cycles : les contraintes thermiques subies par le moule et la pièce doivent rester compatibles avec la qualité attendue.
Comment accélérer le cycle de chauffe-refroidissement en rotomoulage sans créer de défauts ?
Pour raccourcir un cycle de rotomoulage sans augmenter les rebuts, il faut mesurer séparément la chauffe, la fusion et le refroidissement, puis ajuster les paramètres sur des pièces d’essai. Accélérer brutalement le four ou le refroidissement peut provoquer une dégradation du polymère, du gauchissement et des contraintes résiduelles. Le bon indicateur est le temps de production d’une pièce conforme.
La chauffe doit permettre à la poudre de fondre, d’adhérer aux parois et de former une couche suffisamment homogène. Une température excessive ou un maintien trop prolongé après fusion peut altérer les propriétés du polymère. La qualité ne se pilote donc pas uniquement avec la consigne affichée par le four.
La description du procédé de rotomoulage publiée par l’Association of Rotational Molders explique notamment le rôle de la température de l’air intérieur du moule, les phénomènes de retrait et la possibilité d’utiliser l’air ou, dans certaines conditions, une pulvérisation d’eau pour refroidir l’ensemble.
Le refroidissement mérite une attention particulière sur une grande coque. La surface extérieure et les zones massives ne suivent pas nécessairement la même évolution thermique. Une solidification non homogène peut entraîner des déformations, notamment au voisinage des inserts, des plans de jonction et des transitions d’épaisseur.
Une méthode d’amélioration consiste à instrumenter une fabrication de référence, puis à tester des modifications progressives :
- Enregistrer la durée des phases de chauffe, de maintien, de refroidissement et de manutention.
- Suivre la température de l’air intérieur du moule lorsque l’instrumentation le permet, afin de mieux caractériser l’évolution thermique du polymère.
- Tester séparément un ajustement de chauffe ou de refroidissement, sans modifier simultanément tous les paramètres.
- Comparer les épaisseurs, les dimensions, l’aspect, la résistance fonctionnelle et les déformations des pièces après stabilisation.
- Retenir le réglage uniquement si le gain de temps subsiste après prise en compte des rebuts et reprises.
Un refroidissement par air forcé, éventuellement suivi d’une phase utilisant de l’eau, constitue une configuration à étudier, non une recette universelle. L’intensité, le moment de transition et la température au démoulage dépendent de la matière, de la masse du moule et de la forme de la pièce.
Il faut également distinguer l’optimisation des transferts thermiques d’une simple hausse de la température du four. Le matériau du moule, sa conductivité, sa masse et la répartition des échanges influencent la durée de chauffe. Des changements de matière, notamment entre différentes formulations de polyoléfines ou vers des polymères techniques, imposent une nouvelle qualification du cycle.
Lorsque le cycle est stabilisé, le prochain arbitrage porte sur l’architecture du produit : fabriquer une seule grande pièce ou plusieurs éléments assemblés ne produit pas les mêmes contraintes industrielles.
À partir de quelle dimension passer du multi-pièces assemblées à la pièce monobloc rotomoulée ?
Il n’existe pas de dimension universelle imposant le passage au rotomoulage monobloc. La décision dépend de l’enveloppe de rotation disponible chez le fabricant, des contraintes de manutention et du coût des jonctions à supprimer. Une grande pièce monobloc devient intéressante lorsque ses avantages fonctionnels et les économies d’assemblage compensent ses contraintes de production.
Pour une cuve ou un flotteur, éliminer une jonction peut améliorer la conception en supprimant un chemin potentiel de fuite. Pour un habillage non étanche, en revanche, l’assemblage de deux coques peut conserver un avantage économique et logistique.
Le monobloc peut également réduire les discontinuités liées aux fixations et aux soudures. Cela ne garantit pas automatiquement une rigidité supérieure : les épaisseurs, les nervures, les charges et les conditions de fixation doivent être vérifiées à l’échelle du composant fini.
Avant d’opter pour une coque de plusieurs mètres, il faut demander au rotomouleur trois informations distinctes :
- L’enveloppe réelle de rotation : le moule doit pouvoir tourner sur les axes nécessaires sans rencontrer les parois ou les équipements de la machine.
- La capacité de charge : la machine doit accepter le poids combiné du moule, de la matière et des accessoires, avec leurs effets sur l’équilibrage.
- Les contraintes de sortie et de manutention : le démoulage, les ouvertures, le levage et le transport peuvent constituer des limites différentes de celles du four.
Pour une forme allongée, la diagonale nominale de l’installation ne suffit pas à déterminer la faisabilité. C’est l’enveloppe balayée par le moule pendant les mouvements réels qui doit être comparée au volume libre disponible. Une simulation d’encombrement ou une vérification machine par le fournisseur évite de dimensionner un outillage impossible à exploiter.
Le bilan économique doit ensuite opposer le surcoût éventuel du monobloc aux coûts récurrents des assemblages : préparation des surfaces, soudage ou collage, joints, contrôles d’étanchéité, reprises et traitements des non-conformités. Ces coûts doivent être évalués sur le volume total du projet.
Lorsque le monobloc est impossible, deux coques avec une interface de soudage conçue dès l’origine constituent une voie intermédiaire. La zone de recouvrement, la compatibilité du polymère avec le procédé de jonction et l’accessibilité de la soudure doivent être intégrées à la conception.
Une fois ce choix effectué, la maîtrise de la géométrie et des épaisseurs devient prioritaire : une pièce monobloc évite certaines jonctions, mais ne protège pas contre les défauts internes du procédé.
Pourquoi certaines grandes pièces rotomoulées présentent-elles des zones de faiblesse ou des retraits ?
Les zones de faiblesse et les retraits des grandes pièces rotomoulées proviennent principalement d’une combinaison entre géométrie, répartition de matière et historique thermique. Les angles serrés, les cavités profondes et les surfaces planes étendues peuvent compliquer l’obtention d’épaisseurs homogènes. Un refroidissement inadapté accentue les déformations. Le diagnostic doit distinguer les défauts de conception, de matière et de réglage.
En rotomoulage, la poudre thermoplastique adhère progressivement aux parois chauffées. Sa distribution dépend notamment de la géométrie intérieure du moule, des mouvements biaxiaux et de la manière dont le matériau fond et se densifie. Une masse de poudre correctement dosée ne garantit donc pas une épaisseur identique en tous points.
Les angles intérieurs fermés, les changements brusques de section et les recoins profonds doivent être examinés avec attention. Ils peuvent présenter des défauts de couverture, des accumulations locales ou des conditions thermiques différentes du reste de la pièce. La conséquence peut être une tenue mécanique insuffisante dans une zone pourtant peu visible.
1 % à 4 %
Ordre de grandeur du retrait dimensionnel généralement indiqué pour le polyéthylène en rotomoulage dans les conditions décrites par l’Association of Rotational Molders. Cette plage ne constitue ni une tolérance garantie ni une valeur applicable à tous les polymères, aux formes ou aux conditions de refroidissement.
Association of Rotational Molders, Design Guide, chapitre consacré au procédé de rotomoulage.
Pour une pièce longue, le retrait global n’est pas le seul problème. Une différence de refroidissement entre deux faces, une zone épaisse et une zone mince, ou une partie contrainte par un insert peut provoquer un retrait différentiel. Celui-ci se manifeste par un gauchissement, une perte de planéité ou un déplacement des interfaces fonctionnelles.
La forme de la pièce constitue alors un levier de correction. Des rayons mieux adaptés, des embossages ou des nervures intégrées à la géométrie peuvent améliorer le comportement d’une grande surface, à condition de vérifier leur influence sur le dépôt de matière, le démoulage et les contraintes mécaniques.
Pour identifier l’origine d’un défaut, il faut éviter de modifier les réglages de rotation avant d’avoir classé les causes possibles.
| Famille de causes | Points à examiner | Correction à évaluer |
|---|---|---|
| Réglage du procédé | Historique thermique, durée du cycle, rotations, refroidissement | Requalification du cycle et ajustement contrôlé des paramètres |
| Matière première | Granulométrie, humidité, grade de résine, quantité chargée | Vérification de la conformité matière et des conditions de préparation |
| Conception | Angles, cavités, surfaces planes, inserts, variations géométriques | Modification locale de la géométrie ou de l’outillage |
| Outillage | Déformation thermique, rigidité, état des jonctions, ventilation | Contrôle dimensionnel et adaptation de la construction du moule |
| Conditions après fabrication | Démoulage, manutention, stockage, environnement d’utilisation | Contrôle après stabilisation et analyse des contraintes différées |
Un défaut détecté plusieurs semaines après fabrication ne doit pas être attribué automatiquement au vieillissement de la matière. Des contraintes résiduelles introduites pendant le refroidissement ou par un démoulage contraint peuvent contribuer à une déformation ou à une fissuration différée. À l’inverse, une fissure tardive peut aussi avoir une origine liée aux sollicitations de service ou à l’environnement chimique.
La méthode de diagnostic consiste à comparer une pièce présentant le défaut à des pièces conformes, puis à reprendre les données de fabrication disponibles : lot matière, températures, cycle, conditions de refroidissement et observations au démoulage. Des mesures réalisées immédiatement après production et après stabilisation permettent de mieux localiser l’apparition du problème.
Il n’est pas possible de généraliser un taux de défaut de 40 % aux grandes pièces rotomoulées : aucune donnée du référentiel fourni ne démontre une telle fréquence. Le taux de non-conformité doit être mesuré sur la production réelle, à partir de critères d’acceptation définis.
Cette discipline de contrôle est aussi indispensable lorsqu’un industriel envisage de modifier son installation de chauffage pour augmenter sa cadence : un cycle plus rapide n’a de valeur que si la qualité reste stable.
Four à résistances à 25 k€ ou infrarouge à 45 k€ : lequel pour réduire le temps de cycle de 30% ?
Un système infrarouge à 45 k€ n’est pas automatiquement plus rentable qu’un four à résistances à 25 k€. Le choix dépend du transfert thermique réel sur les moules utilisés, du temps de refroidissement, des coûts d’exploitation et du volume annuel. Une réduction de cycle de 30 % doit être démontrée par des essais comparatifs, pas déduite du seul mode de chauffage.
Les deux investissements cités servent ici d’hypothèses de comparaison, et non de prix de marché vérifiés. Le périmètre du devis est déterminant : four seul, régulation, ventilation, panneaux chauffants, installation, adaptation des moules et équipements de refroidissement ne représentent pas nécessairement les mêmes prestations.
Dans un four à résistances, la chaleur est produite électriquement puis transmise au moule par les échanges thermiques de l’installation, notamment la convection de l’air chauffé et le rayonnement des surfaces chaudes. Un équipement infrarouge privilégie un apport énergétique par rayonnement vers les surfaces exposées.
Sur un grand moule, l’infrarouge peut offrir un intérêt si les émetteurs sont correctement positionnés et pilotés. Mais une forme avec des creux profonds, des écrans géométriques et de fortes variations de distance aux panneaux peut recevoir un chauffage inégal. Les zones exposées peuvent alors être trop sollicitées alors que d’autres n’ont pas atteint l’état thermique recherché.
Il est donc nécessaire d’évaluer l’homogénéité de chauffe en même temps que sa rapidité. La puissance installée, prise isolément, ne décrit ni l’uniformité du transfert ni la qualité finale de la pièce.
Simulation hypothétique : comparer deux investissements
Un atelier étudie deux installations dont les montants envisagés sont de 25 000 € et 45 000 €. L’écart initial est donc de 20 000 €, sous réserve d’un périmètre technique comparable. L’objectif annoncé est une réduction de 30 % du temps de cycle.
Pour établir le retour sur investissement, l’atelier mesure le temps complet de production avec chaque solution, calcule la valeur de la capacité réellement libérée, intègre les différences de consommation et de maintenance, puis rapporte le gain économique annuel à l’investissement supplémentaire. Les montants et le gain de cycle sont des hypothèses : ils ne constituent pas un résultat industriel observé.
La capacité supplémentaire n’a d’intérêt économique que si elle peut être utilisée. Une machine dont le cycle diminue, mais qui reste bloquée par une opération de chargement, une manutention ou un refroidissement externe, ne produit pas nécessairement davantage de pièces conformes par an.
Un protocole de comparaison doit enregistrer séparément la montée en température, la fusion, le refroidissement, le démoulage et les temps d’attente. Pour chaque essai, il faut également relever la consommation énergétique, la stabilité dimensionnelle, la qualité des surfaces et les défauts éventuels.
Les coûts cachés méritent la même attention : remplacement et nettoyage des émetteurs, maintenance des systèmes de ventilation, modification des supports de moule, compatibilité des équipements existants et temps de qualification de nouvelles recettes de fabrication.
Le gain économique annuel peut être exprimé par la relation suivante :
Gain annuel net = économies annuelles de fabrication + marge contributive additionnelle liée à la capacité réellement utilisée − surcoûts annuels d’exploitation et de maintenance.
Le délai de récupération simple de l’investissement supplémentaire correspond ensuite à cet investissement divisé par le gain net annuel positif, sans remplacer une analyse financière complète lorsque le projet le nécessite.
Cette approche conduit parfois à une conclusion différente de celle suggérée par la seule vitesse de chauffe. Une installation conventionnelle bien adaptée, avec une isolation et une gestion du refroidissement efficaces, peut être préférable à un système plus coûteux insuffisamment utilisé.
Ce raisonnement devient encore plus important lorsque le polymère demande une maîtrise thermique exigeante, comme dans le cas du PET : accélérer la chauffe sans caractériser le matériau peut compromettre la qualité du produit.
Chauffage rapide 180°C ou progressif par paliers : lequel pour un PET sans dégradation ?
Pour transformer du PET sans dégradation, ni une chauffe rapide à 180 °C ni un profil progressif par paliers ne peuvent être recommandés sans préciser la formulation et la température réellement mesurée. Le PET est sensible à l’humidité et aux conditions thermiques. Il faut donc partir des données du fournisseur, contrôler le séchage et qualifier expérimentalement le cycle de transformation envisagé.
Le point essentiel est de distinguer la température de consigne du chauffage, la température du moule et l’évolution thermique réelle du polymère. Ces grandeurs ne sont pas interchangeables. Une consigne de 180 °C ne suffit pas à établir que le PET a atteint l’état nécessaire à sa transformation.
Le PET présente un comportement différent de celui des polyoléfines couramment employées en rotomoulage. En particulier, son état hygrométrique et son historique thermique doivent être maîtrisés, car l’humidité peut favoriser une dégradation hydrolytique pendant la transformation à chaud.
Une étude publiée dans Polymer International sur la dégradation du PET pendant sa transformation, par Sami Al-AbdulRazzak et Saleh A. Jabarin, examine précisément l’influence de l’humidité initiale et des conditions thermiques sur ce polymère.
Cette étude porte toutefois sur l’injection, avec des conditions expérimentales spécifiques. Elle ne valide ni un cycle de rotomoulage à 180 °C ni une stratégie particulière de chauffage par paliers. Ses résultats appuient l’importance de maîtriser l’humidité et la température, sans permettre de transposer directement une recette industrielle.
La comparaison entre les deux stratégies doit ainsi porter sur les risques et les conditions de maîtrise, et non sur une température présentée comme universelle.
| Critère | Chauffage rapide | Profil progressif par paliers |
|---|---|---|
| Objectif | Limiter le temps de montée en température | Mieux maîtriser les écarts thermiques et les transitions |
| Risque principal | Échauffements locaux excessifs et hétérogénéité | Temps d’exposition prolongé si les paliers sont mal définis |
| Condition préalable | Connaître la cinétique de chauffage réelle du matériau et du moule | Définir les températures et durées à partir de données matière |
| Validation nécessaire | État du polymère, géométrie, propriétés après transformation | Mêmes contrôles, avec suivi des durées de maintien |
Un profil par paliers ne protège pas automatiquement le PET contre la dégradation. Si le matériau reste trop longtemps dans des conditions défavorables, cette stratégie peut elle aussi conduire à une altération de ses propriétés. Inversement, un chauffage relativement rapide peut être envisageable avec une formulation et une installation adaptées, à condition de le démontrer.
Pour une grande pièce rotomoulée, la qualification doit commencer par la sélection d’un grade explicitement compatible avec le procédé envisagé. Il faut ensuite demander au fournisseur les conditions de préparation, les limites de transformation et les moyens de contrôle pertinents.
Le programme d’essais peut être organisé autour de trois niveaux :
- Avant fabrication : vérifier l’état de la matière, les exigences de séchage et la compatibilité annoncée avec le rotomoulage.
- Pendant fabrication : mesurer le profil thermique, observer les conditions de fusion et contrôler la répétabilité des paramètres.
- Après fabrication : examiner l’aspect, l’homogénéité, les dimensions et les propriétés nécessaires à l’utilisation finale.
Les applications présentant de fortes épaisseurs, une exigence de transparence ou un contact alimentaire demandent des validations supplémentaires. Le comportement d’une formulation donnée ne doit pas être généralisé à toutes les qualités de PET. La conformité alimentaire, lorsqu’elle est requise, doit être établie pour la formulation et les conditions réelles d’utilisation selon le marché concerné.
Si les essais ne permettent pas d’obtenir une pièce stable et conforme, une autre matière ou une autre technologie de transformation doit être examinée. Le PET ne doit pas être retenu uniquement parce qu’il est déjà utilisé dans un autre procédé de fabrication de l’entreprise.
Une fois la fenêtre de transformation validée, reste à maîtriser un second paramètre fondamental pour la qualité des grandes pièces : la distribution de matière assurée par les rotations du moule.
À retenir avant de régler une grande pièce rotomoulée
- Une pièce de plusieurs mètres doit être qualifiée sur des mesures réparties dans sa géométrie, pas uniquement sur son poids final et son aspect extérieur.
- Les défauts d’épaisseur peuvent résulter du cycle thermique, des mouvements de rotation ou de la conception du moule : les corrections ne sont pas interchangeables.
- Le réglage le plus rentable est celui qui assure une production répétable, avec des tolérances maîtrisées et un taux de pièces conformes acceptable.
Comment régler la vitesse et le ratio de rotation biaxiale pour une épaisseur uniforme en rotomoulage ?
Pour obtenir une épaisseur de paroi homogène en rotomoulage, il faut régler les vitesses des deux axes en fonction de la forme du moule, puis contrôler la répartition réelle de matière sur des pièces d’essai. Aucun ratio biaxial universel ne convient à toutes les géométries. Les corrections doivent être guidées par une cartographie d’épaisseur et par la stabilité thermique du cycle.
Le rotomoulage repose sur des mouvements relativement lents qui exposent successivement les différentes surfaces internes du moule à la matière. Contrairement à un procédé dans lequel un flux sous pression remplit une empreinte, la poudre se répartit progressivement sous l’effet des mouvements, de la gravité et du chauffage.
Les vitesses de rotation influencent donc le temps de présence de la matière au voisinage des différentes parois, mais leur effet dépend de la géométrie, de la charge et du comportement du polymère au cours de la fusion.
La documentation technique de l’Association of Rotational Molders indique que les vitesses de rotation sont généralement inférieures à 10 tours par minute et que, pour la plupart des formes, l’axe principal tourne plus vite que l’axe secondaire. Il s’agit de pratiques générales, pas de consignes à appliquer sans essai.
Le ratio de rotation doit être défini sans ambiguïté : vitesse de l’axe principal divisée par vitesse de l’axe secondaire, ou convention inverse. Une expression comme 1:3 ou 1:4 peut désigner des réglages opposés selon la convention utilisée. Le sens des axes et la définition du ratio doivent donc être documentés dans chaque fiche de fabrication.
La géométrie conditionne ensuite le réglage initial. Une coque longue et étroite, un réservoir rectangulaire et une pièce cylindrique ne présentent pas les mêmes zones d’accumulation ni les mêmes trajectoires de matière. Pour certaines pièces allongées, un procédé de type rock and roll peut aussi être étudié comme alternative à la rotation biaxiale classique.
Il ne suffit pas d’augmenter arbitrairement la vitesse de rotation pour corriger les zones fines. À vitesse inadaptée, les mouvements de la poudre et du polymère fondu peuvent devenir défavorables à la couverture recherchée. Une vitesse trop faible peut également créer des temps de séjour disproportionnés dans certaines zones.
Pour éviter les modifications empiriques, la validation doit s’appuyer sur une cartographie d’épaisseur réalisée sur une pièce représentative.
La méthode consiste à découper virtuellement la géométrie en zones de mesure, puis à relever l’épaisseur des parois sur les pièces d’essai. Les mesures peuvent être destructives sur des échantillons découpés ou non destructives lorsque la géométrie et l’équipement de contrôle le permettent.
Les points de contrôle doivent inclure les zones fonctionnelles, les angles, les transitions, les cavités profondes et les grandes surfaces planes. Pour chaque point, il faut enregistrer la valeur mesurée, la position, la tolérance applicable et la référence du cycle utilisé.
| Observation | Hypothèses à examiner | Action de validation |
|---|---|---|
| Paroi insuffisante dans un angle | Géométrie locale, conditions de chauffe, exposition à la matière | Comparer les profils de mesure et étudier le rayon ou les rotations |
| Épaisseur excessive sur une face | Temps de séjour local, distribution de la charge et réglage des axes | Tester une modification contrôlée du ratio |
| Dispersion sur l’ensemble de la pièce | Dosage, matière, stabilité du cycle et rotations | Vérifier la répétabilité avant de corriger la géométrie |
| Défaut limité à une cavité profonde | Accessibilité géométrique et conditions locales de dépôt | Étudier une modification de moule ou de conception |
Une fois la cartographie établie, il faut modifier un paramètre à la fois, fabriquer une nouvelle pièce et comparer les résultats sur les mêmes points de contrôle. La quantité de poudre influence notamment l’épaisseur moyenne, mais ne doit pas servir à masquer une distribution locale défectueuse.
La mesure doit également intégrer les variations entre plusieurs cycles lorsque l’objectif est une production répétitive. Un réglage acceptable sur une première pièce peut se révéler instable si les conditions de chauffe, la matière ou les opérations de manutention varient.
Enfin, certaines configurations ne peuvent pas être corrigées par la rotation seule. Une cavité difficile d’accès, un recoin trop profond ou une transition géométrique défavorable peut nécessiter une modification de conception. Des inserts ou des renforts locaux sont envisageables lorsque leur fonction et leur faisabilité sont justifiées, mais ils ne remplacent pas une couverture homogène des zones critiques.
Pour engager un projet industriel, l’étape suivante consiste à transmettre aux fabricants un dossier commun comprenant la géométrie, les volumes annuels, les matériaux envisageables, les épaisseurs, les tolérances et les fonctions critiques. Demander un devis d’outillage et un coût récurrent par pièce conforme sur ces mêmes bases permet de choisir la solution sans immobiliser prématurément un budget disproportionné.
Peut-on fabriquer une pièce plastique de 3 mètres sans investir 200 000 € dans un moule ?
Oui, plusieurs technologies peuvent éviter un outillage aussi coûteux, notamment le rotomoulage avec un moule métallique fabriqué, le thermoformage sur un outillage adapté et certaines techniques de stratification. Le budget dépend néanmoins de la géométrie, des tolérances, du matériau, de la finition et des moyens industriels disponibles. Aucun coût maximal ne peut être garanti sans étude et devis.
Le rotomoulage est-il adapté aux pièces mécaniques fortement sollicitées ?
Le rotomoulage peut convenir à des composants soumis à des efforts mécaniques, mais leur résistance doit être démontrée sur la géométrie et le matériau choisis. Les épaisseurs, les inserts, les variations de section, la température d’utilisation et les charges répétées influencent le dimensionnement. Pour des fonctions structurelles critiques, des calculs et des essais représentatifs sont nécessaires.
Quel est le principal risque lors du passage d’un prototype à une série de grandes pièces ?
Le risque est de considérer qu’une pièce géométriquement satisfaisante en prototype garantit une fabrication répétable. Le comportement thermique du moule, la distribution d’épaisseur, le retrait, le démoulage et la stabilité dimensionnelle doivent être qualifiés dans des conditions proches de la série. Le prototype de forme et le prototype de procédé ne remplissent pas nécessairement la même fonction.
Quelles informations faut-il fournir pour obtenir un devis comparable entre plusieurs fabricants ?
Le dossier doit comporter un modèle géométrique et des plans cotés, les dimensions maximales, les tolérances critiques, les fonctions mécaniques, les exigences d’aspect, les conditions d’utilisation, le volume annuel et les perspectives d’évolution de série. Il est utile de demander des offres distinguant développement, outillage, matière, fabrication, finition, contrôle, transport et frais de modification.
Comment vérifier qu’une solution à faible coût d’outillage reste économique sur plusieurs années ?
Il faut calculer le coût total prévisionnel sur la durée du projet, puis le ramener au nombre de pièces conformes. Ce calcul intègre l’investissement initial, les coûts unitaires de fabrication, les opérations secondaires, la non-qualité, les frais de maintenance et la logistique. Plusieurs scénarios de volumes permettent d’identifier une solution sensible à la cadence ou aux coûts de finition, avant de prendre une décision d’investissement.