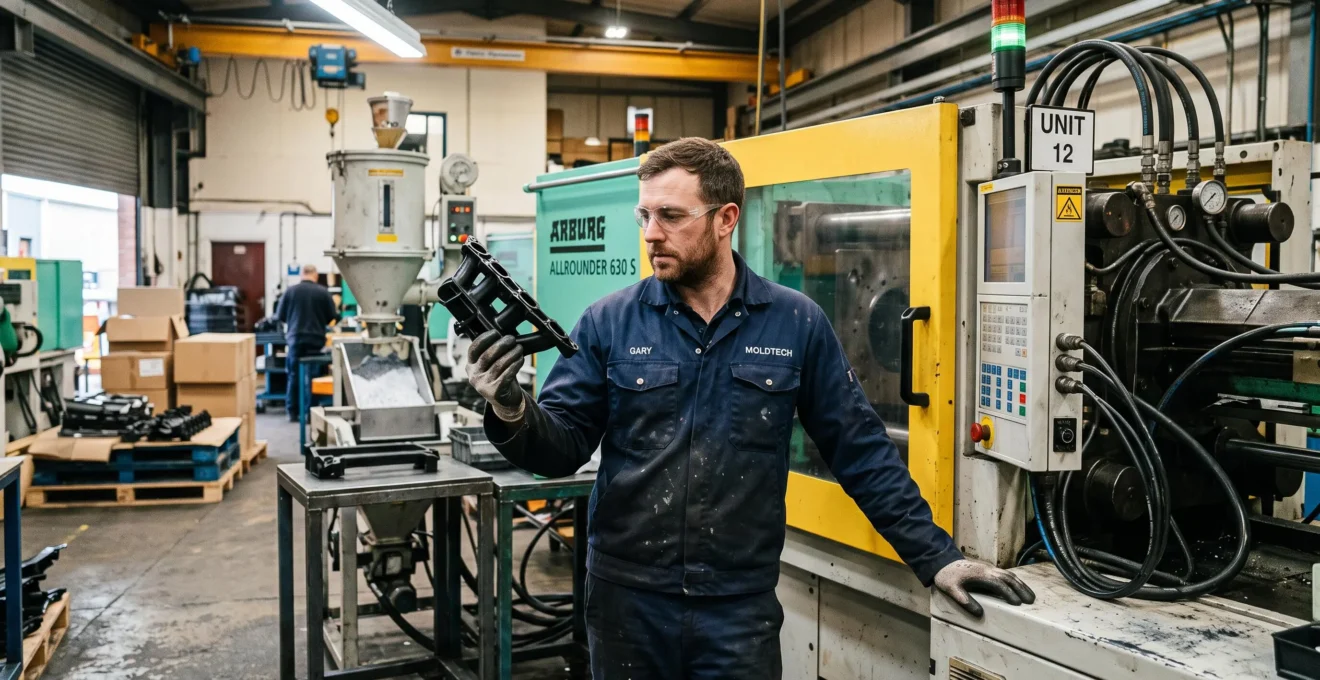
Une bavure au plan de joint, une retassure près d’un bossage ou une ligne de soudure sur une zone fonctionnelle peuvent entraîner une série de pièces non conformes. Pourtant, modifier immédiatement la température ou la pression d’injection ne suffit pas à identifier l’origine du problème. Le défaut peut venir du granulé, de la presse, du moule, des conditions de refroidissement ou d’une combinaison de facteurs.
Pour un atelier confronté à un taux de rebut compris entre 5 et 12 %, l’enjeu est de transformer chaque non-conformité en diagnostic exploitable : qualifier son apparence, localiser son origine, vérifier une hypothèse, corriger le paramètre réellement responsable et confirmer la stabilité du résultat.
Les huit axes de diagnostic présentés ici combinent reconnaissance des défauts, analyse 5M, méthode de réglage, formation des opérateurs et surveillance statistique. Ils constituent une démarche opérationnelle pour progresser vers un objectif de 99 % de pièces conformes, sans considérer ce niveau comme garanti par un simple changement de paramètres.
Diagnostic des défauts plastiques : les décisions essentielles
- Identifier précisément le défaut et sa localisation avant toute intervention sur la presse ou le moule.
- Isoler les causes possibles en comparant matière, outillage, paramètres réels et conditions de production.
- Valider les corrections sur des pièces mesurées, puis surveiller la stabilité du procédé pour prévenir les récidives.
- Bavures, retassures ou lignes de soudure : reconnaître chaque défaut et identifier sa cause première
- Mener une analyse 5M ciblée pour remonter à la cause racine de vos bavures
- Pourquoi modifier plusieurs paramètres simultanément vous empêche d’identifier la cause réelle du défaut
- Le défaut vient-il du granulé, du réglage machine ou du moule ? Une méthode d’arbitrage en trois temps
- Former vos opérateurs à détecter et qualifier les défauts avant l’escalade en série de rebuts
- Éliminer bavures et retassures en agissant sur les paramètres clés du cycle d’injection
- Programmer des seuils d’alerte intelligents pour arrêter la production avant la série de rebuts
- Ajuster les paramètres de mise en forme pour éliminer durablement les défauts de production plastique
Bavures, retassures ou lignes de soudure : reconnaître chaque défaut et identifier sa cause première
Les défauts d’injection plastique se distinguent d’abord par leur forme, leur position et leur répétabilité. Une bavure correspond à un excès de matière, une retassure à une dépression superficielle, tandis qu’une ligne de soudure marque la rencontre de fronts d’écoulement. Leur origine doit être confirmée avant de choisir une correction.
La reconnaissance visuelle constitue le premier niveau de diagnostic, mais elle doit être complétée par des mesures dimensionnelles, des contrôles de masse ou des vérifications fonctionnelles selon le défaut et les exigences de la pièce.
| Défaut | Signature observable | Premières pistes de diagnostic |
|---|---|---|
| Bavure | Fine pellicule de matière dépassant du contour | Plan de joint, fermeture, pression dans la cavité |
| Retassure | Dépression localisée, souvent près d’une zone épaisse | Retrait, compactage, géométrie |
| Ligne de soudure | Trace à la rencontre de deux fronts de matière | Écoulement, température, évents, points d’injection |
| Manque de matière | Remplissage incomplet de la géométrie | Alimentation, fluidité, pression disponible |
| Brûlure | Marque foncée localisée | Gaz comprimés, échauffement, évents |
| Strie argentée | Traînée claire ou argentée dans le sens d’écoulement | Humidité, gaz, dégradation éventuelle |
| Gauchissement | Déformation après démoulage | Retrait différentiel, refroidissement, géométrie |
| Vide interne | Cavité non visible en surface | Retrait du cœur, compactage insuffisant, épaisseur |
Cette classification permet d’orienter les vérifications sans attribuer une cause unique à chaque apparence. Une bavure périphérique régulière peut suggérer une pression d’ouverture excessive du moule ; une bavure limitée à une empreinte peut faire suspecter un problème d’ajustement local. Ces signatures restent des hypothèses à tester.
La documentation Autodesk Moldflow sur les bavures d’injection identifie notamment l’usure des surfaces du moule, les obstacles à sa fermeture, une force de fermeture insuffisante et le surcompactage comme causes possibles.
Les retassures et les vides internes doivent également être distingués. Une retassure est une dépression de surface, éventuellement difficile à observer selon la texture. Un vide interne correspond à une cavité dans la matière, dont la présence peut nécessiter une méthode de contrôle adaptée. La masse de la pièce peut aider à suivre un changement de compactage, mais elle ne prouve pas à elle seule la présence ou l’absence de ces défauts.
Pour les lignes de soudure, Autodesk explique qu’elles résultent de la convergence des fronts de matière. Leur visibilité et leur résistance dépendent notamment des conditions thermiques, de la géométrie et des points d’injection. Une amélioration esthétique ne suffit donc pas à confirmer la résistance mécanique d’une zone fonctionnelle.
Une fois le défaut qualifié, le diagnostic doit déterminer pourquoi il apparaît, et non seulement comment en atténuer l’apparence. L’analyse des causes fournit cette deuxième étape.
Mener une analyse 5M ciblée pour remonter à la cause racine de vos bavures
L’analyse 5M permet d’examiner méthodiquement les causes d’une bavure en séparant matière, machine, moule, main-d’œuvre et milieu. Son efficacité dépend de la précision des observations et de la validation expérimentale des hypothèses. Une liste de causes possibles ne constitue pas, à elle seule, une démonstration de cause racine.
Chaque branche doit être associée à une donnée vérifiable : référence de lot, pression réelle, localisation de la bavure, état mécanique du moule ou historique d’intervention.
| Famille | Points à examiner | Élément de preuve attendu |
|---|---|---|
| Matière | Grade, lot, comportement à l’écoulement, séchage applicable | Certificat matière et historique des lots |
| Machine | Force de fermeture, profil de pression, vitesse d’injection | Courbes et mesures du cycle réel |
| Moule | Plans de joint, usure, évents, défaut d’alignement | Contrôle de l’outillage et localisation du défaut |
| Main-d’œuvre | Consignes, modifications de réglage, interventions | Journal des changements et fiche de poste |
| Milieu | Température ambiante, humidité, conditions de stockage et propreté | Relevés environnementaux et d’entretien |
La force de fermeture doit être appréciée par rapport à la force d’ouverture exercée sur le moule. Cette dernière dépend de la distribution de pression dans la cavité et de la surface projetée. Comparer directement une pression exprimée en bar à une force exprimée en kN n’a pas de signification physique.
Il convient aussi de distinguer les conditions environnementales des causes mécaniques. Une variation d’humidité peut modifier le comportement d’un polymère hygroscopique, mais elle ne démontre pas automatiquement l’origine d’une bavure. De même, des dépôts sur un plan de joint peuvent perturber sa fermeture sans que cela implique nécessairement un défaut permanent d’usinage.
Pour hiérarchiser les vérifications, l’équipe peut commencer par les contrôles non destructifs et peu coûteux : identification du lot, comparaison des courbes de cycle, examen des empreintes et inspection visuelle des plans de joint. Les opérations lourdes de maintenance sont envisagées lorsque les observations les justifient.
Le journal de diagnostic doit conserver au minimum le défaut observé, son emplacement, les hypothèses examinées, les mesures avant et après intervention et la conclusion retenue. Cette traçabilité évite de rouvrir systématiquement les mêmes investigations à chaque réapparition.
Checklist : établir une cause racine vérifiable en cinq actions
- Photographier et localiser le défaut sur la pièce : produire une fiche de non-conformité avec référence d’empreinte.
- Relever les paramètres réels du cycle : enregistrer un état initial daté de la presse.
- Classer les causes possibles selon les 5M : établir un tableau d’hypothèses priorisées.
- Vérifier chaque hypothèse avec un contrôle adapté : consigner les résultats et les pièces témoins.
- Confirmer la correction sur une production représentative : signer une fiche de validation et mettre à jour les consignes.
Cette méthode perd toutefois sa valeur si plusieurs paramètres sont modifiés simultanément sans possibilité de distinguer leurs effets respectifs.
Pourquoi modifier plusieurs paramètres simultanément vous empêche d’identifier la cause réelle du défaut
Modifier simultanément plusieurs paramètres empêche généralement d’attribuer une amélioration à une action précise. Température, vitesse et pression peuvent interagir ou se compenser. Une pièce redevenue conforme ne prouve donc pas que la cause initiale a été supprimée. Pour un diagnostic élémentaire, la variation contrôlée d’un seul paramètre facilite l’interprétation.
En injection plastique, les réglages ne sont pas indépendants. Une augmentation de la température matière peut modifier la viscosité du polymère fondu. Une modification de vitesse peut changer le profil de pression et les conditions d’écoulement. Une pression de maintien plus élevée peut atténuer certaines retassures tout en augmentant le risque de bavure.
Considérons un scénario pédagogique hypothétique : une pièce présente une retassure localisée. Le régleur augmente simultanément la température, la vitesse d’injection et la pression de maintien. La retassure diminue, mais aucune observation ne permet de déterminer quelle modification a produit l’amélioration, ni si les autres réglages ont réduit la robustesse du procédé.
Une démarche de diagnostic contrôlé consiste à conserver un réglage initial connu, sélectionner une variable pilote, effectuer une variation limitée dans les conditions autorisées, laisser le procédé se stabiliser puis comparer les résultats avec les pièces témoins.
La comparaison doit porter sur les caractéristiques pertinentes : aspect, dimensions, masse lorsque son suivi est justifié, fonctionnement de la pièce et stabilité d’un cycle à l’autre. Un échantillon isolé ne suffit pas nécessairement à démontrer qu’une dérive a disparu.
Le principe « un facteur à la fois » présente néanmoins une limite : il ne permet pas toujours d’identifier correctement les interactions entre paramètres. Lorsqu’une fenêtre de process doit être optimisée, un plan d’expériences structuré peut devenir plus pertinent. Plusieurs facteurs sont alors modifiés selon un protocole préétabli et leurs effets sont analysés statistiquement, plutôt que par ajustements improvisés.
Il faut également distinguer le réglage curatif d’urgence du diagnostic durable. Un changement combiné peut parfois rétablir provisoirement la production, mais ses effets doivent ensuite être vérifiés et documentés avant de considérer le processus comme maîtrisé.
Si les réglages ne produisent pas d’effet reproductible, l’étape suivante consiste à départager la matière, la presse et l’outillage.
Le défaut vient-il du granulé, du réglage machine ou du moule ? Une méthode d’arbitrage en trois temps
Pour distinguer un problème de matière, de machine ou de moule, il faut comparer les conditions de production sans introduire de nouvelles variables non contrôlées. Une investigation en trois temps examine d’abord le lot et son conditionnement, puis les caractéristiques de l’outillage, avant de confronter les réglages demandés aux mesures réelles de la presse.
Premier temps : vérifier la matière. La référence du polymère, son grade, son numéro de lot et les conditions de stockage constituent les premiers éléments de comparaison. Pour les matériaux hygroscopiques, notamment certains polyamides et polycarbonates, les conditions de séchage et de reprise d’humidité doivent être examinées selon les préconisations du fournisseur.
Un changement de lot coïncidant avec l’apparition du défaut justifie une investigation, mais la coïncidence ne suffit pas à établir la causalité. Une comparaison avec un lot antérieurement conforme peut aider, si les autres conditions sont maintenues et les différences documentées.
Deuxième temps : examiner le moule. Le plan de joint, les évents, les points d’injection, les circuits de refroidissement et la répartition des défauts entre empreintes fournissent des indices importants.
- Un défaut répétitif limité à une empreinte oriente vers une particularité locale du moule ou de son alimentation.
- Un défaut simultané sur toutes les empreintes conduit à examiner les éléments communs, sans exclure un problème général de l’outillage.
- Un défaut apparaissant progressivement peut justifier un contrôle de l’encrassement, de la thermique et de l’usure.
Troisième temps : comparer les réglages et le cycle réel. Une consigne affichée sur l’interface machine ne garantit pas que la grandeur correspondante est effectivement atteinte. Il faut examiner les courbes disponibles, les transitions de phase, les températures mesurées et la répétabilité des cycles.
Les essais de transfert vers une autre presse peuvent être instructifs, mais nécessitent un outillage compatible, une maîtrise des conditions expérimentales et une validation des règles de sécurité. Une comparaison non maîtrisée risque de créer autant de variables nouvelles qu’elle tente d’en éliminer.
Dans le cas d’un défaut intermittent, conserver l’historique chronologique permet de rechercher une corrélation avec les redémarrages, les changements de lot, les interventions de maintenance ou les dérives thermiques. Une corrélation observée doit ensuite être vérifiée.
La méthode devient réellement efficace lorsque les opérateurs savent relever les informations nécessaires dès les premières pièces suspectes.
Former vos opérateurs à détecter et qualifier les défauts avant l’escalade en série de rebuts
Une formation efficace doit apprendre aux opérateurs à décrire un défaut de façon exploitable, et pas seulement à le reconnaître. La position, la fréquence, la gravité et l’évolution du défaut fournissent au régleur des indices essentiels. Des règles d’alerte et d’arrêt explicites permettent ensuite de limiter les séries non conformes.
Un opérateur qui signale simplement « pièce mauvaise » transmet peu d’informations. Une description indiquant qu’une bavure apparaît sur le même bord, après plusieurs cycles conformes et uniquement sur une empreinte donnée, permet de cibler plus rapidement les vérifications.
La formation peut s’appuyer sur des pièces de référence conservées au poste : pièce nominale, pièce acceptable en limite de tolérance et pièce non conforme. Les échantillons doivent correspondre aux critères qualité validés, et non à une appréciation individuelle.
| Situation observée | Décision opérationnelle | Trace à conserver |
|---|---|---|
| Doute sur un défaut sans non-conformité confirmée | Contrôle complémentaire selon la procédure | Observation et pièce témoin |
| Dérive identifiée dans une plage autorisée | Action prévue par la consigne, si habilitation | Réglage et résultat du contrôle |
| Défaut récurrent ou cause inconnue | Alerte du régleur et du service qualité | Fiche d’incident et échantillons |
| Risque avéré de production non conforme en série | Arrêt ou mise en sécurité selon la procédure approuvée | Heure, lots concernés et décision |
Les interventions doivent respecter les habilitations du personnel et les procédures de sécurité de la presse. La capacité à reconnaître un défaut n’autorise pas automatiquement à modifier la force de fermeture, les températures ou les paramètres de compactage.
Pour matérialiser l’intérêt de la détection précoce, un scénario pédagogique peut comparer deux situations : un défaut repéré lors des contrôles initiaux et le même défaut découvert après accumulation de pièces en attente. Le second scénario mobilise davantage de tri, d’isolement et de vérification de traçabilité. L’ampleur du coût dépend toutefois de la cadence, du prix des pièces et du moment réel de détection.
L’indicateur de formation le plus utile n’est pas uniquement le nombre de personnes formées. Il faut aussi évaluer la qualité des fiches d’incident, le respect des règles d’escalade et la capacité à retrouver l’historique d’un défaut.
Avec des défauts correctement décrits, les corrections des paramètres d’injection deviennent plus ciblées et plus faciles à valider.
Éliminer bavures et retassures en agissant sur les paramètres clés du cycle d’injection
Les bavures et les retassures nécessitent un arbitrage entre remplissage, compactage, fermeture du moule et géométrie de la pièce. Une pression de maintien plus importante peut réduire certaines retassures, mais aussi favoriser les bavures. La bonne correction consiste à rechercher une plage de réglage dans laquelle les deux défauts restent maîtrisés.
Pour une bavure, le diagnostic porte notamment sur la force de fermeture disponible, les pressions effectivement développées dans la cavité, le profil d’injection et l’état des surfaces du moule. Une force de fermeture insuffisante ou un plan de joint endommagé ne se traite pas nécessairement par la même intervention.
Pour une retassure, le mécanisme est différent. Le retrait de la matière pendant le refroidissement peut créer une dépression lorsque le compactage ne compense pas suffisamment la diminution locale de volume. Les régions épaisses, les bossages et les raccordements de nervures sont des zones à examiner en priorité.
La documentation Autodesk sur les retassures et les vides internes distingue clairement les dépressions superficielles des cavités internes. Elle décrit l’influence de l’épaisseur, des conditions de compactage, du refroidissement et de l’alimentation en matière.
Cinq familles de paramètres et de conditions méritent une attention particulière :
- Pression de maintien : compenser le retrait sans provoquer de surcompactage.
- Temps de maintien : vérifier l’efficacité de l’alimentation avant solidification du seuil d’injection.
- Vitesse d’injection : maîtriser les conditions d’écoulement et les pressions générées.
- Températures matière et moule : contrôler leur influence sur la viscosité et le refroidissement.
- Force de fermeture : s’assurer que le moule reste correctement fermé pendant le remplissage et le compactage.
Ces paramètres ne remplacent pas la vérification de la conception. Une épaisseur excessive ou une alimentation mal positionnée peut empêcher l’obtention d’une pièce conforme, même après des réglages répétés.
La recherche d’une fenêtre de process vise à identifier un domaine de fonctionnement robuste, plutôt qu’une valeur isolée produisant ponctuellement une bonne pièce. Des essais structurés peuvent évaluer conjointement les paramètres dont les interactions sont importantes.
La validation doit examiner l’ensemble des critères de conformité : dimensions, aspect, résistance lorsqu’elle est exigée et stabilité sur une durée représentative. Une retassure disparue ne compense pas l’apparition d’une bavure ou d’une déformation.
Une fois cette fenêtre validée, les paramètres les plus révélateurs de sa stabilité peuvent alimenter un système de surveillance et d’alerte.
Programmer des seuils d’alerte intelligents pour arrêter la production avant la série de rebuts
Des seuils d’alerte efficaces doivent être établis à partir du comportement mesuré d’un procédé maîtrisé, puis confrontés aux exigences de conformité du produit. Ils servent à détecter les dérives et à déclencher une réaction proportionnée. Une alarme statistique signale une anomalie possible, mais ne prouve pas systématiquement qu’une pièce est non conforme.
La surveillance peut porter sur plusieurs grandeurs disponibles : pression de commutation, profil de pression pendant le cycle, durée de cycle, température réelle ou masse de pièce mesurée selon un plan d’échantillonnage. Le choix dépend des relations effectivement constatées entre ces variables et les défauts recherchés.
Un indicateur de viscosité apparente peut également être construit à partir de mesures de remplissage, à condition de préciser son mode de calcul et de conserver des conditions comparables. Il ne faut pas le confondre avec la viscosité intrinsèque du polymère, qui désigne une caractéristique mesurée selon des méthodes spécifiques.
Le manuel statistique du NIST sur les cartes de contrôle décrit l’utilisation de limites calculées à partir de la variabilité du processus. Pour une statistique appropriée, les cartes de Shewhart utilisent notamment des limites de contrôle exprimées sous la forme μ ± kσ, avec un facteur k souvent égal à 3.
3σ
Valeur classique des limites de contrôle des cartes de Shewhart, sous les hypothèses statistiques applicables. Ces limites caractérisent la stabilité du procédé et ne correspondent pas aux tolérances des pièces.
Méthodologie du NIST/SEMATECH Engineering Statistics Handbook.
Une carte de contrôle ne remplace donc pas la comparaison aux spécifications produit. Un procédé peut être statistiquement stable tout en produisant des pièces hors tolérance ; inversement, une dérive statistique peut être détectée avant qu’une limite produit soit dépassée.
Une architecture d’alerte peut distinguer trois niveaux, à définir selon les risques du poste :
| Niveau | Déclenchement envisagé | Réaction attendue |
|---|---|---|
| Information | Variation inhabituelle demandant confirmation | Observation et vérification des mesures |
| Action | Dérive confirmée selon une règle validée | Contrôle renforcé et intervention autorisée |
| Arrêt | Risque de non-conformité dépassant le seuil de réaction approuvé | Arrêt selon les règles de sécurité et isolement des pièces concernées |
Ces trois niveaux constituent une proposition d’organisation industrielle, et non une prescription universelle du NIST. Les limites numériques doivent être déterminées pour chaque procédé à partir de données représentatives et des conséquences possibles d’un défaut.
Un seuil trop étroit multiplie les alarmes inutiles. Un seuil trop large réduit la capacité à réagir. La stratégie de surveillance doit donc être vérifiée lors de sa mise en place, puis réévaluée après les changements de conditions qui en justifient la révision.
Les alarmes ne produisent toutefois un gain durable que si elles sont reliées à des décisions claires et à une fiche de réglage régulièrement validée.
À retenir avant de stabiliser le procédé
- Une correction n’est validée que lorsque la cause identifiée et les caractéristiques critiques de la pièce ont été vérifiées.
- La fenêtre de fonctionnement doit résister aux variations normales du procédé, et pas seulement produire une pièce conforme lors d’un essai.
- Les données de réglage, les limites de surveillance et les critères d’escalade doivent former un référentiel partagé entre production, maintenance et qualité.
Ajuster les paramètres de mise en forme pour éliminer durablement les défauts de production plastique
Un ajustement durable commence par un diagnostic confirmé, se poursuit par une correction contrôlée et se termine par une validation documentée. Les réglages doivent rester dans une fenêtre de fonctionnement compatible avec la matière, le moule et les exigences produit. Si aucun réglage acceptable n’élimine le défaut, une modification de conception peut être nécessaire.
La démarche de stabilisation doit distinguer trois états : le réglage initial ayant généré ou laissé apparaître le défaut, la configuration corrective testée, puis la configuration validée pour la production. Conserver ces états évite de perdre les conditions de référence et facilite les investigations ultérieures.
Pour chaque référence fabriquée, la fiche de réglage peut documenter :
- La presse, le moule, les empreintes et le grade matière concernés.
- Les conditions de préparation de la matière et les températures applicables.
- Les profils de remplissage, de commutation, de maintien et de refroidissement validés.
- Les limites de variation acceptées et leurs conditions de surveillance.
- Les contrôles qualité à réaliser au démarrage, en production et après intervention.
- Les règles d’escalade lorsque le processus sort de la fenêtre approuvée.
La fiche doit distinguer les consignes machine des mesures réellement observées. Une valeur affichée ne garantit pas à elle seule que la matière subit les mêmes conditions d’un cycle à l’autre.
La masse d’une pièce constitue parfois un indicateur utile du niveau de remplissage ou de compactage, mais son interprétation dépend du matériau, de la géométrie et de la précision du contrôle. Elle doit être rapprochée des autres critères qualité plutôt qu’utilisée comme preuve universelle.
De même, une variation de pression peut être associée à un changement de comportement de la matière fondue sans suffire à en identifier l’origine. Les conditions d’humidité, de température, de cisaillement et de réglage doivent être examinées avant de conclure à un problème de granulé.
Lorsqu’une anomalie résiste à plusieurs investigations contrôlées, le dossier destiné au bureau d’études doit décrire les défauts, les zones concernées, les mesures obtenues et les essais réalisés. Une recommandation portant sur la réduction d’une forte épaisseur, l’amélioration d’un évent ou le déplacement d’un point d’injection sera alors étayée par des observations.
Pour certaines lignes de soudure, la documentation Autodesk Moldflow précise que la géométrie, les conditions thermiques et la position des points d’injection influencent leur formation. Ce type de défaut illustre la frontière entre correction des réglages et modification du moule : il n’existe pas de garantie de suppression par une simple hausse de pression.
L’objectif de 99 % de conformité doit être suivi sur un périmètre défini, avec des critères d’acceptation cohérents, une méthode de comptage stable et une période d’observation représentative. L’atteinte de cet objectif ne démontre pas, à elle seule, que le procédé restera stable dans toutes les conditions futures.
La prochaine action consiste à sélectionner une référence présentant des défauts récurrents, constituer son dossier de diagnostic, vérifier les corrections une à une puis formaliser une fenêtre de process validée avec les équipes de production et de qualité.
Comment savoir si une bavure impose une intervention sur le moule ?
Une intervention sur le moule devient envisageable lorsque les contrôles mettent en évidence un problème d’ajustement, d’usure, de déformation ou d’évent, et que les conditions normales de fonctionnement de la presse ont été vérifiées. La seule présence d’une bavure ne suffit pas à conclure à une défaillance mécanique de l’outillage.
Une pièce visuellement conforme peut-elle présenter un défaut interne ?
Oui. Des vides internes peuvent apparaître dans les zones épaisses à la suite du retrait de la matière pendant le refroidissement. Ils ne sont pas nécessairement visibles en surface. Leur recherche peut nécessiter un contrôle adapté, particulièrement lorsque la pièce doit satisfaire des exigences mécaniques.
Pourquoi les défauts réapparaissent-ils après un redémarrage de production ?
Un redémarrage modifie temporairement les conditions thermiques et peut s’accompagner de différences de préparation matière, de réglage ou de stabilisation. Pour identifier l’origine d’une récidive, il faut comparer les paramètres réels, les premiers cycles et les conditions du redémarrage avec ceux d’une production précédemment conforme.
Une carte de contrôle garantit-elle l’absence de rebuts ?
Non. Une carte de contrôle permet de rechercher des signaux d’instabilité statistique, mais elle ne remplace ni le contrôle des spécifications ni la validation de la capacité du procédé. Elle doit être complétée par des mesures produit et des règles de réaction adaptées au risque de non-conformité.
Comment vérifier qu’un taux de conformité de 99 % est réellement atteint ?
Il faut définir le périmètre de production observé, les critères de conformité, le mode de comptage des pièces contrôlées et la période de mesure. Le taux se calcule en divisant le nombre de pièces déclarées conformes par le nombre total de pièces prises en compte, puis en multipliant par 100. Les résultats doivent être interprétés avec leur volume d’observation et les conditions de fabrication associées.