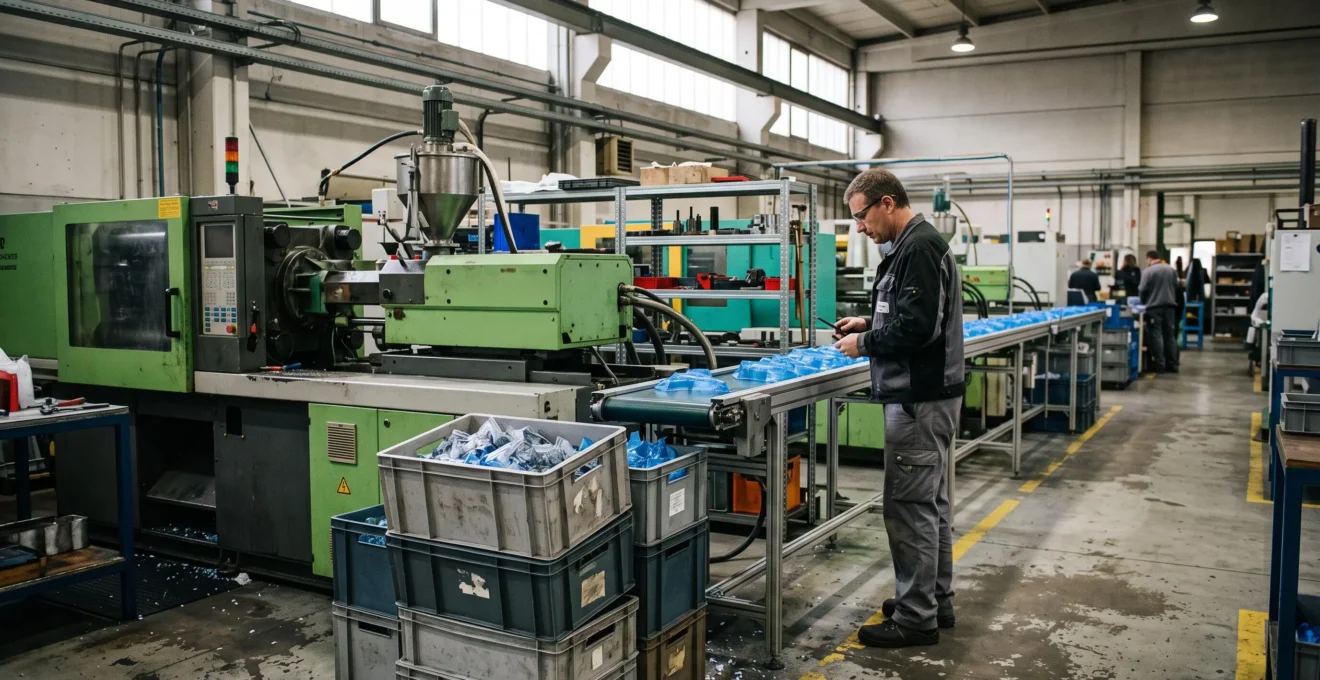
Votre ligne de transformation plastique tourne à pleine capacité apparente, pourtant le débit en sortie reste insuffisant. Les presses fonctionnent, les opérateurs s’activent et les commandes s’accumulent. Avant d’envisager une nouvelle machine, examinez les déplacements, les stocks intermédiaires et les déséquilibres entre postes : une partie de votre capacité productive peut être immobilisée par l’organisation même de l’atelier.
Augmenter le débit de 20 % sans nouvel équipement constitue un objectif à vérifier par un diagnostic terrain, pas une promesse universelle. Pour l’atteindre, il faut concentrer les améliorations sur la contrainte réelle, réduire les transferts inutiles, synchroniser les opérations et récupérer les heures perdues en attentes ou en micro-arrêts.
La démarche commence par les données accessibles dans l’atelier : cycles chronométrés, taux de rendement synthétique (TRS), en-cours, changements de moule et flux physiques. Elle permet de sélectionner les modifications d’agencement ayant une incidence mesurable sur les bonnes pièces produites par heure.
Les trois leviers pour augmenter le débit sans nouvelle machine
- Repérez la contrainte effective de la ligne et protégez son fonctionnement avant d’accélérer les autres postes.
- Réduisez les manutentions, les distances et les attentes grâce à une implantation adaptée aux flux réels.
- Mesurez le TRS et le débit en sortie pour vérifier que les améliorations locales augmentent réellement la production vendable.
- Comment identifier le maillon faible de votre ligne qui limite le débit global ?
- Pourquoi une mauvaise implantation de ligne coûte cher en temps et en manutentions perdues ?
- Quelle séquence d’opérations pour minimiser les en-cours et les temps d’attente ?
- Comment équilibrer les cadences entre machines pour éviter les arrêts en cascade ?
- Automatisation de ligne plastique : à partir de quelle cadence le robot devient-il rentable ?
- Comment réaliser une cartographie des flux (VSM) de votre atelier plastique en 1 journée ?
- Comment mesurer votre TRS et déterminer si le problème vient de la disponibilité, de la performance ou de la qualité ?
- Comment augmenter votre TRS pour dégager des heures productives supplémentaires chaque année ?
Comment identifier le maillon faible de votre ligne qui limite le débit global ?
Le maillon faible est le poste ou la ressource qui limite effectivement le nombre de pièces conformes produites par la ligne. Il ne s’agit pas nécessairement de la machine affichant le cycle nominal le plus long : disponibilité, réglages et mix de produits comptent également. Son identification exige de comparer les cadences réelles et les accumulations d’en-cours sur plusieurs périodes représentatives.
La théorie des contraintes recommande de concentrer l’effort d’amélioration sur le facteur qui freine la performance globale. Comme l’explique la fiche du Lean Enterprise Institute sur la théorie des contraintes, améliorer une ressource qui ne constitue pas la contrainte effective ne garantit pas une augmentation du débit total.
Sur une ligne d’injection plastique suivie d’un contrôle et d’un conditionnement, un signe classique apparaît lorsque les bacs de pièces s’accumulent régulièrement devant le contrôle tandis que le conditionnement attend par intermittence. Le contrôle mérite alors une investigation, mais cette observation seule ne prouve pas qu’il soit durablement sous-dimensionné.
Pour distinguer une contrainte de capacité d’un défaut d’organisation, relevez pour chaque poste :
- Le temps de cycle nominal et le temps de cycle réellement observé.
- Les quantités de pièces entrantes et sortantes par intervalle comparable.
- Les durées de réglage, de changement de moule et d’attente matière.
- Les arrêts provoqués par un poste situé en amont ou en aval.
- L’évolution des stocks intermédiaires au cours de chaque équipe.
Une capacité insuffisante se manifeste lorsque le poste demeure saturé malgré des approvisionnements réguliers et des conditions de fonctionnement stabilisées. Une contrainte d’organisation peut au contraire disparaître après correction d’un approvisionnement irrégulier, d’une manutention lente ou d’un réglage trop long.
Attention aux faux goulots. Une machine temporairement immobilisée par une panne peut créer une accumulation spectaculaire sans être la contrainte habituelle. De même, un poste apparemment lent peut seulement subir les variations de cadence de son fournisseur. Vérifiez le phénomène sur plusieurs équipes et plusieurs références.
Suivez particulièrement le volume d’en-cours devant chaque poste. Une accumulation récurrente constitue un signal d’investigation ; un stock stable ne démontre pas, à lui seul, que le séquencement est défaillant.
Une fois la contrainte localisée, examinez les déplacements et l’implantation physique : une partie de sa capacité peut être perdue avant même que les pièces ne lui parviennent.
Pourquoi une mauvaise implantation de ligne coûte cher en temps et en manutentions perdues ?
Une implantation mal adaptée multiplie les déplacements, les reprises de pièces et les attentes entre machines. Ces pertes ne figurent généralement pas dans un compte comptable unique : elles sont réparties entre main-d’œuvre, manutention, non-qualité et immobilisation des équipements. Leur coût annuel doit être reconstitué à partir de mesures terrain plutôt que déduit d’un montant générique.
Dans les ateliers de plasturgie, les flux entre presses, convoyeurs, refroidissement, contrôle et conditionnement peuvent créer des détours importants. Un opérateur qui transporte fréquemment des bacs entre deux zones éloignées consacre moins de temps à une opération productive. Les reprises manuelles peuvent également augmenter les risques de détérioration des pièces.
Les recommandations de l’INRS sur l’aménagement des lieux de travail soulignent l’intérêt de raccourcir les cheminements, d’organiser les flux et de limiter les manutentions. L’amélioration de la productivité doit toutefois préserver les accès de maintenance et la séparation des circulations piétonnes et des engins.
Pour évaluer les coûts cachés, chronométrez pendant une semaine représentative les tâches de transport, les attentes liées à la circulation et les manipulations supplémentaires. Relevez parallèlement les distances parcourues et les défauts attribuables à la manutention.
Exemple hypothétique : calculer le coût des transferts
Une ligne mobilise un opérateur pour des déplacements entre le contrôle et le conditionnement. Le coût annuel imputable aux transferts peut être estimé en multipliant la durée cumulée des déplacements par le coût horaire chargé correspondant, puis en ajoutant les coûts de manutention et de non-qualité effectivement démontrés.
Cette simulation ne suppose aucun gain prédéfini : seules les durées mesurées avant et après réagencement permettent de déterminer l’économie réalisable. Évitez de comptabiliser deux fois le même temps de main-d’œuvre.
La bonne implantation dépend de la densité des échanges entre postes. Un diagramme des flux, souvent appelé diagramme spaghetti lorsqu’il représente les trajets réels, aide à visualiser les croisements et les distances. Une implantation en U peut rapprocher certaines opérations, tandis qu’une disposition linéaire reste préférable lorsque les contraintes techniques ou les circulations l’imposent.
Sur une ligne ancienne difficile à déplacer, privilégiez les modifications localisées : rapprocher une table de contrôle, orienter différemment un convoyeur, repositionner les bacs de composants ou délimiter clairement une zone tampon. Vérifiez la sécurité et l’accessibilité avant toute modification.
Une circulation plus courte ne suffit cependant pas lorsque les ordres de fabrication créent eux-mêmes des attentes. L’étape suivante consiste à faire coïncider les flux physiques avec les séquences de production.
Quelle séquence d’opérations pour minimiser les en-cours et les temps d’attente ?
Pour réduire les en-cours, organisez les opérations selon le cheminement réel des pièces et pilotez les lancements en fonction de la capacité du poste contraignant. Distinguez l’ordre physique des opérations de l’ordre de passage des commandes. Les tailles de lots, les changements de moule et les stocks tampons doivent maintenir la contrainte alimentée sans saturer l’atelier.
Le séquencement physique détermine par quelles opérations passe une pièce. L’ordonnancement décide quelle référence, quel lot ou quelle commande est traité à un instant donné. Une ligne parfaitement disposée peut conserver d’importants stocks intermédiaires si les ordres sont lancés sans tenir compte de la consommation réelle des postes en aval.
Regrouper certaines séries par moule ou par matière peut limiter les changements et les purges. Mais des campagnes trop longues risquent de produire davantage que nécessaire, d’augmenter les délais et de bloquer les surfaces de stockage. Le compromis dépend du temps de changement, de la demande, des contraintes matière et de la capacité disponible.
Une logique de flux tiré consiste à autoriser les lancements lorsque l’aval a consommé ou libéré une capacité prévue. Dans une organisation pilotée par la contrainte, le poste limitant sert de référence pour synchroniser les autres opérations. Le but n’est pas de faire tourner toutes les presses en permanence, mais de fournir régulièrement les pièces nécessaires au débit final.
Le stock tampon devant la contrainte doit être protégé, non supprimé systématiquement. S’il est insuffisant, une variation d’approvisionnement peut arrêter le poste qui détermine déjà la capacité globale. S’il est excessif, il immobilise des produits, de la surface et du temps de traversée.
Dimensionnez ce tampon à partir de la consommation réelle du goulot et de la durée des perturbations amont observées. Testez ensuite le niveau retenu pendant différentes équipes, en relevant les ruptures d’alimentation et l’évolution des en-cours. Aucun dimensionnement universel ne convient à toutes les lignes.
Lorsque les lancements sont mieux maîtrisés, les arrêts peuvent encore provenir des écarts de cadence entre machines. Leur synchronisation devient alors prioritaire.
Comment équilibrer les cadences entre machines pour éviter les arrêts en cascade ?
L’équilibrage des cadences consiste à adapter le rythme des postes aux capacités réelles de la ligne et à absorber les variations de fonctionnement. Il ne suffit pas d’aligner les temps de cycle nominaux : il faut examiner les micro-arrêts, les blocages aval et les ruptures d’approvisionnement. Une répartition différente des tâches ou un tampon bien placé peut réduire les arrêts en cascade.
Imaginez une machine de contrôle qui évacue les pièces moins régulièrement que la presse située en amont. Si aucun espace tampon n’est disponible, la presse doit interrompre son cycle ou attendre la libération du transfert. Le ralentissement peut ensuite se propager aux équipements précédents.
Ce mécanisme dépend autant de la variabilité que de la cadence moyenne. Deux machines présentant un débit théorique compatible peuvent perturber mutuellement leur fonctionnement lorsqu’elles connaissent des arrêts courts non synchronisés.
Comparez les solutions d’équilibrage selon leur effet attendu et leurs contraintes :
| Situation observée | Action envisageable | Point de vigilance |
|---|---|---|
| Poste aval régulièrement saturé | Redistribuer une opération ou adapter l’organisation | Vérifier la capacité et la qualité du poste receveur |
| Micro-arrêts fréquents entre deux machines | Créer ou ajuster une zone tampon | Limiter l’en-cours et respecter les espaces de sécurité |
| Vitesse de transfert inadaptée | Revoir les réglages du convoyeur existant | Contrôler la stabilité et l’intégrité des pièces |
| Débit instable selon la référence | Définir des standards par famille de produits | Ne pas retenir une cadence unique pour tous les moules |
L’équilibrage statique compare les capacités sur le papier. L’équilibrage dynamique tient compte des variations réellement observées : dérives de température, changements de matière, reprises manuelles, contrôles supplémentaires et incidents de transfert.
Pour évaluer l’efficacité des corrections, relevez sur une semaine les arrêts de chaque machine en distinguant « bloqué par l’aval » et « privé d’alimentation par l’amont ». Cette distinction permet de cibler les interfaces les plus pénalisantes.
Sur les équipements disposant déjà de convoyeurs réglables, d’accumulation autorisée ou de fonctions de régulation, explorez les possibilités existantes avant d’envisager une modification matérielle.
Une ligne correctement équilibrée peut fonctionner efficacement sans robot supplémentaire. L’automatisation doit donc être étudiée comme une décision économique distincte, et non comme une réponse automatique au besoin de débit.
Automatisation de ligne plastique : à partir de quelle cadence le robot devient-il rentable ?
Aucune cadence universelle ne détermine la rentabilité d’un robot de prise ou de manutention en plasturgie. La décision dépend des heures opérateur réellement libérables, des rebuts évités, de la régularité des cycles et du coût complet d’intégration. Un robot n’est pertinent que si ses bénéfices mesurables compensent ses coûts sans créer une nouvelle contrainte de production.
Avant d’examiner une offre d’automatisation, mesurez le temps consacré aux prises manuelles, aux transferts et aux incidents associés. Séparez le temps opérateur effectivement récupérable du temps simplement déplacé vers une autre tâche.
Le calcul économique doit intégrer l’investissement initial, l’installation, la programmation, la formation, la maintenance, les consommables et les éventuels arrêts nécessaires à l’intégration. Les gains annuels peuvent comprendre la réduction d’heures réellement évitées, des rebuts documentés et des coûts de non-conformité.
Le délai de retour simple se calcule en divisant l’investissement initial par les économies nettes annuelles, à condition que celles-ci soient positives. Cette méthode ne remplace pas une analyse complète des risques, de la durée de vie et des flux de trésorerie.
Une cadence élevée n’est pas une garantie de rentabilité. Si les pièces sont difficiles à saisir, si les moules changent souvent ou si la programmation augmente les temps d’arrêt, le robot peut ralentir le processus. À l’inverse, une manutention répétitive et stable facilite l’évaluation d’un automatisme.
Examinez d’abord les moyens déjà disponibles : optimisation d’un convoyeur, modification d’un dispositif de guidage, réorganisation de la prise ou amélioration du transfert entre postes. Une prise pneumatique simple peut également être étudiée, mais son installation constitue bien un ajout matériel et sort du périmètre strict d’une optimisation sans nouvel équipement.
La question décisive reste celle de la contrainte. Automatiser un poste qui dispose déjà de capacité excédentaire peut améliorer son fonctionnement local sans produire davantage de pièces en sortie de ligne.
Pour documenter cette décision et identifier les gains possibles sans investissement, une cartographie des flux fournit une vue d’ensemble indispensable.
Comment réaliser une cartographie des flux (VSM) de votre atelier plastique en 1 journée ?
Une journée de Value Stream Mapping (VSM) peut suffire pour établir une première cartographie exploitable d’une famille de produits, si les données sont préparées. La matinée sert à observer les flux et chronométrer les postes ; l’après-midi permet de représenter la situation actuelle, d’identifier les pertes et de définir un état cible. Une validation complémentaire reste nécessaire pour les productions très variables.
Préparez les historiques de production, les changements de moule, les arrêts et les rebuts avant l’atelier. Réunissez le responsable de ligne et des représentants des postes concernés pour confronter les informations enregistrées aux conditions effectivement observées.
La présentation de la Value Stream Mapping par le Lean Enterprise Institute décrit cette méthode comme une représentation des flux physiques et informationnels, partant de l’état actuel pour construire un fonctionnement futur. Elle intègre notamment les temps de cycle, les changements de série et la disponibilité.
Sur le terrain, suivez le parcours des pièces depuis l’alimentation jusqu’au conditionnement. Pour chaque poste, notez le cycle réel, les quantités en attente, les défauts, les changements de moule et les causes d’arrêt. Lorsque les mesures sont exprimées en masse, assurez-vous de disposer des conversions nécessaires pour comparer les flux de pièces.
Sur la cartographie, distinguez les flux poussés par les ordres de fabrication des flux déclenchés par la consommation aval. Représentez également les stocks intermédiaires, les circuits de manutention et les délais d’attente afin de séparer les opérations productives du temps total de traversée.
Votre VSM opérationnelle en cinq actions vérifiables
- Délimitez une famille de produits et son parcours complet. Livrable : une liste des postes et opérations concernés.
- Collectez les temps de cycle, les changements de moule, les arrêts et les rebuts. Livrable : une fiche de mesures par poste.
- Relevez les en-cours et les déplacements entre équipements. Livrable : un schéma des flux physiques annoté.
- Comparez les capacités réelles et identifiez les attentes récurrentes. Livrable : une cartographie de l’état actuel avec les principales contraintes.
- Définissez les corrections réalisables sans nouvel équipement et leur méthode de contrôle. Livrable : un état cible accompagné d’un tableau d’actions, de responsables et d’indicateurs.
Une VSM réalisée uniquement à partir des paramètres théoriques de l’ERP risque de masquer les micro-arrêts et les transferts réels. Vérifiez les données critiques dans l’atelier et signalez les références ou équipes qui n’ont pas pu être observées pendant la journée.
Pour traduire cette cartographie en gains de capacité, il reste à distinguer les pertes de disponibilité, de performance et de qualité au moyen du TRS.
Comment mesurer votre TRS et déterminer si le problème vient de la disponibilité, de la performance ou de la qualité ?
Le taux de rendement synthétique (TRS) mesure la part de performance productive obtenue par rapport à une référence définie, à travers trois composantes : disponibilité, performance et qualité. Pour identifier la cause d’un TRS insuffisant, calculez séparément ces composantes sur des périodes comparables. Une même valeur globale peut masquer des problèmes très différents et nécessiter des actions opposées.
La disponibilité traduit la part du temps requis pendant laquelle l’équipement peut effectivement produire. La performance compare sa production réelle à la production théorique correspondant à la cadence de référence. La qualité représente la proportion de pièces conformes.
TRS = disponibilité × performance × qualité. Les trois facteurs sont exprimés sous forme décimale dans le calcul. Les conventions de temps requis, de cadence idéale et de comptabilisation des rebuts doivent rester identiques entre les périodes étudiées.
Un TRS de 60 % peut correspondre à des arrêts importants, à une vitesse de fonctionnement insuffisante ou à un taux élevé de rejets. Le chiffre global ne permet donc pas, à lui seul, de choisir une action corrective.
Une étude de cas du National Institute of Standards and Technology sur une presse hydraulique industrielle illustre l’intérêt de collecter les cycles, les périodes de disponibilité et les pièces défectueuses. Le projet concernait la fabrication métallique, mais la logique de fiabilisation de la mesure est transposable à d’autres équipements industriels. L’étude rapporte une amélioration de la précision de mesure de l’OEE, sans démontrer de gain chiffré de débit pour une ligne plastique.
Utilisez le diagnostic suivant pour relier les résultats à des actions concrètes :
| Composante dégradée | Causes à rechercher | Action à évaluer |
|---|---|---|
| Disponibilité | Pannes, changements de moule, attente matière, évacuation bloquée | Préparation des réglages, maintenance, réorganisation des flux |
| Performance | Micro-arrêts, ralentissements, transferts irréguliers | Stabilisation des cycles et synchronisation des postes |
| Qualité | Rebuts de démarrage, réglages instables, détérioration lors des transferts | Standardisation des paramètres et sécurisation de la manutention |
La fiabilité de la collecte est déterminante. Des micro-arrêts répétés, non déclarés ou classés incorrectement, peuvent fausser la répartition des pertes. Sur un poste représentatif, confrontez pendant une semaine les événements enregistrés aux observations des opérateurs.
Rapprochez ensuite les pertes de la cartographie des flux. Une indisponibilité récurrente liée à l’approvisionnement ou à la saturation de la sortie indique une interaction entre l’équipement et son agencement. Une perte de qualité liée aux manipulations appelle une correction différente d’un défaut de réglage de presse.
Une fois les pertes qualifiées et les mesures fiabilisées, le TRS devient un indicateur de pilotage permettant d’estimer la capacité récupérable et de contrôler les progrès.
À retenir avant de lancer les améliorations
- Une hausse de TRS sur une machine ne garantit pas une hausse du débit de la ligne : la contrainte doit être vérifiée.
- Les gains doivent être calculés à partir des heures de production réellement concernées et des pièces conformes obtenues.
- Les actions les moins coûteuses méritent d’être testées en premier, avec une mesure avant/après sur des conditions comparables.
Comment augmenter votre TRS pour dégager des heures productives supplémentaires chaque année ?
Pour augmenter le TRS sans nouvel équipement, traitez d’abord sa composante la plus pénalisante : arrêts, ralentissements ou rebuts. Les leviers prioritaires sont la préparation des changements de moule, la suppression des micro-arrêts, la stabilisation des réglages et l’amélioration des flux. Convertissez ensuite les points gagnés en heures-machine équivalentes, puis vérifiez leur effet réel sur le débit global.
La première étape consiste à établir une référence fiable par équipement ou famille de produits. Les heures de production requises, le TRS initial, les temps de changement et la répartition des pertes doivent être connus avant toute intervention.
Pour exprimer un gain de TRS en capacité théorique récupérée, utilisez la relation suivante : heures-machine équivalentes gagnées = heures requises annuelles × points de TRS gagnés / 100, pour une machine et sous des conventions de mesure constantes.
Sur plusieurs équipements, additionnez les résultats individuels plutôt que d’appliquer mécaniquement une hausse moyenne à l’ensemble du parc. Ces heures constituent un indicateur de capacité équivalente, non une promesse d’heures commercialement exploitables ou de débit supplémentaire.
Le potentiel dépend notamment de la fréquence des changements de moule, de la durée des arrêts, de la variabilité des matières et de l’état des machines. Un atelier dont les pertes dominantes proviennent des réglages n’a pas le même plan d’action qu’une ligne régulièrement bloquée par la manutention.
Priorisez les actions selon le diagnostic :
- Préparer les changements de moule : séparer les opérations réalisables machine en fonctionnement de celles qui nécessitent son arrêt, selon les principes du SMED et les exigences de sécurité.
- Standardiser les démarrages : documenter les paramètres validés, les contrôles de première pièce et les conditions de reprise.
- Supprimer les micro-arrêts répétitifs : traiter leurs causes constatées, particulièrement aux interfaces entre équipements.
- Fiabiliser les approvisionnements et évacuations : repositionner les stocks et adapter le séquencement aux capacités réelles.
- Renforcer la maintenance préventive : concentrer les interventions sur les défaillances qui affectent le temps productif.
Pour piloter les résultats, comparez chaque semaine les composantes du TRS, la production conforme par heure requise et les quantités d’en-cours. Analysez les écarts de mix produit avant d’attribuer une variation à une amélioration d’agencement.
Mesurez l’effet d’une première série de corrections pendant un mois représentatif. Si le TRS progresse mais que le nombre de pièces conformes en sortie reste stable, examinez si la contrainte s’est déplacée ou si la capacité récupérée ne correspond pas à un besoin réel de production.
L’objectif de 20 % de débit supplémentaire doit finalement être vérifié par le rapport entre débit final et débit initial, sur un périmètre constant et en tenant compte de la qualité. Une amélioration locale de 20 % du TRS ne correspond pas automatiquement à une amélioration identique du débit global.
Commencez par sélectionner une ligne représentative, fixer son débit conforme de référence et tester une modification d’organisation mesurable. Le suivi hebdomadaire décidera si cette action doit être généralisée, ajustée ou abandonnée avant toute dépense supplémentaire.
Peut-on réellement augmenter le débit de 20 % sans acheter de machine ?
C’est possible dans certaines configurations présentant des pertes organisationnelles importantes, mais ce résultat n’est pas garanti. Le potentiel dépend de la contrainte effective, des arrêts, de l’agencement et du débit initial. Il doit être confirmé par une comparaison du nombre de pièces conformes produites avant et après intervention.
Faut-il arrêter toute la ligne pour modifier son agencement ?
Pas nécessairement. Certaines améliorations portent sur la localisation des bacs, les circuits de manutention ou les consignes d’approvisionnement. En revanche, toute intervention sur un convoyeur ou un équipement doit respecter les procédures de sécurité et les conditions d’intervention applicables. Les changements nécessitant un arrêt doivent être planifiés.
Quel indicateur utiliser pour comparer deux implantations de ligne ?
Le débit de pièces conformes par heure de production requise constitue un indicateur central. Complétez-le par le TRS des postes concernés, les en-cours, les temps de traversée et les durées de manutention. Comparez des périodes présentant des références et des conditions de production suffisamment similaires.
Comment éviter qu’une amélioration crée un nouveau goulot d’étranglement ?
Après chaque modification, mesurez à nouveau les cycles, les arrêts et l’évolution des stocks entre postes. La contrainte peut se déplacer lorsqu’un équipement gagne en capacité. Cette nouvelle analyse permet de déterminer si une autre interface nécessite une correction ou si le débit final a atteint sa limite actuelle.