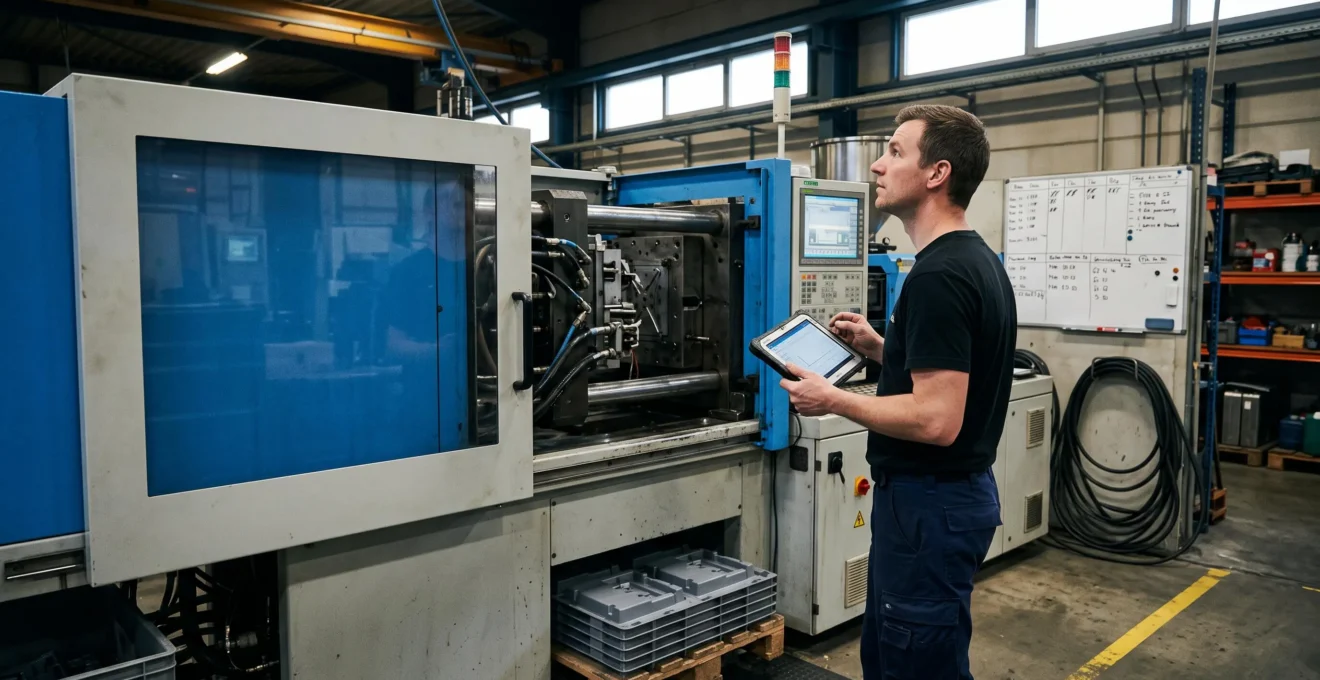
Passer d’un taux de rendement synthétique (TRS) de 70 % à 85 % permet de récupérer l’équivalent de 600 heures de production nominale par an sur un équipement disposant de 4 000 heures de temps requis annuel. Ce résultat est un calcul de capacité théorique, pas une promesse de gain universelle. Encore faut-il que les pertes soient réellement récupérables, que les commandes existent et que la qualité reste maîtrisée.
Dans un atelier de plasturgie, une presse peut sembler fonctionner correctement tout en perdant une partie considérable de sa capacité dans les changements de moule, les micro-arrêts, les ralentissements et les rebuts. Ajouter une machine ne corrige pas nécessairement ces dysfonctionnements.
La démarche consiste à distinguer les pertes, mesurer leur poids, identifier la contrainte de production et concentrer les actions sur les causes qui limitent effectivement le volume de pièces conformes. L’objectif est d’obtenir un gain mesurable, reproductible et économiquement utile, plutôt qu’une simple amélioration de l’indicateur affiché.
Améliorer le TRS : les décisions essentielles
- Un gain de 15 points représente 600 heures de production nominale équivalentes sur une base annuelle de 4 000 heures requises, sous réserve d’une mesure comparable.
- Disponibilité, performance et qualité doivent être analysées séparément pour choisir les bonnes actions.
- La priorité revient aux pertes récurrentes et aux équipements contraignants, avant tout investissement de capacité supplémentaire.
- Comment mesurer votre TRS et identifier si le problème vient de la disponibilité, de la performance ou de la qualité ?
- Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
- Comment éliminer les petits arrêts répétés qui consomment une part significative de votre temps productif ?
- Pourquoi votre TRS stagne malgré vos investissements : les opérateurs ne sont pas acteurs
- TRS à 75% : faut-il acheter une 2ème presse ou optimiser celle en place pour atteindre 85% ?
- Comment identifier le maillon faible de votre ligne qui limite le débit global ?
- Pourquoi 3 équipements sur 15 génèrent 75% de vos arrêts production ?
- Comment agencer votre ligne de transformation pour augmenter le débit de 20% sans nouvel équipement ?
Comment mesurer votre TRS et identifier si le problème vient de la disponibilité, de la performance ou de la qualité ?
Pour identifier les causes d’un TRS insuffisant, décomposez l’indicateur en disponibilité, performance et qualité. Une presse à 60 % de TRS peut subir principalement des arrêts, tandis qu’une autre, affichant le même résultat, fonctionne lentement ou produit trop de rebuts. Les actions correctives seront donc différentes.
Le Lean Enterprise Institute définit l’OEE, équivalent international du TRS, comme le produit de trois facteurs. Cette décomposition permet d’attribuer les pertes à des mécanismes distincts :
- Disponibilité : part du temps de production prévu pendant laquelle l’équipement fonctionne effectivement, après déduction des arrêts comptabilisés.
- Performance : rapport entre la production réalisée et la production nominale théoriquement possible pendant le fonctionnement.
- Qualité : proportion de pièces conformes dans la production totale.
La relation s’écrit : TRS = Disponibilité × Performance × Qualité. Avec 90 % de disponibilité, 95 % de performance et 99 % de qualité, le résultat atteint environ 84,6 %. Cet exemple pédagogique illustre la multiplication des facteurs, sans constituer une moyenne sectorielle.
Le diagnostic doit examiner successivement les arrêts, les pertes de cadence et les défauts, tout en tenant compte des interactions. Une amélioration des changements de série peut, par exemple, modifier le volume de rebuts de démarrage. L’ordre d’analyse facilite le diagnostic, mais ne doit pas empêcher de traiter immédiatement une perte qualité dominante.
Fixez impérativement une convention de mesure commune. Temps d’ouverture, temps requis, pauses, maintenance programmée, micro-arrêts et changements de série doivent être définis avant de comparer des presses ou des équipes. La norme AFNOR NF E60-182 sur les indicateurs de performance distingue notamment TRS, TRG et TRE. Sa fiche de présentation ne suffit toutefois pas à reconstituer toutes les conventions techniques de calcul.
Changer le dénominateur peut faire varier artificiellement le taux affiché. Le suivi doit donc préciser les plages retenues et conserver une même définition entre la situation initiale et la situation finale.
Diagnostiquer votre TRS en cinq actions vérifiables
- Définissez le temps requis et les exclusions autorisées. Livrable : une fiche de convention de calcul validée.
- Relevez les temps de marche et d’arrêt sur chaque équipement prioritaire. Livrable : un journal horodaté des événements.
- Comparez les cadences réelles aux cycles nominaux des références fabriquées. Livrable : un tableau des écarts de performance.
- Comptabilisez les pièces produites, conformes et rebutées. Livrable : un bilan qualité par série.
- Calculez les trois facteurs et classez leurs principales causes de perte. Livrable : un tableau de bord TRS avec responsables d’action.
Une fois les conventions stabilisées, le temps réellement disponible sur chaque poste devient le premier terrain d’investigation.
Pourquoi vos équipements tournent seulement 6h sur 8h de poste théorique ?
Une presse qui fonctionne six heures sur un poste de huit heures ne présente pas nécessairement 25 % de pertes de disponibilité. Il faut d’abord distinguer les périodes sans production requise, les interruptions prévues et les arrêts subis. Ce classement révèle les heures effectivement récupérables sans confondre sous-utilisation commerciale et dysfonctionnement industriel.
Dans une journée de production, les écarts de temps peuvent provenir de plusieurs situations :
- Temps non requis : pause exclue du temps de production prévu, absence de commande ou fermeture planifiée selon la convention retenue.
- Arrêts programmés : changements de moule, réglages et interventions préventives, dont le traitement dans le TRS dépend de la définition du temps requis.
- Arrêts non programmés : panne, défaut d’alimentation, incident process ou intervention imprévue.
Les arrêts non programmés constituent une cible importante, mais les changements de série planifiés peuvent également représenter un gisement d’amélioration lorsqu’ils réduisent le temps de production requis effectivement disponible.
En injection plastique, la méthode SMED consiste notamment à distinguer les opérations internes, nécessitant l’arrêt de la machine, des opérations externes réalisables pendant son fonctionnement. Préparer le moule suivant, vérifier l’outillage, anticiper le séchage matière et disposer les raccords adaptés réduit les recherches et interventions improvisées.
Le temps de changement ne se limite pas au démontage et au remontage. Il comprend également les réglages, la stabilisation du procédé et le retour à une première pièce conforme. Les méthodes Lean et d’amélioration des processus du NIST présentent le Quick Changeover comme un levier de réduction du délai entre la dernière pièce conforme d’une série et la première pièce conforme de la suivante.
Sur une semaine représentative, chronométrez les interruptions, notez leur cause et séparez les opérations de préparation des interventions machine arrêtée. Une perte observée plusieurs fois peut devenir prioritaire même si chaque événement semble mineur.
La préparation externe ne doit jamais conduire à intervenir dans une zone dangereuse pendant le fonctionnement. Consignation, manutention des moules et dispositifs de protection restent des prérequis non négociables.
Cette analyse révèle souvent une autre catégorie de pertes : les interruptions brèves qui disparaissent des comptes rendus tout en dégradant la cadence.
Comment éliminer les petits arrêts répétés qui consomment une part significative de votre temps productif ?
Pour réduire les micro-arrêts, il faut les mesurer cycle par cycle, identifier leurs causes récurrentes et corriger les paramètres ou équipements responsables. Un bourrage de quelques secondes, répété au fil du poste, peut représenter une perte importante. Son impact doit toutefois être calculé : aucun pourcentage standard ne s’applique à tous les ateliers.
Les interruptions courtes échappent facilement aux déclarations manuelles. Un opérateur peut relancer rapidement l’alimentateur, retirer une pièce mal éjectée ou réinitialiser un automatisme sans signaler l’incident. Le système de suivi conserve alors parfois une durée globale de fonctionnement rassurante, alors que le rendement réel s’est dégradé.
Une observation cycle à cycle permet de comparer les temps réels aux temps nominaux de chaque recette. Une vidéo peut compléter les journaux machine et les données automate, à condition que l’installation respecte les règles de sécurité, de confidentialité et de fonctionnement de l’atelier.
Pour exploiter les observations, comparez les séquences avec la recette de référence, classez les écarts et recherchez les événements qui se répètent dans les mêmes conditions. Vérifiez notamment l’alimentation matière, la régulation thermique, l’éjection et l’évacuation des pièces.
Une intervention ponctuelle traite généralement le symptôme. Si un alimentateur se bloque régulièrement, l’origine peut être une usure mécanique, une instabilité du réglage ou une variation des caractéristiques matière. L’analyse doit distinguer la remise en route immédiate de la suppression durable de la cause racine.
La maintenance de premier niveau contribue à cette prévention lorsque les responsabilités sont clairement définies : nettoyage accessible, inspection visuelle et contrôles autorisés pour les opérateurs ; interventions techniques, réglages dangereux et dépannage spécialisé pour les personnels qualifiés. Le graissage exige également le respect des procédures et habilitations prévues.
Les corrections techniques ne produiront cependant pas un progrès durable si les équipes ne participent pas à la détection et au traitement des pertes.
Pourquoi votre TRS stagne malgré vos investissements : les opérateurs ne sont pas acteurs
Un TRS peut stagner après un investissement lorsque les causes dominantes des pertes restent organisationnelles : réglages non standardisés, incidents répétés, transmission insuffisante entre équipes et absence de traitement des anomalies. Une machine plus performante augmente la capacité potentielle, mais seule une organisation capable de maîtriser son fonctionnement transforme ce potentiel en pièces conformes.
L’achat d’une nouvelle presse ou l’ajout d’automatismes ne supprime pas automatiquement les attentes de matière, les erreurs de préparation ou les pertes associées aux changements de série. L’équipement peut être plus rapide tout en restant immobilisé par les mêmes problèmes.
L’affichage d’un TRS journalier ne suffit pas. Pour devenir utile, le tableau doit permettre à chaque équipe de comprendre les trois facteurs, les événements responsables de leur évolution et les actions à sa portée. Une baisse de disponibilité doit pouvoir être reliée à des causes concrètes, pas seulement à une couleur rouge sur un écran.
Un rituel court en début de poste peut structurer cette démarche :
- Examiner les principales pertes enregistrées lors du poste précédent.
- Vérifier leur réalité avec les opérateurs concernés.
- Choisir une cause prioritaire et une action réalisable.
- Désigner un responsable et une échéance.
- Contrôler au poste suivant si le problème a diminué.
La qualité de la mesure dépend aussi de la confiance. Lorsqu’un indicateur sert à sanctionner individuellement les opérateurs, les événements peuvent être sous-déclarés ou mal catégorisés. Le TRS perd alors sa valeur de diagnostic.
Associer production, méthodes, maintenance et qualité permet de résoudre les problèmes à leur véritable niveau. Les opérateurs signalent les dérives ; les équipes techniques traitent celles qui dépassent leur périmètre d’intervention.
Cette discipline de pilotage fournit également les données nécessaires pour décider si un investissement de capacité est réellement justifié.
TRS à 75% : faut-il acheter une 2ème presse ou optimiser celle en place pour atteindre 85% ?
Avec un TRS de 75 %, l’optimisation de la presse existante mérite généralement d’être évaluée avant l’achat d’un deuxième équipement. Passer à 85 % augmente la production conforme théorique à temps requis et cadence nominale constants. Mais si la demande dépasse durablement la capacité récupérable, une presse supplémentaire peut rester nécessaire.
Sur une base hypothétique de 4 000 heures requises annuelles, une presse à 75 % délivre l’équivalent de 3 000 heures à cadence nominale en production conforme. À 85 %, elle en délivrerait 3 400, soit 400 heures équivalentes supplémentaires. Ces heures ne correspondent pas à une réduction automatique du temps de présence ni à des commandes supplémentaires garanties.
Le choix doit intégrer les coûts complets et la contrainte commerciale. Le tableau suivant présente les éléments à vérifier avant la décision.
| Critère | Optimisation de la presse existante | Achat d’une deuxième presse |
|---|---|---|
| Capacité supplémentaire | Limitée aux pertes effectivement récupérables | Dépend du modèle, de la disponibilité et des ressources associées |
| Coûts directs | Diagnostic, méthodes, maintenance, formation et éventuelles modifications | Acquisition, installation, raccordements et mise en service |
| Coûts récurrents | Pilotage, entretien et maintien des standards | Énergie, maintenance, personnel et consommables |
| Contraintes physiques | Capacité nominale et limites techniques du procédé | Surface, alimentation matière, moules et équipements auxiliaires |
| Condition de pertinence | Pertes récupérables et demande compatible avec la capacité améliorée | Besoin durable dépassant la capacité économiquement récupérable |
Une deuxième presse peut également exiger du personnel supplémentaire, des moules disponibles en parallèle et une organisation logistique adaptée. À l’inverse, un chantier TRS n’est pas gratuit : le temps d’ingénierie, les équipements de mesure et certaines interventions techniques doivent être budgétés.
Un scénario de décision consiste à lancer un programme d’amélioration sur trois à six mois, avec objectifs intermédiaires de disponibilité, performance et qualité, puis à recalculer la capacité restante. Cette durée constitue une proposition d’organisation, non une période de retour sur investissement garantie.
Le calcul économique doit comparer les investissements, les coûts d’exploitation, les marges des volumes supplémentaires réellement vendables et les risques de saturation. Une hausse du TRS sur une presse non contraignante ne se transforme pas nécessairement en débit supplémentaire pour l’usine.
Pour éviter d’investir au mauvais endroit, il faut ensuite identifier l’équipement ou l’opération qui limite véritablement la production globale.
Comment identifier le maillon faible de votre ligne qui limite le débit global ?
Le maillon faible d’une ligne est la ressource qui limite son débit dans les conditions réelles de production. Pour l’identifier, comparez les capacités des postes, leurs temps de cycle et l’évolution des en-cours. Le poste au cycle nominal le plus long constitue un indice, mais les pannes, changements de série et contraintes logistiques peuvent déplacer le véritable goulot.
Dans une ligne de transformation plastique, accélérer une presse déjà plus productive que les équipements en aval n’augmente pas nécessairement les expéditions. Les pièces attendent simplement davantage avant l’opération suivante.
La théorie des contraintes présentée par le Lean Enterprise Institute privilégie l’amélioration du système global par la gestion des facteurs qui limitent son débit. Cette logique évite de disperser les investissements sur des équipements dont le rendement individuel n’est pas déterminant pour la capacité totale.
Pour localiser la contrainte, cartographiez le cheminement d’une famille de produits. Relevez les temps de cycle nominaux et observés, les interruptions, les attentes ainsi que les stocks en cours entre opérations. Une accumulation régulière en amont d’un poste peut révéler une capacité insuffisante en aval, sous réserve de vérifier les règles de lancement et les tailles de lots.
Une contrainte peut également varier selon les références. Une presse lente sur une grande pièce ne sera pas nécessairement le poste limitant pour une petite série nécessitant davantage de manutention ou de contrôle.
Après identification, protégez le temps utile de la ressource contrainte : alimentation matière préparée, instructions disponibles, maintenance priorisée et coordination avec l’aval. Un stock tampon dimensionné peut limiter la propagation des interruptions amont, mais ne doit pas masquer durablement les dysfonctionnements.
Surveillez enfin le débit de sortie en pièces conformes. L’amélioration de la contrainte peut déplacer le goulot vers une autre opération, ce qui impose de réévaluer régulièrement le flux complet.
Une fois les postes critiques localisés, l’analyse des historiques d’arrêts permet de concentrer les interventions sur les équipements responsables des pertes majeures.
Pourquoi 3 équipements sur 15 génèrent 75% de vos arrêts production ?
Trois équipements peuvent concentrer l’essentiel des arrêts d’un atelier parce qu’ils sont vieillissants, fortement sollicités, instables ou critiques pour le fonctionnement de la ligne. Le ratio de 75 % pour trois machines sur quinze reste cependant une hypothèse à vérifier. Seul un relevé exhaustif des événements permet de confirmer cette concentration et d’en identifier les causes.
Une analyse de Pareto consiste à additionner les durées d’arrêt par équipement, à classer les machines par contribution décroissante et à calculer leur part cumulée dans le total. Le même exercice doit être répété par cause d’arrêt afin de distinguer les pannes mécaniques, problèmes process, défauts d’alimentation ou changements de série.
La durée cumulée ne suffit pas à définir la stratégie. Deux machines peuvent totaliser un volume d’arrêt comparable tout en nécessitant des actions très différentes :
- Arrêts fréquents et courts : privilégier l’observation des cycles, l’analyse des réglages et l’entretien préventif ciblé.
- Pannes rares mais longues : examiner les pièces de rechange critiques, les délais d’intervention et le risque d’obsolescence.
- Équipement bloquant toute la ligne : évaluer aussi la perte réelle de débit global, supérieure ou différente de son seul temps d’immobilisation.
Une presse dont les incidents sont correctement enregistrés peut paraître plus problématique qu’une autre dont les micro-arrêts échappent au reporting. Il faut donc comparer les machines sur des bases homogènes, avec des règles de saisie identiques et des périodes représentatives.
Le classement peut ensuite orienter les moyens de maintenance : disponibilité des composants critiques, stabilisation des recettes, contrôles renforcés ou étude de remplacement. Pour une machine ancienne, le coût de maintenance doit être mis en regard du risque de rupture de production et de la valeur des volumes perdus.
L’objectif n’est pas d’obtenir artificiellement une répartition de type 80/20, mais de déterminer où une action réduit effectivement les pertes les plus coûteuses.
Ces efforts gagnent encore en efficacité lorsque l’implantation et la circulation des matières permettent au flux global de bénéficier des performances retrouvées.
À retenir avant de modifier votre ligne
- Une machine optimisée n’augmente le débit global que si elle contribue à lever une contrainte réelle.
- Les déplacements, attentes et changements de série doivent être mesurés comme des pertes de flux, distinctes des performances individuelles des presses.
- Une réorganisation doit être évaluée sur les pièces conformes produites, ses coûts et ses contraintes de sécurité avant d’être généralisée.
Comment agencer votre ligne de transformation pour augmenter le débit de 20% sans nouvel équipement ?
Un réagencement peut augmenter le débit d’une ligne de transformation en réduisant les déplacements, attentes, manutentions et changements de série inutiles. Un gain de 20 % constitue un objectif possible à tester, et non un résultat garanti. La pertinence de la nouvelle implantation dépend du goulot réel, des familles de produits et des contraintes techniques du site.
Après avoir amélioré la disponibilité des presses, examinez le parcours complet de la matière et des pièces : réception, préparation, injection, refroidissement, contrôle, conditionnement et stockage. Une implantation historiquement construite autour des machines peut imposer des trajets importants entre opérations qui se succèdent pourtant dans chaque gamme de fabrication.
L’organisation en flux cherche à rapprocher les postes fortement liés, à réduire les manipulations sans valeur ajoutée et à rendre visibles les accumulations d’en-cours. Le NIST présente notamment la production en cellules organisées par familles de produits comme une approche destinée à fluidifier les opérations.
Pour une ligne de plasturgie, plusieurs adaptations peuvent être étudiées :
- Rapprocher la zone de conditionnement des presses qui produisent les références concernées.
- Organiser les emplacements de moules, raccords et outillages selon leur fréquence d’utilisation.
- Préparer les matières et accessoires avant le changement de série, dans une zone dédiée.
- Regrouper certaines productions par familles compatibles afin de réduire les changements inutiles, sans créer de retards de commande ou de stocks excessifs.
- Adapter les moyens de manutention aux flux physiques et aux exigences de sécurité.
Une implantation unique ne convient pas nécessairement aux grandes pièces, aux petites séries et aux fabrications fortement automatisées. Les parcours doivent être examinés par famille de produits, et les effets sur les délais comme sur les stocks doivent être pris en compte.
Avant tout déplacement, vérifiez les alimentations matière, les raccordements électriques, les réseaux hydrauliques, les équipements robotisés et les circulations de sécurité. Lorsque les machines ne peuvent pas être déplacées, l’aménagement des zones adjacentes et la standardisation de la préparation constituent des alternatives plus réalistes.
Simulation pédagogique d’un gain de débit
Une ligne fictive produit initialement 100 pièces conformes par heure. Un objectif de progression de 20 % correspond à 120 pièces conformes par heure. Le gain recherché est donc de 20 pièces conformes supplémentaires par heure de fonctionnement comparable.
Pour démontrer l’amélioration, il faudrait mesurer les volumes avant et après réagencement sur des références et conditions équivalentes, vérifier la disponibilité de chaque poste et s’assurer qu’aucune nouvelle accumulation ne limite la sortie de ligne. Cet exemple ne constitue pas un résultat industriel observé.
La validation doit également porter sur les ressources mobilisées et la stabilité de la qualité. Un débit instantané plus élevé n’est pas nécessairement un progrès si les rebuts augmentent, si la manutention devient risquée ou si la nouvelle organisation dégrade la flexibilité.
La prochaine action consiste à sélectionner une famille de produits, mesurer son débit de référence et tester une modification ciblée du flux avant d’envisager une réorganisation plus large de l’atelier.
Un TRS de 85 % est-il un objectif valable pour toutes les presses ?
Non. Le niveau pertinent dépend des procédés, des séries, des temps de changement, de la variété des produits et des conventions de calcul. Le seuil de 85 % peut servir de cible de pilotage, mais ne constitue pas à lui seul une preuve de performance optimale. Comparez également les progrès internes à périmètre constant.
Comment calculer les heures productives récupérables avec une hausse de TRS ?
Multipliez le temps requis annuel par la différence entre le TRS cible et le TRS initial, exprimée en valeur décimale. Pour 4 000 heures requises et une progression de 70 % à 85 %, le calcul donne 4 000 × 0,15 = 600 heures équivalentes à cadence nominale de production conforme. Il ne s’agit pas automatiquement de 600 heures de fonctionnement physique supplémentaires.
Faut-il mesurer le TRS par presse ou sur l’ensemble de la ligne ?
Les deux niveaux répondent à des besoins différents. Le TRS par presse aide à diagnostiquer ses pertes propres. La performance de la ligne doit aussi être évaluée par son débit de sortie conforme, les temps d’attente et ses contraintes. Multiplier ou moyenner les TRS individuels ne fournit pas automatiquement un indicateur représentatif du flux global.
Comment éviter une amélioration artificielle du TRS ?
Conservez les mêmes règles de calcul avant et après le chantier : temps requis, exclusions, cadence nominale, déclaration des arrêts et méthode de comptage des rebuts. Documentez tout changement de périmètre. Une hausse liée uniquement à une modification de convention ne démontre aucune progression opérationnelle.