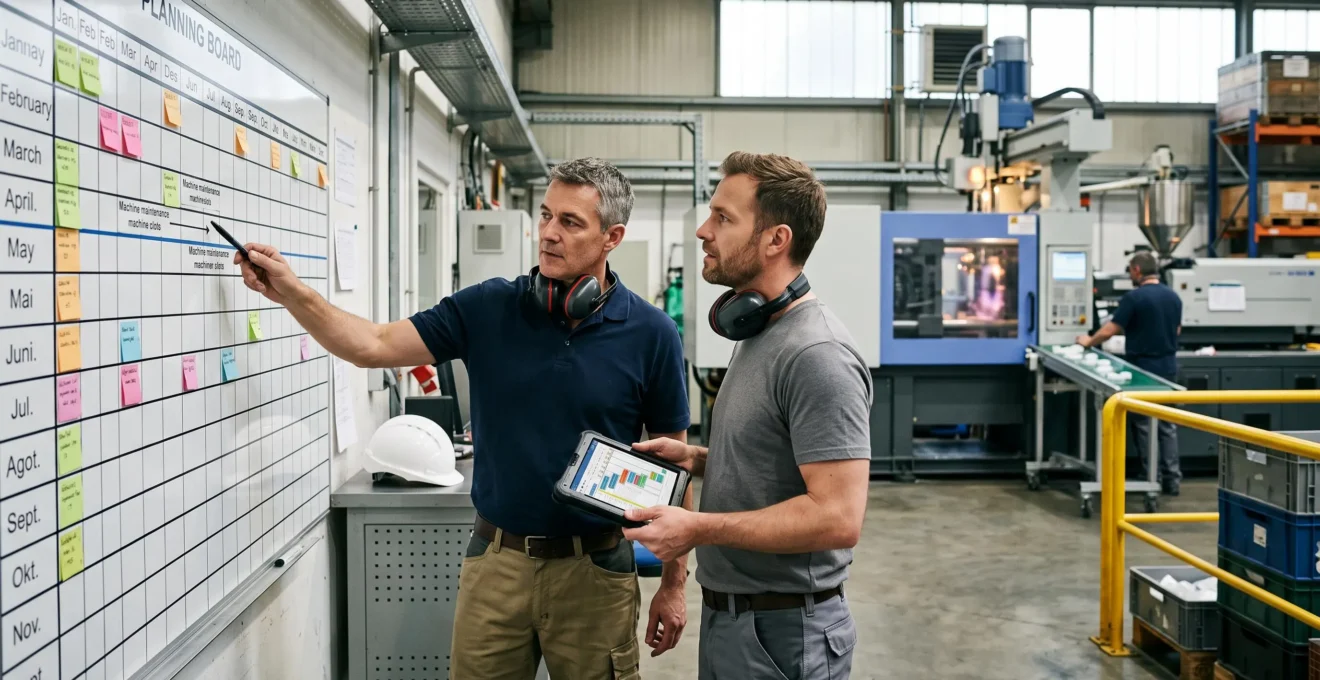
Une presse à injecter immobilisée pour une révision prévue depuis plusieurs semaines peut suffire à désorganiser les livraisons clients. Le problème ne vient pas nécessairement de l’intervention elle-même, mais de sa place dans le planning : une commande prioritaire lancée trop tard, une pièce indisponible ou une remise en production qui prend plus de temps qu’annoncé.
Pour éviter ces situations, la maintenance programmée doit être intégrée à l’ordonnancement industriel au même titre que les commandes, les changements de moule et les contraintes de capacité.
L’objectif est de **sécuriser les délais de livraison sans sacrifier la fiabilité des équipements**. Cela suppose d’identifier les fenêtres d’arrêt compatibles avec le carnet de commandes, de préparer les interventions suffisamment tôt et de formaliser les arbitrages entre maintenance, production et service client.
Le zéro retard constitue un objectif de pilotage, pas une garantie absolue : des défaillances imprévisibles restent possibles. Une organisation rigoureuse permet néanmoins de mieux maîtriser les risques de décalage avant qu’ils n’affectent les engagements commerciaux.
Les trois leviers pour sécuriser les livraisons pendant la maintenance
- Synchroniser les calendriers : choisir les fenêtres de maintenance selon la charge réelle des presses, leur état technique et les échéances clients.
- Préparer avant l’arrêt : réserver les pièces critiques, constituer les kits d’intervention et intégrer les essais de redémarrage dans la durée prévue.
- Piloter ensemble : maintenir un planning unique production-maintenance, avec des règles explicites de report, de priorisation et de restitution des machines.
- Quand planifier vos révisions majeures pour minimiser l’impact sur le chiffre d’affaires ?
- Comment réduire significativement la durée de vos interventions de maintenance grâce à une préparation optimale ?
- Pourquoi tant d’interventions programmées dérapent-elles faute de pièces disponibles ?
- Comment co-construire le planning de maintenance avec la production pour gagner en fluidité ?
- Maintenance de nuit à coût majoré ou en journée avec arrêt production : quelle option privilégier ?
- Comment planifier la maintenance de vos presses sans perturber le planning de production ?
- Pourquoi produire en grands lots peut immobiliser une trésorerie importante ?
- Comment agencer votre ligne de transformation pour augmenter le débit sans nouvel équipement ?
Quand planifier vos révisions majeures pour minimiser l’impact sur le chiffre d’affaires ?
Le meilleur moment pour programmer une révision majeure correspond à une période où la capacité machine peut être retirée sans compromettre les livraisons, tout en restant compatible avec l’état réel de l’équipement. Cette décision repose sur trois informations : la charge prévisionnelle, les échéances clients et les limites techniques de report de la maintenance.
Une période historiquement calme n’est pas automatiquement une bonne fenêtre. Dans un atelier de plasturgie, la demande varie selon les secteurs servis, les commandes saisonnières et les calendriers industriels des clients. Une semaine peu chargée l’année précédente peut devenir critique si plusieurs commandes fermes y convergent.
La première étape consiste à **croiser trois horizons de planification** :
- Historique : examiner dans l’ERP et le MES les taux de charge, les arrêts et les variations saisonnières observés sur les exercices disponibles.
- Commercial : intégrer le carnet de commandes confirmé, les besoins prévisionnels et les dates contractuelles de livraison.
- Technique : positionner les révisions en fonction des heures de fonctionnement, des inspections, de l’usure constatée et des préconisations applicables.
Pour une presse à injection, un remplacement de vis ou une révision hydraulique peut souvent être anticipé plusieurs mois à l’avance. En revanche, une dégradation anormale observée sur un composant peut imposer une intervention plus précoce, indépendamment du calendrier commercial.
La décision doit donc distinguer les interventions déplaçables de celles qui atteignent une limite technique ou de sécurité.
| Situation observée | Décision à étudier | Condition déterminante |
|---|---|---|
| Charge faible et machine proche de son échéance de révision | Avancer l’intervention | Pièces, personnel et procédure disponibles |
| Pic de commandes et équipement techniquement stable | Étudier un report encadré | Validation technique et marge de sécurité suffisante |
| Usure anormale ou anomalie affectant la sécurité | Intervenir selon l’évaluation du risque | Ne pas faire primer la livraison sur la sécurité |
| Client stratégique avec échéance contractuelle sensible | Rechercher une autre fenêtre ou une capacité alternative | Arbitrage anticipé avec le service commercial |
Les clients importants peuvent également contribuer à cet arbitrage. Informer suffisamment tôt un donneur d’ordre d’un arrêt majeur permet, selon les possibilités contractuelles, de négocier une période sans livraison, un décalage de commande ou une constitution anticipée de stock.
Selon les recommandations de l’INRS sur l’organisation de la maintenance, des arrêts réguliers doivent être planifiés pour réaliser les interventions préventives. Leur préparation doit également couvrir les contrôles, les essais et la restitution des équipements à la production.
Le report systématique au motif que « la machine doit encore tourner cette semaine » déplace le risque sans le supprimer. Une règle interne peut prévoir qu’aucun nouveau report n’est accepté sans validation du responsable maintenance et justification documentée de l’état machine. Les limites techniques du constructeur et les impératifs de sécurité restent prioritaires.
Une date de révision bien choisie protège le planning. Mais cette protection disparaît si l’intervention dépasse sa durée prévue : la qualité de la préparation devient alors déterminante.
Comment réduire significativement la durée de vos interventions de maintenance grâce à une préparation optimale ?
Pour raccourcir un arrêt de maintenance, il faut transférer hors du temps d’immobilisation toutes les opérations qui peuvent être préparées en amont. La constitution de kits complets, le préassemblage des composants, la documentation des réglages et l’organisation des essais réduisent les attentes pendant l’intervention. Le gain exact dépend toutefois de la nature de la révision et de son état initial de préparation.
Dans de nombreux ateliers, la durée affichée pour une intervention correspond surtout au temps technique de démontage, de remplacement et de remontage. Elle ne reflète pas toujours les recherches d’outils, les déplacements au magasin ou les échanges nécessaires pour retrouver un réglage ancien.
Il est utile de distinguer **le temps de travail technique incompressible** des temps d’attente et des opérations pouvant être déplacées avant l’arrêt.
La maintenance en kit répond directement à ce besoin. Pour chaque révision récurrente, le technicien prépare un ensemble identifié comprenant les pièces de rechange, les consommables, l’outillage particulier, les documents et les moyens de contrôle nécessaires.
Un kit hydraulique peut, par exemple, rassembler les joints prévus, les flexibles requis, les références de filtration, les outils adaptés et la fiche d’intervention correspondante. Sa composition doit rester propre à la machine et à l’opération.
La préparation déportée apporte un second levier. Certains sous-ensembles peuvent être préassemblés, des équipements de régulation peuvent être testés sur banc et des documents de réglage peuvent être vérifiés alors que la presse produit encore.
Ces opérations restent soumises aux procédures techniques, aux prescriptions des fabricants et aux conditions de sécurité. Elles ne justifient jamais de manipuler un équipement en fonctionnement lorsque l’opération nécessite sa mise en sécurité.
L’historique constitue une autre ressource essentielle. Les photographies prises avant démontage, les valeurs de réglage consignées et les difficultés rencontrées lors des révisions précédentes limitent les recherches pendant le remontage.
Après chaque intervention, comparer durée prévue et durée réelle permet de distinguer les écarts évitables des imprévus techniques. Les enseignements servent ensuite à modifier le kit, la procédure et la durée de référence dans la GMAO.
Checklist de préparation avant d’immobiliser une presse
- Définir le périmètre technique : produire une fiche d’intervention précisant les composants concernés, les travaux attendus et les conditions de sécurité.
- Préparer le kit : établir une liste de pièces et d’outils avec vérification physique des éléments indispensables.
- Réaliser les opérations déportables : compléter une fiche indiquant les préassemblages et tests effectués avant l’arrêt.
- Organiser l’exécution : valider un planning nominatif des intervenants, moyens de manutention et étapes de contrôle.
- Préparer la restitution : établir un protocole de redémarrage comprenant essais, contrôle qualité et validation de remise à disposition.
Une préparation efficace n’accélère pas seulement le travail des techniciens. Elle rend l’heure de restitution plus prévisible, à condition que les pièces annoncées comme disponibles le soient réellement.
Pourquoi tant d’interventions programmées dérapent-elles faute de pièces disponibles ?
Une intervention programmée peut déraper parce que les pièces nécessaires à une révision ne correspondent pas toujours aux références régulièrement consommées par l’atelier. Les composants spécifiques, coûteux ou rarement remplacés peuvent être absents du stock courant. Le problème apparaît lorsque leur disponibilité réelle n’est vérifiée qu’après l’immobilisation de la machine.
Une presse peut fonctionner longtemps sans remplacement de certains composants hydrauliques ou mécaniques. Leur faible consommation historique ne signifie pourtant pas qu’ils sont peu importants : leur absence peut empêcher la remise en service.
Il faut donc distinguer les consommables courants des **pièces critiques conditionnant l’achèvement de la révision**.
Pour chaque intervention planifiée, une nomenclature spécifique doit identifier les références indispensables, les quantités, les délais d’approvisionnement et les éventuelles solutions de remplacement validées.
Une règle opérationnelle consiste à appliquer le principe « no parts, no start » aux interventions planifiables : **aucune immobilisation volontaire sans confirmation des pièces indispensables**.
Cette vérification ne doit pas se limiter à une quantité théorique dans l’ERP. Le magasin doit confirmer la présence physique, la bonne référence, la compatibilité technique et la réservation des éléments pour l’intervention concernée.
L’arbitrage économique doit également comparer le coût de possession d’une pièce au coût probable de son indisponibilité.
Le calcul peut être structuré de la manière suivante :
Coût estimé d’une rupture = coût de capacité perdue non récupérable + main-d’œuvre immobilisée + frais logistiques supplémentaires + conséquences contractuelles éventuelles.
Les postes doivent être évalués sans double comptage. Une capacité non produite mais entièrement récupérée ultérieurement n’entraîne pas nécessairement une marge définitivement perdue.
Dans son article sur les pièces de rechange en maintenance, l’AFIM recommande d’examiner conjointement l’historique des consommations, la criticité des actifs et le coût global d’une rupture, en intégrant notamment le délai logistique et le coût horaire d’arrêt.
Pour les presses importées, certains composants d’origine peuvent nécessiter des délais d’approvisionnement incompatibles avec une révision décidée à court terme. Les achats doivent alors examiner à l’avance les disponibilités constructeur, les engagements fournisseurs, les possibilités de réservation et les substitutions techniquement homologuées.
L’enjeu n’est pas de stocker systématiquement davantage, mais de réserver les bonnes pièces au bon moment.
Une fois cette condition maîtrisée, il reste à éviter qu’une intervention pourtant prête soit décalée au dernier moment par une décision de production non partagée.
Comment co-construire le planning de maintenance avec la production pour gagner en fluidité ?
La co-construction fonctionne lorsque maintenance et production arbitrent les mêmes contraintes dans un calendrier unique. Elle exige une réunion régulière, une visibilité commune sur les charges et les arrêts, ainsi qu’une autorité clairement définie pour valider les changements. Sans règles de décision partagées, deux plannings parallèles peuvent continuer à produire des engagements contradictoires.
Le responsable production cherche à assurer les quantités, tandis que le responsable maintenance doit préserver la disponibilité future des équipements. Ces objectifs sont complémentaires, mais leur horizon de décision peut différer.
Une commande urgente justifie parfois de déplacer une intervention mineure. À l’inverse, un défaut technique sérieux ne peut être ignoré pour protéger une échéance commerciale.
La gouvernance peut reposer sur un comité commun hebdomadaire, complété par un point quotidien court lorsque l’atelier connaît de nombreux changements.
À chaque réunion, les participants confrontent les ordres de fabrication, les livraisons prioritaires, les capacités de remplacement, les interventions prévues et les risques techniques remontés.
Le planning partagé peut prendre la forme d’un diagramme de Gantt, d’un outil d’ordonnancement connecté à la GMAO ou d’une solution commune plus simple. **L’unicité de l’information importe davantage que la sophistication du logiciel.**
| Sujet | Règle de fonctionnement | Trace attendue |
|---|---|---|
| Validation d’un arrêt | Accord entre responsables désignés | Créneau confirmé dans le planning commun |
| Report d’une intervention | Évaluation technique avant arbitrage | Motif, approbation et nouvelle échéance |
| Aléa de production | Signalement rapide des capacités libérées | Mise à jour horodatée du planning |
| Restitution d’équipement | Validation technique et contrôle de reprise | Confirmation de disponibilité à la production |
La maintenance opportuniste peut exploiter une attente matière ou une interruption de production pour réaliser une intervention mineure déjà préparée. Cette pratique est pertinente si le périmètre technique, la durée, les moyens et les mesures de prévention sont compatibles avec la fenêtre disponible.
Elle ne doit pas devenir un prétexte pour improviser une opération lourde ou déroger aux procédures de mise en sécurité.
L’analyse des facteurs de risque en maintenance par l’INRS souligne les risques associés à une planification insuffisante, à la pression temporelle, aux défauts de coordination et à la coexistence d’interventions.
La co-construction nécessite enfin un véritable pouvoir d’arbitrage technique. Si la maintenance ne peut signaler et bloquer une situation dangereuse, ou si la production ne partage pas ses modifications en temps utile, le planning commun perd sa valeur opérationnelle.
Cette coordination permet de sélectionner des fenêtres réalistes. Elle conduit aussi à une question économique concrète : faut-il accepter un arrêt en journée ou financer une intervention en horaires décalés ?
Maintenance de nuit à coût majoré ou en journée avec arrêt production : quelle option privilégier ?
La maintenance de nuit devient intéressante lorsque son surcoût reste inférieur au coût économique évitable d’un arrêt en journée, sans dégrader la sécurité ni la qualité de l’intervention. Une révision lourde nécessitant plusieurs spécialistes ou un contrôle approfondi peut, au contraire, être préférable en journée. Le choix doit se faire intervention par intervention.
Comparer uniquement le coût salarial des techniciens constitue une erreur. Un arrêt diurne peut immobiliser une machine au moment où elle produit des commandes indispensables. Mais cette perte apparente n’est pas toujours définitive si la production peut être rattrapée sur une capacité disponible.
À l’inverse, une intervention nocturne exige parfois du personnel supplémentaire, des astreintes, un accompagnement externe ou une organisation particulière du contrôle qualité.
Le responsable planification peut donc comparer deux coûts complets.
| Critère | Intervention en journée | Intervention de nuit |
|---|---|---|
| Main-d’œuvre | Coût selon l’organisation habituelle | Majoration éventuelle et coût d’encadrement |
| Production | Capacité indisponible pendant les heures de charge | Impact potentiellement réduit si la machine ne produit pas la nuit |
| Compétences | Équipes et spécialistes généralement plus accessibles | Disponibilité des qualifications à confirmer |
| Support fournisseurs | Assistance plus facilement mobilisable | Support à organiser contractuellement si nécessaire |
| Sécurité et contrôle | Encadrement et moyens souvent plus accessibles | Organisation spécifique, fatigue et supervision à évaluer |
| Redémarrage | Possibilité de contrôler avec l’équipe de production habituelle | Essais et contrôle qualité à assurer avant reprise |
Un calcul prévisionnel peut comparer :
Coût de l’option jour = coûts de maintenance + coût économique net de l’arrêt de production + frais de replanification et conséquences contractuelles éventuelles.
Coût de l’option nuit = coûts de maintenance majorés + moyens complémentaires + coût éventuel d’indisponibilité nocturne + coûts de reprise et de contrôle.
Ces deux estimations doivent utiliser des hypothèses de capacité et de marge cohérentes. Il faut notamment distinguer les charges fixes déjà engagées des coûts réellement supplémentaires ou évitables.
Une troisième option mérite d’être étudiée : **la préparation en journée suivie d’une exécution courte de nuit**, avec des essais et une restitution organisés avant la reprise programmée.
Certaines interventions peuvent également être fractionnées en plusieurs fenêtres, à condition que les étapes intermédiaires permettent une remise en service sûre et techniquement validée.
Une opération simple, répétitive et parfaitement préparée peut convenir à un créneau décalé. Une révision complexe impliquant une forte incertitude, des manutentions lourdes ou une assistance constructeur gagne souvent à être conduite pendant une période où tous les moyens sont accessibles.
L’horaire retenu doit finalement dépendre autant des caractéristiques de l’intervention que de l’organisation des presses dans le planning de production.
Comment planifier la maintenance de vos presses sans perturber le planning de production ?
Pour insérer les interventions de maintenance dans le planning des presses, il faut les classer selon leur durée, leur criticité et les opérations de production auxquelles elles peuvent être associées. Les interventions courtes peuvent exploiter certaines fenêtres existantes, tandis que les révisions majeures nécessitent une réservation de capacité. Leur échelonnement évite de concentrer les indisponibilités sur les mêmes périodes.
Toutes les opérations de maintenance ne doivent pas être ordonnancées de la même manière. Une vérification de premier niveau et une révision complète d’un ensemble hydraulique n’imposent ni les mêmes compétences ni la même immobilisation.
Une typologie opérationnelle peut associer chaque catégorie à son créneau naturel :
- Micro-arrêt : contrôle ou opération courte compatible avec une fenêtre prévue et avec les conditions de sécurité.
- Demi-journée : intervention planifiée entre deux campagnes lorsque le temps disponible couvre également les essais.
- Fenêtre de week-end : maintenance plus longue nécessitant une organisation spécifique du personnel et du redémarrage.
- Révision majeure : arrêt réservé en amont, avec capacité de remplacement ou adaptation des ordres de fabrication.
Cette classification est indicative : le créneau réellement nécessaire découle du contenu technique de l’opération, pas d’une durée arbitraire.
Les changements de moule constituent une occasion d’intégrer certaines tâches préventives déjà prévues. Si une presse doit être arrêtée et mise en sécurité pour un changement de série, des contrôles compatibles peuvent éventuellement être regroupés avec cette opération.
Il faut toutefois distinguer les tâches réalisables en parallèle de celles qui allongent réellement l’arrêt. Le gain potentiel ne doit pas masquer une augmentation excessive du temps de changement de série.
Sur un parc de plusieurs presses, **le lissage des maintenances sur l’année** permet de préserver une capacité de secours. L’ordonnancement doit éviter, dans la mesure du possible, de rendre simultanément indisponibles deux équipements assurant des fabrications critiques ou non transférables.
En cas de conflit entre deux interventions, trois critères facilitent l’arbitrage : la criticité des commandes supportées par chaque presse, l’existence d’une capacité alternative et l’état technique constaté.
Une machine très sollicitée mais en bon état peut parfois conserver sa fenêtre prévue, tandis qu’une machine présentant un risque de défaillance élevé réclame une intervention plus rapide. La décision doit rester compatible avec les consignes techniques et de sécurité.
Enfin, un changement de planning doit être répercuté dans la capacité réellement promise au service commercial. Une disponibilité machine théorique ne suffit pas lorsque le personnel, le moule ou les périphériques indispensables ne sont pas accessibles.
Cette discipline d’ordonnancement révèle parfois un autre problème : la capacité disponible est consommée par des campagnes de fabrication inutilement longues, qui compliquent aussi la constitution des fenêtres de maintenance.
Pourquoi produire en grands lots peut immobiliser une trésorerie importante ?
Produire en grands lots peut réduire le nombre de changements de série, mais immobilise davantage de matière, de transformation et de frais de fabrication dans des stocks non encore vendus ou encaissés. Lorsque l’écoulement du lot est lent, le gain de productivité apparent peut être réduit par le financement, le stockage et les risques d’obsolescence. Les longs cycles de fabrication diminuent également la souplesse de planification.
Dans un atelier d’injection plastique, augmenter la taille des campagnes semble souvent rationnel. Chaque changement de moule mobilise des techniciens, nécessite des réglages et peut générer des rebuts de démarrage.
Produire davantage de pièces à chaque réglage permet de répartir ces coûts sur un volume supérieur.
Cependant, **le coût unitaire de fabrication ne suffit pas à déterminer la taille économique du lot**. Il faut intégrer le temps nécessaire pour vendre ou consommer les quantités produites.
Un lot terminé mais restant plusieurs semaines en stock mobilise du financement et de l’espace de stockage. Il peut également être exposé à une modification de commande, une évolution de spécification ou un déclassement qualité.
Le calcul pertinent peut être exprimé ainsi :
Gain net estimé du grand lot = coûts de changement de série évités − coûts de possession supplémentaires − coûts supplémentaires liés au risque de stock.
Le coût de possession doit tenir compte de la valeur moyenne réellement immobilisée et de sa durée, pas simplement du volume fabriqué.
Le lien avec la maintenance est direct. Une presse occupée par de longues campagnes dispose de moins de fenêtres naturelles pour effectuer de petits arrêts préventifs. Si ces fenêtres disparaissent, la tentation de reporter l’entretien augmente.
Cette relation dépend toutefois de l’organisation de l’atelier : une campagne longue peut rester pertinente lorsque les changements de moule sont particulièrement coûteux, la demande régulière et les périodes de maintenance déjà réservées.
Le Lean Enterprise Institute explique, dans son analyse sur le lissage de production, que la maîtrise des changements de série et la répartition plus régulière des fabrications favorisent l’adaptation aux variations de la demande.
Une alternative consiste à organiser des lots intermédiaires, calculés à partir des commandes réellement attendues, des temps de changement et des capacités nécessaires aux interventions programmées.
Il ne s’agit pas de réduire toutes les tailles de lot. Une matière particulière, un changement de moule complexe ou une commande ferme importante peuvent justifier une campagne longue. À l’inverse, un risque de péremption ou d’obsolescence de la matière peut rendre le grand lot moins intéressant.
Lorsque les tailles de lot ont été ajustées, l’atelier peut encore gagner en disponibilité effective en réduisant les pertes de temps liées à l’agencement et aux flux entre les équipements.
À retenir avant de chercher davantage de capacité
- Une machine occupée en permanence n’est pas nécessairement une machine qui contribue au mieux au respect des délais.
- Le débit global dépend de la ressource limitante : réduire les attentes ailleurs n’augmente pas automatiquement les sorties de la ligne.
- La fiabilité des équipements et la fluidité des flux doivent être améliorées conjointement pour conserver des fenêtres de maintenance exploitables.
Comment agencer votre ligne de transformation pour augmenter le débit sans nouvel équipement ?
Pour améliorer le débit sans acheter de nouvelle machine, commencez par identifier le poste qui limite réellement la capacité de la ligne. Réduisez ensuite les manutentions, les attentes et les micro-arrêts autour de cette contrainte. Une réimplantation peut améliorer la fluidité, mais son effet doit être mesuré : elle ne peut dépasser les limites physiques des équipements existants.
Sur une ligne de transformation plastique, les opérations d’extraction, de refroidissement, de coupe, de conditionnement et de manutention doivent fonctionner à des rythmes compatibles.
Un poste peut produire rapidement sans améliorer le débit final si l’étape suivante reste saturée. La première intervention consiste donc à cartographier les temps de cycle, les files d’attente et les micro-arrêts de chaque poste.
Le responsable production doit ensuite observer où les pièces s’accumulent, où les opérateurs attendent et quelles interruptions affectent le poste contraignant.
Plusieurs leviers sont envisageables sans investissement lourd :
- Réduire les manutentions : rapprocher les zones de sortie, de contrôle et de conditionnement lorsque l’implantation et la sécurité le permettent.
- Fluidifier les transferts : adapter l’organisation des convoyeurs et des zones tampons pour limiter les attentes entre équipements.
- Réduire les micro-arrêts : traiter les problèmes récurrents de guidage, d’évacuation et d’alimentation à partir d’observations documentées.
- Rééquilibrer les tâches : répartir certaines opérations manuelles pour éviter qu’un poste secondaire ne devienne la nouvelle contrainte.
Une zone tampon peut découpler temporairement deux postes, mais sa capacité et ses conditions d’utilisation doivent rester maîtrisées. Elle ne constitue pas une solution durable à un déséquilibre structurel important.
L’amélioration de l’agencement doit également intégrer la maintenance préventive. Les points de frottement, les manutentions répétées, les bourrages et les sollicitations anormales peuvent révéler des causes d’usure qu’il faut traiter dans le même chantier.
La mesure du résultat doit porter sur le débit de bonnes pièces en sortie de ligne, pendant une période représentative, avec une qualité et des conditions de fonctionnement comparables.
Un gain local sur un poste ne doit pas être confondu avec une augmentation de capacité de l’ensemble de la ligne.
Il existe enfin un plafond physique. Si la cadence est principalement limitée par le temps de refroidissement d’une pièce, les performances du moule ou la capacité d’extrusion, une simple réorganisation des flux ne peut supprimer cette contrainte.
Lorsque les pertes d’organisation ont été réduites et que le poste limitant atteint sa capacité technique, un investissement ou une modification de procédé peut devenir nécessaire.
La prochaine action consiste à sélectionner une ligne critique, mesurer ses pertes de capacité et confronter ses périodes de charge au calendrier de maintenance. Ce diagnostic commun donne une base concrète pour fixer les prochains arrêts, sécuriser les commandes et mesurer les progrès sur les délais clients.
Quels indicateurs suivre pour vérifier que la maintenance ne provoque pas de retards clients ?
Suivez le taux de livraisons à l’heure, les heures d’arrêt planifiées et réelles, la part des interventions reportées, le respect des dates de restitution et les retards de commandes attribuables à une indisponibilité machine. Le rapprochement entre GMAO, planning de production et données de livraison permet d’identifier les relations entre interventions et engagements clients, sans attribuer automatiquement chaque retard à la maintenance.
À quel moment faut-il figer une intervention de maintenance programmée ?
La date doit être confirmée lorsque la fenêtre de production, les ressources humaines, les moyens techniques et les pièces critiques ont été validés. L’horizon dépend de la durée de l’intervention, des approvisionnements et du carnet de commandes. Après validation, toute modification doit faire l’objet d’un arbitrage formalisé et d’une mise à jour du planning partagé.
Comment sécuriser les livraisons si une intervention dure plus longtemps que prévu ?
Le responsable planification doit réévaluer immédiatement la capacité restante, identifier les ordres de fabrication menacés et examiner les solutions validées : transfert vers une presse compatible, réordonnancement, utilisation d’un stock disponible ou adaptation des créneaux de livraison avec le client. Le redémarrage ne doit pas être accéléré au détriment des essais techniques et du contrôle qualité.
Une GMAO connectée à l’ERP est-elle indispensable pour coordonner production et maintenance ?
Non. Un planning partagé et régulièrement mis à jour peut suffire dans un atelier de taille limitée. L’intégration entre GMAO, ERP et éventuellement MES devient particulièrement utile lorsque le nombre de presses, les changements de série ou les interdépendances entre commandes rendent les mises à jour manuelles difficiles. La priorité reste la cohérence des données et la clarté des responsabilités.
Faut-il prévoir une marge de sécurité après chaque arrêt de maintenance ?
Une marge adaptée est pertinente lorsque la remise en production comporte des incertitudes de réglage, de montée en cadence ou de contrôle qualité. Elle doit être calculée à partir de l’historique des interventions comparables et du niveau de risque technique, plutôt qu’à partir d’un pourcentage arbitraire. Cette marge peut ensuite être ajustée grâce à la comparaison systématique des durées prévues et constatées.