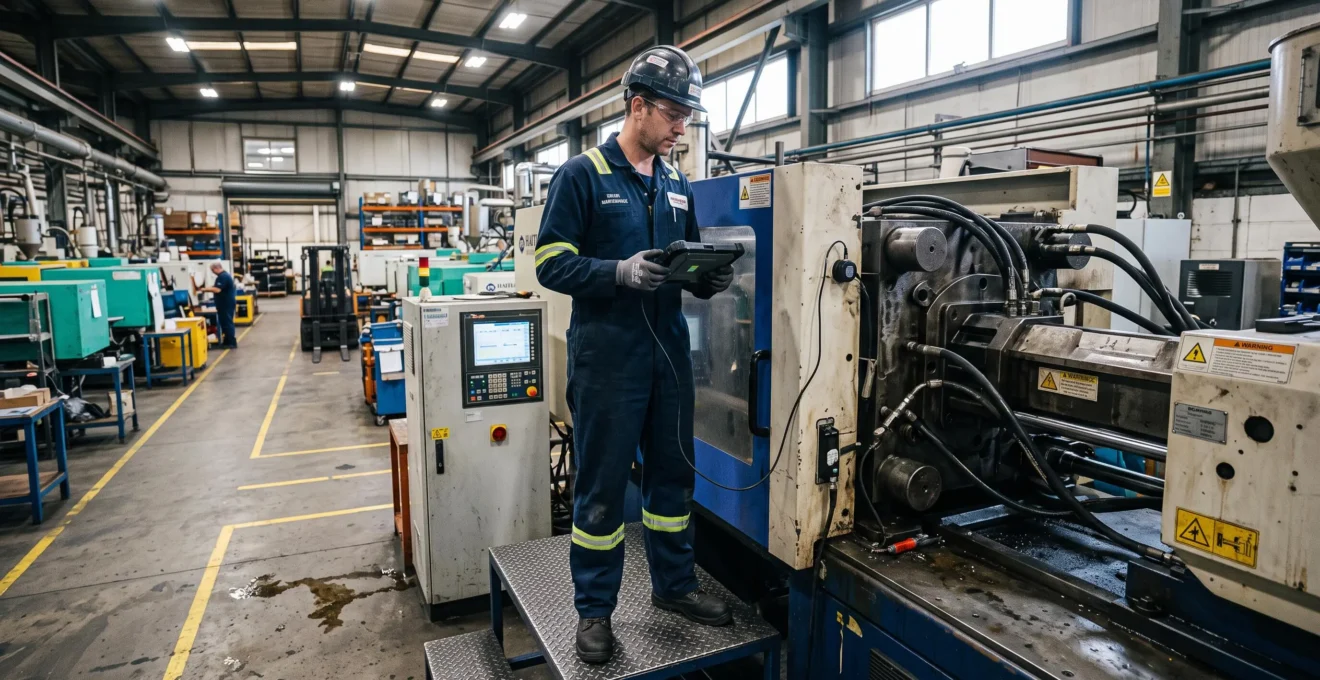
Atteindre 95 % de disponibilité sur une ligne de production plastique ne consiste pas simplement à multiplier les opérations de maintenance préventive. L’enjeu est de réduire les immobilisations qui pénalisent réellement la production, sans provoquer de nouveaux arrêts par des interventions inutiles ou mal programmées.
Dans un atelier d’injection plastique, les presses, les circuits de refroidissement, les sécheurs et les équipements périphériques forment un système interdépendant. Une presse parfaitement entretenue peut ainsi perdre en productivité à cause d’un refroidisseur dégradé, tandis qu’un programme de révision trop rigide peut immobiliser inutilement une machine fiable.
Une stratégie performante repose sur quatre décisions : choisir le bon mode de maintenance selon la criticité des équipements, construire un calendrier compatible avec les commandes, mesurer les pertes réelles et traiter durablement les causes des pannes récurrentes. L’objectif de 95 % devient alors un indicateur de pilotage, à condition de définir précisément les périodes de production prises en compte et les catégories d’arrêts comptabilisées.
Les trois leviers pour atteindre 95 % de disponibilité
- Adapter la maintenance à chaque équipement : privilégier une approche prédictive lorsque la criticité, les données disponibles et le coût des arrêts le justifient ; conserver un préventif structuré ailleurs.
- Piloter les immobilisations programmées : construire un plan glissant sur 12 mois, coordonné avec la production, et suivre la consommation du budget d’arrêts.
- Traiter les pertes à leur origine : analyser séparément disponibilité, performance et qualité, puis supprimer les causes racines des défaillances prioritaires.
- Maintenance préventive ou prédictive : laquelle privilégier pour vos presses à injecter ?
- Comment planifier votre maintenance sur 12 mois sans dépasser 4% d’arrêts programmés ?
- Quand planifier les révisions majeures de vos équipements : tous les 6, 12 ou 18 mois ?
- Pourquoi entretenir vos refroidisseurs et sécheurs est aussi critique que vos presses ?
- Comment diminuer vos coûts de maintenance en investissant dans le préventif ?
- Quelle méthode pour prioriser vos actions correctives : AMDEC, criticité ou quick wins ?
- Comment mesurer votre TRS et identifier si le problème vient de la disponibilité, de la performance ou de la qualité ?
- Comment réduire vos arrêts non planifiés en 6 mois grâce à l’analyse des causes racines ?
Maintenance préventive ou prédictive : laquelle privilégier pour vos presses à injecter ?
Le choix entre maintenance préventive systématique et prédictive dépend de trois critères : la criticité de la presse dans le flux de production, la fiabilité des données disponibles et le coût d’une panne imprévue. Une presse stratégique fonctionnant à forte cadence peut justifier une surveillance avancée. Une machine secondaire peut rester parfaitement maîtrisée avec un préventif bien dimensionné.
Le préventif systématique déclenche les interventions selon un calendrier ou un volume d’utilisation. La maintenance conditionnelle s’appuie sur l’état mesuré de l’équipement ; la maintenance prévisionnelle exploite l’évolution de paramètres pour anticiper une défaillance. Ces distinctions figurent dans les définitions des différentes formes de maintenance proposées par l’INRS.
La difficulté vient du dosage. Une intervention systématique trop fréquente peut conduire à démonter des composants encore en bon état. Chaque ouverture d’un circuit, déconnexion de capteur ou remontage mécanique expose alors la machine à des erreurs d’exécution, des contaminations ou des réglages incorrects. Le risque n’est pas une fatalité, mais il impose de justifier les opérations invasives par un besoin technique.
Sur une presse à injecter, les paramètres à surveiller peuvent comprendre :
- Les températures du cylindre et leurs écarts par rapport aux consignes, susceptibles de révéler une dérive de chauffage ou de régulation.
- La pression d’injection et ses variations à conditions de fabrication comparables.
- Les vibrations de certains entraînements et organes mécaniques, lorsque les mesures sont techniquement pertinentes.
- Les temps de cycle, dont les dérives peuvent signaler un problème de machine, de réglage ou de refroidissement.
Ces données n’ont de valeur prédictive que si leur acquisition est fiable, leurs conditions de mesure documentées et leurs seuils d’alerte déterminés à partir d’un fonctionnement de référence. La documentation ENGEL sur la maintenance préventive des presses à injecter présente notamment le suivi de la pression, des températures et de l’usure de la vis, avec certaines possibilités de mesure sans démontage sur les équipements compatibles.
Pour répartir les moyens, une classification ABC des presses permet de constituer trois groupes. Les machines A sont essentielles au débit de l’atelier ou difficiles à remplacer ; les B présentent un impact intermédiaire ; les C offrent davantage de souplesse opérationnelle. Une stratégie hybride associe alors surveillance renforcée des A, préventif structuré des B et interventions proportionnées aux risques des C.
Le retour économique du prédictif doit néanmoins couvrir les capteurs, la collecte des données, leur interprétation et les interventions déclenchées. Une presse très utilisée n’est pas automatiquement une bonne candidate si ses modes de panne ne présentent aucun signe précurseur exploitable.
Une fois le mode de maintenance attribué à chaque machine, la difficulté suivante consiste à inscrire les interventions dans les fenêtres réellement disponibles, sans compromettre les engagements de production.
Comment planifier votre maintenance sur 12 mois sans dépasser 4% d’arrêts programmés ?
Pour maintenir les arrêts programmés sous 4 %, construisez un plan annuel à partir des heures de production réellement planifiées, identifiez les fenêtres d’intervention disponibles et regroupez les opérations par équipement. Pilotez ensuite les heures consommées chaque mois. Le seuil de 4 % constitue un budget de gestion interne, pas une garantie de disponibilité ni une limite applicable à toutes les installations.
La première étape consiste à faire travailler ensemble maintenance, production et ordonnancement. Les changements d’outillage, périodes de moindre charge et fermetures planifiées peuvent accueillir certaines opérations, à condition que les ressources, les pièces et les essais de redémarrage soient disponibles.
Les recommandations de l’INRS sur l’organisation et la prévention des risques de maintenance insistent sur la préparation des interventions, la coordination avec la production et la vérification du fonctionnement après maintenance.
Il faut ensuite convertir le plafond d’arrêts en heures, sur un périmètre constant :
Budget d’immobilisation planifiée = heures de production planifiées × 4 %.
Le calcul doit préciser si les arrêts déjà exclus du temps de production planifié, comme certaines fermetures d’usine, entrent ou non dans le budget. Une même heure ne doit jamais être comptabilisée deux fois. Il faut également éviter de présenter le respect de ce budget comme une preuve suffisante de disponibilité à 95 % : les pannes non programmées restent à maîtriser.
Pour chaque opération, la GMAO doit conserver sa durée prévisionnelle, le temps réel d’immobilisation, la machine concernée et les conditions nécessaires à l’intervention. Un suivi mensuel compare le budget prévu au budget consommé et affiche les opérations restant à réaliser.
Un plan figé en début d’année devient rapidement moins pertinent lorsque de nouvelles défaillances apparaissent ou que le carnet de commandes change. Une revue trimestrielle permet de réviser les priorités, déplacer les travaux non critiques et réserver les fenêtres longues aux interventions indispensables.
Les opérations importantes pour la sécurité, les exigences applicables ou l’intégrité des équipements ne doivent toutefois pas être repoussées simplement pour respecter un indicateur budgétaire. Si le plafond devient incompatible avec les besoins réels, le plan et la capacité de production doivent être réarbitrés.
Cette planification reste étroitement liée à une autre décision : déterminer à quel moment l’état des composants justifie une révision lourde.
Quand planifier les révisions majeures de vos équipements : tous les 6, 12 ou 18 mois ?
Une révision majeure ne doit pas être déclenchée automatiquement tous les 6, 12 ou 18 mois. Le bon intervalle dépend des heures de fonctionnement, du nombre de cycles, des matières transformées et de l’usure constatée sur les composants critiques. Les recommandations constructeur constituent le point de départ, à ajuster selon l’historique réel, sans enfreindre les prescriptions obligatoires.
Deux presses de même modèle peuvent se dégrader à des rythmes différents. Une machine utilisant des matières fortement chargées ou abrasives peut exposer sa vis et son fourreau à une usure différente de celle d’une presse travaillant une matière moins agressive. Des cadences élevées, un environnement poussiéreux ou des réglages inadaptés peuvent également modifier les besoins de maintenance.
Une politique de révision efficace combine plusieurs déclencheurs :
- Usage : heures de marche effectives et nombre de cycles d’injection depuis la dernière intervention.
- État mécanique : mesures d’usure de la vis, du fourreau, des entraînements et des organes de fermeture concernés.
- Conditions d’exploitation : types de matières, changements fréquents de production, environnement et contraintes thermiques.
- Historique : anomalies répétées, interventions correctives, mesures précédentes et dérives observées.
La méthode consiste à partir du programme constructeur, enregistrer systématiquement l’état des pièces lors de chaque inspection et comparer ces observations aux conditions d’exploitation. Si les composants restent dans les tolérances applicables, certaines fréquences pourront être réexaminées. Une usure accélérée imposera, au contraire, une surveillance plus rapprochée ou une révision avancée.
Cette démarche doit distinguer les inspections, qui permettent d’établir l’état réel, des remplacements systématiques qui entraînent une immobilisation plus lourde. Elle doit également préserver les exigences de sécurité et les contrôles imposés, sans les transformer en simples variables d’optimisation.
Le compromis économique porte sur le coût total : durée d’arrêt, pièces consommées, main-d’œuvre et risques de défaillance entre deux révisions. Réviser trop tôt augmente les interventions et peut introduire de nouveaux défauts ; réviser trop tard augmente l’exposition aux pannes imprévues.
La fiabilité ne dépend cependant pas uniquement de l’état mécanique des presses. Des équipements périphériques insuffisamment entretenus peuvent dégrader durablement la production sans provoquer de panne visible.
Pourquoi entretenir vos refroidisseurs et sécheurs est aussi critique que vos presses ?
Les refroidisseurs et les sécheurs conditionnent directement la stabilité des procédés de transformation plastique. Un séchage insuffisant peut entraîner des défauts matière, tandis qu’un refroidissement dégradé peut rallonger les cycles ou perturber la qualité des pièces. Ces dérives réduisent la performance industrielle parfois sans arrêt machine déclaré, ce qui les rend particulièrement difficiles à identifier.
Sur les matières sensibles à l’humidité, un sécheur mal réglé ou défaillant peut laisser une humidité résiduelle incompatible avec le procédé. Selon le polymère et les conditions de transformation, cela peut favoriser des défauts d’aspect, des bulles ou une dégradation des propriétés des pièces.
Le refroidissement agit différemment. Un circuit encrassé, un échange thermique insuffisant ou une régulation instable peut nécessiter un temps de refroidissement plus long pour obtenir une pièce conforme. La presse continue de produire, mais sa cadence diminue. Le problème est alors facilement attribué au réglage du procédé plutôt qu’à l’état du groupe froid.
Pour éviter ce diagnostic incomplet, chaque périphérique critique doit être rattaché aux presses qu’il dessert. Un équipement commun à plusieurs lignes peut représenter un risque de production supérieur à celui d’une presse isolée, même lorsque sa valeur d’achat est plus faible.
Un programme de surveillance des périphériques peut intégrer les contrôles suivants, adaptés aux spécifications de chaque installation :
| Équipement | Paramètre contrôlé | Dérive possible |
|---|---|---|
| Sécheur | Point de rosée, conditions de séchage et état des filtres | Humidité résiduelle excessive, défauts matière ou qualité instable |
| Refroidisseur | Températures aller-retour, débit et stabilité de régulation | Temps de cycle allongé, température de procédé instable |
| Circuits de refroidissement | Encrassement, circulation et état des échangeurs | Transfert thermique insuffisant, dérives de cycle ou de qualité |
Les valeurs de référence doivent provenir des spécifications des équipements, des matières et du procédé validé. Une variation de température ne démontre pas, à elle seule, qu’un refroidisseur est défaillant : elle doit être interprétée avec la charge thermique et le débit.
Le risque organisationnel est de concentrer les techniciens sur les machines les plus visibles et de laisser les périphériques fonctionner jusqu’à la panne. Une maintenance intégrée permet au contraire de repérer les pertes progressives qui ne remontent pas dans les historiques classiques d’arrêts.
Cette vision élargie du parc facilite également les arbitrages financiers : la rentabilité du préventif doit être calculée à partir des pertes de production évitées, y compris celles liées aux périphériques.
Comment diminuer vos coûts de maintenance en investissant dans le préventif ?
Le préventif réduit les coûts lorsque les dépenses de surveillance et d’intervention programmée restent inférieures aux coûts de défaillance qu’il permet d’éviter. Pour le vérifier, comparez les coûts complets du correctif et du préventif sur une même machine et une même période. Le passage au préventif peut augmenter temporairement le budget avant de produire des économies.
Un dépannage ne se limite pas au prix de la pièce remplacée. Son coût peut comprendre les achats en urgence, le transport accéléré, les heures supplémentaires, les pertes de production, la mobilisation du personnel et les conséquences d’un retard de livraison. La valeur économique d’une heure d’arrêt doit toutefois être évaluée sans confondre chiffre d’affaires non produit et marge réellement perdue.
Une comparaison pertinente distingue :
| Poste | Maintenance corrective | Maintenance préventive |
|---|---|---|
| Main-d’œuvre | Dépannage, astreintes, heures supplémentaires éventuelles | Inspections et interventions préparées |
| Pièces | Remplacement après panne, achats urgents | Pièces planifiées et stock stratégique |
| Production | Immobilisation imprévisible et désorganisation | Arrêt coordonné avec l’ordonnancement |
| Moyens de pilotage | Diagnostic et traitement des urgences | GMAO, mesures d’état, procédures et formation |
Le point d’équilibre dépend notamment de la criticité des produits, du coût d’immobilisation et de la capacité réelle des interventions à prévenir les défaillances visées. Une opération peu coûteuse peut être rentable sur une presse stratégique et inutile sur une machine de secours.
La transition doit être progressive. Le premier cycle peut nécessiter la constitution d’un stock, la mise à jour de la GMAO, la rédaction de gammes et davantage de temps technicien. Cette dépense initiale ne doit pas être interprétée automatiquement comme un échec, mais elle doit être suivie à travers des indicateurs financiers et techniques.
Pour contenir le coût du préventif lui-même, la standardisation des références compatibles, la mutualisation raisonnée des pièces, le regroupement des travaux et leur réalisation pendant les arrêts prévus constituent des leviers opérationnels.
Enfin, toutes les pannes ne sont pas prévisibles. Certaines défaillances électroniques ou de capteurs surviennent sans évolution préalable détectable. Chercher à supprimer chaque intervention corrective conduit alors à multiplier des remplacements sans justification économique.
Une fois les coûts identifiés, il reste à décider quelles actions financer en priorité, car les ressources disponibles ne permettent généralement pas de traiter toutes les défaillances simultanément.
Quelle méthode pour prioriser vos actions correctives : AMDEC, criticité ou quick wins ?
La meilleure méthode consiste à combiner les trois approches. Les quick wins permettent de supprimer rapidement des irritants identifiés, la matrice de criticité hiérarchise les risques et l’AMDEC approfondit les défaillances des équipements prioritaires. Cette séquence offre des résultats opérationnels sans sacrifier l’analyse des risques majeurs au profit des seuls problèmes faciles.
Les trois méthodes répondent à des besoins différents. Une action rapide peut corriger un dysfonctionnement simple et récurrent, mais elle ne suffit pas à construire une politique de fiabilité. La criticité aide à répartir les moyens, tandis que l’AMDEC examine systématiquement les modes de défaillance, leurs effets et les moyens de maîtrise.
| Méthode | Intérêt opérationnel | Limite principale |
|---|---|---|
| Quick wins | Corriger rapidement des anomalies connues et maîtrisées | Risque de délaisser les causes critiques plus complexes |
| Matrice de criticité | Classer les risques et orienter les ressources | Résultat sensible à la qualité des critères et des données |
| AMDEC | Analyser les modes de défaillance et construire des actions ciblées | Temps d’analyse et mobilisation de plusieurs compétences |
Une matrice peut utiliser la fréquence, la gravité et la détectabilité, mais il faut définir les échelles avant de calculer les scores. Un produit de notes ordinales n’est pas une mesure scientifique directe du risque : il sert à structurer les discussions, à condition de traiter séparément les situations présentant des conséquences graves.
Les données GMAO doivent alimenter l’évaluation : fréquence observée des défaillances, immobilisations cumulées, conséquences sur les commandes, défauts qualité et récurrence après dépannage. Des scores fondés uniquement sur des impressions d’experts risquent de surestimer les pannes spectaculaires et de sous-estimer les incidents chroniques.
Une démarche efficace commence par quelques corrections simples, poursuit par une priorisation trimestrielle documentée et réserve les analyses AMDEC approfondies aux équipements dont les défaillances présentent les conséquences les plus importantes. Maintenance, production, méthodes et qualité doivent participer aux arbitrages.
Il faut néanmoins éviter que la recherche de résultats immédiats ne monopolise l’équipe. Un défaut complexe provoquant des immobilisations récurrentes reste prioritaire même lorsqu’il exige une investigation plus longue.
Cette hiérarchisation devient plus fiable lorsque les équipes disposent de données de performance cohérentes, capables de distinguer les véritables arrêts des ralentissements et des pertes de qualité.
Comment mesurer votre TRS et identifier si le problème vient de la disponibilité, de la performance ou de la qualité ?
Le taux de rendement synthétique (TRS) se calcule en multipliant la disponibilité, la performance et la qualité. Une baisse de TRS ne signifie donc pas nécessairement que les machines tombent davantage en panne. Le diagnostic doit identifier la composante dégradée, puis analyser les causes par presse, par période et par catégorie de pertes avant de décider des actions.
Selon la définition de l’OEE par le Lean Enterprise Institute, l’indicateur associe les pertes de temps disponibles pour produire, les pertes de vitesse et les pertes liées aux pièces non conformes.
TRS = Disponibilité × Performance × Qualité.
Avec une convention classique de calcul :
- Disponibilité : temps de fonctionnement rapporté au temps de production planifié.
- Performance : production réalisée rapportée à la production théorique possible pendant le temps de fonctionnement, en utilisant un cycle de référence valide.
- Qualité : pièces conformes rapportées à la production totale.
Un atelier peut ainsi présenter une bonne disponibilité tout en perdant de la capacité à cause de cycles allongés ou de rebuts. Les actions nécessaires seront différentes : fiabilisation mécanique pour certaines pannes, amélioration des réglages et des périphériques pour les pertes de performance, ou analyse du procédé et des matières pour les non-conformités.
La qualification des arrêts constitue un préalable indispensable. Les pannes longues doivent être séparées des changements de série et des micro-arrêts. Ces derniers peuvent être sous-déclarés lorsque les opérateurs ne les enregistrent qu’après coup, ce qui masque des pertes de performance répétées.
Pour comparer les lignes, il faut stabiliser les règles de calcul : définition du temps de production planifié, traitement des pauses et changements de série, référence de cycle, méthode de comptage des pièces et catégories de causes. Le taux de disponibilité visé à 95 % doit utiliser un dénominateur explicite, compatible avec les autres indicateurs.
La moyenne de l’usine ne suffit pas non plus. Une presse très performante peut masquer une autre machine régulièrement dégradée. Le tableau de bord doit donc permettre un diagnostic par équipement et une analyse des causes les plus contributrices.
Checklist : fiabiliser les indicateurs de maintenance et de production
- Définir le périmètre des mesures : formaliser les temps inclus et exclus dans une fiche de calcul TRS validée par maintenance et production.
- Uniformiser les causes d’arrêt : créer un référentiel partagé distinguant panne, réglage, changement de série et micro-arrêt.
- Fiabiliser la collecte : enregistrer les heures, durées, équipements et causes avec un contrôle régulier des déclarations.
- Construire un tableau de bord par presse : présenter disponibilité, performance, qualité et principales pertes sur une période identique.
- Formaliser les décisions : ouvrir un registre d’actions comportant responsable, échéance, cause identifiée et indicateur de vérification.
Une fois la mesure homogène, les pertes les plus coûteuses deviennent visibles et peuvent être rapprochées des historiques d’interventions. L’objectif n’est pas de produire davantage de tableaux, mais de transformer les écarts constatés en décisions de maintenance vérifiables.
Ces informations constituent le point de départ d’une démarche d’analyse des causes racines : les incidents dominants peuvent enfin être sélectionnés sur la base de leurs conséquences réelles plutôt que de leur seule visibilité.
À retenir avant de lancer votre programme de fiabilisation
- Une panne répétée doit être analysée comme un problème de système : matériel, procédé, matière, utilisation et organisation peuvent contribuer à sa réapparition.
- Une action corrective n’est réellement validée que lorsque son efficacité est mesurée après remise en production.
- Les causes confirmées doivent alimenter simultanément le plan préventif, les priorités de criticité et le retour d’expérience des équipes.
Comment réduire vos arrêts non planifiés en 6 mois grâce à l’analyse des causes racines ?
Pour réduire les arrêts non planifiés en six mois, commencez par fiabiliser leur déclaration, identifiez les défaillances les plus pénalisantes, puis analysez leurs causes racines avec les équipes de maintenance et de production. Déployez des actions vérifiables et mesurez leur efficacité. Cette démarche peut soutenir un objectif de réduction de 50 %, sans garantir ce résultat dans chaque atelier.
Une analyse des causes racines cherche à expliquer pourquoi une défaillance survient, au-delà de la réparation nécessaire pour redémarrer. Le symptôme correspond au problème observé ; la cause immédiate décrit le mécanisme de défaillance ; la cause racine désigne une condition sous-jacente dont la maîtrise peut prévenir la récurrence.
Sur une presse à injecter, une vis de plastification usée peut par exemple être remplacée pour restaurer la production. Mais si l’usure est prématurée, l’investigation doit examiner les matières chargées ou abrasives, les paramètres de plastification, les conditions d’entretien et les recommandations du constructeur. Ces pistes restent des hypothèses tant qu’elles n’ont pas été vérifiées.
Les outils tels que les 5 pourquoi ou le diagramme d’Ishikawa permettent de structurer cette recherche. Ils doivent s’appuyer sur les historiques d’arrêt, les relevés de paramètres, les observations des opérateurs et les constats techniques.
Un programme sur six mois peut être organisé comme suit :
| Période | Travail prioritaire | Livrable attendu |
|---|---|---|
| Mois 1 | Fiabiliser les déclarations et la catégorisation des pannes | Historique exploitable, nomenclature commune et situation de référence |
| Mois 2 | Analyser la récurrence et les immobilisations cumulées | Classement des causes et équipements prioritaires |
| Mois 3 | Conduire les analyses de causes racines | Fiches d’analyse avec hypothèses, vérifications et causes retenues |
| Mois 4 | Déployer les premières actions techniques et organisationnelles | Plan d’actions exécuté avec responsables et preuves d’intervention |
| Mois 5 | Vérifier les résultats et ajuster les mesures inefficaces | Comparaison des défaillances et contrôle des actions |
| Mois 6 | Consolider les résultats et intégrer les enseignements au préventif | Bilan de fiabilité et programme de maintenance actualisé |
Cette organisation constitue une proposition de méthode, et non un calendrier garantissant un résultat chiffré. La réduction effective dépend de la qualité des données initiales, des modes de défaillance et de la capacité à mettre en œuvre les corrections.
Pour mesurer les progrès, les heures d’arrêt non planifié peuvent être rapportées à une base d’exploitation comparable. Il faut également surveiller la fréquence des pannes, les durées de réparation et les éventuelles dégradations de qualité ou de performance. Une baisse des arrêts ne doit pas être obtenue artificiellement en changeant leur catégorie de déclaration.
Trois erreurs compromettent fréquemment la démarche : rechercher une cause à partir de souvenirs incomplets, limiter les actions au remplacement des pièces et déclarer le problème résolu immédiatement après redémarrage. Une validation différée est nécessaire pour vérifier que la défaillance ne réapparaît pas dans des conditions comparables.
Enfin, le retour d’expérience doit déboucher sur des changements durables : gammes préventives adaptées, contrôle supplémentaire justifié, modification de réglage validée, formation ciblée ou révision de la criticité de l’équipement.
Pour engager la démarche, sélectionnez les équipements qui concentrent les immobilisations non planifiées, validez une situation de référence avec la production, puis confiez chaque analyse prioritaire à un responsable identifié. Réexaminez les résultats et les actions à intervalles réguliers : la disponibilité de 95 % doit devenir une performance observée et durable, pas seulement un objectif affiché.
Quelle différence entre une disponibilité de 95 % et un TRS de 95 % ?
La disponibilité mesure la part du temps de production planifié pendant laquelle l’équipement fonctionne, selon les conventions de calcul retenues. Le TRS intègre en plus la vitesse de production et le taux de pièces conformes. Une ligne peut donc atteindre 95 % de disponibilité tout en présentant un TRS inférieur si elle fonctionne lentement ou produit des rebuts.
Une GMAO suffit-elle pour mettre en place une maintenance prédictive ?
Non. Une GMAO permet de structurer les interventions, les équipements et les historiques de panne. La maintenance prédictive nécessite également des paramètres représentatifs de l’état des composants, des mesures fiables et une méthode d’interprétation des dérives. Certaines machines peuvent être surveillées avec des contrôles périodiques sans déployer immédiatement un système de capteurs permanents.
Faut-il appliquer le même programme de maintenance à toutes les presses d’un atelier ?
Non. Les presses doivent être différenciées selon leur criticité, leur utilisation, leurs conditions de fonctionnement, leurs antécédents et les recommandations des constructeurs. Une organisation commune des gammes et de la traçabilité reste utile, mais les fréquences et les moyens de surveillance doivent correspondre aux risques propres à chaque équipement.
Comment éviter qu’un objectif de réduction des arrêts ne compromette la sécurité ?
Les opérations indispensables à la sécurité, les contrôles requis et les procédures de prévention doivent rester des contraintes prioritaires. Le budget d’immobilisation se construit autour de ces exigences. Toute intervention doit être préparée avec les ressources et mesures de sécurité adaptées, puis suivie des vérifications nécessaires avant remise en service.
Quels indicateurs suivre en complément du taux de disponibilité ?
Le suivi peut associer le TRS par presse, les heures d’arrêt planifiées et non planifiées, la fréquence des pannes, les temps moyens de réparation, les récurrences et le coût de maintenance par équipement. Les indicateurs doivent être définis de façon constante et reliés à des actions concrètes. Leur utilité dépend davantage de la qualité des données et des décisions prises que de leur nombre.