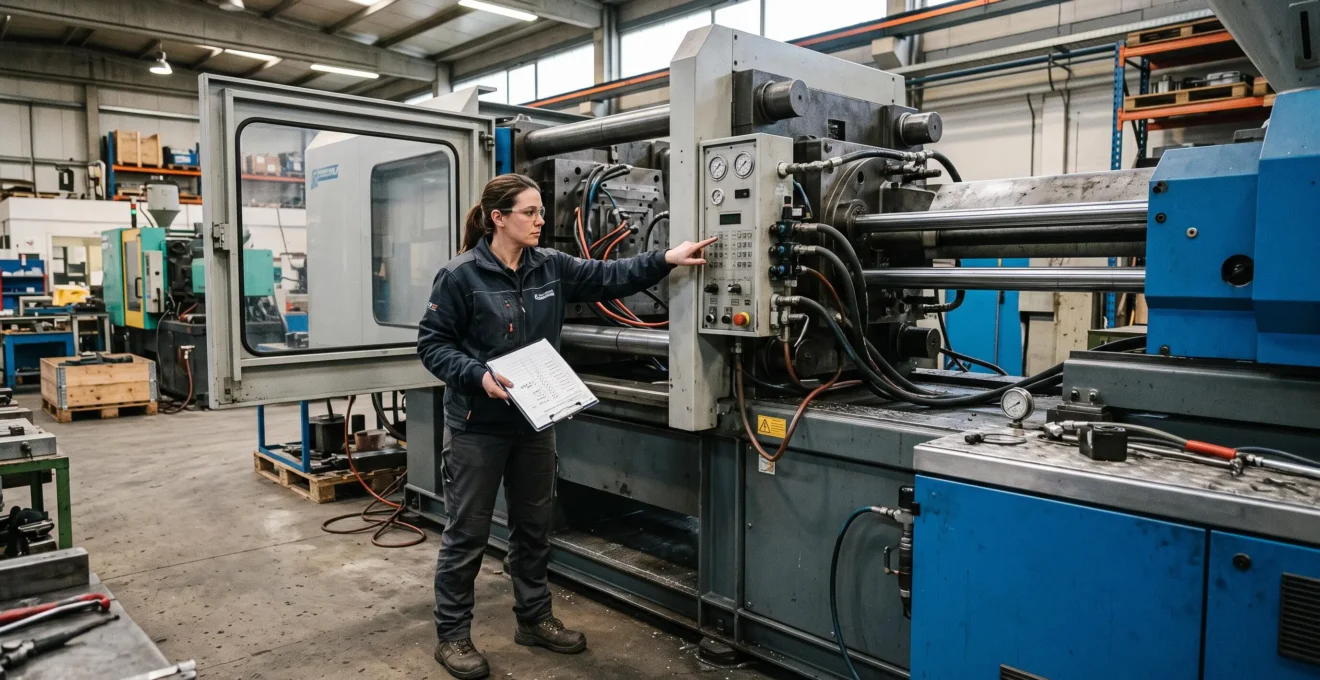
Une presse à injecter immobilisée en pleine série ne coûte pas seulement quelques heures de production. Elle désorganise les changements de moule, mobilise les régleurs, retarde les commandes et peut entraîner des rebuts au redémarrage. Lorsque les arrêts non planifiés représentent déjà 8 à 12 % du temps de production requis, chaque défaillance évitable devient un enjeu de fiabilité industrielle.
Pour réduire durablement ces interruptions, la priorité consiste à surveiller les organes dont la dégradation est détectable : lubrification, système hydraulique, clapet anti-retour, vis de plastification, dispositifs de sécurité et paramètres de fonctionnement. Ces contrôles doivent ensuite alimenter un programme de maintenance planifié selon la criticité des machines.
Une étude du National Institute of Standards and Technology (NIST), consacrée à l’industrie manufacturière américaine, observe 52,7 % d’arrêts non planifiés en moins dans un groupe d’entreprises davantage orientées vers la maintenance préventive et prédictive. Cette comparaison ne garantit pas de diviser les pannes par deux sur une presse à injecter : elle montre néanmoins l’intérêt d’une démarche structurée, mesurée sur les données réelles de l’atelier.
Les priorités pour fiabiliser vos presses à injecter
- Surveiller les dérives mécaniques et hydrauliques : lubrification, températures, pressions, dosage et signes d’usure doivent faire l’objet de contrôles documentés.
- Organiser les interventions autour de la production : exploiter les changements de série, hiérarchiser les machines critiques et protéger les opérations indispensables.
- Piloter la fiabilité par les données : enregistrer les anomalies, analyser les arrêts et adapter les fréquences d’intervention avant d’investir dans des capteurs.
- Pourquoi vos presses à injecter s’usent 2 fois plus vite : la lubrification insuffisante
- Comment planifier la maintenance de vos presses sans perturber le planning de production ?
- Quand remplacer le clapet anti-retour : les 3 signaux avant la panne critique ?
- Pourquoi 70% des pannes de presse surviennent en début de poste ou après un changement série ?
- Comment responsabiliser vos opérateurs sur la maintenance quotidienne des presses ?
- Comment planifier votre maintenance sur 12 mois sans dépasser 4% d’arrêts programmés ?
- Pourquoi équiper vos presses de capteurs connectés est rentable dès la 1ère année ?
- Quelle stratégie de maintenance adopter pour atteindre 95% de disponibilité de vos lignes plastiques ?
Pourquoi vos presses à injecter s’usent 2 fois plus vite : la lubrification insuffisante
Une lubrification insuffisante accélère l’usure des composants mobiles d’une presse à injecter en augmentant les frottements, les échauffements et les efforts mécaniques. Les glissières, articulations et mécanismes de fermeture sont particulièrement exposés. Le doublement de la vitesse d’usure n’est toutefois pas une valeur universelle démontrée : son ampleur dépend des charges, des cycles et des conditions de fonctionnement.
Sur une presse hydraulique ou hybride, les défauts de graissage peuvent notamment affecter les guidages, les articulations du mécanisme de fermeture et les dispositifs de réglage du moule. Sur une presse tout électrique, les transmissions et guidages nécessitent une surveillance adaptée à leur conception. Les composants concernés, le lubrifiant et les intervalles d’entretien doivent être identifiés dans la documentation de chaque machine.
Les premiers symptômes observables sont les bruits anormaux, les vibrations, les traces de frottement, l’augmentation des jeux ou une résistance inhabituelle pendant les mouvements. D’autres anomalies sont moins visibles : contamination du lubrifiant, vieillissement thermique, obstruction d’un distributeur ou défaillance d’une pompe de graissage automatique.
Un défaut de lubrification peut déclencher une dégradation en cascade. L’augmentation des frottements accroît les efforts nécessaires au mouvement. Selon l’architecture de la presse, elle peut perturber les conditions de fonctionnement des actionneurs et la répétabilité des mouvements. Une variation des temps de cycle ou des paramètres de fermeture peut alors être interprétée à tort comme un problème de réglage.
Pour organiser la surveillance, une grille hebdomadaire peut servir de point de départ, à condition de conserver les contrôles plus fréquents prescrits par le constructeur. Les recommandations techniques de Haichen sur la lubrification des presses à injecter identifient notamment les points de graissage, les canalisations, les distributeurs et les indicateurs de lubrification automatique.
| Élément contrôlé | Point de vigilance | Trace à enregistrer |
|---|---|---|
| Glissières et guidages | Graissage, frottements, jeux et marques inhabituelles | État constaté et localisation |
| Articulations et mécanisme de fermeture | Alimentation des points prévus et absence de fuite anormale | Point vérifié et anomalie éventuelle |
| Lubrification automatique | Niveau, indicateurs, pompe, distributeurs et conduites accessibles | État du circuit et alarmes |
| Huile hydraulique | Niveau, température, contamination suspectée et résultats d’analyse disponibles | Valeurs relevées et comparaison au référentiel |
La quantité de lubrifiant ne suffit pas à garantir une bonne protection. Une graisse incompatible avec les joints, les matériaux ou les températures de service peut provoquer des dysfonctionnements malgré un apport régulier. Le mélange de grades d’huile ne doit pas être improvisé : la compatibilité doit être vérifiée avant toute intervention.
Chaque inspection doit laisser une trace datée associée à la machine, au compteur de cycles si disponible et à l’anomalie constatée. Cette historique permet de distinguer un incident ponctuel d’une dégradation récurrente.
Une fois les organes sensibles identifiés, l’enjeu consiste à programmer leurs interventions au moment le moins pénalisant pour la production, sans attendre qu’un défaut de graissage immobilise la machine.
Comment planifier la maintenance de vos presses sans perturber le planning de production ?
Pour planifier la maintenance sans désorganiser l’atelier, il faut combiner la criticité des presses avec les périodes naturellement disponibles : changements de moule, fins de série, attente matière ou arrêts de production programmés. Cette maintenance opportuniste réduit les interruptions supplémentaires, à condition de préserver la durée nécessaire aux contrôles et de ne jamais reporter une intervention critique pour satisfaire le planning.
La première étape consiste à classer les presses selon les conséquences d’une immobilisation. Une machine utilisée pour une référence client sans solution de repli ne doit pas recevoir le même niveau de priorité qu’une presse disponible en secours.
La criticité peut être évaluée à partir du coût d’arrêt, des commandes concernées, des possibilités de transfert de production, de l’historique de défaillances et des délais d’approvisionnement en pièces détachées.
Pour les tâches compatibles avec une intervention courte, la maintenance opportuniste s’intègre aux périodes déjà prévues par l’ordonnancement.
| Intervention | Durée à budgéter | Moment à privilégier |
|---|---|---|
| Inspection visuelle et relevés accessibles | Durée définie par la gamme locale | Début de poste ou relève |
| Contrôle de graissage nécessitant l’arrêt | Selon les points et les mesures de sécurité | Changement de série avec créneau sécurisé |
| Contrôle approfondi d’un circuit hydraulique | Selon diagnostic et moyens de consignation | Arrêt technique réservé |
| Remplacement d’un composant d’injection | Selon accessibilité et temps de remise en service | Fin de série ou période de faible charge |
Les durées ne doivent pas être improvisées : elles proviennent des gammes de maintenance, des précédentes interventions et des prescriptions du constructeur.
Le report d’une opération peut être arbitré économiquement. Une estimation simplifiée du risque repose sur la probabilité de défaillance pendant la période de report multipliée par les conséquences financières de cette défaillance. Cette approche reste une aide à la décision, car les probabilités doivent être estimées à partir de données crédibles et les exigences de sécurité ne se négocient pas.
Production et maintenance ont donc intérêt à partager un planning hebdomadaire contenant les créneaux réservés, les interventions prioritaires et les conditions de report. Une règle explicite doit empêcher le déplacement systématique des tâches indispensables chaque fois qu’une commande urgente apparaît.
Cette organisation facilite notamment le remplacement préventif des composants d’injection, dont l’usure peut être détectée avant la défaillance complète.
Quand remplacer le clapet anti-retour : les 3 signaux avant la panne critique ?
Le remplacement du clapet anti-retour doit être envisagé lorsqu’une dérive persistante du dosage, une instabilité du remplissage ou une modification inhabituelle du temps de plastification indique une perte possible d’étanchéité. Aucun de ces symptômes ne suffit isolément à condamner le clapet. La décision doit reposer sur plusieurs relevés comparables et sur l’élimination des autres causes du défaut.
Situé à l’extrémité de la vis de plastification, le clapet anti-retour limite le reflux de matière fondue pendant l’injection. Son usure peut rendre moins reproductible le volume effectivement transféré dans l’empreinte.
Trois signaux méritent une surveillance particulière :
- Instabilité de la dose ou du coussin résiduel : les valeurs varient d’un cycle à l’autre malgré des réglages constants et des conditions matière stabilisées.
- Variations de remplissage et de masse des pièces : des manques, retraits ou écarts de masse apparaissent sans modification volontaire des paramètres. Ces défauts peuvent néanmoins avoir plusieurs origines.
- Allongement ou irrégularité du dosage : le temps de plastification s’écarte de son historique de référence. Ce signal demande de vérifier également la matière, la température et les conditions d’alimentation.
Une étude publiée dans Polymer Engineering & Science sur l’usure du clapet anti-retour décrit l’influence de cette usure sur la stabilité du procédé et présente une approche expérimentale de compensation. Elle confirme l’intérêt de surveiller les paramètres d’injection, sans établir de seuil universel de remplacement.
En production, un contrôle de répétabilité peut être organisé sur plusieurs cycles successifs, avec la même matière, le même moule et des conditions thermiques stabilisées. Les positions de vis, le coussin, les temps de dosage et les caractéristiques des pièces sont comparés aux références enregistrées lors d’un fonctionnement satisfaisant.
Avant de remplacer le clapet, le technicien examine les hypothèses concurrentes : variation de viscosité matière, défaut d’alimentation, dérive thermique, usure de la vis ou du fourreau, défaut de mesure ou mauvais réglage du procédé.
Le seuil de déclenchement doit être défini localement en tenant compte des tolérances produit, de la répétabilité historique et de la criticité de la production. Il ne peut pas être déduit d’un pourcentage générique de variation.
Une intervention planifiée permet de préparer les pièces, les moyens de manutention et les contrôles de remise en service. À l’inverse, une défaillance survenant en production peut entraîner des rebuts et un arrêt prolongé. Les conséquences sur la vis et le fourreau dépendent de la nature du défaut ; elles ne sont pas systématiques.
Le même raisonnement s’applique aux incidents qui apparaissent après une transition de production : il faut isoler le défaut mécanique d’un problème de préparation ou de redémarrage.
Pourquoi 70% des pannes de presse surviennent en début de poste ou après un changement série ?
Les démarrages et changements de série peuvent concentrer des incidents parce qu’ils combinent variations de température, sollicitations mécaniques et modifications des paramètres de réglage. Le chiffre de 70 % n’est toutefois pas établi comme une proportion générale des pannes de presses à injecter. Chaque atelier doit mesurer sa propre répartition des défaillances avant d’utiliser cette hypothèse pour orienter sa maintenance.
Au démarrage, l’huile hydraulique peut présenter une viscosité différente de celle observée en régime stabilisé. Les composants mécaniques évoluent également avec la température, tandis que le fourreau et le moule doivent atteindre leurs conditions thermiques de fonctionnement.
Les changements de série ajoutent plusieurs risques opérationnels : montage incorrect du moule, serrage inadapté, transfert de paramètres non validés, purge insuffisante ou oubli d’un raccordement. Ces événements peuvent provoquer des défauts qualité, des alarmes et, dans certaines situations, des dommages matériels.
Pour distinguer les impressions des faits, chaque incident doit être associé à sa phase de fonctionnement : démarrage après arrêt, changement de moule, production stabilisée, fin de série ou intervention technique.
Une comparaison mensuelle des incidents par phase, rapportée au nombre de démarrages ou au temps d’exposition correspondant, révèle si les transitions présentent réellement un risque supérieur.
Check-list de redémarrage à formaliser pour chaque presse
- Vérifier que le montage du moule, ses raccordements et les moyens de protection correspondent à la fiche de changement de série ; conserver une validation identifiée.
- Contrôler les niveaux, températures et états hydrauliques accessibles selon les prescriptions du constructeur ; enregistrer les valeurs utiles sur la fiche de démarrage.
- Faire vérifier les dispositifs de sécurité par une personne habilitée selon la procédure applicable ; consigner le résultat des essais prévus.
- Effectuer les mouvements et essais autorisés par la procédure constructeur, notamment le cycle à vide lorsqu’il est prévu ; enregistrer les alarmes et écarts constatés.
- Valider la première pièce selon le plan de contrôle qualité et comparer les paramètres essentiels aux valeurs de référence ; conserver le relevé de démarrage.
La sécurité doit être vérifiée indépendamment de la conformité de la première pièce. Les grilles de vérification de la sécurité des presses à injecter publiées par l’IRSST constituent une ressource documentaire pertinente sur les risques mécaniques et les dispositifs de protection des presses horizontales. Leur contenu doit être rapproché des prescriptions du constructeur et des exigences applicables dans le pays concerné.
Les contrôles nécessitant l’accès à une zone dangereuse ou une intervention sur les énergies doivent être réservés au personnel autorisé et réalisés avec les mesures de mise en sécurité adaptées. Une procédure de démarrage ne remplace jamais une consignation nécessaire.
Ces relevés deviennent particulièrement précieux lorsque les opérateurs participent à la détection des anomalies quotidiennes, selon un périmètre clairement défini.
Comment responsabiliser vos opérateurs sur la maintenance quotidienne des presses ?
La maintenance quotidienne devient plus efficace lorsque les opérateurs disposent de contrôles simples, clairement autorisés et intégrés à leur prise de poste. Leur mission n’est pas de remplacer les techniciens, mais de détecter rapidement les écarts visibles, de signaler les anomalies et de préserver les conditions normales d’utilisation. La réussite dépend autant des règles de sécurité que de la qualité du retour donné aux signalements.
Cette démarche correspond aux principes de maintenance autonome de premier niveau, souvent associés à la maintenance productive totale, ou TPM. Elle repose sur une répartition explicite des responsabilités.
L’opérateur peut réaliser, après formation et selon les procédures validées, des vérifications visuelles depuis les zones accessibles, certains nettoyages autorisés et la saisie des anomalies. Les opérations de diagnostic électrique ou hydraulique, les réglages de sécurité, les démontages et les interventions exposant aux énergies dangereuses restent confiés aux personnes habilitées.
Une fiche quotidienne doit rester suffisamment courte pour être réellement utilisée. Cinq à dix points clairement localisés, chacun accompagné d’un critère « conforme / non conforme », constituent une trame pratique à tester dans l’atelier. L’objectif de moins de dix minutes peut être retenu pour certains équipements, mais ne doit pas réduire les contrôles indispensables.
Les vérifications peuvent porter sur les alarmes présentes, les fuites visibles, les bruits inhabituels, l’état apparent des flexibles accessibles, la propreté des zones autorisées et les valeurs affichées par la commande.
Le dispositif doit également traiter un frein humain important : la peur qu’un signalement soit interprété comme une faute ou que la maintenance autonome serve à transférer des tâches spécialisées aux opérateurs.
Une règle de fonctionnement utile consiste à distinguer clairement le signalement de l’attribution des responsabilités. Déclarer une anomalie de bonne foi doit déclencher son examen, et non une sanction automatique. Les responsables peuvent rendre visible la suite donnée : anomalie acceptée, intervention programmée, correction effectuée ou contrôle complémentaire nécessaire.
Trois indicateurs permettent de suivre l’appropriation : le taux de fiches effectivement renseignées, le nombre d’anomalies détectées avant un arrêt et la proportion de signalements traités. Une revue mensuelle avec production et maintenance permet d’adapter les fiches lorsque des contrôles se révèlent peu utiles.
Les anomalies remontées alimentent ensuite la programmation des interventions annuelles, en complément des intervalles prescrits par les fabricants.
Comment planifier votre maintenance sur 12 mois sans dépasser 4% d’arrêts programmés ?
Un budget annuel de 4 % d’arrêts programmés peut servir d’objectif de gestion, mais il ne constitue pas une norme de maintenance. Pour le respecter sans fragiliser les équipements, il faut recenser les interventions obligatoires, répartir les opérations lourdes sur les périodes de faible charge et conserver une réserve pour les défauts émergents. La sécurité et la fiabilité priment sur le respect mécanique du pourcentage.
Le calcul commence par la définition du temps de production requis. Sur une période donnée, le taux d’arrêts programmés correspond au temps d’arrêt planifié imputé à la maintenance, divisé par le temps de production requis selon la convention retenue par l’atelier.
À titre d’exemple purement hypothétique, une presse disposant de 6 000 heures de production requise dans l’année aurait un budget de 240 heures si l’objectif retenu était de 4 %. Cette valeur illustre la méthode de calcul ; elle ne représente ni un besoin de maintenance constaté ni une recommandation constructeur.
Avant d’adopter ce plafond, il faut comparer le budget aux gammes de maintenance, aux périodicités imposées, à l’âge de chaque presse et à son historique de défaillance.
Le plan annuel peut être structuré en trois niveaux : les contrôles réguliers, les interventions périodiques sur composants et les opérations lourdes. Les révisions hydrauliques, interventions sur l’ensemble vis-fourreau et étalonnages nécessitant un arrêt peuvent être positionnés sur les périodes les moins chargées, lorsque les exigences techniques le permettent.
| Période | Priorité de planification | Point de contrôle |
|---|---|---|
| Trimestre 1 | Valider la criticité des presses et les échéances constructeur | Plan et capacités disponibles |
| Trimestre 2 | Répartir les opérations périodiques et traiter les dérives constatées | Heures réalisées et reports |
| Trimestre 3 | Exploiter les éventuelles périodes de faible charge pour les travaux lourds | Travaux clôturés et essais de remise en service |
| Trimestre 4 | Finaliser les opérations exigibles et préparer le cycle suivant | Écarts, coûts et fiabilité obtenue |
Cette répartition est indicative : une échéance technique ne doit pas être déplacée uniquement pour respecter un trimestre.
Chaque mois, le responsable maintenance doit distinguer les heures planifiées réalisées, les heures non planifiées, les opérations reportées et les tâches devenues critiques. Cette séparation évite de présenter une réduction artificielle des arrêts programmés comme une amélioration de disponibilité.
Un budget trop rigide peut produire l’effet inverse de celui recherché : supprimer des inspections pour préserver quelques heures d’arrêt, puis subir une défaillance plus longue. Une réserve de capacité et des règles d’escalade sont donc nécessaires lorsque les contrôles détectent une dégradation.
Une fois la discipline de planification installée, l’instrumentation peut aider à affiner les déclenchements de maintenance à partir de l’état réel des équipements.
Pourquoi équiper vos presses de capteurs connectés est rentable dès la 1ère année ?
Les capteurs connectés peuvent être rentabilisés rapidement lorsqu’ils surveillent des presses critiques, exposées à des pannes coûteuses et dont les données déclenchent des actions concrètes. Un retour sur investissement dès la première année n’est cependant pas garanti. Il dépend du coût total du dispositif, de la qualité des alertes, de la fréquence des défaillances évitables et de la capacité de l’équipe à intervenir.
Avant d’ajouter des capteurs, il convient d’exploiter les informations déjà disponibles dans les commandes de presse : compteurs de cycles, historiques d’alarmes, températures, pressions et données de dosage. Une supervision supplémentaire n’apporte pas nécessairement de valeur lorsque ces données existent mais ne sont pas analysées.
La sélection des mesures doit partir d’un mode de défaillance précis. Un capteur n’est utile que s’il permet de reconnaître une dérive exploitable avant que ses conséquences ne deviennent trop importantes.
| Mesure | Dérive potentiellement détectable | Précaution d’interprétation |
|---|---|---|
| Pression hydraulique | Évolution anormale du comportement du circuit | Comparer à phase de cycle et consigne identiques |
| Température d’huile | Échauffement ou fonctionnement thermique inhabituel | Tenir compte de la charge et du refroidissement |
| Compteur de cycles | Atteinte d’une échéance d’entretien basée sur l’utilisation | Adapter l’intervalle au programme constructeur |
| Couple de dosage | Modification des efforts de plastification | Contrôler l’influence de la matière et des réglages |
| Température du fourreau | Dérive thermique d’une zone de chauffe | Vérifier la mesure, la régulation et les conditions de procédé |
Le coût total du projet doit intégrer les capteurs, l’acquisition des données, le réseau, la plateforme, l’intégration aux équipements, la formation et la maintenance du système de surveillance. Il faut également prévoir les interventions consécutives aux alertes.
Une méthode d’évaluation consiste à comparer ce coût aux pertes réellement observées : durée des arrêts, coûts de réparation, rebuts associés et conséquences sur la production. Les gains attendus doivent reposer sur les modes de défaillance que la solution peut effectivement détecter, plutôt que sur la totalité des pannes historiques.
Pour un pilote, une presse goulot disposant d’un historique suffisamment documenté constitue généralement un terrain d’évaluation plus pertinent qu’un déploiement immédiat sur un parc hétérogène. Les seuils sont d’abord établis à partir de conditions de fonctionnement connues, puis ajustés après analyse des alertes.
Le principal facteur d’échec n’est pas toujours technique. Une alerte sans responsable désigné, sans délai de traitement et sans procédure de diagnostic devient une donnée supplémentaire sans effet sur la disponibilité.
L’instrumentation doit ainsi compléter une stratégie de fiabilité déjà organisée, et non se substituer aux inspections, aux compétences techniques ou à la planification.
À retenir avant de fixer votre objectif de disponibilité
- Les interventions prioritaires doivent découler des risques réels et de la criticité de chaque presse, pas uniquement d’un calendrier uniforme.
- Un indicateur de disponibilité n’a de valeur que si le temps de référence, les catégories d’arrêt et les règles de comptage sont clairement définis.
- La surveillance connectée doit être déployée après la fiabilisation des contrôles fondamentaux et la mise en place d’une organisation capable de traiter les alertes.
Quelle stratégie de maintenance adopter pour atteindre 95% de disponibilité de vos lignes plastiques ?
Pour viser 95 % de disponibilité, une ligne de plasturgie doit combiner maintenance préventive systématique sur les organes sensibles, surveillance conditionnelle des machines critiques et correctif maîtrisé sur certains équipements moins pénalisants. Le bon équilibre dépend du coût des défaillances, de l’état du parc et des capacités de production. L’objectif de 95 % doit être validé au regard des besoins réels de l’atelier.
La disponibilité technique peut être calculée en rapportant le temps de fonctionnement effectif au temps de fonctionnement requis, selon une convention définie. Elle doit être distinguée du taux de rendement synthétique, qui prend également en compte les pertes de performance et de qualité.
Pour piloter correctement une ligne, il faut préciser si les arrêts de maintenance planifiée sont inclus dans le temps requis et comment sont comptabilisées les interruptions liées au procédé. Une modification de convention peut améliorer artificiellement le résultat sans modifier le fonctionnement réel de la production.
Les trois stratégies de maintenance répondent à des situations différentes.
| Stratégie | Application pertinente | Limite principale |
|---|---|---|
| Corrective | Composants non critiques et équipements disposant d’une solution de repli fiable | Durée et conséquences de la panne parfois imprévisibles |
| Préventive systématique | Organes soumis à des échéances définies, presses anciennes nécessitant un suivi renforcé | Interventions parfois réalisées avant dégradation significative |
| Préventive conditionnelle | Machines critiques avec indicateurs d’état interprétables | Dépendance à la qualité des mesures et à la capacité de réaction |
La surveillance conditionnelle n’est pas réservée aux machines récentes : une presse ancienne peut également en bénéficier si les défaillances surveillées sont pertinentes et l’instrumentation compatible. Inversement, une presse récente peut nécessiter des interventions systématiques imposées par son constructeur.
Une feuille de route progressive permet d’organiser la démarche sans disperser les ressources.
- Fiabiliser les fondamentaux : remettre à jour les gammes de graissage, documenter les défauts d’injection, sécuriser les démarrages et corriger les anomalies récurrentes.
- Structurer l’organisation : classer les presses par criticité, établir le plan annuel, définir les responsabilités des opérateurs et protéger les créneaux de maintenance.
- Exploiter les données : comparer les performances par presse, rechercher les défaillances répétitives et tester la surveillance conditionnelle sur les composants pertinents.
L’effet des actions doit être suivi à travers plusieurs indicateurs complémentaires : taux d’arrêts non planifiés, MTBF (temps moyen de fonctionnement entre défaillances), MTTR (temps moyen de réparation) et respect des interventions préventives. Les définitions et méthodes de calcul doivent rester constantes pour permettre des comparaisons fiables.
52,7 %
d’arrêts non planifiés en moins dans le groupe d’entreprises manufacturières américaines moins dépendant de la maintenance corrective, par comparaison avec le groupe qui y recourt davantage. Il s’agit d’une association observée entre groupes, et non d’un résultat garanti pour les presses à injecter.
Douglas Thomas et Brian Weiss, National Institute of Standards and Technology, étude publiée en 2021 sur les coûts et stratégies de maintenance industrielle.
Les résultats rapportés dans l’étude du NIST sur les coûts et les stratégies de maintenance industrielle renforcent l’intérêt d’une gestion moins dépendante du correctif. Ils ne permettent toutefois pas d’affirmer qu’un programme donné réduira automatiquement de moitié le nombre de pannes d’un atelier.
En revue mensuelle, chaque presse doit être analysée selon ses arrêts, les causes identifiées, la durée de remise en service et les actions décidées. Une hausse du MTBF accompagnée d’une baisse du MTTR constitue un signal favorable, mais elle doit être rapprochée de la charge réelle et de la qualité de l’enregistrement des incidents.
Pour les machines goulots, la priorité est de limiter les défaillances les plus pénalisantes. Pour les équipements moins critiques, l’effort doit rester proportionné au risque. C’est cette différenciation qui permet de concentrer le budget sur les actions ayant le plus de valeur pour la continuité de production.
La prochaine étape consiste à sélectionner les presses responsables des arrêts les plus coûteux, auditer leurs contrôles de maintenance et établir un plan d’actions priorisé. Le suivi des résultats sur plusieurs mois permettra ensuite de déterminer si la trajectoire retenue rapproche réellement l’atelier de son objectif de disponibilité.
À quelle fréquence faut-il contrôler une presse à injecter ?
La fréquence dépend du modèle, du nombre de cycles, de l’environnement de production et des prescriptions du constructeur. Les vérifications visuelles accessibles peuvent être intégrées au quotidien, tandis que les contrôles approfondis suivent les échéances prévues par la gamme de maintenance. Une dérive observée peut justifier un contrôle supplémentaire avant l’échéance habituelle.
Comment mesurer la réduction réelle des pannes après la mise en place du préventif ?
Il faut comparer les nombres et taux de défaillances avant et après déploiement, avec des périodes suffisamment représentatives et des définitions identiques. Le volume de production, les heures de fonctionnement et la composition du parc doivent être pris en compte. Le MTBF, le MTTR et les heures d’arrêt non planifié complètent cette analyse pour distinguer fréquence et gravité des incidents.
Une presse ancienne peut-elle bénéficier de la maintenance prédictive ?
Oui, sous réserve de disposer de mesures adaptées, de capteurs compatibles et de modes de défaillance réellement surveillables. Le choix dépend du coût des arrêts et de l’efficacité attendue des alertes. Une analyse de criticité et l’exploitation préalable des historiques sont nécessaires avant d’engager un investissement.
Faut-il arrêter immédiatement une presse présentant une anomalie de lubrification ?
La décision dépend de la nature de l’anomalie, des risques pour les personnes et de la possibilité de dégradation de l’équipement. Une perte avérée de lubrification sur un organe critique peut imposer l’arrêt conformément aux procédures de sécurité et aux prescriptions constructeur. L’opérateur ne doit ni contourner une sécurité ni poursuivre une exploitation jugée dangereuse pour préserver le planning.
Quels documents conserver pour assurer la traçabilité de la maintenance ?
Un suivi exploitable regroupe l’identification de la presse, les fiches de contrôle, les relevés de fonctionnement, les anomalies constatées, les interventions réalisées, les pièces remplacées et les résultats de remise en service. Les dates, compteurs de cycles lorsque disponibles et personnes intervenantes facilitent l’analyse des récurrences. Les rapports de sécurité et de consignation doivent suivre les exigences applicables à l’établissement.