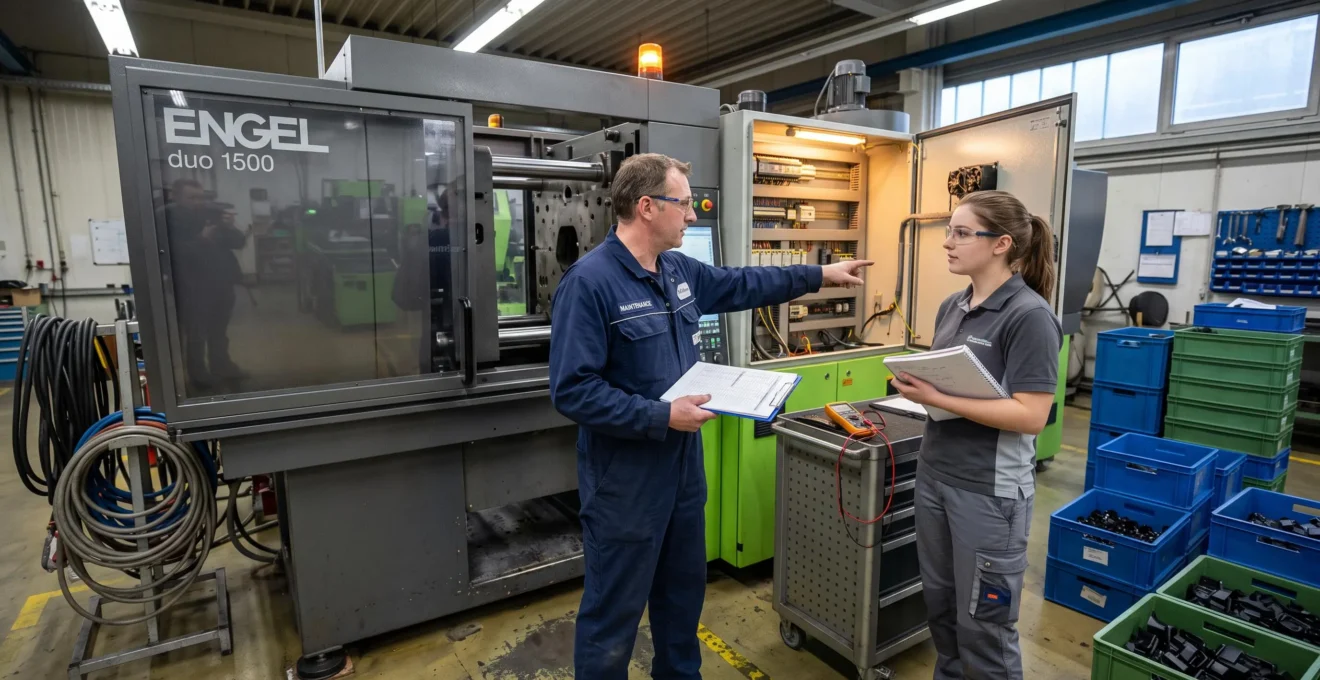
Une presse à injection immobilisée pendant six heures ne nécessite pas nécessairement six heures de réparation. Une partie de ce délai peut être absorbée par la recherche du défaut, l’attente d’un technicien spécialisé, l’identification d’une référence de pièce ou les échanges entre maintenance et production. Réduire le MTTR de six à trois heures consiste d’abord à identifier ces temps, puis à éliminer les attentes évitables.
Le MTTR, ou temps moyen de réparation, doit être calculé sur un périmètre constant. Selon la convention retenue, il peut mesurer le temps entre la prise en charge d’une panne et la restauration du fonctionnement, ou englober l’indisponibilité jusqu’à la remise en production. La convention choisie doit être documentée pour rendre les comparaisons fiables.
Pour un responsable maintenance, la démarche repose sur quatre leviers complémentaires : organiser la réponse aux urgences, standardiser le diagnostic, garantir la disponibilité des pièces critiques et prévenir les récidives. L’objectif de trois heures constitue une cible de pilotage à confronter aux données réelles du parc, sans jamais réduire les contrôles de sécurité indispensables.
Réduire le MTTR : les trois priorités opérationnelles
- Décomposer chaque intervention en diagnostic, attentes, réparation et validation pour localiser précisément les pertes de temps.
- Donner aux intervenants un pilote identifié, des arbres de diagnostic adaptés aux machines et un accès immédiat aux pièces bloquantes.
- Suivre simultanément le MTTR, les récidives et la disponibilité des équipements afin de vérifier que les réparations rapides restent durables.
- Comment structurer une réparation d’urgence pour remettre en route en moins de 4 heures ?
- Pourquoi vos réparations durent 2 fois plus longtemps : le diagnostic par essai-erreur
- Panne électrique sur presse : quelle séquence de diagnostic pour gagner 2 heures ?
- Quelles pièces détachées stocker en priorité pour éviter 80% des attentes fournisseur ?
- Pourquoi vos opérateurs doivent savoir réarmer un disjoncteur ou purger un circuit ?
- Comment identifier la vraie cause racine d’une panne récurrente en 8 étapes structurées
- Pourquoi 40% de vos interventions programmées dérapent faute de pièces disponibles
- Comment réduire de 50% vos arrêts non planifiés en 6 mois grâce à l’analyse des causes racines
Comment structurer une réparation d’urgence pour remettre en route en moins de 4 heures ?
Pour viser une remise en production en moins de quatre heures, une réparation d’urgence doit suivre trois phases : sécuriser et diagnostiquer, décider de la méthode de remise en état, puis vérifier le fonctionnement avant de restituer la machine. Un pilote unique coordonne ces étapes. Le délai visé reste conditionné par la panne, les ressources disponibles et les exigences de sécurité.
Lorsqu’une presse s’arrête, les premières minutes sont souvent consacrées à des actions dispersées : un opérateur tente de décrire le défaut, un technicien consulte les alarmes et un responsable contacte le fournisseur. Sans coordination, certaines actions sont doublonnées tandis que des informations décisives restent indisponibles.
La première mesure consiste à confier le pilotage à une personne clairement identifiée, responsable de la coordination sans se substituer aux compétences techniques ou aux responsabilités de sécurité. Cette personne centralise l’état de la machine, mobilise les ressources, communique avec la production et formalise les décisions.
Les recommandations de l’INRS sur l’organisation de la maintenance soulignent l’importance de préparer les compétences, les pièces, les outillages et les documents techniques, tout en anticipant les essais et la restitution de l’équipement.
Une organisation efficace distingue trois phases successives, même lorsque certaines tâches de préparation peuvent être conduites en parallèle :
- Sécurisation et diagnostic initial : identifier les dangers, recueillir les alarmes et symptômes, déterminer le périmètre de la défaillance et organiser les premières vérifications autorisées.
- Décision et réparation : choisir entre remise en état complète, solution provisoire techniquement admissible ou intervention spécialisée. Vérifier les pièces, les ressources et les délais avant de s’engager.
- Essais et restitution : contrôler la sécurité, tester les fonctions affectées, faire valider les premières pièces produites et obtenir l’accord de reprise selon la procédure interne.
Une grille de tri utilisée dès les premières minutes aide à sélectionner une stratégie plutôt qu’à poursuivre plusieurs pistes contradictoires.
| Situation constatée | Orientation privilégiée | Condition déterminante |
|---|---|---|
| Défaut identifié, pièce disponible | Réparation complète | Diagnostic confirmé et moyens adaptés |
| Fonction secondaire défaillante | Mode dégradé éventuel | Évaluation des risques, conformité et validation formelle |
| Composant spécifique indisponible | Assistance constructeur ou remplacement approuvé | Compatibilité technique documentée |
| Défaut touchant une fonction de sécurité | Maintien de l’arrêt jusqu’à correction | Aucune neutralisation des protections |
Sur une ligne soumise à une forte pression de livraison, un fonctionnement dégradé peut sembler préférable à une réparation complète. Pourtant, une solution provisoire susceptible d’endommager la presse, de compromettre les protections ou de produire des pièces non conformes ne constitue pas un gain acceptable.
Les critères de décision doivent donc être établis avant l’incident : fonctions indispensables, limites des modes de fonctionnement autorisés, personnes habilitées à valider une solution et conditions imposant l’arrêt prolongé. Le délai de quinze minutes peut servir d’objectif interne pour la première décision, mais ce n’est pas une durée universellement démontrée.
Une urgence bien pilotée ne se définit pas seulement par la vitesse d’exécution. Elle réduit surtout les temps morts et les décisions tardives, ce qui suppose ensuite de comprendre comment le diagnostic consomme lui-même une part du MTTR.
Pourquoi vos réparations durent 2 fois plus longtemps : le diagnostic par essai-erreur
Le diagnostic par essai-erreur rallonge les réparations parce qu’il multiplie les remplacements non justifiés, les essais et les remises en route sans confirmer l’origine du défaut. Sur une presse, chaque tentative peut nécessiter une nouvelle préparation du cycle. Une démarche fondée sur les symptômes, les historiques et des tests discriminants réduit ces investigations répétitives.
Face à une alarme intermittente, remplacer directement un capteur semble parfois plus rapide que rechercher une défaillance de câblage, d’alimentation ou de logique automate. Si la machine reste arrêtée après ce remplacement, l’équipe doit revenir au point de départ, avec une pièce consommée et du temps supplémentaire.
Le rapport de deux entre une réparation méthodique et une réparation par tâtonnements reste une illustration possible, non une relation systématique établie. L’effet réel dépend notamment de la complexité de l’équipement, de l’expérience des intervenants et de la qualité des informations initiales.
Pour mesurer ce phénomène, chaque intervention doit être découpée en catégories chronométrées de façon cohérente.
| Activité | Temps hypothétique | Piste d’amélioration |
|---|---|---|
| Diagnostic | 2 h | Arbre de décision et historiques |
| Attente d’une pièce ou d’une information | 1 h 30 | Stock critique et documentation |
| Manutention et préparation | 45 min | Outillage et moyens prépositionnés |
| Réparation effective | 1 h | Procédures standardisées |
| Essais et validation | 45 min | Protocole de restitution préparé |
Ces durées constituent un scénario pédagogique et non des moyennes sectorielles. Elles montrent qu’une réduction de trois heures pourrait provenir majoritairement d’une amélioration du diagnostic et des délais d’attente, sans accélération excessive des gestes techniques.
Cette comptabilisation nécessite de distinguer les étapes successives des activités parallèles. Une attente de fournisseur pendant laquelle un technicien poursuit des vérifications ne doit pas être additionnée deux fois au temps total d’indisponibilité.
L’historique technique devient alors un accélérateur. Une fiche d’intervention utile consigne le code défaut, les circonstances, les mesures réalisées, les hypothèses écartées, la cause identifiée et les essais de validation. Sur une panne récurrente, le technicien peut consulter les précédents plutôt que recommencer des investigations déjà infructueuses.
Les journaux doivent aussi permettre de retrouver rapidement les incidents par machine, composant et symptôme, sans exiger une recherche dans plusieurs dossiers non structurés. Une GMAO peut faciliter cette traçabilité, mais une fiche standard correctement renseignée constitue déjà une base exploitable.
Lorsque les causes habituelles de lenteur sont mesurées, l’étape suivante consiste à transformer cette connaissance en chemin de diagnostic reproductible, particulièrement sur les équipements électriques complexes.
Panne électrique sur presse : quelle séquence de diagnostic pour gagner 2 heures ?
Pour accélérer le diagnostic électrique d’une presse, il faut parcourir les hypothèses dans un ordre défini : alimentation, fonctions de sécurité, commande et automatismes, capteurs, puis actionneurs. La séquence exacte dépend de l’architecture constructeur et des symptômes observés. Le gain de deux heures représente une cible à mesurer, jamais une garantie obtenue par cette méthode.
Un arbre de diagnostic ne doit pas être confondu avec une liste d’actions électriques à réaliser systématiquement. Il oriente l’analyse et définit les conditions préalables de chaque contrôle. Les inspections visuelles, les consultations de journaux et les mesures électriques ne présentent pas les mêmes exigences de sécurité ni d’habilitation.
Pour une famille de presses partageant une architecture comparable, le chemin documentaire peut suivre les niveaux suivants :
- Alimentation : relever les indications accessibles sur les protections, l’alimentation générale et les systèmes de supervision. Faire réaliser les vérifications électriques nécessaires par le personnel compétent.
- Chaînes de sécurité : examiner les alarmes liées aux arrêts d’urgence, protecteurs et dispositifs d’interverrouillage. Toute anomalie de sécurité impose une investigation adaptée, sans contournement.
- Automate et commande : consulter les défauts enregistrés, les états disponibles et les événements précédant l’arrêt.
- Capteurs : confronter les signaux observables aux états attendus dans la documentation technique.
- Actionneurs : analyser la cohérence des commandes et retours d’état, puis autoriser les contrôles techniques appropriés après évaluation des risques.
L’ordre ne remplace pas le diagnostic raisonné. Un code défaut suffisamment précis peut justifier de cibler directement un sous-système, sous réserve de vérifier les conditions indispensables. Le manuel constructeur et le dossier électrique actualisé restent les références de l’intervention.
Le défaut intermittent constitue un cas particulièrement délicat. Une alarme qui disparaît après redémarrage peut effacer ou rendre moins visibles les conditions d’apparition. Avant toute réinitialisation autorisée, il convient donc de conserver les codes, horodatages, états d’entrées-sorties disponibles et circonstances communiquées par les opérateurs.
La sécurité reste une contrainte structurante. Lorsque les travaux l’exigent, la consignation, la maîtrise des énergies résiduelles et la vérification d’absence de tension doivent être réalisées selon la procédure adaptée, avec les équipements appropriés et par les intervenants habilités. Ces opérations ne sont pas des étapes à supprimer pour améliorer le MTTR.
La standardisation apporte surtout de la continuité entre techniciens. Une fiche créée à partir de pannes effectivement résolues permet de capitaliser l’expérience, de limiter les oublis et de mieux transmettre les informations aux spécialistes intervenant en renfort.
Pour vérifier son efficacité, il faut comparer avant et après sa mise en place le temps de diagnostic sur des catégories de pannes comparables, plutôt que calculer un gain global à partir d’incidents très différents.
Un diagnostic rapide n’accélère toutefois pas la remise en production lorsque le composant identifié reste indisponible. Le stock de pièces critiques devient alors un second levier décisif.
Quelles pièces détachées stocker en priorité pour éviter 80% des attentes fournisseur ?
Les pièces à stocker en priorité sont celles dont la défaillance immobilise la production, dont la fréquence de remplacement est significative et dont le délai d’approvisionnement dépasse le délai d’arrêt acceptable. Croiser ces trois critères permet de constituer un stock critique pertinent. L’objectif d’éviter 80 % des attentes fournisseur doit être validé sur l’historique local, et non présenté comme un résultat garanti.
Un magasin rempli de références peu utilisées ne protège pas une presse contre l’absence d’un composant indispensable. À l’inverse, stocker systématiquement tous les équipements coûteux immobilise du capital et peut provoquer des pertes lorsque des composants électroniques deviennent obsolètes.
La priorisation doit commencer par les interventions ayant réellement subi une attente de pièce, en relevant la référence, la machine concernée, la durée d’indisponibilité, le délai fournisseur et les conséquences sur la production.
Trois catégories permettent ensuite de distinguer les besoins :
- Stock de dépannage : composants approuvés permettant de restaurer rapidement un fonctionnement normal et conforme.
- Stock de réparation : éléments requis pour achever une remise en état durable après une action provisoire admissible.
- Pièces liées à la sécurité : composants de protection dont le remplacement doit respecter les spécifications, contrôles et exigences applicables.
Ces catégories peuvent se recouper. Un dispositif de sécurité indispensable à la remise en route appartient aussi aux pièces critiques, mais son éventuelle substitution doit satisfaire aux exigences techniques et réglementaires correspondantes.
L’analyse de l’INRS sur les facteurs de risque en maintenance met notamment en évidence les conséquences d’une gestion inadaptée des pièces de rechange, qui peut favoriser des dépannages provisoires et des états de fonctionnement non optimaux.
La décision de stockage doit prendre en compte le coût d’immobilisation du composant et le coût potentiel de l’arrêt de production. Pour une carte électronique propre à une presse ancienne, cette analyse intègre aussi les risques d’obsolescence, la disponibilité de réparateurs spécialisés et les substitutions validées par le constructeur ou une expertise compétente.
Les seuils de réapprovisionnement doivent être établis selon la consommation observée, les délais d’obtention et la quantité de sécurité jugée nécessaire. Une référence rare mais bloquante peut mériter un stock permanent ; une pièce courante, rapidement disponible auprès de plusieurs fournisseurs, peut relever d’un approvisionnement à la demande.
Un indicateur particulièrement utile est le nombre d’interventions rallongées faute de pièce. Il peut être complété par la durée totale d’attente, les références responsables et la proportion d’incidents concernés.
Une fois la disponibilité des composants sécurisée, l’amélioration peut également venir de la qualité des informations transmises dès l’apparition de la panne et du rôle attribué aux opérateurs.
Pourquoi vos opérateurs doivent savoir réarmer un disjoncteur ou purger un circuit ?
Les opérateurs doivent connaître les gestes de premier niveau qu’ils sont autorisés à réaliser, mais ni le réarmement électrique ni la purge d’un circuit ne doivent être généralisés sans évaluation des risques. Leur contribution la plus systématiquement utile consiste à détecter les anomalies, transmettre les symptômes et appliquer des procédures validées dans les limites de leurs compétences.
Lorsque chaque anomalie mineure impose d’attendre un technicien, le délai de prise en charge peut augmenter. Toutefois, transférer indistinctement des interventions aux équipes de production crée un risque inverse : une action inadaptée peut aggraver la panne ou exposer l’opérateur à une énergie dangereuse.
Il faut distinguer l’observation, les manœuvres d’exploitation autorisées et le dépannage technique.
| Situation | Rôle possible de l’opérateur | Condition ou limite |
|---|---|---|
| Code défaut affiché | Relever et transmettre l’alarme | Sans modifier les sécurités |
| Réarmement d’une protection | Uniquement si l’opération est autorisée | Installation adaptée, procédure et compétence requises |
| Purge hydraulique ou pneumatique | Seulement dans un cadre explicitement validé | Maîtrise des énergies et risques associés |
| Recherche d’une panne électrique interne | Signaler et laisser intervenir la maintenance | Intervenant disposant de l’habilitation appropriée |
En France, la foire aux questions de l’INRS sur l’habilitation électrique distingue les opérations simples des interventions nécessitant une habilitation adaptée. Les habilitations B0, H0 et H0V ne permettent pas, à elles seules, d’effectuer des opérations électriques telles que le réarmement d’un dispositif de protection. Les attributions BS, BE manœuvre et BR correspondent à des périmètres différents, qui ne sont pas interchangeables.
Dans les autres pays francophones, les exigences locales doivent être vérifiées. Aucune habilitation française ne peut être considérée comme automatiquement applicable à une autre juridiction.
La formation à la description des anomalies présente un intérêt transversal. Un opérateur qui relève le code défaut, l’heure, la phase du cycle, le bruit inhabituel et les actions déjà effectuées fournit une base bien plus exploitable qu’un simple signalement indiquant que la machine ne démarre plus.
Les réarmements répétés doivent être enregistrés. Une remise en marche après disparition apparente d’un défaut ne prouve pas que sa cause a disparu. Chaque répétition significative doit pouvoir déclencher une évaluation par la maintenance, selon des seuils définis localement.
Une procédure écrite précise les actions admises, les situations interdisant la reprise, les informations à transmettre et le responsable de validation. Une formation adaptée et une vérification des compétences doivent accompagner toute évolution des responsabilités.
En identifiant les défauts dès leur apparition et en conservant les traces des redémarrages, l’entreprise rassemble également des éléments essentiels pour rechercher les causes profondes des pannes récurrentes.
Comment identifier la vraie cause racine d’une panne récurrente en 8 étapes structurées
Identifier la cause racine d’une panne récurrente consiste à rechercher pourquoi la défaillance se reproduit, au-delà du composant qui cesse de fonctionner. Une méthode en huit étapes combine conservation des preuves, analyse des conditions d’apparition, comparaison des hypothèses et validation des actions correctives. Elle doit intégrer les causes multiples plutôt que s’arrêter au premier facteur plausible.
Sur une presse, remplacer plusieurs fois une carte électronique peut restaurer temporairement le fonctionnement sans expliquer les défaillances répétées. Une surtension pourrait être une cause immédiate ; un défaut affectant la mise à la terre pourrait être une hypothèse de cause plus profonde, à confirmer par des vérifications techniques appropriées. Aucun de ces mécanismes ne doit être présumé sans preuve.
La distinction est fondamentale : le symptôme décrit ce qui est observé, la cause immédiate explique le mécanisme de défaillance et la cause racine désigne les facteurs dont la correction permet de prévenir une répétition.
Une investigation structurée peut être organisée comme suit :
- Décrire l’événement : rédiger un constat factuel indiquant la machine, l’heure, le défaut et les conséquences. Livrable : fiche d’incident initiale.
- Conserver les preuves : sauvegarder les journaux, mesures et photographies disponibles, et préserver les composants défectueux lorsque cela est pertinent et sûr. Livrable : dossier de preuves.
- Reconstituer les circonstances : relever les réglages, conditions de production, opérations précédentes et événements concomitants. Livrable : chronologie technique.
- Identifier les causes candidates : examiner les facteurs électriques, mécaniques, humains, environnementaux et organisationnels. Livrable : liste d’hypothèses.
- Discriminer les hypothèses : exploiter les données et les contrôles techniques autorisés pour écarter ou corroborer chaque explication. Livrable : tableau des constats.
- Vérifier les interactions : rechercher les combinaisons de facteurs plutôt qu’une cause isolée. Livrable : représentation des relations causales.
- Définir et appliquer les corrections : traiter les causes démontrées, avec responsables, échéances et validation technique. Livrable : plan d’actions tracé.
- Contrôler la non-récidive : suivre le comportement de l’équipement sur une période d’observation pertinente. Livrable : bilan d’efficacité et décision de clôture.
La conservation des preuves avant remplacement ou mise au rebut est particulièrement importante. Sans historiques automate ni composants examinables, certaines hypothèses deviennent difficiles à départager.
La méthode des « 5 pourquoi » peut aider à explorer une chaîne causale, mais son emploi isolé risque de masquer plusieurs causes contributives : usure, conditions d’exploitation, réglages ou défaut de surveillance. Une analyse multifactorielle est préférable lorsque les données révèlent plusieurs mécanismes possibles.
Une investigation approfondie n’est pas nécessaire pour chaque incident mineur. L’entreprise peut fixer des seuils selon le coût cumulé, la fréquence, la gravité, l’impact qualité et les risques pour les personnes. Une anomalie présentant un risque grave peut exiger une analyse immédiate même sans récidive.
Cette méthode agit sur la fréquence future des pannes, tandis qu’une planification cohérente des travaux et des approvisionnements contribue à limiter les interruptions évitables lors des arrêts programmés.
Pourquoi 40% de vos interventions programmées dérapent faute de pièces disponibles
Les interventions programmées dérapent lorsque les pièces nécessaires ne sont pas disponibles au moment prévu pour l’arrêt. Le problème provient souvent d’une préparation technique et d’un approvisionnement insuffisamment synchronisés. Le chiffre de 40 % ne constitue pas une statistique sectorielle établie ici : chaque entreprise doit mesurer sa propre proportion d’interventions retardées ou inachevées faute de pièces.
Une intervention préventive suit une logique différente du dépannage urgent. Certaines pièces nécessaires sont connues avant le démontage, ce qui rend leur réservation possible. Pourtant, lorsque le magasin sert principalement les urgences quotidiennes, une référence pourtant prévue peut être consommée avant l’arrêt planifié.
La préparation doit donc associer le plan de maintenance à une nomenclature des travaux et à une vérification physique ou informatisée des stocks. La disponibilité théorique dans la GMAO ne suffit pas si la pièce n’est pas localisable, conforme ou réellement réservée.
Une revue préalable à chaque intervention doit confirmer les éléments suivants : références exactes, quantités, compatibilité, état des pièces, délais des fournitures manquantes et moyens de remplacement. La date de cette revue doit être adaptée à la fiabilité des fournisseurs et à la durée de préparation nécessaire.
Lorsqu’une pièce manque, reporter automatiquement l’intervention n’est pas toujours approprié. La décision dépend de l’état réel du composant, de la possibilité d’une nouvelle fenêtre d’arrêt, des conséquences d’une défaillance et des exigences de sécurité ou de conformité.
Le tableau suivant distingue trois situations possibles.
| Situation | Décision à examiner | Justification attendue |
|---|---|---|
| Pièce disponible et intervention préparée | Maintenir l’arrêt | Travaux et moyens confirmés |
| Pièce manquante, dégradation maîtrisée | Étudier un report | Évaluation documentée du risque jusqu’à la prochaine fenêtre |
| Pièce manquante, risque inacceptable | Maintenir l’équipement à l’arrêt si nécessaire | Mesures de sécurité et approvisionnement prioritaire |
Les composants électroniques spécifiques à certaines presses requièrent une vigilance particulière : disponibilité fluctuante, fin de commercialisation ou compatibilité limitée des références de remplacement. Une revue périodique des délais fournisseurs et des alternatives approuvées permet de détecter ces risques avant qu’ils ne perturbent une intervention.
La mesure ne doit pas se limiter au nombre de reports. Il faut également enregistrer les heures d’arrêt perdues, les tâches non réalisées et les conséquences des reports sur l’état de l’équipement.
Lorsque diagnostics, pièces et planification alimentent un même suivi, le responsable maintenance dispose des informations nécessaires pour construire une amélioration progressive de la disponibilité sur plusieurs mois.
À retenir avant de déployer le plan d’amélioration
- Une réduction durable du MTTR suppose d’identifier les catégories de temps réellement compressibles avant de fixer des objectifs.
- Les procédures de diagnostic et la disponibilité des pièces doivent être évaluées ensemble : optimiser un seul levier peut déplacer le problème sans réduire l’arrêt total.
- La fréquence des récidives et le respect des contrôles de sécurité doivent accompagner chaque mesure de rapidité.
Comment réduire de 50% vos arrêts non planifiés en 6 mois grâce à l’analyse des causes racines
Pour viser une réduction de 50 % des arrêts non planifiés en six mois, il faut combiner la diminution des durées de réparation et la prévention des défaillances récurrentes. La démarche commence par mesurer les pannes, puis standardise les diagnostics, sécurise les pièces critiques et déploie les analyses de causes racines prioritaires. Le résultat dépend fortement de la situation initiale.
Il convient de distinguer deux objectifs : réduire le MTTR pour raccourcir les interventions et améliorer la fiabilité pour diminuer leur fréquence. Une réduction du nombre d’arrêts ne découle pas automatiquement d’un MTTR plus faible. Inversement, une réduction du nombre de pannes peut améliorer la disponibilité sans modifier leur durée moyenne.
Le programme de six mois peut être structuré en quatre phases, avec des jalons adaptés aux moyens et à la maturité de l’organisation.
| Période | Priorité | Résultat attendu |
|---|---|---|
| Mois 1 | État initial et mesure des temps | Référentiel MTTR et catégories de pertes |
| Mois 2 | Standardisation des diagnostics | Fiches pilotes sur les pannes fréquentes |
| Mois 3 et 4 | Stock critique et coordination des interventions | Références prioritaires identifiées et procédures stabilisées |
| Mois 5 et 6 | Analyses de causes racines et évaluation | Actions correctives vérifiées et bilan d’indicateurs |
Les phases ne sont pas nécessairement exclusives. Une panne présentant un risque important doit être analysée sans attendre le cinquième mois. L’intérêt de cette progression est d’utiliser les données collectées au début pour hiérarchiser les efforts ultérieurs.
Checklist de déploiement : cinq actions vérifiables
- Extraire les interventions récentes et formaliser la convention de calcul du MTTR. Livrable : tableau initial des durées par machine et famille de panne.
- Sélectionner les défauts les plus pénalisants et rédiger les chemins de diagnostic correspondants. Livrable : fiches validées par le référent technique.
- Croiser les historiques de panne avec les délais fournisseurs et les impacts production. Livrable : liste hiérarchisée des pièces critiques avec règles de réapprovisionnement.
- Définir les critères de déclenchement d’une analyse de causes racines et affecter les responsabilités. Livrable : registre des analyses et plans d’actions.
- Comparer les indicateurs de fin de période avec l’état initial, en vérifiant sécurité, qualité et récidives. Livrable : bilan documenté et priorités du cycle suivant.
Quatre indicateurs doivent être étudiés conjointement : le MTTR, le MTBF ou temps moyen entre défaillances lorsque son calcul est pertinent, le nombre d’interventions prolongées par des attentes et le taux de récidive après action corrective. Les heures d’arrêt non planifié constituent également une mesure directe du résultat opérationnel.
Un MTTR de trois heures atteint uniquement sur quelques pannes simples ne prouve pas une amélioration générale. Pour conclure, il faut comparer des périodes, machines et catégories de défaillances cohérentes, tout en tenant compte du volume de production et des changements de parc.
La cible de 50 % doit être présentée comme un objectif interne ambitieux. Elle ne peut être considérée comme une prévision fiable sans données de référence, estimation du potentiel d’amélioration et suivi des actions réellement mises en œuvre.
La prochaine action consiste à auditer un échantillon représentatif de pannes récentes, identifier les deux ou trois causes principales d’allongement du temps d’arrêt et engager des corrections mesurables, sans jamais compromettre la sécurité des intervenants ni la conformité des équipements.
Comment calculer le MTTR d’un atelier de maintenance ?
Le MTTR se calcule en divisant la somme des durées de réparation retenues par le nombre de réparations correspondantes. Il faut préciser le début et la fin de chaque durée : prise en charge, restauration technique ou restitution à la production selon le périmètre choisi. Ce périmètre doit rester constant pour comparer les résultats.
Quelle différence existe-t-il entre MTTR et MTBF ?
Le MTTR décrit la durée moyenne des réparations, tandis que le MTBF mesure le temps moyen de fonctionnement entre deux défaillances pour des équipements réparables, selon une convention de calcul définie. Le premier renseigne sur la maintenabilité et l’organisation des interventions ; le second contribue à apprécier la fiabilité des équipements.
Une réparation rapide peut-elle dégrader la fiabilité d’une presse ?
Oui. Une remise en route fondée sur un contournement inadapté, un remplacement non conforme ou une cause de panne non traitée peut provoquer une nouvelle défaillance. Les essais, la validation technique, les protections de sécurité et le suivi des récidives permettent de vérifier qu’une amélioration du MTTR ne masque pas une dégradation de la fiabilité.
Comment mesurer les gains lorsque les pannes sont très différentes ?
Il est préférable de regrouper les interventions par famille de machine, type de défaut et niveau de complexité. Comparer les MTTR de catégories homogènes, leurs distributions et les temps d’attente permet de limiter les conclusions trompeuses. Le nombre d’interventions doit également être indiqué pour interpréter les variations.
Faut-il obligatoirement une GMAO pour réduire le MTTR ?
Non. Une GMAO facilite la centralisation des historiques, le suivi des pièces et l’analyse des indicateurs, mais une organisation disposant de fiches standardisées, d’un registre fiable et d’un pilotage rigoureux peut déjà identifier des améliorations. L’essentiel est de disposer de données exploitables, accessibles et régulièrement mises à jour.