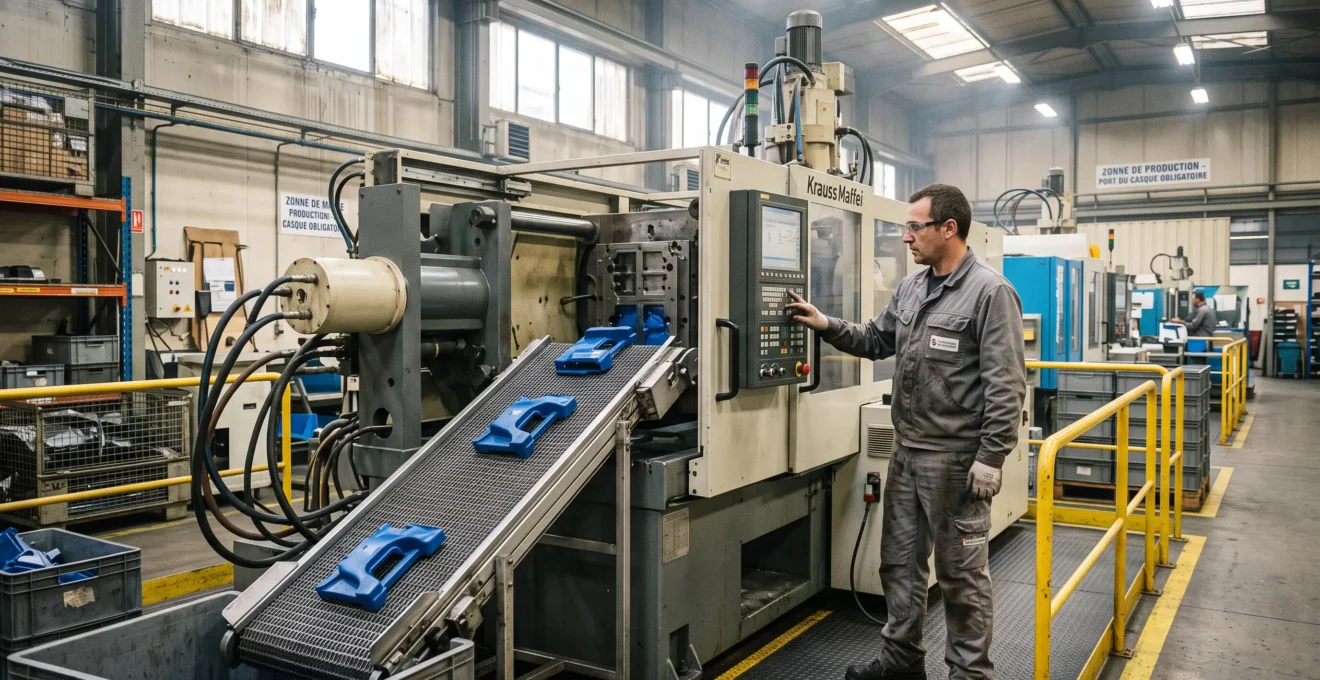
Investir entre 150 000 et 500 000 € dans une presse à injecter impose de regarder bien au-delà de son prix catalogue. Une machine correctement dimensionnée, adaptée aux pièces et suffisamment disponible peut améliorer durablement le coût de production. À l’inverse, une économie initiale peut disparaître dans les consommations électriques, les rebuts, les interventions de maintenance et les arrêts non planifiés.
Pour viser un retour sur investissement en moins de trois ans, le choix doit reposer sur trois vérifications : la compatibilité technique avec les moules, le coût complet par pièce conforme et la capacité réelle de production. Le constructeur doit fournir des données mesurables, idéalement obtenues sur les pièces et les cycles envisagés.
Un délai d’amortissement inférieur à trois ans reste un objectif économique à démontrer, et non une propriété garantie d’une technologie. Il dépend notamment du volume commandé, des marges industrielles, du financement et des économies effectivement réalisables par rapport à la situation actuelle.
Choisir une presse à injecter rentable : les décisions essentielles
- Dimensionner la force de fermeture, la capacité d’injection et les auxiliaires sur les moules réels, sans acheter inutilement une machine plus grande.
- Comparer hydraulique, servo-hydraulique et tout-électrique sur leur coût par pièce conforme, en intégrant l’énergie, les rebuts et les arrêts.
- Calculer le retour sur investissement sur trois ans avec des hypothèses de production vérifiables et un scénario prudent.
- Évaluer le SAV, les changements de moule et les goulots périphériques avant de signer le bon de commande.
- Comment calculer la force de fermeture nécessaire sans surdimensionner la presse ?
- Presse hydraulique ou tout-électrique : laquelle choisir pour une production 2×8 en série moyenne ?
- Pourquoi une presse 30 % moins chère à l’achat peut coûter 50 k€ de plus en 5 ans de fonctionnement ?
- Comment éviter 15 jours d’arrêt par an en sélectionnant le bon constructeur et le bon contrat de maintenance ?
- À partir de combien d’heures de fonctionnement remplacer votre presse devient-il plus rentable que la maintenir ?
- Comment une presse tout-électrique peut-elle consommer 60 % de moins qu’une hydraulique ?
- Pourquoi un moule multi-empreintes peut ruiner la rentabilité d’une petite série ?
- Comment agencer votre ligne de transformation pour augmenter le débit de 20 % sans nouvel équipement ?
Comment calculer la force de fermeture nécessaire sans surdimensionner la presse ?
La force de fermeture nécessaire se calcule à partir de la surface projetée totale des pièces et des canaux d’alimentation, multipliée par la pression effective exercée dans les empreintes. Une marge adaptée aux incertitudes du procédé complète le dimensionnement. Le résultat doit être validé avec le moule réel, car la géométrie et les conditions d’injection modifient les efforts.
La relation de base est simple : force de fermeture = pression dans l’empreinte × surface projetée totale. Si la pression est exprimée en N/mm² et la surface en mm², le résultat est obtenu en newtons, avant conversion dans l’unité utilisée pour caractériser la presse.
La surface projetée correspond à la projection des éléments soumis à la pression d’ouverture, notamment les empreintes et, selon le moule, les canaux. Elle ne doit pas être confondue avec la surface développée de la pièce. Le nombre d’empreintes, l’épaisseur des parois, la longueur d’écoulement et les contraintes de remplissage interviennent également dans l’évaluation.
La note technique de Plastic Design International sur la force de fermeture présente une plage indicative de 2 à 5 tonnes par pouce carré de surface projetée. Elle montre surtout les limites de ce raccourci : dans son exemple, une presse de 25 tonnes peut produire des bavures malgré une première estimation inférieure, en raison des contraintes liées à l’épaisseur de la pièce.
Exemple technique : une force théoriquement suffisante peut rester insuffisante
Dans l’exemple documenté par Plastic Design International, une surface projetée de 4 pouces carrés conduit à une première estimation de 8 à 20 tonnes.
La présence de bavures sur une presse de 25 tonnes illustre pourquoi les contraintes d’écoulement et les pressions réelles doivent être examinées avant de retenir le tonnage nominal.
Le surdimensionnement subi augmente potentiellement le prix d’achat, l’encombrement et les consommations liées aux organes de la presse. Il peut également compliquer l’exploitation si la machine est peu adaptée au moule. À l’inverse, une réserve de capacité volontaire peut se justifier lorsque de futurs outils plus exigeants sont déjà identifiés.
Une presse apparemment sous-dimensionnée de 10 à 20 % ne devient pas acceptable par la seule simplicité de la pièce. Le calcul initial peut intégrer une marge conservatrice, mais seule la validation des pressions, des efforts et de la qualité permet de réduire cette marge sans augmenter le risque de bavures.
Un défaut de fermeture entraîne des pertes cumulatives : matière rebutée, retouches, interventions de réglage et sollicitation accrue du plan de joint. L’économie sur le prix d’achat doit donc être confrontée au coût de ces dérives.
Une fois le dimensionnement confirmé, le choix de la technologie d’entraînement devient le principal arbitrage entre investissement initial, répétabilité et dépenses d’exploitation.
Presse hydraulique ou tout-électrique : laquelle choisir pour une production 2×8 en série moyenne ?
En production 2×8, une presse tout-électrique peut être intéressante lorsque la répétabilité, les temps de cycle et les économies d’énergie compensent son surcoût d’acquisition. Une hydraulique reste pertinente pour certaines pièces simples ou contraintes de budget. La servo-hydraulique constitue une troisième option à étudier. Le meilleur choix dépend du coût par pièce conforme.
Un régime de deux équipes de huit heures augmente le poids économique des dépenses récurrentes. Cependant, les pauses, changements de moule, arrêts hebdomadaires et variations de charge réduisent le nombre d’heures réellement productives. Le taux d’utilisation doit donc être établi à partir du planning de fabrication, pas de l’amplitude horaire théorique.
La comparaison suivante présente des tendances techniques, et non des performances garanties pour toutes les machines.
| Critère | Hydraulique | Tout-électrique | Servo-hydraulique |
|---|---|---|---|
| Coût initial | Souvent plus accessible | Généralement plus élevé | Position variable selon équipement |
| Énergie | Très dépendante de la conception du circuit | Potentiel de consommation réduit | Pompage adapté à la demande |
| Répétabilité | Dépend du pilotage et de l’état du circuit | Contrôle précis des mouvements | Bon compromis selon architecture |
| Maintenance | Huile, filtration, joints, organes hydrauliques | Servomoteurs, entraînements, électronique | Entretien hydraulique et commande servo |
| Productivité | Dépend du cycle et du moule | Avantage possible sur certains cycles | À vérifier sur essais |
Pour des pièces à fortes exigences dimensionnelles, la précision de commande d’une tout-électrique mérite une attention particulière. Pour des pièces plus simples, une hydraulique bien entretenue peut offrir une solution économiquement cohérente. Une servo-hydraulique peut réduire certaines pertes énergétiques tout en conservant des caractéristiques d’entraînement hydraulique recherchées.
Il faut également examiner la dépendance au constructeur. Une architecture tout-électrique peut diminuer certains besoins d’entretien hydraulique, mais rendre l’entreprise dépendante de compétences spécifiques pour les variateurs, les axes et le diagnostic électronique. Le coût des pièces et la formation des techniciens sont donc déterminants.
Le meilleur test consiste à fabriquer une pièce représentative sur chaque technologie, avec le même moule lorsque cela est possible. Comparer alors les pièces conformes par heure, l’énergie consommée, le temps de réglage et les interventions nécessaires.
Le choix technologique ne devient réellement rentable que lorsque son avantage se retrouve dans le coût total de possession, sur plusieurs années d’exploitation.
Pourquoi une presse 30 % moins chère à l’achat peut coûter 50 k€ de plus en 5 ans de fonctionnement ?
Une presse moins chère à l’achat peut devenir plus coûteuse si ses consommations, ses rebuts, ses interventions et ses arrêts absorbent l’économie initiale. Un écart supplémentaire de 50 000 € sur cinq ans est possible dans un scénario économique, mais ne constitue pas une moyenne démontrée. La comparaison doit reposer sur le coût total de possession des machines candidates.
Le coût total de possession, ou TCO, regroupe l’investissement initial et les charges engagées pendant l’utilisation, diminués de la valeur résiduelle éventuelle. Il comprend l’énergie, la maintenance, les pièces de rechange, les coûts de non-qualité et les pertes économiques attribuables à l’indisponibilité.
La rigidité du bâti, la qualité des composants, la stabilité de la commande et l’accessibilité des organes techniques peuvent se répercuter sur la fréquence des réglages et des réparations. Mais le prix catalogue ne prouve à lui seul ni une meilleure qualité de construction ni une fiabilité supérieure.
Voici un scénario purement hypothétique pour comprendre comment une presse moins chère peut perdre son avantage financier.
Simulation pédagogique : deux presses sur cinq ans
Une presse A coûte 210 000 € à l’achat et une presse B 300 000 €, soit un prix initial inférieur de 30 % pour A. Les coûts d’exploitation cumulés supposés atteignent respectivement 240 000 € et 100 000 € sur cinq ans.
Le TCO simplifié serait alors de 450 000 € pour A et 400 000 € pour B, soit 50 000 € de plus pour la machine initialement moins chère. Ces montants sont fictifs et servent uniquement à illustrer le calcul ; ils ne correspondent pas à des mesures ou devis réels.
La décision doit aussi intégrer les dépenses moins visibles : formation sur une commande peu familière, durée des changements de série, disponibilité des logiciels et pérennité des pièces détachées. Une économie énergétique isolée ne suffit pas si la machine crée davantage de rebuts ou d’arrêts.
Le seuil de rentabilité d’un surcoût initial peut être estimé avec la relation suivante :
Heures nécessaires à l’amortissement = surcoût initial / économie nette par heure productive.
L’économie nette doit inclure les différences mesurables d’énergie, de maintenance, de rebut et de marge sur capacité supplémentaire réellement vendable. Si elle est nulle ou négative, le surcoût ne peut pas être amorti par les économies considérées.
Pour évaluer un objectif à trois ans, le cumul actualisé des gains nets doit être comparé à l’investissement différentiel. Le financement, les frais d’installation, les arrêts de mise en service et la valeur résiduelle peuvent modifier le résultat. Une analyse de sensibilité doit tester plusieurs niveaux de volumes, de disponibilité et de prix de l’électricité.
Les 5 vérifications avant de signer un devis de presse
- Faire valider les caractéristiques des moules et les besoins de fermeture et d’injection ; livrable : une fiche de dimensionnement approuvée.
- Demander des essais sur des pièces représentatives ; livrable : un rapport de cadence, de qualité et de consommation.
- Construire le TCO sur cinq ans pour chaque offre ; livrable : un tableau des coûts avec hypothèses identifiées.
- Vérifier les délais SAV, les pièces critiques et les conditions de garantie ; livrable : une grille de comparaison contractuelle.
- Tester les scénarios de retour sur investissement à trois ans ; livrable : une note de décision avec scénario prudent, central et favorable.
Le TCO reste toutefois dépendant d’un facteur décisif : la capacité du constructeur et de son réseau à maintenir la presse disponible pendant les périodes de production.
Comment éviter 15 jours d’arrêt par an en sélectionnant le bon constructeur et le bon contrat de maintenance ?
Pour limiter les arrêts d’une presse à injecter, il faut sélectionner un constructeur sur la disponibilité de son assistance, la fourniture des pièces, l’accès au diagnostic et la qualité des interventions. Un contrat de maintenance précis réduit les incertitudes, tandis qu’une surveillance conditionnelle aide à détecter certaines dérives. Éviter exactement quinze jours d’arrêt par an ne peut cependant pas être garanti.
La proximité d’un distributeur ne suffit pas. Il faut connaître l’organisation réelle du SAV, les compétences disponibles pour le modèle retenu, les modalités d’intervention à distance et les délais d’approvisionnement des composants critiques. La documentation technique et la formation des opérateurs font également partie de la fiabilité opérationnelle.
Les contrats répondent à des besoins différents :
- Le contrat préventif programme les contrôles et opérations d’entretien.
- Le contrat curatif organise les interventions à la suite d’une défaillance.
- La garantie étendue précise la prise en charge de défauts et composants dans ses limites contractuelles.
- Le contrat intégré associe plusieurs prestations, qui doivent être détaillées et valorisées séparément pour être comparées.
Une clause de délai d’intervention est plus exploitable si elle définit le point de départ du délai, les plages de couverture, les exclusions et les conséquences d’un engagement non respecté. Des pénalités peuvent être négociées, mais leur applicabilité dépend des dispositions contractuelles et du droit applicable.
La maintenance conditionnelle ajoute une approche fondée sur les données. Les signaux électriques, les vibrations, les températures et les paramètres de cycle peuvent révéler une dérive avant qu’elle ne provoque une panne. Il faut néanmoins définir des seuils adaptés et vérifier la pertinence des alertes.
−65,04 %
Réduction du temps d’arrêt rapportée pour une période d’août dans une étude de cas consacrée à la maintenance conditionnelle d’une presse à injecter. Ce résultat local ne constitue pas une économie prévisible pour toutes les installations.
Étude de cas du Journal of Quality in Maintenance Engineering sur la maintenance prédictive, publiée en 2026.
Cette étude décrit également une augmentation du temps moyen de réparation, le MTTR, pendant les périodes analysées. Ce point est défavorable selon la définition habituelle de l’indicateur et interdit de conclure à une amélioration générale de la rapidité des réparations. Les résultats doivent être replacés dans le périmètre de la machine étudiée.
Enfin, l’accès au diagnostic mérite une vérification avant commande. Une presse dont les codes d’erreur, paramètres ou interfaces restent exclusivement accessibles au constructeur peut créer une dépendance coûteuse. Demander une démonstration de diagnostic et identifier les opérations réalisables par l’équipe interne.
Même avec un contrat satisfaisant, une presse vieillissante peut progressivement perdre sa justification économique. Son remplacement doit alors être évalué à partir des coûts et capacités réellement observés.
À partir de combien d’heures de fonctionnement remplacer votre presse devient-il plus rentable que la maintenir ?
Il n’existe pas de seuil universel d’heures au-delà duquel remplacer une presse à injecter devient automatiquement rentable. La décision dépend de l’évolution des frais de maintenance, des performances, de la consommation et des pertes de production. Un remplacement se justifie lorsque ses gains économiques prévisionnels compensent l’investissement et les coûts de transition dans l’horizon retenu.
Deux presses affichant le même nombre d’heures peuvent se trouver dans des états très différents. La qualité de l’entretien, les sollicitations mécaniques, les conditions de fonctionnement et la disponibilité des composants influencent davantage la décision qu’un compteur horaire isolé.
Le diagnostic doit commencer par quatre indicateurs suivis dans le temps :
- La dérive du temps de cycle à qualité de pièce constante.
- La progression du taux de rebut et des retouches.
- La fréquence et la durée des interventions correctives.
- L’évolution de la consommation électrique par kilogramme transformé ou par pièce conforme.
Il convient de séparer le coût d’entretien croissant de la perte d’opportunité industrielle. Une presse ancienne peut rester peu coûteuse à réparer tout en limitant la cadence d’une ligne dont les commandes augmentent. Cette production manquante ne représente une perte économique que si la demande et les capacités en aval permettraient de vendre les pièces supplémentaires.
Une rénovation peut prolonger la durée d’exploitation : révision des organes hydrauliques, remplacement d’éléments usés, modernisation de certaines commandes ou amélioration des auxiliaires. Elle doit être évaluée selon son coût, sa compatibilité technique et les performances qu’elle permet effectivement de récupérer.
Le calcul de remplacement compare les flux économiques futurs des deux solutions. Les dépenses historiques de la presse actuelle ne doivent pas être comptées une seconde fois. Pour la nouvelle machine, intégrer acquisition, installation, formation, financement, gains nets et valeur de revente éventuelle de l’équipement existant.
L’évolution du prix du kWh peut avancer le point d’équilibre lorsque la nouvelle technologie réduit effectivement la consommation. De même, les exigences réglementaires applicables au site peuvent nécessiter une mise à niveau, mais aucune obligation générale de remplacement ne peut être déduite du seul âge de la machine.
La dépense énergétique mérite une analyse approfondie dans cet arbitrage, particulièrement lorsqu’une technologie tout-électrique est envisagée face à une hydraulique ancienne.
Comment une presse tout-électrique peut-elle consommer 60 % de moins qu’une hydraulique ?
Une presse tout-électrique peut consommer nettement moins qu’une hydraulique conventionnelle grâce aux servomoteurs qui commandent les mouvements selon les besoins du cycle, sans maintenir un pompage hydraulique permanent. Une réduction de 60 % représente toutefois un scénario favorable, pas un résultat systématique. L’économie réelle dépend du moule, des phases du cycle et de la technologie hydraulique comparée.
Sur une presse hydraulique conventionnelle, le groupe hydraulique peut occasionner des pertes liées au pompage, à la régulation et à la transformation d’énergie en chaleur. Une presse tout-électrique entraîne les principaux axes par moteurs électriques pilotés et évite plusieurs de ces pertes. Certains équipements peuvent également récupérer une partie de l’énergie lors des décélérations.
Le bénéfice dépend des mouvements réellement effectués. Les phases de maintien, de refroidissement et d’attente peuvent favoriser certaines économies, mais leur poids varie selon les pièces. La présence d’auxiliaires hydrauliques sur le moule et les besoins de thermorégulation modifient aussi le bilan global.
Une hydraulique moderne à servopompe ne doit pas être assimilée à une machine conventionnelle à pompage continu. Comparer une tout-électrique récente à une hydraulique ancienne peut accentuer artificiellement l’écart attribué à la seule technologie.
Une étude publiée dans Materials sur la consommation électrique de l’injection plastique analyse 36 mesures expérimentales portant sur 12 presses. Elle montre que la consommation spécifique dépend notamment de la matière, des caractéristiques de la machine et des paramètres de fabrication.
22,5 %
Erreur absolue moyenne du modèle empirique de consommation spécifique présenté dans cette étude de 2018. Cette incertitude rappelle qu’un calcul énergétique modélisé ne remplace pas une mesure industrielle sur la production envisagée.
Étude scientifique publiée dans la revue Materials, 2018.
Pour comparer les offres, demander au fournisseur un relevé de consommation sur une pièce représentative, au cycle et au niveau de qualité attendus. Préciser la frontière de mesure : machine seule, chauffage du fourreau, auxiliaires et équipements de refroidissement ne doivent pas être mélangés sans distinction.
Calculer ensuite l’économie annuelle à partir de l’écart mesuré de consommation, du volume réellement produit et du prix contractuel du kWh. L’audit énergétique du site peut aider à fiabiliser ces paramètres, notamment lorsque les tarifs varient selon les périodes ou les puissances appelées.
La consommation de la presse n’est cependant qu’une composante du coût de fabrication : le nombre d’empreintes du moule peut modifier profondément la cadence et le capital immobilisé.
Pourquoi un moule multi-empreintes peut ruiner la rentabilité d’une petite série ?
Un moule multi-empreintes peut dégrader la rentabilité d’une petite série lorsque son surcoût de conception, de fabrication et de réglage dépasse les économies obtenues sur chaque pièce. Le gain de cadence doit être rapporté au volume total réellement commandé. Les risques d’équilibrage, de maintenance et de modifications du produit doivent également entrer dans le calcul.
Le multi-empreintes répartit la fabrication entre plusieurs cavités à chaque cycle. Il peut réduire le coût unitaire de transformation lorsque les volumes sont suffisants, mais nécessite généralement un outillage plus complexe. Le besoin en force de fermeture, la capacité de plastification et la gestion des canaux doivent être revérifiés.
Le point d’équilibre économique dépend du différentiel de coût entre les moules et de l’économie nette par pièce conforme :
Volume d’équilibre = surcoût du moule multi-empreintes / économie nette par pièce.
Cette approche simplifiée suppose une économie positive et des coûts convenablement répartis. Les réparations, les temps de réglage, les rebuts et la durée de vie des outils doivent être intégrés lorsqu’ils diffèrent entre les solutions.
Simulation hypothétique : le piège d’une petite commande
Supposons un moule multi-empreintes coûtant 24 000 € de plus qu’un mono-empreinte, avec une économie nette de transformation de 0,12 € par pièce conforme. Le point d’équilibre théorique atteint 200 000 pièces.
Pour une commande limitée à 50 000 pièces, l’économie de transformation ne serait que de 6 000 €, laissant 18 000 € de surcoût d’outillage non compensé. Ces données sont fictives et n’intègrent aucune valeur de réutilisation future du moule.
Des difficultés d’équilibrage des canaux peuvent augmenter les temps de mise au point. Si une empreinte présente un défaut, l’exploitant doit déterminer s’il est possible de la neutraliser ou s’il faut interrompre la fabrication. Les évolutions de conception sont également susceptibles d’entraîner des reprises plus coûteuses sur un outil complexe.
Pour des volumes modestes, les alternatives à étudier comprennent le moule mono-empreinte optimisé, l’outillage modulaire à inserts interchangeables et, pour certains prototypes ou besoins temporaires, des solutions d’outillage issues de procédés additifs. Leur tenue mécanique, leur compatibilité matière et leur durée de vie doivent être validées.
Une fois le couple presse-moule économiquement cohérent, la capacité réelle de l’atelier dépend encore des flux périphériques et de l’organisation des changements de production.
À retenir avant d’optimiser la ligne
- Une presse plus rapide ne crée pas de débit supplémentaire si le poste de contrôle, de manutention ou de conditionnement reste saturé.
- Les temps de changement de moule doivent être distingués des temps de cycle pour identifier les pertes récupérables.
- Une réorganisation mesurée peut être prioritaire sur l’achat d’une nouvelle machine lorsque la capacité installée est sous-exploitée.
Comment agencer votre ligne de transformation pour augmenter le débit de 20 % sans nouvel équipement ?
Une augmentation de débit de 20 % sans nouvelle presse est envisageable lorsque des pertes d’organisation ou des goulots périphériques limitent la production. Il faut mesurer le flux complet, identifier le poste contraignant et réduire ses temps improductifs. Le gain dépend de la capacité disponible dans les autres postes et ne peut pas être promis sans audit.
Une ligne d’injection ne se limite pas au cycle de la presse. Les pièces doivent être évacuées, refroidies si nécessaire, contrôlées, manipulées et conditionnées. Un retard à l’un de ces postes peut provoquer une accumulation ou imposer un ralentissement général.
La première étape consiste à suivre le cheminement réel des pièces et à distinguer le temps de cycle machine du rythme de sortie des pièces conformes. Les opérateurs peuvent disposer d’une cadence nominale satisfaisante tout en perdant du temps à déplacer des bacs, attendre des contrôles ou dégager des zones de manutention.
La méthode SMED permet de travailler spécifiquement sur les changements de moule. Elle distingue les opérations qui exigent l’arrêt de la machine de celles qui peuvent être préparées pendant qu’elle fonctionne. La préparation des outils, des documents et des réglages standardisés peut ainsi réduire les pertes entre deux séries.
Une publication LACCEI sur l’application du SMED aux changements de moules, datée de juillet 2025, décrit cette démarche sur une ligne d’injection plastique. Elle met en avant la conversion d’opérations internes en opérations externes et la standardisation, sans établir de gain universel de 20 % sur le débit.
Il faut ensuite vérifier le refroidissement. Un thermorégulateur ou un circuit insuffisamment performant peut allonger les cycles ou dégrader la stabilité dimensionnelle. Avant de modifier les températures ou les débits, il convient de contrôler les exigences matière, les conditions du moule et la qualité finale des pièces.
Pour réaliser un audit simple, mesurer successivement les cadences par poste, les attentes, les encours, les changements de série et les rebuts. Classer les pertes selon leur impact sur les pièces conformes produites par heure, puis tester une modification à la fois.
Des actions comme rapprocher les bacs, simplifier les trajets ou préparer les changements de moule peuvent parfois être réalisées avec les moyens existants. À l’inverse, installer un nouveau robot ou convoyeur constitue bien un investissement complémentaire : ce levier ne doit pas être présenté comme une optimisation sans équipement.
La prochaine action consiste à établir un relevé de production sur les pièces représentatives, puis à confronter les gains récupérables de la ligne actuelle aux performances mesurées des presses envisagées. Cette comparaison fournit une base décisionnelle plus solide qu’une promesse de cadence ou d’amortissement.
Comment calculer le retour sur investissement d’une presse à injecter sur trois ans ?
Comparer l’investissement complet aux flux nets supplémentaires générés pendant trois ans : économies de fabrication, réduction des rebuts, maintenance évitée et contribution des volumes supplémentaires réellement commercialisables. Intégrer les frais d’installation, de financement et de mise en route. Un retour en moins de trois ans suppose que les gains cumulés couvrent l’investissement selon la méthode de calcul retenue.
Faut-il privilégier une presse neuve ou une presse d’occasion pour une PME ?
Une presse d’occasion peut réduire l’investissement initial, mais son historique d’entretien, son état mécanique, son obsolescence électronique et l’accès aux pièces doivent être examinés. Une presse neuve peut offrir une meilleure prévisibilité de maintenance et une technologie plus récente. La comparaison économique doit intégrer les risques, la disponibilité et les performances vérifiées de chaque machine.
Quels essais demander avant d’accepter la réception d’une presse ?
Les essais doivent porter sur la compatibilité du moule, la stabilité des cycles, la qualité dimensionnelle, le taux de rebut, la consommation et le fonctionnement des dispositifs de sécurité. Un protocole de réception avec critères mesurables, conditions d’essai et responsabilités respectives doit être convenu avant la commande.
Comment intégrer les changements de moule dans le calcul de rentabilité ?
Évaluer leur fréquence, leur durée et la capacité productive réellement perdue. Comparer ensuite les temps observés sur les différentes machines et les gains possibles par préparation externe et standardisation. Une machine rapide pendant le cycle peut rester peu rentable si les changements de série immobilisent régulièrement l’équipement.
Peut-on garantir un amortissement inférieur à trois ans avec une presse tout-électrique ?
Non. La technologie tout-électrique peut améliorer le bilan énergétique et la répétabilité de certaines productions, mais le délai d’amortissement dépend aussi du prix d’achat, des heures productives, des marges, du taux de rebut et des dépenses de maintenance. Seule une simulation économique fondée sur des essais et des hypothèses explicites permet d’évaluer cet objectif.